Dikme Raf Kolonu Rulo Şekillendirme Makinesi Nedir?
Dik raf kolonu rulo şekillendirme makinesi, çelik ruloyu palet rafı dikmesinin ön kolonuna dönüştüren, şekillendirilmiş profil boyuna kesilmeden önce bağlantı delik desenini hat içinde basan bir soğuk şekillendirme hattıdır. Makine aynı anda iki iş yapar. Düz ruloyu genellikle 3, 4 veya 5 inç genişliğinde bir kolon kesitine sarar ve rafın ileride yapacağı her kiriş bağlantısını taşıyan delikleri delir.
Dikme raf kolonu rulo şekillendirme makinesi tanımı: a coil-fed roll forming line with an inline punch press, producing pallet rack upright columns in configurable widths and gauges, with hole patterns punched to a fixed pitch while the strip is flat.
Kısa cevap: the hole pattern is the product. Teardrop punching dominates North American pallet racking on a 2 inch pitch and works with hook-type beam connectors under ANSI MH16.1. Keyhole punching serves European and light duty shelving on a 50mm pitch with drop-in connectors. Teardrop tooling costs more and wears faster on the irregular profile, but it opens the larger market. Most lines we build now punch teardrop on both column faces in one pass.
That is the whole argument in four lines. The rest of this page is the evidence, because buyers who choose a hole system without checking pitch tolerance, die economics, and connector supply end up buying a second punch unit two years later. Before we go deep, it helps to see how the punching unit sits inside the full roll forming makine hattı layout, since the punch is only one station among many.
Delik Deseni Üründür, Bir Ayrıntı Değil
Raf üretimine yeni başlayan alıcılar kolon genişliklerini ve kalınlıklarını karşılaştırır. Raf fabrikası işletmiş alıcılar ise önce delik desenlerine bakar. Depodaki bitmiş halde her kiriş seviyesi bu deliklere asılıdır. Şekli yanlış alırsanız, piyasadaki hiçbir bağlantı oturmaz. Adımı bir milimetrenin küçük bir kesri kadar yanlış alırsanız, kiriş yine oturur ama seviye kayar ve hata 9 metrelik kolon boyunca birikir.
Kol on hattının gerçekte çevresine rulo üniteleri dizilmiş bir zımba makinesi olmasının nedeni budur. Şekillendirme bölümü olgun bir teknolojidir ve ciddi her üretici bunu doğru yapar. Zımba şekli, zımba tahriki, adım kontrolü ve kalıp ömrü, hattın ömrü boyunca hurda oranınızı ve işçilik maliyetinizi belirler.
We have built rack column lines for more than 15 years and shipped them to over 20 countries. The single most common retrofit request is a punch unit upgrade, not a forming section upgrade. Choose the punching system like it matters, because it does. Our Dik raf rulo şekillendirme makinesi guide covers the base line architecture, and this page goes one level deeper on the hole question.
Damla Delme Anlatıldı
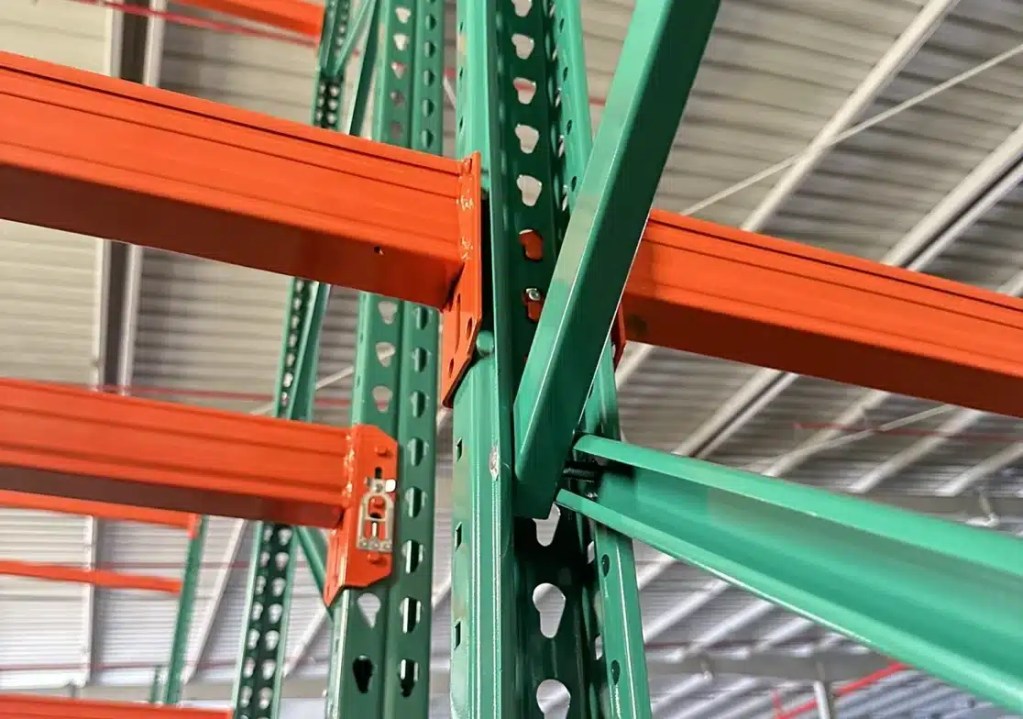
Damla, Kuzey Amerika palet raflamasının standart bağlantı deliğidir. Şekil, üstte daha geniş olan konik bir yuva ile birleşmiş bir dairedir; böylece damla bağlantısı yerçekimiyle içeri düşer ve yuvarlak yuvaya doğru döner. Bağlantıda kelepçe yok, çivi yok, bağlantı elemanı yok. Montajcılar bunu sever ve bu sevgi, Ohio'dan Ontario'ya kadar tüm ihalelerde bu yöntemin baskın olmasının nedenidir.
| Teardrop özelliği | Tipik değer | Neden önemli |
|---|
| Delik genişliği | Yuvarlak kısmında yaklaşık 33 mm | Standart damla delik kiriş bağlantılarına uyar |
| Hatve | 2 inç (50,8 mm) | Kuzey Amerika varsayılanı, bazı ihale dosyaları 1,5 inç ister |
| Zımba kuvveti | Yuvarlak deliklerden daha yüksek | Düzensiz profil, yükü noktada toplar |
| Uyumlu standart | ANSI MH16.1 (RMI) | ABD ve Kanadalı denetçilerin çalıştığı tasarım yönetmeliği |
| Bağlantı tedariği | Amerika'da en geniş | Büyük kiriş üreticilerinin tamamı damla delik uçları stoklar |
Şekle ilişkin iki olgu kalıp tasarımı açısından önemlidir. Birincisi, sivri profil zımbaya uygun değildir. Yuvarlak bir delik, delme yükünü çevre boyunca eşit dağıtır. Damla ucu bu yükü yoğunlaştırır; bu nedenle uçtaki kalıp köşesi önce aşınır ve çapak ilk orada ortaya çıkar. İkincisi, profil her vuruşta aynı yöne bakmalıdır. Zımbayı 180 derece döndürürseniz, piyasadaki bağlantıların yarısının oturmayacağı bir ayna görüntülü delik elde edersiniz.
If your market is the Americas, teardrop is not one option among several. It is the default, and the damla şeklinde palet rafı rulo şekillendirme makinesi platform exists specifically to punch it on both column faces at full line speed.
Anahtar Delme Anlatıldı
Anahtar delik, altında daha dar bir yuva bulunan yuvarlak bir deliktir; eski bir anahtarın profilidir. Kancalı uca sahip bir bağlantı, geniş bölümden aşağı düşer ve yukarı kayarak gövdesini yuvarlak bölümde oturtur. Bağlantı pozitiftir; ancak montaj yönü damla tipinden farklıdır ve bağlantı ailesi de buna göre değişir.
| Keyhole özelliği | Tipik değer | Neden önemli |
|---|
| Delik geometrisi | Yuvarlak yuva artı paralel kanal | Geçmeli kanca konektörlere uygun |
| Hatve | Avrupa pratiğinde 50 mm | EN 15512 tasarım dünyasına komşu |
| Zımba kuvveti | Damla delikten daha alçak | Simetrik profil, dengeli yük dağılımı |
| Yaygın pazar | Avrupa rafları, hafif iş rafları | Seçici palet rafı bunu daha az kullanır |
| Kalıp maliyeti | Matris karmaşıklığı daha düşük | Birleşik bir eğri yerine iki basit profil |
Anahtar delik üç durumda yerini hak eder. Bağlantı yüklerinin hafif olduğu ve kalıp maliyetinin daha önemli olduğu, daha ince malzeme delen hafif ve orta sınıf raf hatlarında. Müşterilerin delik desenlerini, kendi bağlantı tedarikçilerinin elinde bulunanlarla karşılaştırdığı Avrupa pazarına ihracat işlerinde. Ve hem raf dikmeleri hem de raf kolonlarını aynı gövdede üreten karma ürün hatlarında; burada anahtar deliği profili zaten kalıp çekmecesinde durur.
Anahtar deliğin size kazandırmadığı şey, Amerika palet rafı pazarıdır. Damla delik isteyen bir ABD distribütörü, anahtar deliği daha hızlı delin diye kabul etmez. Kalıp bütçesi karar vermeden önce müşteri listenizi tanıyın.
Teardrop ve keyhole: yan yana
Dürüst karşılaştırma; pazar erişimi, kalıp ekonomisi ve bağlantı davranışına dayanır. İşte hepsi bir arada.
| Faktör | Damla profil | Keyhole |
|---|
| Baskın pazar | Kuzey Amerika, Avustralya ve Orta Doğu ihale dosyaları | Avrupa, Asya, hafif iş rafları |
| Standart adım | 2 inç (50,8 mm) | 50mm |
| Konektör tipi | Döner kanca, önden geçerek oturur | Düz kanca, geçer ve yukarı kayar |
| Zımba yükü | Daha yüksek, uç kuvveti toplar | Daha alçak, simetrik profil |
| Matris karmaşıklığı | Birleşik eğri, yön kritik | İki basit profil |
| İlk bileme kadar matris ömrü | Yuvarlaktan kısadır, uca dikkat edin | Daha uzun, eşit aşınma |
| Tasarım koduna uyum | ANSI MH16.1 raf tasarımları | EN 15512 raf tasarımları |
| Sahada uygulanan dönüşümler | Kolay, Kuzey Amerika'da her yerde konektör var | Kuzey Amerika'da daha zor, AB'de yaygın |
Bu tablodaki tek bir nokta, diğer her şeyden daha fazla fiyat teklifi belirlediği için vurgulanmayı hak eder. Adım ile delik aralığı toleransı aynı şey değildir. 2 inçlik damla adımı ile 50 mm'lik anahtar adımı, her tekrarda 0,8 mm fark eder ve 200 delikli bir kolon bu farkı biriktirir. İyi bir dik raf kolonu rulo şekillendirme makinesi, delik sayısını değil adımı korur. Adımı programlarsınız; dolayısıyla 2 inç de 50 mm de HMI üzerinde yalnızca birer sayıdır. Programlamayla gidemeyeceğiniz tek şey adım hatasıdır.
Gerçek: Adım Hassasiyeti, Her Şeyi Belirleyen Toleranstır
Kiriş seviyesi doğruluğu, altındaki adım hatalarının toplamıdır. Beşinci seviyede 3 mm yüksekte duran bir kolon, üst üste 12 metrelik bir kolon yığmadığınız sürece kozmetik bir sorun gibi görünür; üstteki delik çifti, çekiç kullanmadan bağlantıyı kabul etmez. Montajcılar, kolonları çekiç gerektiren fabrikaları hatırlar. Ertesi yıl başka bir yerden sipariş verirler.
Devreye aldığımız hatlardan pratik sayılar. Servo zımbada adım tekrarlanabilirliği, vuruştan vuruşa 0,25 mm içinde tutulur. Volan ve adım zinciriyle çalışan mekanik presler, yeni iken 0,5 mm tutar ve zincir aşınmasıyla birlikte kayar. 2 inç adımla 9 metrelik ağır sınıf bir kolonda bu yaklaşık 177 delik demektir; kayma, tek tek kaçan delikler olarak değil, birikimli boy hatası olarak ortaya çıkar. Birikimli hata tehlikeli olanıdır, çünkü tek bir delikte gayet iyi görünür.
The fix is encoder feedback on the punch stroke relative to strip position, plus a pinch roll that never lets the strip creep during the hit. Ask any vendor for the pitch error over a full 9 metre column, not the hit-to-hit figure. The difference between the two numbers is the difference between a machine that makes sellable columns and one that makes rework. The way forming and punching trade tolerances back and forth is the same theme we cover in Bir rulo şekillendirme makinesi nasıl çalışır?, just at finer numbers.
Gerçek: Kalıp Ömrü, Şekle, Çeliğe ve Hizalamaya Bağlıdır
Kalıp ömrü, damla delik ile anahtar delik kararının pahalı ya da ucuz olduğu yerdir. Üç değişken belirleyicidir.
| Değişken | Matris ömrüne etkisi | Neyi kontrol etmeli |
|---|
| Delik şekli | Damla delik uç, yuvarlak veya anahtar delik profilden 2 ila 3 kat daha hızlı aşınır | Uçtaki kalıp malzemesi, yeniden taşlama takvimi |
| Çelik akma dayanımı ve kalınlık | 550 MPa 4,0 mm rulo, 2,5 mm 340 MPa'ya göre matris ömrünü yaklaşık yarıya indirir | Zımba kuvveti payı, uygun kesme payı |
| Zımbadan kalıba hizalama | 0,1 mm kayma matris ömrünü yarıya indirebilir ve çapak yüksekliğini ikiye katlar | Açık presler değil, kılavuzlu zımba üniteleri |
Somut sayılar. Doğru açıklıkta 2,5 mm orta sınıf damla delen takım çeliği kalıplar, ilk yeniden taşlamadan önce tipik olarak 80.000 ila 150.000 vuruş dayanır; uç köşesi ilk aşınan yer olur. Aynı çelik, aynı kalınlıkta anahtar deliği delinirken yük dengeli dağıldığı için belirgin şekilde daha uzun ömür verir. Uçtaki karbür ekler, damla kalıbının ömrünü birkaç kat uzatır ve günde iki vardiya ağır sınıf kolon üreten her hatta kendini amorti eder.
Regrind discipline matters more than die brand. Track hits, pull dies on schedule, regrind 0.3 to 0.5mm off the face, and restore clearance. Shops that run dies to visible burrs pay for it twice, once in deburring labour and once in connector complaints from the field. If your business case hinges on punch die life, price the die package as a running cost per column, not a one-time line accessory. The general mechanics of why high yield steels punish tooling live in our soğuk haddeleme bozulma.
Gerçek: Çift Taraflı Delme, Taşıma İşini Yarıya İndirir
Palet rafı dikmesinin her iki yüzüne de delik deseni gerekir. Kiriş bağlantıları ön yüze geçer, arka yüz ise tasarıma göre çapraz destek, ankraj plakası veya ikinci bir bağlantı ailesi için deseni taşır. Buraya iki farklı yoldan ulaşılır.
Tek taraflı delme, kolonu hattan geçirir, çevirir ve tekrar geçirir. Bu, taşıma işini ikiye katlar, bitmiş yüzeyde çizilme ihtimalini ikiye katlar ve adım hizasını korumak için ikinci bir ayar ekler. Bu şekilde çalışan atölyeler, hat çıktısının tipik olarak ile 'sini çevirme işine kaybeder; aynı zamanda kolonların ezildiği yer de çevirme işlemidir.
Double sided punching puts two synchronized punch units, one per face, in the same station. Both patterns register to the same strip encoder, so the front and back patterns stay locked to each other by construction, not by operator care. On a four inch teardrop column this is the standard configuration we ship, and it is the whole reason the dedicated tear drop pallet rack platform earns its keep. For factories planning a multi-spec column strategy, double sided punching is one of the features covered in our çok spesifikasyonlu dikme kolon hattı guide, alongside the changeover economics.
Gerçek: Servo Delme, Yapma ile Satın Alma Hesabını Değiştirdi
On yıl önce zımba ünitesi, kalıp kümesi ve hatve zinciri olan mekanik bir presti. Hatveyi değiştirmek zincir veya dişli değiştirmek demekti. Tüm hat bu sınırın etrafında tasarlanıyordu.
Modern bir servo zımba, adımı bir program değeri olarak ele alır. 2 inç, 50 mm, 1,5 inç ya da müşterinin tuhaf bir deseni, hepsi reçete listesinde yer alır. Zımba, hat hızına senkronize olur, kısa delik aralıklarında hız düşürür ve her vuruşu kalıp ömrü sayacına otomatik olarak işler. Bakım, operatör hafızası yerine gerçek sayılar elde eder.
| Zımba tahriki | Tipik hız | Adım değişikliği | En uygun kullanım |
|---|
| Mekanik pres, hatve zinciri | Dakikada 30 ila 50 vuruş | Zincir veya redüktör değişimi, saat | Tek desen, tek pazar, sonsuza kadar |
| Servo zımba | Dakikada 40 ila 60 vuruş, hat hızıyla eşzamanlı | Reçete değişimi, saniye | Karışık pazarlar, ihracat işleri, ihale dosyaları |
The rate numbers look close, and they are. The case for servo is not raw speed. It is that a column line with a servo punch can quote a 50mm keyhole tender on Monday and a 2 inch teardrop tender on Wednesday without touching tooling pitch hardware. For a factory selling into more than one region, that flexibility is the difference between bidding and watching. Where budgets are tight and the market is single-pattern, a mechanical unit still makes sense, and our rulo şekillendirme makinesi fiyatı guide shows where that trade lands.
Hangi Sistemi Seçmelisiniz?
Karar ağacı kısadır. Bunları sırayla yanıtlayın.
- Nereye satıyorsunuz? Amerika, Avustralya veya Körfez palet rafı ihale dosyaları damla deliği gösterir. Avrupa raf ve hafif işler anahtar deliği gösterir. İkisine de mi satıyorsunuz? Her iki desene de ihtiyacınız var; bu da iki kalıp setli bir servo zımba demektir.
- Hangi kalınlıkta çalışacaksınız? 3,5 mm üzeri ve 450 MPa akma dayanımında, damla delik kalıpları uç kısımda karbür olmalıdır; aksi halde haftalık taşlama yaparsınız.
- Her iki yüzde de desen gerekli mi? Raf dikmelerinde neredeyse her zaman evet. Çift taraflı delme maliyetini ilk günden bütçeye koyun.
- Bağlantılarınızı kim tedarik ediyor? Kalıp çizimini kesinleştirmeden önce bağlantı çizimini sabitleyin. Kalıp bağlantıya göre çizilir, asla bağlantı kalıba göre değil.
Most factories we quote end up teardrop-forward, because North American pallet racking and Gulf tender work keep the line fuller than anything else, and because the connector supply chain in those markets is the deepest in the world. The code context behind that, ANSI MH16.1 as maintained by MHI, and the European counterpart EN 15512, are worth reading before your first tender response. Material choice interacts with all of this, and our özel rulo şekillendirme makinesi page covers lines built around a specific market’s hole pattern from the start.
One last opinion from the commissioning floor. Buyers who agonize over punch shape and then accept the cheapest cutoff saw have their priorities backwards. A crooked cutoff ruins a column with perfect holes. The punch and the cutoff are a pair. Spec them together, and if you want to see the finished columns in context, the Palet Raflama Rulo Şekillendirme Makinesi page shows the full component family a single factory typically produces.


 English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



