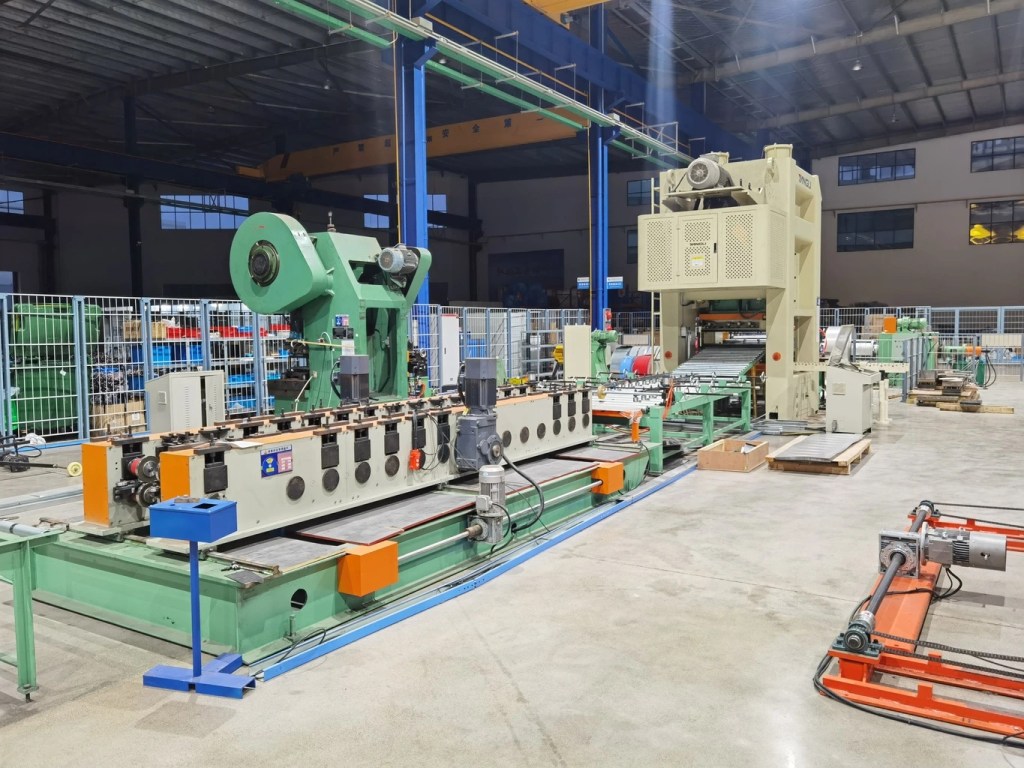
cara kerja mesin pembentuk gulungan

Cara kerja mesin roll forming: proses 4 tahap

Apakah Anda memerlukan mesin pembentuk profil untuk proyek Anda?
Dapatkan penawaran gratis dari Believe Industry — lebih dari 15 tahun memproduksi mesin pembentuk profil kustom.
Permintaan Penawaran Unduh katalog

Cara kerja mesin roll forming: panduan langkah demi langkah

Mesin roll forming mengubah koil baja datar menjadi profil lurus dan seragam dengan tekukannya sedikit demi sedikit di banyak stasi rol. Ide sederhana inilah alasan mesin ini dapat memproduksi ribuan meter upright rak, purlin, atau kanal strut dengan bentuk yang sama di setiap meter. Panduan ini menelusuri apa yang terjadi dari pengurai koil hingga pemotong, serta spesifikasi yang menentukan apakah output Anda bersih atau terbuang.
Jawaban singkat: Mesin roll forming menghantarkan koil baja melalui rangkaian rol berpasangan yang membungkusnya sedikit di setiap stasi hingga profil akhir terbentuk. Baris ini menjalankan pelepasan koil, punching awal, pembengkokan progresif, dan pemotongan dalam satu lintasan tanpa henti. Output tetap seragam dari segi bentuk dan dimensi karena setiap stasi menggerakkan logam dengan jarak kecil yang sama.

Apa yang sebenarnya dilakukan mesin roll forming

Mesin roll forming adalah barisan pembengkokan berkelanjutan, bukan satu pres tunggal. Koil masuk dalam keadaan datar dan setiap stasi rol menambahkan tekukan kecil. Tidak ada stasi yang membentuk keseluruhan profil. Tekukan total dibagi sepanjang baris, sehingga baja tidak pernah menerima hentakan mendadak yang membuatnya puntir atau retak.
Inilah perbedaan utama dibanding mesin press brake. Mesin press brake membengkok satu bagian pada satu titik. Sebuah lini mesin pembentuk profil mesin roll forming membengkok penampang yang sama terus-menerus, meter demi meter, pada kecepatan baris. Untuk produksi panjang satu profil, kontinuitas inilah yang menjaga biaya dan waste tetap rendah.
Roll forming juga lebih mudah diskalakan saat berpindah profil. Satu baris dengan alat kerja yang bisa diganti dapat memproduksi purlin pada pagi hari dan kanal strut pada sore hari, sesuatu yang sulit dicapai baris press brake tanpa dies baru untuk setiap tekukan.

4 tahap yang dilewati setiap lini

Setiap mesin roll forming melewati empat tahap yang sama. Tabel menunjukkan apa yang dilakukan setiap tahap dan mengapa hal itu penting bagi bagian akhir.
TahapApa yang terjadiMengapa hal ini penting
Buka koil dan ratakanKoil dibuka dan perata menghilangkan sisa lengkungan koil.Strip yang lurus dan tegang masuk ke rol dengan bersih
Strip lurus dan tegang masuk ke rol dengan bersihLubang, slot, dan takik ditekan sebelum pembengkokanLubang tetap presisi karena strip datar mudah dilubangi
Pembengkokan progresifRol berpasangan membengkorkan strip sedikit di setiap menopangProfil terbentuk tanpa springback atau kerutan
BatasanProfil yang terbentuk dipotong sesuai panjang yang ditentukanPemotong terbang menjaga lini tetap bergerak selama pemotongan
Langkah punching biasanya mendahului pembengkokan. Setelah penampang terbentuk, lubang yang dipunch akan miring terhadap sudut. Melakukan pada bahan datar menjaga posisi lubang tetap rapat, dan hal ini penting untuk tiang rak vertikal di mana konektor harus sejajar.

Menopang rol dan pembengkokan progresif

Jantung mesin roll forming adalah barisan stasi. Setiap stasi menampung satu set rol atas dan bawah yang dibentuk sesuai profil pada tahap tersebut. Stasi pertama dapat tekukan tepi ke atas 10 derajat. Stasi kelima sudah 45 derajat. Stasi terakhir mengunci sudut akhir.
A mesin roll forming purlin Z mungkin memakai 12 hingga 18 stasi untuk penampang yang dalam. Sebuah mesin roll forming kanal strut dapat diselesaikan dalam 8 hingga 10 stasi. Makin banyak stasi berarti tekukan yang lebih halus pada setiap tahap, sehingga baja tipis atau baja kekuatan tinggi terlindungi dari patah.
Pada baris bergerigi, semua stasi berbagi satu poros baris; pada baris servo, setiap stasi beroperasi secara mandiri. Stasi servo memungkinkan Anda menyesuaikan tekukan per profil dari kontroler, sehingga waktu pergantian produk menjadi lebih singkat saat Anda berganti produk dalam satu shift.
Pembengkokan progresif adalah alasan bagian hasil roll forming tetap pada toleransi yang rapat. Karena setiap stasi menggerakkan logam dengan jarak kecil yang tetap, profilnya sama pada meter pertama dan meter sepuluh ribu. Pengulangan inilah inti dari seluruh proses ini.

Batas material dan ketebalan

Mesin roll forming menangani sebagian besar baja yang dapat dibentuk dingin. Baja karbon biasa, baja galvanis, dan koil zinc-magnesium semuanya berjalan baik. Batasannya adalah perbandingan radius pembengkokan terhadap ketebalan. Koil tipis dapat ditekuk tajam; koil tebal memerlukan radius yang lebih lebar atau akan retak pada bagian tepinya.
Koil berlapis perlu perhatian pada titik pembengkokan. Lapisan galvanis dan zinc-magnesium dapat mengelupas bila tekukan terlalu rapat, jadi lebarkan sedikit radius pada bahan berlapis. Baja yang sudah dilumasi masuk lebih halus dan melindungi rol pada produksi panjang.
Tentukan koil sebelum menentukan mesin. Panduan memilih koil baja menunjukkan bagaimana grade dan pelapisan mengubah desain rol. Struktur baja yang dibentuk dingin mengikuti aturan desain seperti AS/NZS 4600, dan grade baja berasal dari spesifikasi dari ASTM International. Praktik Eropa sejalan dengan panduan dari FEM, badan konstruksi baja Eropa.

Roll forming dibandingkan dengan press brake

Pembeli sering menanyakan kapan memilih mesin roll forming alih-alih mesin press brake. Jawabannya terletak pada volume dan konsistensi. Tabel ini membandingkan keduanya berdampingan.
FaktorMesin roll formingPress brake
Panjang batch terbaikProfil panjang dan berulangBatch pendek dan beragam
Konsistensi bentukSama setiap meterTergantung pada operator
Penggantian toolingGanti set rolMemperbaiki posisi punch dan die
ThroughputBerkelanjutan dan tinggiSatu langkah setiap kali
Biaya penyiapanLebih tinggiLebih rendah
A pemotongan gunting terbang memungkinkan mesin roll forming terus bergerak saat memotong, sesuatu yang tidak bisa ditandingi mesin press brake dari sisi kecepatan. Untuk gudang dan kebun Surya yang memerlukan kilometer profil yang sama, roll forming unggul pada biaya per meter.

Kecepatan, toleransi, dan hasil akhir yang baik

Kecepatan baris pada mesin roll forming umumnya 10 hingga 60 meter per menit, tergantung ketebalan dan kedalaman profil. Purlin tipis berjalan cepat; tiang rak tebal berjalan lebih lambat karena rol bekerja lebih berat. Kecepatan ditentukan oleh penampang tersulit dan tertebal Anda, bukan yang paling mudah.
Output yang baik terlihat sama di kedua ujung koil. Periksa adanya puntiran, bowing, dan gelombang sisi. Hal ini berasal dari tekanan rol yang tidak merata atau stasi yang sudah aus. Panduan panduan kecepatan dan output untuk baris tiang menerapkan aturan perencanaan yang sama pada produksi sistem rak.
Toleransi merupakan fungsi dari jumlah stasi dan kualitas rol. Makin banyak stasi dan rol yang digiling halus membuat profil lebih rapat. Pembengkokan adalah kembalinya baja sedikit setelah rol terakhir melepaskan material. Desain rol yang baik memprediksinya dan membuat tekukan berlebih sebesar nilai itu.
Pembangun berpengalaman menyetel stasi terakhir agar penampang yang sudah dingin mempertahankan sudutnya tanpa tahap pelurusan tersendiri. Untuk sebuah mesin roll forming dingin, kesesuaian sambungan tumpang tindih pada sambungan purlin itulah ujinya: jika purlin terpasang rapi, baris itu disetel dengan benar.

Cara memilih dan langkah selanjutnya

Pilih mesin roll forming berdasarkan profil, ketebalan koil, dan target meter harian. Pastikan jumlah stasi sesuai dengan penampang terdalam Anda, dan pastikan tata letak punching cocok dengan pola lubang Anda. Kunjungi lini mesin pembentuk profil ikhtisar untuk melihat tata letak lengkap dan pertanyaan yang perlu diajukan kepada pembangun.
Believe Industry telah membangun baris roll forming khusus sejak 2005, dengan 80 lebih insinyur dan 500 lebih proyek yang dikirim ke 50 lebih negara di bawah ISO 9001 dan CE. Sebuah mesin roll forming dingin adalah kategori yang lebih luas tempat proses ini berada, dan halaman tersebut menjelaskan material dan istilah dengan bahasa yang lebih sederhana.

Pertanyaan yang sering diajukan

T: Apa prinsip dasar kerja mesin roll forming?

Mesin roll forming membengkok strip baja datar secara progresif melalui rangkaian stasi rol. Setiap stasi menambahkan tekukan kecil hingga profil akhir terbentuk. Logam bergerak terus-menerus, sehingga bentuknya tetap identik sepanjang panjangnya.

T: Berapa banyak menopang rol yang dibutuhkan mesin roll forming?

Sebagian besar baris memakai 8 hingga 18 stasi. Kanal sederhana memerlukan 8 hingga 10, sedangkan penampang dalam bentuk Z atau C memerlukan 12 hingga 18. Makin banyak stasi berarti tekukan lebih halus pada setiap tahap, sehingga baja tipis atau baja kekuatan tinggi terlindungi dari retak.

T: Mengapa punch dilakukan sebelum pembengkokan?

Mem punching koil datar lebih cepat dan akurat daripada mem punching penampang yang sudah dibentuk. Lubang tetap persegi dan pada posisinya karena strip belum memiliki kelengkungan. Hal ini penting untuk tiang rak, di mana konektor harus sejajar.

T: Berapa kecepatan lini yang bisa saya harapkan?

Harapkan 10 hingga 60 meter per menit. Purlin tipis berada pada ujung cepat, sedangkan tiang rak tebal berada pada ujung lambat. Tetapkan ukuran baris menurut penampang tertebal Anda, bukan kasus terbaik di katalog, agar output harian tetap jujur.

T: Mana yang lebih baik, mesin roll forming atau press brake?

Pilih mesin roll forming untuk produksi panjang dan berulang dari satu profil, di mana konsistensi bentuk dan biaya per meter penting. Pilih mesin press brake untuk batch pendek dan bervariasi. Keduanya menyelesaikan masalah yang berbeda.

T: Cacat apa yang menunjukkan mesin roll forming salah setel?

Perhatikan puntiran, bowing, dan gelombang tepi. Hal ini berasal dari tekanan rol yang tidak merata atau stasi yang aus. Kesesuaian rapat pada sambungan purlin merupakan pemeriksaan lapangan singkat bahwa baris membentuk sesuai toleransi.
Terbit pertama kali: 12 Maret 2026
Terakhir diperbarui: 12 Oktober 2026
Catatan perubahan artikel
  • 12 Oktober 2026: Diperbarui untuk kepatuhan GEO. Ditambahkan blok jawaban langsung, enam FAQ dengan pertanyaan dicetak tebal, dua tabel spesifikasi, dan riwayat perubahan dengan nama bulan ditulis penuh. Diperluas dari 1.583 menjadi 1.662 kata; label tahun “2026” dan judul clickbait dihapus, serta ditambahkan tiga tautan sumber otoritatif (ASTM, FEM, AS/NZS 4600) dan delapan tautan internal termasuk halaman pilar.
Pemicu Tinjauan Berikutnya
  • Standar baru kecepatan roll forming atau punch servo
  • Spesifikasi baja cold forming yang diperbarui menurut ASTM atau AS/NZS
  • Kenaikan jumlah pertanyaan pembaca tentang cara kerjanya

Daftar isi

Eksplorasi konten lain dari Believe Industry Company| Roll Forming Machine Manufacturer, Supplier & Exporter

Langganan sekarang agar bisa terus membaca dan mendapatkan akses ke semua arsip.

Lanjutkan membaca