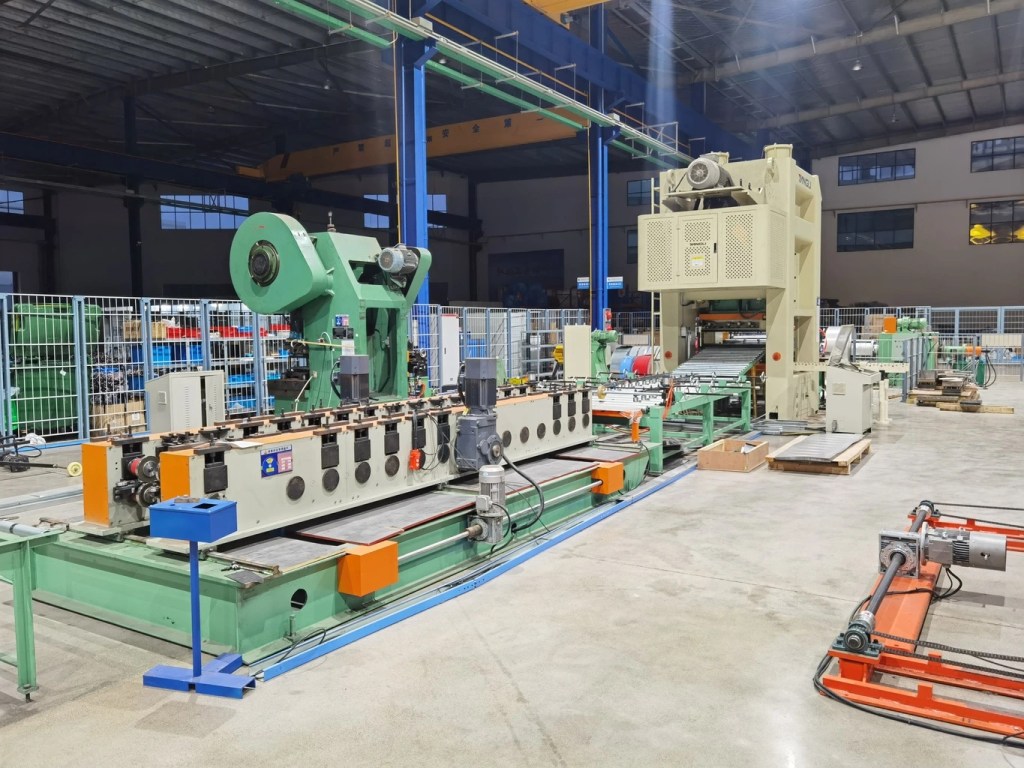
วิธีการทำงานของเครื่องขึ้นรูปม้วน

เครื่องม้วนขึ้นรูปทำงานอย่างไร: กระบวนการ 4 ขั้นตอน

ต้องการเครื่องมืดโปรไฟล์สำหรับโครงการของคุณหรือไม่
รับใบเสนอราคาฟรีจาก Believe Industry — ผู้ผลิตเครื่องม้วนรูปตามสั่งมากกว่า 15 ปี
ขอใบเสนอราคา ดาวน์โหลดแคตตาล็อก

เครื่องม้วนขึ้นรูปทำงานอย่างไร: คู่มือทีละขั้นตอน

เครื่องม้วนขึ้นรูปเปลี่ยนเหล็กม้วนแผ่นเรียบให้เป็นโปรไฟล์ตรงและสม่ำเสมอ ด้วยการดัดทีละน้อยตามสถานีล้อจำนวนมาก แนวคิดง่าย ๆ นี้เองคือเหตุผลที่เครื่องผลิตโปรไฟล์ชั้นวาง ระแนง หรือช่องคมได้เป็นพันเมตรด้วยรูปทรงเดียวกันทุกเมตร คู่มือนี้อธิบายตั้งแต่เครื่องปลดล้อยจนถึงเครื่องตัด รวมถึงข้อมูลจำเพาะที่กำหนดว่าผลผลิตของคุณจะสมบูรณ์หรือเป็นเศษ
คำตอบสั้น: เครื่องม้วนขึ้นรูปจะส่งเหล็กม้วนผ่านชุดล้อคู่ที่ดัดทีละน้อยในแต่ละสถานีจนกระทั่งได้โปรไฟล์สมบูรณ์ สายผลิตทำงานทั้งการปลดล้อย การเจาะรูก่อนดัด การดัดแบบค่อยเป็นค่อยไป และการตัด ในรอบเดียวที่ต่อเนื่อง ผลผลิตจึงคงที่ทั้งรูปทรงและขนาด เพราะทุกสถานีขยับโลหะด้วยระยะเท่ากันน้อย ๆ

สิ่งที่เครื่องม้วนขึ้นรูปทำจริง ๆ

เครื่องม้วนขึ้นรูปเป็นสายดัดต่อเนื่อง ไม่ใช่เครื่องกดเดียว เหล็กม้วนจะเข้ามาในสภาพแบน แล้วสถานีล้อแต่ละชุดจะเพิ่มมุมดัดเล็กน้อย ไม่มีสถานีใดที่ทำรูปร่างทั้งหมดได้ มุมดัดรวมถูกกระจายไปทั้งสาย ดังนั้นเหล็กจึงไม่เคยถูกกระแทกอย่างฉับพลันจนเกิดการบิดหรือร้าว
นี่คือความแตกต่างหลักจากเครื่องดัดแผ่น เครื่องดัดแผ่นจะดัดชิ้นงานหนึ่งชิ้นที่จุดเดียว ส่วน สายเครื่องมืดแผ่นโลหะ เครื่องม้วนขึ้นรูปจะดัดหน้าตัดเดียวกันซ้ำไปเรื่อย ๆ ทีละเมตร ด้วยความเร็วของสายผลิต และสำหรับการผลิตยาว ๆ ที่โปรไฟล์เดียว ความต่อเนื่องนี้เองคือสิ่งที่คุมต้นทุนและเศษให้ต่ำ
การม้วนขึ้นรูปยังปรับตัวข้ามโปรไฟล์ได้ดีกว่า สายผลิตหนึ่งสายที่มีเครื่องมือเปลี่ยนได้ สามารถผลิตระแนงในตอนเช้าและช่องคมในตอนบ่าย ซึ่งสายเครื่องดัดแผ่นทำได้ยากมากหากไม่มีแม่พิมพ์ใหม่สำหรับแต่ละมุมดัด

4 ขั้นตอนที่ทุกสายการผลิตต้องผ่าน

เครื่องม้วนขึ้นรูปทุกเครื่องผ่านขั้นตอนสี่ขั้นเดียวกัน ตารางด้านล่างแสดงว่าแต่ละขั้นทำอะไรและเหตุใดจึงสำคัญต่อชิ้นงานสุดท้าย
ขั้นตอนสิ่งที่เกิดขึ้นเหตุใดจึงสำคัญ
การปลดม้วนและการปรับระดับม้วนถูกปลดออก และเครื่องปรับระดับจะกำจัดความโค้งที่ตกค้างจากการม้วนแถบที่ตรงและตึงจะป้อนเข้าเข้าเฟืองอย่างสะอาด
แถบที่ตรงและมีความตึงจะถูกป้อนเข้าสู่โมลอย่างสม่ำเสมอรูเจาะ ช่อง และรอยบากจะถูกปั๊มก่อนการดัดโค้งรูเจาะยังคงตำแหน่งได้ดี เพราะแถบแบนเจาะรูได้ง่าย
การดัดแบบค่อยเป็นค่อยไปโมลเป็นคู่จะดัดแถบทีละน้อยในแต่ละชุดโปรไฟล์เกิดขึ้นได้โดยไม่มีการเด้งกลับหรือรอยย่น
ตัดออกโปรไฟล์ที่ขึ้นรูปแล้วจะถูกตัดให้ได้ความยาวตามกำหนดชุดตัดเคลื่อนที่ช่วยให้สายการผลิตเดินต่อระหว่างการตัด
ขั้นตอนการเจาะรูมักมาก่อนการดัด เพราะเมื่อหน้าตัดขึ้นรูปแล้ว รูที่เจาะจะเอียงออกจากแนวมุม การเจาะขณะแผ่ยังราบจะช่วยให้ตำแหน่งรูแม่นยำ ซึ่งสำคัญมากสำหรับ เสาตั้งชั้นวาง ซึ่งต้องให้ชิ้นต่อตรงกัน

ชุดโมลและการดัดโค้งแบบค่อยเป็นค่อยไป

หัวใจของเครื่องม้วนขึ้นรูปคือแถวของสถานี แต่ละสถานีมีชุดล้อบนและล้อล่างที่ขึ้นรูปตามโปรไฟล์ในขั้นตอนนั้น สถานีที่หนึ่งอาจยกขอบขึ้น 10 องศา สถานีที่ห้าอยู่ที่ 45 องศา และสถานีสุดท้ายจะล็อกมุมสุดท้าย
A เครื่องม้วนขึ้นรูประแนงรูปตัว Z อาจใช้ 12 ถึง 18 สถานีสำหรับหน้าตัดที่ลึก ส่วนเครื่องที่เรียบง่าย เครื่องม้วนขึ้นรูปช่องคม สามารถจบได้ใน 8 ถึง 10 สถานี ยิ่งมีสถานีมาก ยิ่งการดัดในแต่ละขั้นอ่อนโยนลง ซึ่งช่วยปกป้องเหล็กบางหรือเหล็กแข็งแรงไม่ให้แตก
ในสายที่ขับด้วยเกียร์ สถานีทั้งหมดจะใช้เพลารวมกันแกนเดียว ส่วนในสายเซอร์โว สถานีจะทำงานแยกจากกัน สถานีเซอร์โวช่วยให้ปรับมุมดัดรายโปรไฟล์จากหน้าควบคุม ซึ่งช่วยลดเวลาเปลี่ยนผลิตภัณฑ์เมื่อเปลี่ยนงานภายในกะเดียวกัน
การดัดแบบค่อยเป็นค่อยไปคือเหตุผลที่ชิ้นงานจากการม้วนขึ้นรูปยังคงค่าความคลาดเคลื่อนได้แน่น เพราะทุกสถานีขยับโลหะด้วยระยะเล็ก ๆ ที่คงที่ โปรไฟล์จึงเหมือนกันทั้งเมตรที่หนึ่งและเมตรที่หนึ่งหมื่น ความสม่ำเสมอนี้คือหัวใจของทั้งกระบวนการ

ข้อจำกัดด้านวัสดุและความหนา

เครื่องม้วนขึ้นรูปรองรับเหล็กเกือบทุกชนิดที่ขึ้นรูปเย็นได้ ไม่ว่าจะเป็นเหล็กคาร์บอนธรรมดา เหล็กชุบสังกะสี หรือเหล็กม้วนสังกะสีธาตุสังกะสีแมกนีเซียม ขีดจำกัดอยู่ที่ความสัมพันธ์ระหว่างรัศมีการดัดกับความหนา เหล็กม้วนบางดัดได้คม ส่วนเหล็กม้วนหนาต้องใช้รัศมีกว้างกว่า มิฉะนั้นจะแตกที่ขอบ
เหล็กม้วนเคลือบผิวต้องระวังเป็นพิเศษตรงจุดดัด ชั้นสังกะสีหรือสังกะสีธาตุสังกะสีแมกนีเซียมอาจลอกออกมาได้ถ้ามุมดัดแคบเกินไป โดยเฉพาะวัสดุเคลือบ ควรเปิดรัศมีให้กว้างขึ้นเล็กน้อย เหลแที่ผ่านการหล่อลื่นแล้วจะป้อนเข้าได้ราบรื่นกว่าและปกป้องล้อในการผลิตยาว ๆ
กำหนดเหล็กม้วนก่อนที่จะกำหนดเครื่อง คู่มือ ในการเลือกเหล็กม้วน แสดงให้เห็นว่าเกรดและชั้นเคลือบผิวเปลี่ยนแบบล้ออย่างไร โครงสร้างเหล็กที่ขึ้นรูปเย็นต้องยึดหลักการออกแบบ เช่น AS/NZS 4600และเกรดเหล็กย้อนกลับไปยังข้อกำหนดจาก ASTM Internationalแนวปฏิบัติในยุโรปสอดคล้องกับคำแนะนำจาก FEM, ซึ่งเป็นองค์กรยุโรปด้านการก่อสร้างเหล็ก

การขึ้นรูปด้วยการม้วนเทียบกับเครื่องดัดแผ่น

ผู้ซื้อมักถามว่าเมื่อไรควรเลือกเครื่องม้วนขึ้นรูปแทนเครื่องดัดแผ่น คำตอบอยู่ที่ปริมาณและความสม่ำเสมอ ตารางเปรียบเทียบทั้งสองแบบเคียงข้างกัน
ปัจจัยเครื่องม้วนขึ้นรูปเครื่องดัดแผ่น
ความยาวรอบที่เหมาะที่สุดโปรไฟล์ยาวและทำซ้ำล็อตสั้นและหลากหลาย
ความสม่ำเสมอของรูปร่างเหมือนกันทุกเมตรขึ้นอยู่กับผู้ปฏิบัติงาน
การเปลี่ยนชุดเครื่องมือเปลี่ยนชุดโมลปรับตำแหน่งแม่พิมพ์
ปริมาณการผลิตต่อเนื่องและสูงทีละช่อง
ค่าใช้จ่ายในการเตรียมเครื่องสูงกว่าต่ำกว่า
A การตัดแบบเครื่องตัดเลื่อน ทำให้เครื่องม้วนขึ้นรูปเดินหน้าต่อได้ระหว่างตัด ซึ่งเครื่องดัดแผ่นทำได้ไม่ถึงในเรื่องความเร็ว สำหรับคลังสินค้าและฟาร์มพลังงานแสงที่ต้องใช้หน้าตัดเดียวกันหลายกิโลเมตร เครื่องม้วนขึ้นรูปชนะในเรื่องต้นทุนต่อเมตร

ความเร็ว ความคลาดเคลื่อน และคุณภาพผลิตภัณฑ์สำเร็จรูป

ความเร็วสายของเครื่องม้วนขึ้นรูปโดยทั่วไปอยู่ที่ 10 ถึง 60 เมตรต่อนาที ขึ้นอยู่กับความหนาและความลึกของโปรไฟล์ ระแนงบางทำงานเร็ว ส่วนเสาตั้งชั้นวางหนาทำงานช้ากว่าเพราะล้อรับแรงมากขึ้น ความเร็วถูกกำหนดโดยหน้าตัดที่ยากที่สุดและหนาที่สุดของคุณ ไม่ใช่หน้าตัดที่ง่ายที่สุด
ผลผลิตที่ดีจะหน้าตาเหมือนกันทั้งสองปลายของเหล็กม้วน ตรวจดูว่ามีการบิด ความโค้ง และคลื่นที่ขอบหรือไม่ สิ่งเหล่านี้เกิดจากแรงกดล้อไม่สม่ำเสมอหรือสถานีที่สึก คู่มือ คู่มือความเร็วและกำลังการผลิตสำหรับสายเสาตั้ง ใช้กฎการวางแผนเดียวกันกับการผลิตชั้นวาง
ค่าความคลาดเคลื่อนขึ้นอยู่กับจำนวนสถานีและคุณภาพของล้อ ยิ่งมีสถานีมากและล้อผ่านการกลึงละเอียด โปรไฟล์ก็ยิ่งคงความแม่นยำ การเด้งกลับคือการที่เหล็กย้อนกลับเล็กน้อยหลังล้อใบสุดท้ายปล่อยชิ้นงาน การออกแบบล้อที่ดีจะคาดการณ์ค่านี้และดัดเกินตามจำนวนนั้น
ผู้ผลิตที่มีความเชี่ยวชาญจะปรับสถานีสุดท้ายให้หน้าตัดที่เย็นตัวแล้วยังคงมุมไว้โดยไม่ต้องมีการดัดตรงเพิ่มเติม สำหรับ เครื่องม้วนขึ้นรูปเย็น, การเข้ากันของปลายระแนงแบบยาวทับจะเป็นการทดสอบ หากระแนงประกอบกันได้พอดี แปลว่าสายผลิตตั้งค่าไว้ถูกต้อง

วิธีเลือกและขั้นตอนถัดไป

เลือกเครื่องม้วนขึ้นรูปตามโปรไฟล์ ความหนาของเหล็กม้วน และเป้าหมายความยาวต่อวันเป็นเมตร ตรวจสอบว่าจำนวนสถานีเหมาะกับหน้าตัดที่ลึกที่สุด และผังการเจาะรูตรงกับรูปแบบรูของคุณ ดู สายเครื่องมืดแผ่นโลหะ ภาพรวม ซึ่งแสดงผังเครื่องทั้งหมดและคำถามที่ควรถามผู้ผลิต
Believe Industry สร้างสายม้วนขึ้นรูปตามสั่งมาตั้งแต่ปี 2005 มีวิศวกรกว่า 80 คนและส่งมอบโครงการกว่า 500 โครงการไปยังกว่า 50 ประเทศ ภายใต้มาตรฐาน ISO 9001 และ CE ส่วน เครื่องม้วนขึ้นรูปเย็น เป็นหมวดหมู่กว้าง ๆ ที่กระบวนการนี้อยู่ใน และหน้านั้นอธิบายวัสดุกับคำศัพท์ต่าง ๆ ด้วยภาษาที่เข้าใจง่ายขึ้น

คำถามที่พบบ่อย

ถาม: หลักการการทำงานพื้นฐานของเครื่องม้วนขึ้นรูปคืออะไร

เครื่องม้วนขึ้นรูปดัดแถบเหล็กแผ่นเรียบทีละขั้นผ่านชุดสถานีล้อ แต่ละสถานีเพิ่มมุมดัดเล็กน้อยจนกระทั่งได้โปรไฟล์สมบูรณ์ โลหะเคลื่อนที่ต่อเนื่อง รูปร่างจึงเหมือนเดิมตลอดความยาว

ถาม: เครื่องม้วนขึ้นรูปต้องใช้ชุดโมลกี่ชุด

สายผลิตส่วนใหญ่ใช้ 8 ถึง 18 สถานี ช่องคมรูปทรงง่ายต้องใช้ 8 ถึง 10 สถานี ส่วนหน้าตัดลึกรูป Z หรือ C ต้องใช้ 12 ถึง 18 สถานี สถานีมากขึ้นหมายถึงการดัดในแต่ละขั้นอ่อนโยนลง ซึ่งปกป้องเหล็กบางหรือเหล็กแข็งแรงไม่ให้แตก

ถาม: ทำไมต้องเจาะรูก่อนดัดโค้ง

การเจาะรูเหล็กม้วนแบนเรียบเร็วกว่าและแม่นยำกว่าการเจาะหน้าตัดที่ขึ้นรูปแล้ว รูจะคงเป็นสี่เหลี่ยมและอยู่ในตำแหน่ง เพราะแถบยังไม่มีความโค้ง ซึ่งสำคัญมากสำหรับเสาตั้งชั้นวางที่ชิ้นต่อต้องตรงกัน

ถาม: ควรคาดหวังความเร็วสายการผลิตเท่าใด

ควรคาดว่าอยู่ที่ 10 ถึง 60 เมตรต่อนาที ระแนงบางทำงานที่ปลายเร็ว ส่วนเสาตั้งชั้นวางหนาทำงานที่ปลายช้า กำหนดขนาดสายผลิตตามหน้าตัดที่หนาที่สุดของคุณ ไม่ใช่ตามกรณีดีที่สุดในแคตตาล็อก เพื่อให้กำลังการผลิตรายวันสมจริง

ถาม: เครื่องม้วนขึ้นรูปหรือเครื่องดัดแผ่น อันไหนดีกว่า

เลือกเครื่องม้วนขึ้นรูปเมื่อต้องผลิตโปรไฟล์เดียวยาว ๆ ซ้ำ ๆ โดยที่ความสม่ำเสมอของรูปทรงและต้นทุนต่อเมตรสำคัญ ส่วนเครื่องดัดแผ่นเหมาะกับงานเป็นชุดเล็กที่หลากหลาย ทั้งสองแบบแก้ปัญหาคนละเรื่อง

ถาม: รอยบิดแบบใดบ่งชี้ว่าเครื่องม้วนขึ้นรูปตั้งค่าไม่ถูกต้อง

ให้ระวังการบิด ความโค้ง และคลื่นที่ขอบ สาเหตุมาจากแรงกดล้อที่ไม่สม่ำเสมอหรือสถานีที่สึก การเข้ากันแน่นของปลายระแนงแบบยาวทับที่จุดต่อคือการตรวจเช็คในพื้นที่อย่างรวดเร็วว่าสายผลิตขึ้นรูปอยู่ในค่าความคลาดเคลื่อน
เผยแพร่ครั้งแรก: 12 มีนาคม 2026
อัปเดตล่าสุด: 12 ตุลาคม 2026
บันทึกการแก้ไขบทความ
  • 12 ตุลาคม 2026: ปรับปรุงเพื่อให้สอดคล้องกับข้อกำหนดด้าน GEO เพิ่มบล็อกคำตอบตรงประเด็น คำถามที่พบบ่อยหกข้อโดยทำคำถามให้ตัวหนา ตารางข้อมูลจำเพาะสองตาราง และบันทึกการเปลี่ยนแปลงที่เขียนชื่อเดือนเป็นตัวอักษร ขยายจาก 1,583 เป็น 1,662 คำ และถอดป้ายปี “2026” กับหัวข้อแบบเร้าความออก พร้อมเพิ่มลิงก์อ้างอิงจากหน่วยงานที่มีอำนาจสามรายการ (ASTM, FEM, AS/NZS 4600) และลิงก์ภายในแปดรายการ รวมถึงหน้าหลักของหัวข้อนี้
เงื่อนไขการทบทวนครั้งถัดไป
  • มาตรฐานใหม่ของความเร็วการม้วนขึ้นรูปหรือการเจาะรูด้วยเซอร์โว
  • ข้อกำหนดเหล็กขึ้นรูปเย็นที่ปรับปรุงตาม ASTM หรือ AS/NZS
  • จำนวนคำถามจากผู้อ่านเกี่ยวกับวิธีการทำงานเพิ่มขึ้น

สารบัญ

อัปเดตใหม่

ค้นพบข้อมูลเพิ่มเติมจาก Believe Industry Company| ผู้ผลิต ผู้จัดจำหน่าย และผู้ส่งออกเครื่องขึ้นรูม้วน

สมัครสมาชิกตอนนี้เพื่ออ่านต่อและเข้าถึงคลังบทความฉบับเต็ม.

อ่านต่อ