ที่อยู่
เลขที่ 1 ถนน Yd เขตหุยซาน เมืองอู้ซี มณฑลเจียงซู 214183
เวลาทำการ
จันทร์ถึงศุกร์: 9AM - 5PM
เสาร์: 9AM - 4PM
ที่อยู่
เลขที่ 1 ถนน Yd เขตหุยซาน เมืองอู้ซี มณฑลเจียงซู 214183
เวลาทำการ
จันทร์ถึงศุกร์: 9AM - 5PM
เสาร์: 9AM - 4PM
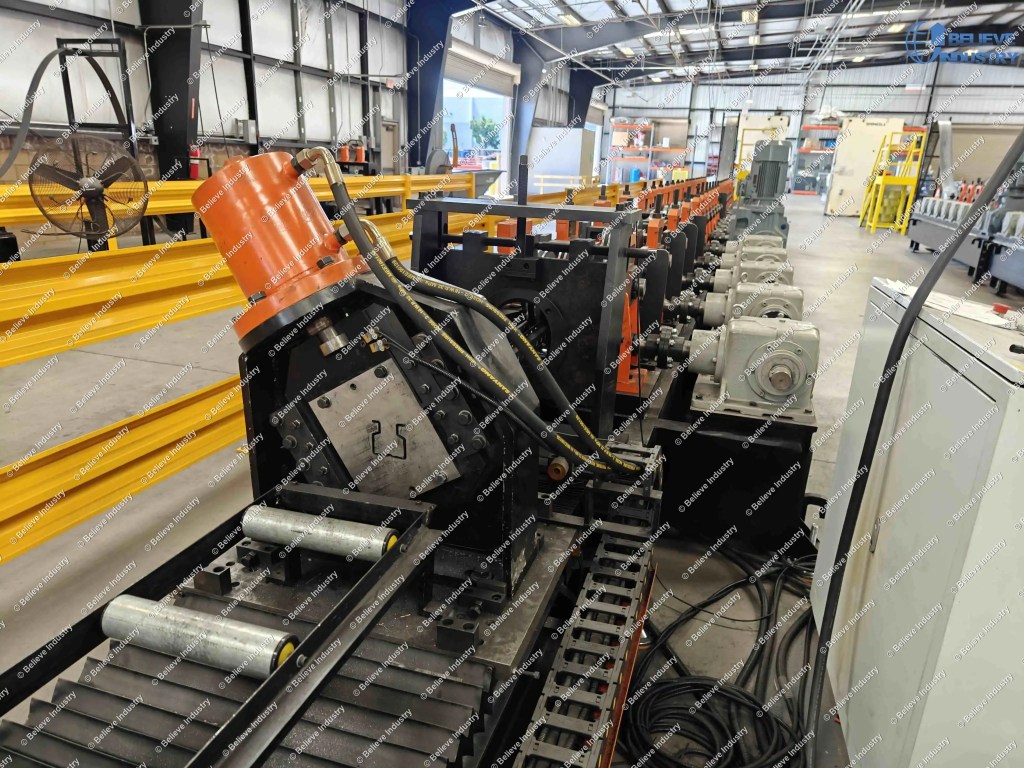
ความเร็วของเครื่องขึ้นรูปเสาตั้งคือความเร็วของสายผลิตเสาสำเร็จรูปเป็นเมตรต่อนาที ที่สายผลิตซึ่งป้อนคอยล์เข้าเครื่องแล้วขึ้นรูป เจาะรู และตัดเสาชั้นวางพาเลท และเป็นตัวเลขที่ถูกอ้างผิดมากที่สุดในการขายอุปกรณ์ชั้นวาง แผ่นพับระบุ 25 หรือ 30 m/min แต่สายที่ติดตั้งจริงทำงานได้ตั้งแต่ 3 ถึง 30 m/min และมีการตัดสินใจหนึ่งข้อที่ขับความต่างนี้ คือรูเจาะด้วยวิธีใด หลังจากการตัดสินใจนั้น ความเร็วของเครื่องขึ้นรูปเสาตั้งแทบไม่เกี่ยวข้องกับชุดขึ้นรูปอีกต่อไป
คำตอบสั้น ๆ: rack column lines come in three speed classes, and the punching method decides which one you buy. Hydraulic punching runs 3 to 4 m/min. A mechanical punch press with clustered dies runs 10 to 15 m/min. Roll punching, where rotary dies punch continuously as the strip travels, runs 30 m/min and above. Gauge and hole density move you within a class, not between classes.
กำหนดระดับก่อน เพราะตัวเลขอื่นๆ ในใบเสนอราคาทั้งหมดอ้างอิงจากมัน
| ระดับการเจาะ | ความเร็วสายการผลิตทั่วไป | วิธีการเจาะรู | เหมาะกับ |
|---|---|---|---|
| การเจาะด้วยระบบไฮดรอลิก | 3 ถึง 4 m/min | เจาะรูไฮดรอลิกแบบครั้งเดียว แถบหยุดหรือช้าลงในแต่ละสตรีค | ปริมาณน้อย ความหนามาก งบประมาณจำกัด |
| เครื่องปั๊มเจาะแบบกล | 10 ถึง 15 เมตรต่อนาที | แท่นอัดแบบมู่เล่พร้อมดายแบบกลุ่ม เจาะ 4 ถึง 8 รูต่อจังหวะ | ไลน์โรงงานชั้นวางกระแสหลัก |
| การเจาะแบบลูกกลิ้ง (โรตารี) | 30 ม./นาที ขึ้นไป | แม่พิมพ์หมุนเจาะรูต่อเนื่อง แถบไม่หยุดเลย | ปริมาณสูง ระยะผลิตยาว แบบรูเดียว |
อ่านตารางนี้เป็นลำดับชั้นของการเคลื่อนที่ ไม่ใช่ของคุณภาพ แท่นเจาะไฮดรอลิกหยุดแถบทุกจังหวะ แท่นอัดที่ใช้เครื่องมือแบบกลุ่มเจาะหลายรูต่อจังหวะ และมีเพียงแท่นเจาะแบบลูกกลิ้งที่ทำให้แถบเคลื่อนที่ต่อเนื่อง นี่คือเหตุผลที่ใบเสนอราคาที่ 12 ม./นาที และ 30 ม./นาที อาจอธิบายเครื่องที่ซื่อสัตย์สองเครื่องและยังเทียบกันไม่ได้

การคำนวณนั้นง่ายมาก เมื่อใช้ระยะห่างรูหยดน้ำ 2 นิ้วและเจาะทั้งสองด้าน เสาหนึ่งเมตรจะมีรูราว 39 รู เมื่อคูณด้วยความเร็วเส้นผลิต จะได้จำนวนรูต่อนาทีที่ระบบเจาะต้องส่งมอบ
| ระดับความเร็ว | ความเร็วสายการผลิต | จำนวนรูต่อนาทีที่ต้องการ ทั้งสองด้าน | วิธีบรรลุผล |
|---|---|---|---|
| การเจาะด้วยระบบไฮดรอลิก | 3 ถึง 4 m/min | 118 ถึง 158 | เจาะรูแบบครั้งเดียว แถบช้าลงหรือหยุดในแต่ละครั้ง |
| เครื่องปั๊มเจาะ | 10 ถึง 15 เมตรต่อนาที | 394 ถึง 591 | ดายแบบกลุ่ม เจาะ 4 ถึง 8 รูต่อจังหวะ 55 ถึง 70 จังหวะต่อนาที |
| การเจาะรูระหว่างขึ้นรูป | 30 ม./นาที ขึ้นไป | 1,180 ขึ้นไป | แม่พิมพ์หมุนเจาะรูต่อเนื่อง แถบไม่เคยหยุด |
แถวกลางคือที่ที่โรงงานชั้นวางส่วนใหญ่อยู่ และเป็นที่ที่ใบเสนอราคาพลาดมากที่สุด แท่นอัดที่ใช้ดายรูเดียวมอบ 472 รูต่อนาทีไม่ได้ในอัตราจังหวะที่สมเหตุสมผล ไลน์จึงถอยกลับไปใช้จังหวะระดับไฮดรอลิก แท่นเดิมที่ใช้เครื่องมือแบบกลุ่ม 8 รูต้องการเพียง 59 จังหวะต่อนาทีเพื่อรักษา 12 ม./นาที แท่นเดียวกัน น้ำหนักกดเดียวกัน ความเร็วสี่เท่า และใบเสนอราคาอาจไม่บอกว่าใช้เครื่องมือแบบใด
Double sided punching compounds the effect by halving the strokes per column. On a เครื่องขึ้นรูปม้วนสำหรับชั้นวางพาเลททรงหยดน้ำ built for 2 inch pitch this is standard, and it is what makes 10 to 15 m/min realistic rather than theoretical.
Roll punching removes the stop entirely, the only mechanism that reaches 1,180 holes per minute without stalling or breaking dies. The trade is pattern flexibility: a rotary punch is built for one pattern at one pitch, so it suits long runs of a standard column. Both architectures sit on the same สายเครื่องขึ้นรูปม้วน layout, and both are described in our เครื่องขึ้นรูปม้วนเสาตั้งชั้นวางพาเลท ของเรา

แม้แก้เรื่องการเจาะได้แล้ว ไลน์ก็ยังรักษาความเร็วตามป้ายไม่ได้ตลอดกะ ความสูญเสียกระจุกที่สถานีเดิมในทุกไลน์เสาโคลัมน์ที่เราเดินเครื่อง
| แหล่งความสูญเสีย | สัดส่วนปกติต่อกะ | มาจากไหน |
|---|---|---|
| รอบตัดแบบบิน | 3 to 5% | การเร่งความเร็วของแม่พิมพ์ทำให้เกิดช่องว่างระหว่างการตัด |
| การขนย้ายและการเรียงเสา | 4 to 6% | ชิ้นงาน 9 ม. ต้องการทางออกแบบมีไกด์และการจัดแนว |
| การเปลี่ยนคอยล์ | 2 to 4% | โดยเฉลี่ยสองครั้งต่อกะ ครั้งละ 8 ถึง 15 นาที |
| การเปลี่ยนสเปกและการหยุดเล็กน้อย | 4 to 8% | เปลี่ยนรีเซปกลางกะ สุ่มตรวจตัวอย่าง และตรวจคราบ |
นั่นคือ 13 ถึง 23 เปอร์เซ็นต์ของกะที่ผลิตได้อะไรเลย การสูญเสียนี้เป็นเรื่องปกติ สิ่งที่ไม่ปกติคือใบเสนอราคาที่มองข้ามไป แล้วยังโทษพนักงานของคุณเมื่อเดือนแรกผลิตได้เพียง 60 เปอร์เซ็นต์ของผลผลิตที่รับประกันไว้
ชุดกองควรมีคำเตือนแยกต่างหาก เป็นชุดที่ราคาถูกที่สุดในสายแต่เป็นสาเหตุที่พบบ่อยที่สุดของการช้าลงเมื่อผลิตเสาสูง 9 เมตร เพราะด้านปลายที่รับ จัดแนว และเคลื่อนชิ้นงานออกไม่ได้ ผู้ปฏิบัติงานก็จะลดความเร็วสายลงโดยไม่แจ้งใคร เมื่อเกิน 15 m/min ชุดกองไม่ใช่อุปกรณ์เสริมอีกต่อไป แต่กลายเป็นข้อจำกัดการผลิตจริง ที่ 30 m/min เสาสูง 9 เมตรจะถึงปลายสายทุก 18 วินาที เร็วกว่าที่ระบบจัดการวัสดุส่วนใหญ่จะเคลื่อนชิ้นงานออกได้
ใช้สูตรที่ยึดได้: ผลผลิตต่อวัน = นาทีที่มีประสิทธิผล x ความเร็วไลน์ / ความยาวเสา นาทีที่มีประสิทธิผลคือเวลากะลบด้วยการเปลี่ยนม้วน เปลี่ยนรูปแบบ และการหยุดเล็กน้อย หนึ่งกะ 8 ชั่วโมงก่อนหักความสูญเสีย:
| ระดับความเร็ว | ความเร็วสายการผลิต | เสา 9 ม. ต่อชั่วโมงที่จังหวะเต็ม | จำนวนเสาต่อกะ 8 ชั่วโมง เมื่ออัตราการใช้งาน 75 ถึง 80 เปอร์เซ็นต์ |
|---|---|---|---|
| การเจาะด้วยระบบไฮดรอลิก | 3 ถึง 4 m/min | 20 to 27 | 120 to 170 |
| แท่นเจาะ เครื่องมือแบบกลุ่ม | 10 ถึง 15 เมตรต่อนาที | 67 to 100 | 400 to 600 |
| การเจาะรูระหว่างขึ้นรูป | 30 ม./นาที ขึ้นไป | 200 ขึ้นไป | จำกัดด้วยชุดกอง ผลิตได้ 1.5 ถึง 2.5 เท่าของเครื่องกด |
อ่านแถวที่สามเป็นข้อควรระวัง ไม่ใช่คำรับรอง การทำงานสองกะทำให้จำนวนเสาคูณขึ้นราว 1.8 เท่า เพราะการเปลี่ยนคอยล์และการตรวจแม่พิมพ์กินเวลาสัดส่วนมากขึ้นเมื่อตารางเวลาถูกบีบอัด
ผลผลิตต่อปีคือความเร็วคูณกับเวลาที่ใช้ได้ และการเปลี่ยนชุดมิลล์ไปกัดเวลาที่ใช้ได้โดยตรง เส้นที่ความเร็ว 15 m/min แต่ต้องใช้เวลา 6 ชั่วโมงเพื่อเปลี่ยนจากเสาขนาด 3 นิ้วเป็น 4 นิ้ว จะผลิตเสาได้น้อยกว่าต่อปีเมื่อเทียบกับเส้นที่ความเร็ว 10 m/min และใช้เวลาเปลี่ยนชุดมิลล์เพียง 40 นาที
ไลน์ servo สมัยใหม่ถือความกว้างและความหนาเป็นค่าสูตร การปรับลูกกลิ้งเป็นแบบมอเตอร์ ระยะเจาะเป็นการป้อนโปรแกรม และความยาวตัดเป็นค่าตั้ง บนแพลตฟอร์มไลน์เสา upright หลายสเปก การเปลี่ยนสเปกเต็มรอบใช้ 2 ถึง 3 ชั่วโมงรวมการตรวจชิ้นแรก เทียบกับ 6 ถึง 8 ชั่วโมงในดีไซน์เก่าที่ปรับด้วยสกรู
Rotary punching tooling swaps remain the slowest part of the job, which is the hidden cost of the fastest class. A mixed-market factory should price pattern changeover before it prices the 30 m/min, because a press line with changeable cluster dies will out-produce the faster machine on a mixed order book. Buying a higher upright roll forming machine speed does not fix a slow changeover, and the capability and cost trade shows up in our ราคาเครื่องขึ้นรูปม้วน ของเรา
เกรดเหล็กเลื่อนคุณภายในระดับ ไม่ใช่ระหว่างระดับ การเปลี่ยนจาก 340 MPa เป็น 550 MPa เปลี่ยนการดีดกลับ ช่องว่างลูกกลิ้งจึงต้องปรับ และจังหวะขึ้นรูปมักลดลง ไลน์ไฮดรอลิกที่ 4 ม./นาที บน 2.0 มม. จะวิ่งใกล้ 3 เมื่อเป็น 4.0 มม. ไลน์แท่นอัดเลื่อนจาก 15 ไปทาง 10 และไลน์เจาะแบบลูกกลิ้งเสียสัดส่วนน้อยกว่า เกรดที่อยู่เบื้องหลังตัวเลขเหล่านี้กำหนดไว้ใน ASTM A1011 สำหรับเหล็กแผ่นรีดร้อน
ค่าความเร็วเป็นข้อกล่าวอ้างที่ไม่มีมาตรฐานที่สุดในอุตสาหกรรมนี้ การตรวจสอบจึงเป็นหน้าที่ของคุณ สามข้อ เรียงตามคุณค่า
ถามว่าความเร็วที่เสนอราคาไว้อ้างถึงระดับการเจาะระดับใด และปฏิเสธคำตอบที่กล่าวถึงเครื่องขึ้นรูปแทนที่จะกล่าวถึงสถานที่เจาะ
ขอจำนวนรูต่อจังหวะตามแบบของคุณ ที่ความหนาของคุณ ทั้งสองด้าน ผู้ขายที่ไม่สามารถตอบจากข้อมูลเครื่องของตนเองได้ คือยังไม่เคยสร้างสินค้าของคุณมาก่อน รูปแบบยังต้องเป็นไปตามข้อกำหนดตัวเชื่อม ANSI MH16.1 ซึ่งดูแลโดย Rack Manufacturers Institute จึงควรถามว่าเครื่องมือของเขาจับคู่กับมาตรฐานนั้นอย่างไร
ถามว่าเส้นผลิตทำงานได้เท่าไรในเดือนที่แล้วที่ลูกค้าซึ่งมีส่วนผสมงานคล้ายกัน และขอวิดีโอการผลิตต่อเนื่องที่มีรหัสเวลากำกับและระบุความยาวชิ้นงาน คลิปเครื่องหมุน 30 วินาทีไม่ได้พิสูจน์อะไร
Speed without tolerance is scrap at velocity, and the เครื่องรีดขึ้นรูปชั้นวางพาเลท family shows how tight the tolerances between rack components really are. The European rack design code EN 15512 sets the pitch and fit requirements your customers in that market will test against.


A roll forming machine price ranges from 20,000 for a basic stud and...
อ่านเพิ่มเติม

Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
อ่านเพิ่มเติม
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
อ่านเพิ่มเติม
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
อ่านเพิ่มเติม English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



