العنوان
رقم 1، طريق Yd، حي هويشان، مدينة ووكسي، مقاطعة جيانغسو. 214183
ساعات العمل
من الاثنين إلى الجمعة: 9 صباحا - 5 مساء
السبت: 9 صباحا - 4 مساء
العنوان
رقم 1، طريق Yd، حي هويشان، مدينة ووكسي، مقاطعة جيانغسو. 214183
ساعات العمل
من الاثنين إلى الجمعة: 9 صباحا - 5 مساء
السبت: 9 صباحا - 4 مساء
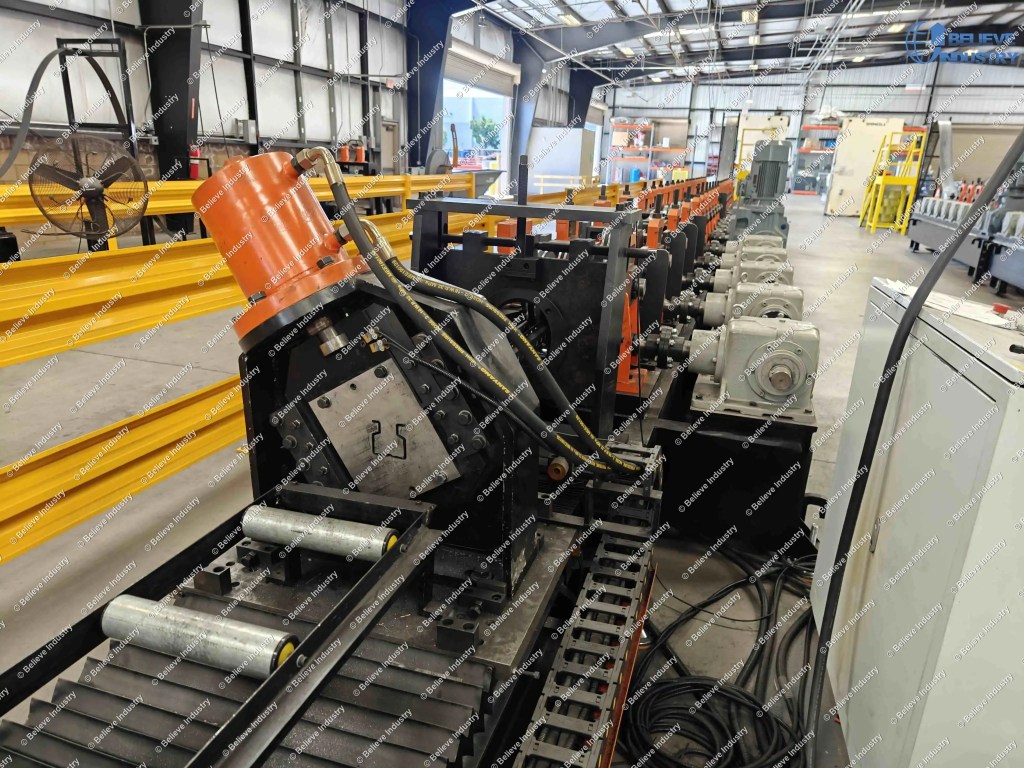
سرعة آلة التشكيل بالدرفلة للأعمدة العمودية هي سرعة الخط عند العمود النهائي بالمتر في الدقيقة التي يشكّل عندها الخط المُغذّى باللفة ويُثقب ويقطع أعمدة رفوف المنصات، وهي الرقم الأكثر سوءاً في الاقتباس ضمن مبيعات معدات هياكل التخزين. تطبع الكتيبات 25 أو 30 m/min بينما تعمل الخطوط المثبتة من 3 إلى 30 m/min، ويقود قرار واحد هذه الفجوة: كيف يتم ثقب الثقوب. وبعد هذا القرار، لا علاقة تقريباً بين سرعة آلة التشكيل بالدرفلة للأعمدة العمودية ومصنع التشكيل.
الإجابة المختصرة: rack column lines come in three speed classes, and the punching method decides which one you buy. Hydraulic punching runs 3 to 4 m/min. A mechanical punch press with clustered dies runs 10 to 15 m/min. Roll punching, where rotary dies punch continuously as the strip travels, runs 30 m/min and above. Gauge and hole density move you within a class, not between classes.
حدد الفئة أولًا، لأن كل رقم آخر في عرض السعر يعتمد عليها.
| فئة التثقيب | سرعة الخط المعتادة | طريقة ثقب الفتحات | الأنسب لـ |
|---|---|---|---|
| التثقيب الهيدروليكي | من 3 إلى 4 m/min | ثقب هيدروليكي مفرد، يتوقف الشريط أو يبطئ في كل ضربة | حجم إنتاج منخفض، سماكة كبيرة، وميزانية محدودة |
| مكبس ثقب ميكانيكي | 10 إلى 15 م/دقيقة | مكبس دولابي بقوالب مجمعة، 4 إلى 8 فتحات في كل شوط | خط مصانع الرفوف الرئيسي |
| الكلكزة الدوّارة (بالأسطوانة) | 30 م/دقيقة وأكثر | القوالب الدوارة تخرق باستمرار، دون توقف الشريط | حجم إنتاج مرتفع، تشغيلات طويلة، ونمط فتحات واحد |
اقرأ هذا الجدول كتدرج في الحركة لا في الجودة. المثقاب الهيدروليكي يوقف الشريط عند كل شوط، والمكبس بأدوات مجمعة يثقب عدة فتحات في الشوط، ولا يحفظ حركة الشريط إلا مثقاب الدرافيل. لهذا قد يصف عرضان بسعر 12 م/دقيقة و30 م/دقيقة ماكينتين صادقتين ويبقيان غير قابلين للمقارنة.

الحساب قصير. على مسافة قطرة 2 inch مع ثقب الوجهين، يحمل كل متر من العمود نحو 39 فتحة. اضرب ذلك في سرعة الخط لتحصل على عدد الفتحات في الدقيقة التي يجب أن يوفّرها نظام الكلكزة.
| فئة السرعة | سرعة الخط | عدد الفتحات المطلوبة في الدقيقة، على الوجهين | كيف يتحقق ذلك |
|---|---|---|---|
| التثقيب الهيدروليكي | من 3 إلى 4 m/min | 118 إلى 158 | ثقب بضربة مفردة، يبطئ الشريط أو يتوقف عند كل ضربة |
| مكبس ثقب | 10 إلى 15 م/دقيقة | 394 إلى 591 | قوالب مجمعة، 4 إلى 8 فتحات في الشوط، 55 إلى 70 شوطًا في الدقيقة |
| الكلكزة بالدرفلة | 30 م/دقيقة وأكثر | 1,180 فأكثر | القوالب الدوارة تخرق باستمرار، والشريط لا يتوقف أبدًا |
الصف الأوسط هو حيث تعيش معظم مصانع الأرفف وحيث تخطئ معظم العروض. مكبس بقوالب فتحة واحدة لا يستطيع تقديم 472 فتحة في الدقيقة بأي معدل شوط معقول، فيتراجع الخط إلى وتيرة الفئة الهيدروليكية. المكبس نفسه بأدوات مجمعة من 8 فتحات يحتاج 59 شوطًا فقط في الدقيقة للحفاظ على 12 م/دقيقة. المكبس مطابق، والقوة مطابقة، والسرعة أربعة أضعاف، وقد لا يذكر العرض أي أدوات مشمولة.
Double sided punching compounds the effect by halving the strokes per column. On a آلة تشكيل رفوف الباليت على شكل دمعة built for 2 inch pitch this is standard, and it is what makes 10 to 15 m/min realistic rather than theoretical.
Roll punching removes the stop entirely, the only mechanism that reaches 1,180 holes per minute without stalling or breaking dies. The trade is pattern flexibility: a rotary punch is built for one pattern at one pitch, so it suits long runs of a standard column. Both architectures sit on the same خط ماكينة التشكيل بالدرفلة layout, and both are described in our آلة تشكيل رف البالتات بالدرفلة .

حتى بعد حل التثقيب، لا يحفظ الخط وتيرة اللوحة طوال الوردية. الخسائر تتجمع عند المحطات نفسها في كل خط أعمدة نشغله.
| مصدر الخسارة | الحصة المعتادة من الوردية | من أين يأتي |
|---|---|---|
| دورة القطع الطائر | 3 to 5% | فجوات تسارع القالب بين القطع |
| مناولة الأعمدة والتكديس | 4 to 6% | قطع 9 م تحتاج مخرجًا موجّهًا ومحاذاة |
| تغيير اللفافة | 2 to 4% | مرتان في الوردية في المتوسط، من 8 إلى 15 دقيقة لكل مرة |
| تغيير الأدوات حسب المواصفات والتوقفات القصيرة | 4 to 8% | تغيير الوصفة في منتصف الوردية، وأخذ العينات، وفحص النتوءات |
هذا يعني أن 13 إلى 23 بالمئة من الوردية تنتج شيئًا. الخسارة طبيعية. ما ليس طبيعيًا هو عرض سعر يتجاهلها ثم يلوم مشغليك عندما يوفّر الشهر الأول 60 بالمئة فقط من الإنتاج الموعود.
المكدّس يستحق تحذيراً خاصاً به. هو أرخص محطة في الخط وأكثر أسباب تباطؤ الإيقاع شيوعاً على الأعمدة ذات 9 أمتار، لأن جهة خروج لا تستطيع التقاط كل قطعة ومحاذاتها وإخلائها تجعل المشغّل يبطّئ الخط دون أن يخبر أحداً. وفوق 15 m/min يتوقف المكدّس عن كونه ملحقاً ويصبح حد الإنتاج الحقيقي: عند 30 m/min يصل عمود 9 أمتار إلى المخرج كل 18 ثانية، أسرع مما تستطيع معظم أنظمة المناولة إخلاء قطعة فيه.
استخدم المعادلة الصحيحة: الإنتاج اليومي = الدقائق الفعلية x سرعة الخط / طول العمود. الدقائق الفعلية هي زمن الوردية ناقص تغييرات اللفة وتغييرات المواصفات والتوقفات الصغيرة. وردية واحدة، 8 ساعات قبل الخسائر:
| فئة السرعة | سرعة الخط | أعمدة 9 م في الساعة بالوتيرة الكاملة | الأعمدة لكل وردية 8h مع كفاءة تشغيل من 75 إلى 80 بالمئة |
|---|---|---|---|
| التثقيب الهيدروليكي | من 3 إلى 4 m/min | 20 to 27 | 120 to 170 |
| مكبس تثقيب، أدوات مجمعة | 10 إلى 15 م/دقيقة | 67 to 100 | 400 to 600 |
| الكلكزة بالدرفلة | 30 م/دقيقة وأكثر | 200 فأكثر | محدود بالمكدّس، من 1.5 إلى 2.5 أضعاف إنتاج المكبس |
اقرأ السطر الثالث على أنه تحذير لا وعد. ورديتان تضاعفان عدد الأعمدة بنحو 1.8، لأن تغيير البكرات وفحص القوالب يستهلكان حصة أكبر من جدول زمني مضغوط.
الإنتاج السنوي هو السرعة مضروبة في الوقت المتاح، وتغيير الأدوات يستهلك الوقت المتاح مباشرة. خط مصنّف بسرعة 15 m/min ويحتاج 6 ساعات للانتقال من أعمدة 3 inch إلى أعمدة 4 inch ينتج عددًا أقل من الأعمدة سنويًا مقارنة بخط بسرعة 10 m/min يغيّر الأدوات في 40 دقيقة.
خطوط السيرفو الحديثة تعامل العرض والسماكة كقيم وصفة. ضبط الدرافيل محرك، وخطوة التثقيب إدخال برنامج، وطول القطع نقطة ضبط. على منصة خط أعمدة upright متعددة المواصفات يستغرق تغيير المواصفات الكامل من 2 إلى 3 ساعات بما فيها التحقق من القطعة الأولى، مقابل 6 إلى 8 ساعات في التصاميم القديمة بضبط لولبي.
Rotary punching tooling swaps remain the slowest part of the job, which is the hidden cost of the fastest class. A mixed-market factory should price pattern changeover before it prices the 30 m/min, because a press line with changeable cluster dies will out-produce the faster machine on a mixed order book. Buying a higher upright roll forming machine speed does not fix a slow changeover, and the capability and cost trade shows up in our سعر ماكينة تشكيل اللفائف .
درجة الفولاذ تنقلك داخل الفئة لا بين الفئات. الانتقال من 340 ميجاباسكال إلى 550 يغيّر الارتداد المرن، فتحتاج فجوات الدرافيل إلى ضبط وتهبط وتيرة التشكيل عادة: خط هيدروليكي عند 4 م/دقيقة على 2.0 مم يعمل أقرب إلى 3 على 4.0 مم، وخط مكبس ينزلق من 15 نحو 10، وخط تثقيب بالدرافيل يفقد أقل نسبيًا. الدرجات خلف هذه الأرقام معرفة في ASTM A1011 للفولاذ الصفحي المدرفل على الساخن.
تصنيفات السرعة هي أقل الادعاءات توحيدًا في هذه الصناعة، لذا فالتحقق مسؤوليتك. ثلاثة فحوص، مرتبة حسب القيمة.
اسأل عن فئة الكلكزة التي تشير إليها السرعة المعروضة، وارفض أي إجابة تصف آلة التشكيل بدل محطة الكلكزة.
اطلب عدد الفتحات في الشوط لرسمك، وبسماكتك، وعلى الوجهين. المورّد الذي لا يستطيع الإجابة من بيانات ماكينته لم يصنع منتجك من قبل. ويجب أن يحقق النمط متطلبات الوصلات في ANSI MH16.1 التي يصونها Rack Manufacturers Institute، فاسأل كيف تقابل أدواته هذا المعيار.
اسأل عن تشغيل الخط في الشهر الماضي عند عميل ذو تركيبة مشابهة، واطلب مقطع فيديو لإنتاج متواصل يظهر فيه الوقت المدوّن بوضوح ويُذكر فيه طول القطعة. مقطع مدته 30 ثانية للآلة وهي تدور لا يثبت شيئًا.
Speed without tolerance is scrap at velocity, and the ماكينة تشكيل أرفف الباليتات family shows how tight the tolerances between rack components really are. The European rack design code EN 15512 sets the pitch and fit requirements your customers in that market will test against.


A roll forming machine price ranges from 20,000 for a basic stud and...
اقرأ المزيد

Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
اقرأ المزيد
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
اقرأ المزيد
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
اقرأ المزيد English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



