Morada
No 1, Rua Yd, Distrito de Huishan, Cidade de Wuxi, Jiangsu. 214183
Horário de Trabalho
Segunda a Sexta: 9AM - 5PM
Sábado: 9AM - 4PM
Morada
No 1, Rua Yd, Distrito de Huishan, Cidade de Wuxi, Jiangsu. 214183
Horário de Trabalho
Segunda a Sexta: 9AM - 5PM
Sábado: 9AM - 4PM
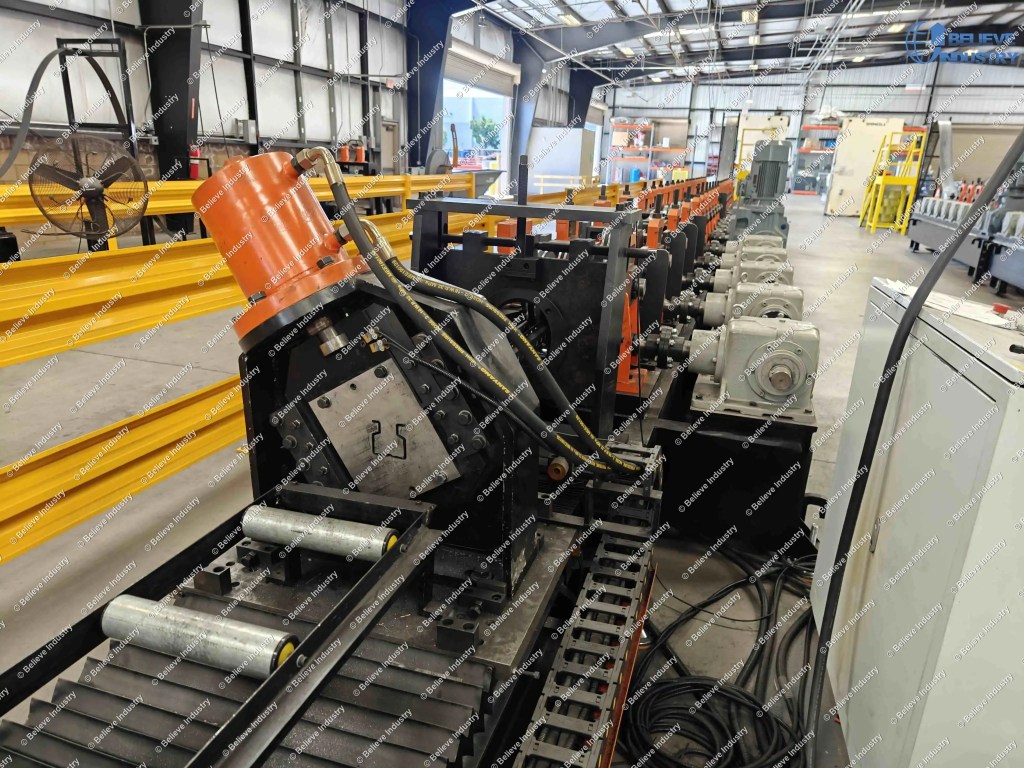
A velocidade da máquina perfiladora de montantes é a velocidade da linha de coluna acabada, em metros por minuto, com que uma linha alimentada por bobina forma, punciona e corta montantes de rack de paletes, e é o número mais mal citado nas vendas de equipamentos para estantes. Os catálogos imprimem 25 ou 30 m/min, enquanto as linhas instaladas operam de 3 a 30 m/min, e uma única decisão explica essa diferença: como os furos são puncionados. Depois dessa decisão, a velocidade da máquina perfiladora de montantes quase não tem relação com a estação de perfilagem.
Resposta curta: rack column lines come in three speed classes, and the punching method decides which one you buy. Hydraulic punching runs 3 to 4 m/min. A mechanical punch press with clustered dies runs 10 to 15 m/min. Roll punching, where rotary dies punch continuously as the strip travels, runs 30 m/min and above. Gauge and hole density move you within a class, not between classes.
Estabeleça a classe primeiro, porque todos os outros números da cotação dependem dela.
| Classe de puncionamento | Velocidade típica de linha | Método de furação | Melhor aplicação |
|---|---|---|---|
| Punção hidráulica | De 3 a 4 m/min | Punção hidráulica simples, a chapa pausa ou reduz a velocidade a cada golpe | Baixo volume, espessura grande, orçamento apertado |
| Prensa de punção mecânica | 10 a 15 m/min | Prensa de volante com matrizes agrupadas, 4 a 8 furos por golpe | A linha de fábrica de racks mais comum |
| Puncionamento rotativo | 30 m/min e acima | Matrizes rotativas furam continuamente, a faixa nunca para | Alto volume, séries longas, um único padrão de furos |
Leia essa tabela como uma hierarquia de movimento, não de qualidade. Um punção hidráulico para a tira a cada golpe, uma prensa com ferramental agrupado punciona vários furos por golpe, e só um punção rotativo mantém a tira em movimento. É por isso que orçamentos de 12 m/min e de 30 m/min podem descrever duas máquinas honestas e ainda assim não ser comparáveis.

A conta é curta. Com passo de furo em gota de 2 polegadas e as duas faces puncionadas, cada metro de coluna carrega cerca de 39 furos. Multiplique pela velocidade da linha e você tem os furos por minuto que o sistema de puncionamento precisa entregar.
| Classe de velocidade | Velocidade da linha | Furos por minuto necessários, nas duas faces | Como é alcançado |
|---|---|---|---|
| Punção hidráulica | De 3 a 4 m/min | 118 a 158 | Punção de golpe simples, a chapa reduz a velocidade ou para a cada impacto |
| Prensa de puncionamento | 10 a 15 m/min | 394 a 591 | Matrizes agrupadas, 4 a 8 furos por golpe, 55 a 70 golpes por minuto |
| Puncionamento rotativo | 30 m/min e acima | 1.180 e acima | Matrizes rotativas furam continuamente, a chapa nunca para |
É nessa linha do meio que vive a maioria das fábricas de porta-paletes e onde mais orçamentos erram. Uma prensa com matrizes de furo único não entrega 472 furos por minuto em nenhuma cadência sensata, então a linha cai para o ritmo da classe hidráulica. A mesma prensa com ferramental agrupado de 8 furos precisa de apenas 59 golpes por minuto para manter 12 m/min. Prensa idêntica, tonelagem idêntica, quatro vezes a velocidade, e a proposta pode não dizer qual ferramental está incluído.
Double sided punching compounds the effect by halving the strokes per column. On a máquina de perfilagem de rolos para porta-paletes em formato de lágrima built for 2 inch pitch this is standard, and it is what makes 10 to 15 m/min realistic rather than theoretical.
Roll punching removes the stop entirely, the only mechanism that reaches 1,180 holes per minute without stalling or breaking dies. The trade is pattern flexibility: a rotary punch is built for one pattern at one pitch, so it suits long runs of a standard column. Both architectures sit on the same linha de perfiladeiras layout, and both are described in our máquina de perfilagem de postes para estantes .

Mesmo com o puncionamento resolvido, a linha não mantém o ritmo nominal o turno inteiro. As perdas se concentram nas mesmas estações em toda linha de colunas que colocamos em operação.
| Fonte de perda | Parcela típica do turno | De onde vem |
|---|---|---|
| Ciclo de corte voador | 3 to 5% | Vãos de aceleração da matriz entre cortes |
| Manuseio e empilhamento de colunas | 4 to 6% | Peças de 9 m precisam de saída guiada e alinhamento |
| Troca de bobina | 2 to 4% | Duas vezes por turno em média, 8 a 15 min cada |
| Troca de especificação e pequenas paradas | 4 to 8% | Mudança de receita no meio do turno, amostragem, verificação de rebarbas |
Isso significa 13 a 23 por cento do turno produzindo nada. A perda é normal. O que não é normal é uma cotação que a ignora e depois culpa os operadores quando o primeiro mês entrega 60 por cento da produção prometida.
O empilhador merece um aviso próprio. É a estação mais barata da linha e a causa mais comum de perda de ritmo em colunas de 9 metros, porque um lado de saída que não consegue pegar, alinhar e liberar cada peça faz o operador desacelerar a linha sem avisar ninguém. Acima de 15 m/min, o empilhador deixa de ser um acessório e passa a ser o verdadeiro limite de produção: a 30 m/min, uma coluna de 9 metros chega à saída a cada 18 segundos, mais rápido do que a maioria dos sistemas de manuseio consegue liberar uma peça.
Use a fórmula que se sustenta: produção diária = minutos efetivos x velocidade da linha / comprimento da coluna. Minutos efetivos é o tempo de turno menos trocas de bobina, trocas de formato e paradas menores. Um turno, 8 horas antes das perdas:
| Classe de velocidade | Velocidade da linha | Colunas de 9 m por hora em ritmo pleno | Colunas por turno de 8h com 75 a 80% de disponibilidade |
|---|---|---|---|
| Punção hidráulica | De 3 a 4 m/min | 20 to 27 | 120 to 170 |
| Prensa de puncionar, ferramental agrupado | 10 a 15 m/min | 67 to 100 | 400 to 600 |
| Puncionamento rotativo | 30 m/min e acima | 200 e acima | Empilhador limitado, 1,5 a 2,5x a saída da prensa |
Leia a terceira linha como um alerta, não como uma promessa. Dois turnos multiplicam a contagem de colunas por cerca de 1,8, porque as trocas de bobina e as verificações de matriz ocupam uma fatia maior de um cronograma apertado.
A produção anual é a velocidade multiplicada pelo tempo disponível, e a troca de configuração ataca o tempo disponível diretamente. Uma linha com velocidade nominal de 15 m/min que leva 6 horas para passar de colunas de 3 polegadas para colunas de 4 polegadas produz menos colunas por ano do que uma linha de 10 m/min que troca de configuração em 40 minutos.
As linhas servo modernas tratam largura e espessura como valores de receita. O ajuste de rolos é motorizado, o passo de puncionamento é uma entrada de programa e o comprimento de corte é um setpoint. Na plataforma de linha de colunas upright multi-especificação, uma troca completa de especificação leva de 2 a 3 horas incluindo a verificação da primeira peça, contra 6 a 8 horas em projetos antigos com ajuste por parafuso.
Rotary punching tooling swaps remain the slowest part of the job, which is the hidden cost of the fastest class. A mixed-market factory should price pattern changeover before it prices the 30 m/min, because a press line with changeable cluster dies will out-produce the faster machine on a mixed order book. Buying a higher upright roll forming machine speed does not fix a slow changeover, and the capability and cost trade shows up in our preço da máquina de perfilagem .
O grau do aço move você dentro de uma classe, não entre classes. Passar de 340 MPa para 550 MPa muda o retorno elástico, então as folgas de rolo precisam de ajuste e o ritmo de conformação normalmente cai: uma linha hidráulica a 4 m/min em 2,0 mm fica mais perto de 3 em 4,0 mm, uma linha de prensa desliza de 15 para 10, e uma linha de puncionamento rotativo perde proporcionalmente menos. Os graus por trás desses números estão definidos na ASTM A1011 para chapa laminada a quente.
As indicações de velocidade são a afirmação menos padronizada deste setor, então a verificação é sua responsabilidade. Três verificações, em ordem de valor.
Pergunte a qual classe de puncionamento se refere a velocidade cotada, e recuse uma resposta que descreve a estação de perfilagem em vez da estação de puncionamento.
Peça o número de furos por golpe para o seu desenho, na sua espessura, nas duas faces. Um fornecedor que não consegue responder com os dados da própria máquina nunca fabricou o seu produto. O padrão também precisa atender aos requisitos de conectores da ANSI MH16.1, mantida pelo Rack Manufacturers Institute, então pergunte como o ferramental dele se mapeia nessa norma.
Pergunte o que a linha rodou no mês passado em um cliente com uma composição parecida e exija vídeo de produção contínua com o código de tempo visível e o comprimento da peça informado. Um clipe de 30 segundos da máquina girando não prova nada.
Speed without tolerance is scrap at velocity, and the máquina perfiladeira de porta-paletes family shows how tight the tolerances between rack components really are. The European rack design code EN 15512 sets the pitch and fit requirements your customers in that market will test against.


A roll forming machine price ranges from 20,000 for a basic stud and...
Ler mais

Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Ler mais
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Ler mais
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Ler mais English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



