Morada
No 1, Rua Yd, Distrito de Huishan, Cidade de Wuxi, Jiangsu. 214183
Horário de Trabalho
Segunda a Sexta: 9AM - 5PM
Sábado: 9AM - 4PM
Morada
No 1, Rua Yd, Distrito de Huishan, Cidade de Wuxi, Jiangsu. 214183
Horário de Trabalho
Segunda a Sexta: 9AM - 5PM
Sábado: 9AM - 4PM
Guard-rails, postes de barreira, painéis de silo, perfis de estufa, montantes de aço, leitos de cabos, pranchas de andaime e linhas de gofragem. Onze máquinas fabricadas a partir do seu desenho de seção, não de um catálogo.
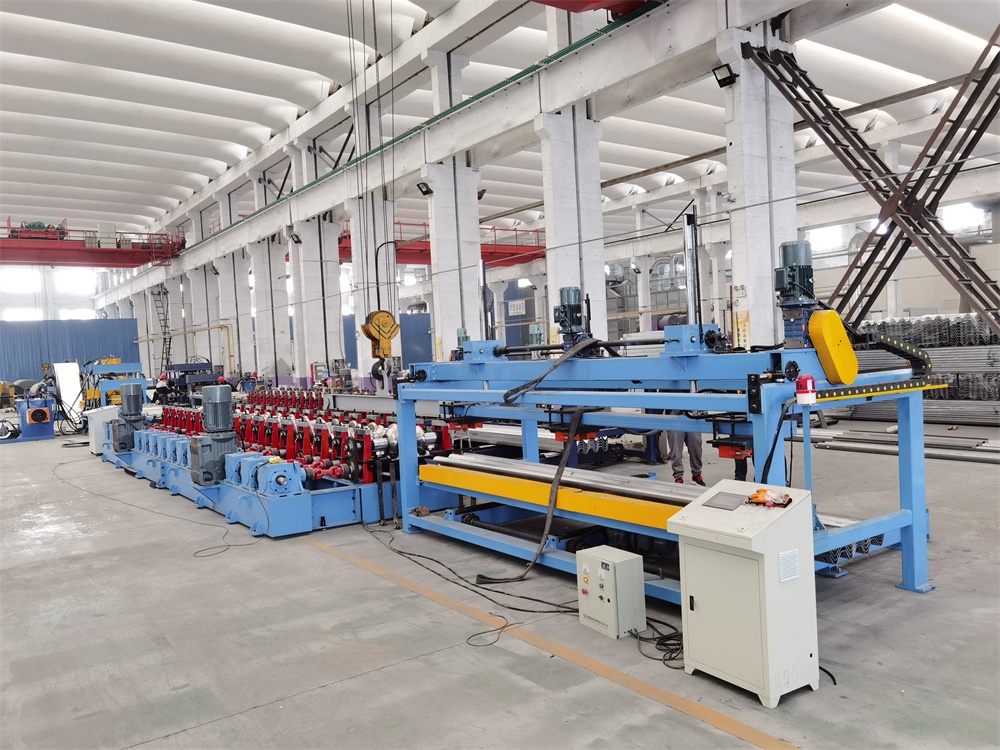
Forma guard-rail rodoviário viga W e Thrie-beam a partir de bobina de 2.67 a 4.5 mm, com os furos de parafuso puncionados em linha, de modo que os painéis saem da linha no comprimento de 3,810 ou 4,000 mm que o seu mercado especifica.
Ver ficha técnicaUma linha dedicada de barreira de impacto viga W para chapa de 3.2 mm a 5 a 10 m/min incluindo puncionamento e corte, construída em torno de uma bobina de 600 mm e uma seção de conformação de 13 estações.
Ver ficha técnicaProduz o poste e o conector de guard-rail que sustentam a viga, com puncionamento hidráulico em linha antes da conformação, 14 estágios de conformação e um eixo de 110 mm para as espessuras mais pesadas.
Ver ficha técnicaPerfila por conformação as cantoneiras, canais e seções conformadas a frio usados em estruturas de estufa, de 16 a 30 quadros conforme a seção, a 15 a 20 m/min com controle PLC e IHM.
Ver ficha técnicaPerfila painéis de silo de aço corrugado a partir de bobina de 1.0 a 2.0 mm de até 1,250 mm de largura, 18 a 20 estações, com dispositivo de pré-corte tipo pórtico e desbobinadeira de 15 toneladas.
Ver ficha técnicaUma linha de montantes e canais de aço de 16 estações que roda a 15 m/min com transmissão por corrente e engrenagens, corte hidráulico e motor principal de 7.5 kW, fabricada conforme o perfil de montante que você vende.
Ver ficha técnicaTransforma bobina em leito de cabos perfurado ou maciço em larguras de 50 a 600 mm, com furos e rasgos puncionados antes da conformação, de modo que o leito sai da linha pronto para instalar.
Ver ficha técnicaForma pranchas de andaime tipo walk board a partir de chapa de 1.0 a 2.0 mm de até 600 mm de largura a 15 m/min, com corte hidráulico voador sobre um carro de rastreamento servo para pranchas longas.
Ver ficha técnicaUma linha de gofragem que prensa um padrão reto ou paralelo em chapa de 0.2 a 5.0 mm, com faces de rolo de 1,000 a 2,000 mm de largura, em linha com a conformação ou como unidade independente.
Ver ficha técnicaEmpilha automaticamente os perfis C, U e de canal ranhurado acabados no fim da linha, com servos Yaskawa e CLP Siemens, para que um operador possa tocar a linha em vez de dois.
Ver ficha técnicaUma prensa de dupla manivela de 110 a 315 toneladas para corte, puncionamento, dobra e conformação das cantoneiras e chapas que uma linha de perfis não consegue produzir em linha.
Ver ficha técnicaEnvie o desenho com todas as dobras, a bobina que vai processar e o padrão de puncionamento. Verificamos a viabilidade de conformação da seção e então retornamos com uma configuração, um tempo de ciclo e uma faixa de preço.
A maioria dos compradores de perfilagem começa com um produto que já vende: calha, montante, terça. Um perfil personalizado começa ao contrário. A seção existe primeiro, normalmente porque um cliente, uma norma ou um padrão local a exigiu, e a máquina tem que ser projetada em torno dessa forma. Esta página é o catálogo das formas para as quais já construímos linhas, mas não é o limite do que conseguimos conformar.
O que distingue uma linha personalizada não é o quadro nem o acionamento. É o projeto dos rolos. Cada dobra da seção é uma decisão sobre retorno elástico, e cada decisão de retorno custa um quadro, uma folga ou uma tolerância. Um desenho que parece simples no papel pode precisar de quatro quadros mais do que o comprador esperava, e por isso verificamos a seção antes de cotá-la.
O primeiro é o número de dobras. Cada dobra normalmente precisa de um quadro, e raios fechados ou material espesso acrescentam mais. O segundo é a espessura máxima que você vai rodar, porque a espessura define o diâmetro do eixo: um eixo de 75 mm a 2.0 mm fica confortável, e o mesmo eixo a 4.5 mm deflete. O terceiro é a largura da bobina, porque define a desbobinadeira, o nivelador e a largura do quadro. O quarto é a faixa de tolerância contra a qual seu cliente inspeciona, porque uma linha mantida a mais ou menos 0.1 mm é uma máquina diferente de uma mantida a mais ou menos 0.5 mm.
Todo o resto, velocidade incluída, vem depois desses quatro. Se um fornecedor lhe der uma velocidade antes de perguntar sobre a seção, a cotação é um palpite.
O guard-rail rodoviário é a família que mostra por que a espessura importa. A viga W vai de 2.67 a 4.5 mm, os painéis têm cerca de 310 mm de altura e 3,810 ou 4,000 mm de comprimento, e o grau do aço fica entre 345 e 550 MPa. A Thrie-beam de três corrugações é ainda mais profunda, cerca de 506 mm. Os furos têm que ser puncionados antes da conformação, porque um furo feito depois deforma a corrugação ao redor.
Os postes são outra linha. Um poste é uma seção mais simples mas mais pesada, então a linha roda 14 estágios de conformação sobre um eixo de 110 mm com motor de 37 kW, e o punção hidráulico fica antes da seção de conformação. As linhas de barreira de impacto normalmente são especificadas a 3.2 mm e 13 estações, a 5 a 10 m/min uma vez incluído o tempo de puncionamento e corte.
Os painéis de silo e de armazém são largos e finos em comparação: bobina de 1.0 a 2.0 mm de até 1,250 mm de largura, 18 a 20 estações, e um dispositivo de pré-corte tipo pórtico porque o painel tem que sair da linha com um comprimento desenvolvido exato. A profundidade da corrugação define o número de quadros mais do que a espessura.
Os perfis de estufa são uma família mais do que uma seção: cantoneiras, canais e formas conformadas a frio que enrijecem um sistema de vidro. As linhas rodam de 16 a 30 quadros a 15 a 20 m/min, e a razão para comprar uma é a variedade, então cassetes ou espaçamento ajustável importam mais que a velocidade máxima.
O montante e canal de aço é o produto de volume deste grupo. Uma linha de 16 estações a 15 m/min com motor de 7.5 kW abastece uma fábrica de gesso acartonado, e o perfil é simples o bastante para que a troca entre larguras seja sobretudo questão de passo de rolos e comprimento de corte, não de ferramental novo.
Duas máquinas desta página não são máquinas de conformação. O empilhador automático fica no fim da linha e retira os perfis C, U e de canal ranhurado acabados da mesa de saída, para que um operador toque a linha em vez de dois. A prensa de dupla manivela cobre as cantoneiras, chapas e conectores que um perfilador não consegue produzir em linha, de 110 a 315 toneladas.
A gofragem é o caso à parte de outra maneira. Prensa um padrão reto ou paralelo em chapa de 0.2 a 5.0 mm, com faces de rolo de 1,000 a 2,000 mm de largura, e pode trabalhar em linha com uma linha de conformação ou como unidade independente. Para painéis em que o padrão é o produto, a gofradeira é a máquina e o perfilador é o coadjuvante.
| Máquina | Espessura da bobina | Estações de conformação | Destaque |
|---|---|---|---|
| Guarda-corpo de rodovia | 2.67 - 4.5 mm | 13 - 18 | Altura do painel 310 mm viga W, 506 mm Thrie-beam, 345 - 550 MPa |
| Poste de guard-rail | 3.0 - 4.0 mm | 14 | Punção hidráulico em linha, eixo de 110 mm, 37 kW |
| Barreira de impacto viga W | até 3.2 mm | 13 | 5 - 10 m/min incluindo puncionamento e corte, bobina de 600 mm |
| Painel de silo de aço | 1.0 - 2.0 mm | 18 - 20 | Bobina de 800 - 1,250 mm, pré-corte tipo pórtico, desbobinadeira de 15 t |
| Perfil de estufa | conforme desenho | 16 - 30 | 15 - 20 m/min, cantoneiras, canais e seções conformadas a frio |
| Montante e canal de aço | conforme desenho | 16 | 15 m/min, transmissão por corrente e engrenagens, 7.5 kW |
| Bandeja de cabos | 0.6 - 2.0 mm | conforme desenho | Larguras de 50 - 600 mm, perfuração puncionada antes da conformação |
| Linha de gofragem | 0.2 - 5.0 mm | Nenhum | Face de rolo 1,000 - 2,000 mm, em linha ou independente |
Envie o desenho de seção com todas as dobras e a geometria de dobra ou de encaixe, porque isso define o número de quadros. Informe o material e o revestimento que você vai realmente comprar, porque chapa galvanizada, pré-pintada e decapada se conformam e se marcam de maneiras diferentes. Dê a faixa completa de espessuras, não a nominal. Liste todos os perfis que a linha deve cobrir, porque isso decide se você precisa de cassetes ou de um segundo conjunto de rolos. Acrescente o padrão de puncionamento, já que posições de dobradiça, parafuso e rasgo são ferramental. E diga a produção que você precisa por turno, porque isso decide a desbobinadeira, o corte e se um empilhador entra na cotação.
Se o perfil ainda está em fase de conceito, a nossa guia para escolher, operar e manter uma máquina de perfilagem cobre as decisões de um ângulo mais amplo. Para saber quantos metros uma bobina rende antes de se comprometer com uma tonelagem, a calculadora de bobinas metálicas faz a conta.
 English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia