Morada
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Horário de Trabalho
Segunda a Sexta: 9AM - 5PM
Sábado: 9AM - 4PM

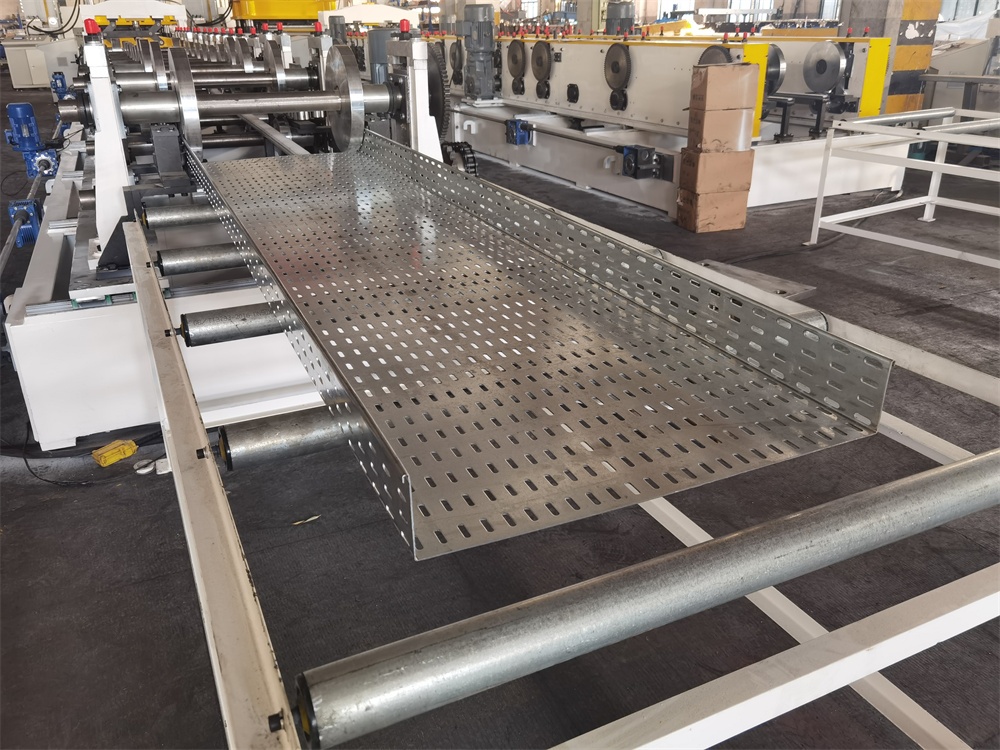
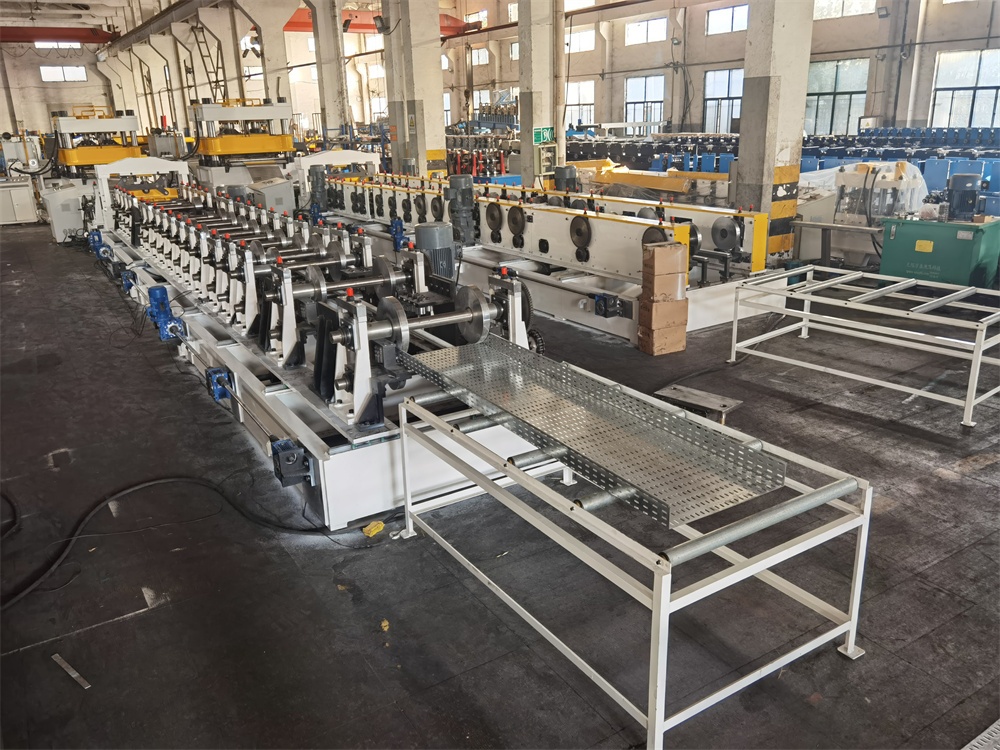
Uma máquina de conformação por rolos para eletrocalha transforma bobinas de metal planas em perfis de eletrocalha acabados numa única passagem contínua. A fita de aço galvanizado, aço inoxidável ou alumínio entra por um lado. As secções de eletrocalha acabadas saem do outro — cortadas ao comprimento, perfuradas e prontas a enviar.
Sem aquecimento. Sem soldadura durante a conformação. Apenas dobragem a frio através de uma sequência de estações de rolos usinadas com precisão.
Essa é a essência do que faz uma máquina de conformação por rolos para eletrocalha. Substitui a dobragem manual, as operações lentas de prensagem e a fabricação manual inconsistente por uma linha de produção automatizada que opera a 10–15 metros por minuto.
A eletrocalha é um sistema estrutural que suporta cabos elétricos encaminhados, linhas de dados e cabeamento de instrumentação em edifícios comerciais e industriais. De acordo com a referência de eletrocalha da Wikipedia e o National Electrical Code (NEC) Artigo 392, a eletrocalha é reconhecida como um sistema de suporte reconhecido — distinto de eletroduto e cabeamento aberto.
Ao contrário do eletroduto, a eletrocalha permite-lhe colocar novos cabos diretamente na calha sem os puxar através de um tubo. Isso torna as futuras atualizações e adições de cabos rápidas e económicas.
É por isso que a eletrocalha se tornou a escolha predefinida para:
A norma NEMA VE 1 rege a classificação de eletrocalhas, ensaios de carga e especificações de material na América do Norte. Normas semelhantes como a CSA C22.2 aplicam-se no Canadá.
Nem toda a máquina de eletrocalha produz o mesmo perfil. O tipo de calha depende da aplicação, carga de cabos e ambiente. As normas EIA/TIA para eletrocalhas classificam ainda os requisitos de instalação por setor industrial.
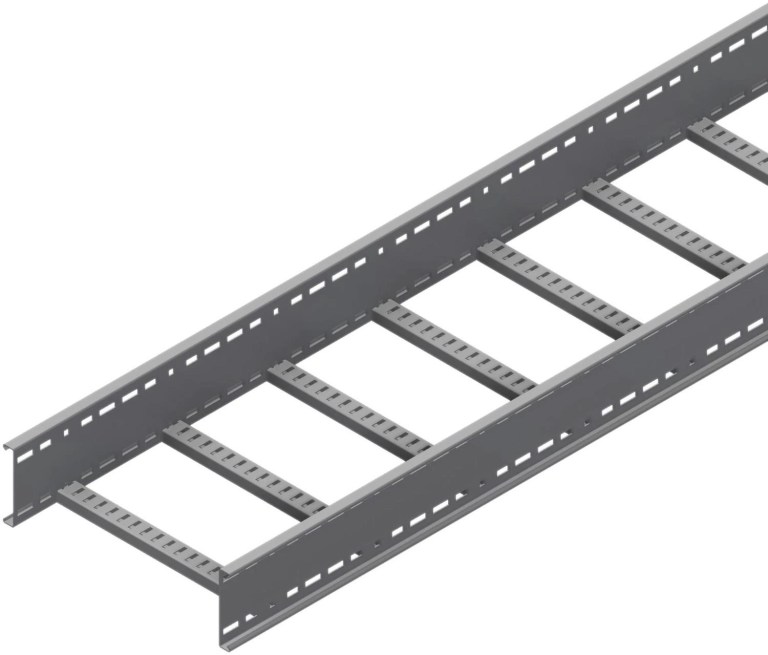
As calhas tipo escada têm dois trilhos laterais paralelos ligados por barras transversais a intervalos regulares. Oferecem máxima ventilação e o acesso mais fácil aos cabos. A maioria das instalações de energia pesada utiliza calha escada porque a estrutura dos degraus proporciona uma elevada relação resistência-peso. Este é o perfil mais comum produzido numa máquina de conformação por rolos para eletrocalha.
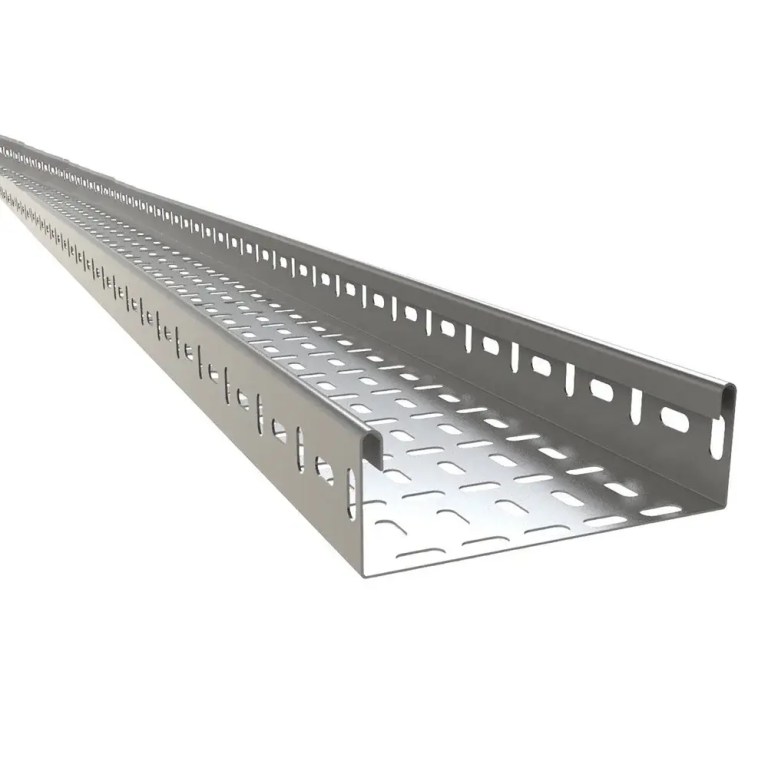
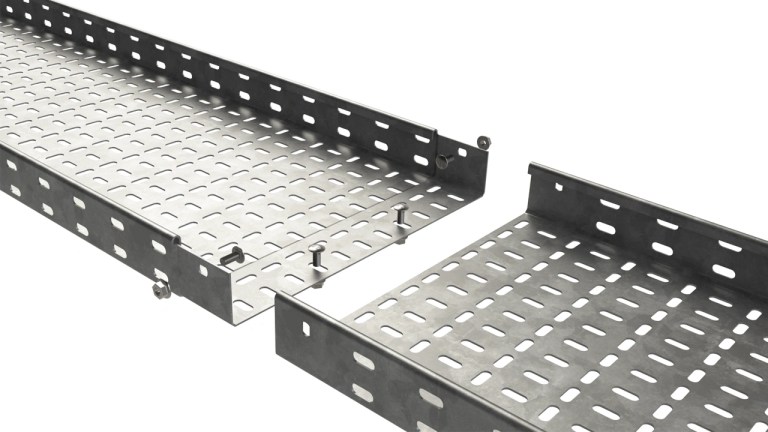
As calhas perfuradas têm um fundo sólido com furos de ventilação perfurados num padrão. Oferecem mais superfície de suporte de cabos do que as calhas escada, permitindo ainda algum fluxo de ar. Comuns em edifícios comerciais e ambientes industriais ligeiros.
As calhas de fundo sólido envolvem os cabos completamente. Proporcionam proteção máxima contra poeira, detritos e danos físicos. Utilizadas em salas limpas, fábricas de processamento de alimentos e áreas com risco de queda de objetos.
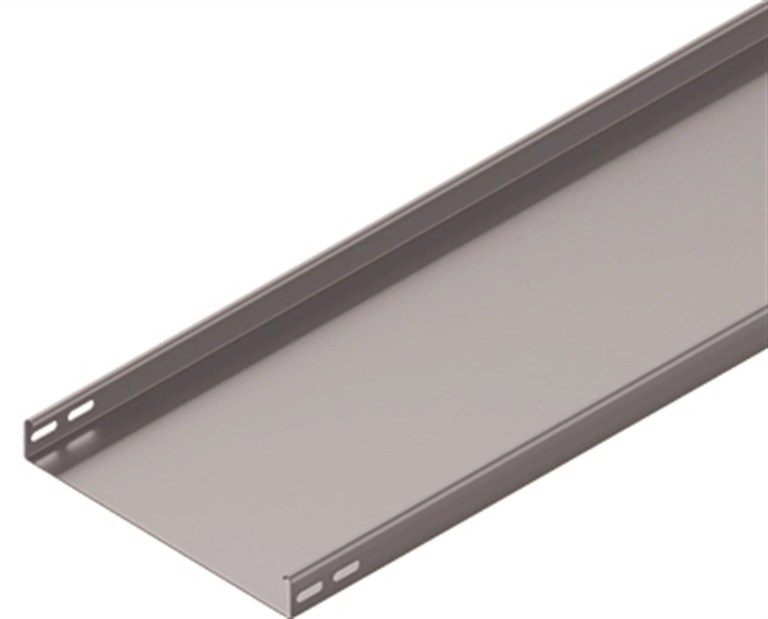
A calha de canal é um sulco de peça única — sem tampa, sem perfurações. Simples, de baixo custo e adequada para pequenos percursos de cabos. Frequentemente utilizada para cabeamento de instrumentação e controlo. Alguns compradores começam com uma máquina de eletrocalha básica para perfis de canal e, em seguida, atualizam para uma linha de produção completa à medida que o volume de encomendas cresce.
A eletrocalha tipo russo — localmente conhecida como лоток (latok) — segue a norma GOST (ГОСТ Р МЭК 61537) em vez de NEMA ou IEC 61537 diretamente. A geometria do perfil difere dos projetos ocidentais de várias formas:
| Característica | Tipo russo (GOST) | NEMA/IEC ocidental |
|---|---|---|
| Perfil do trilho lateral | Secção Z com flange virada para dentro | C reto ou com flange voltado para fora |
| Larguras padrão | 50, 100, 150, 200, 300, 400, 600 mm | 100–600 mm (passos NEMA) |
| Comprimentos padrão | 2,000 mm e 3,000 mm | 3,000 mm (10 pés na AN) |
| Fixação da tampa | Encaje ou parafusável, de encaixe apertado | Clipe ou fixador separado |
| Norma do material | GOST 14918 (chapa galvanizada) | ASTM A653 / EN 10346 |
| Acabamento superficial | Galvanizado por imersão a quente ou com revestimento em pó | Pré-galvanizado ou HDG |
| Norma regulamentar | GOST R 52868 / GOST R IEC 61537 | NEMA VE 1 / IEC 61537 |
Por que motivo a diferença de perfil é importante para a máquina de conformação por rolos:
O trilho lateral de secção Z requer uma sequência de ferramentas de rolos diferente em comparação com uma calha escada de canal C padrão. O flange voltado para dentro dobra sobre si mesmo, exigindo folgas de rolos mais apertadas e uma passagem de conformação adicional. Quando um comprador na Rússia, Cazaquistão, Bielorrússia ou outros mercados da CEI especifica eletrocalha, normalmente requer perfis conformes à GOST — o que significa que a máquina de conformação por rolos para eletrocalha deve ser ferramentada especificamente para essa geometria.
O лоток perfurado (ЛПО — calha perfurada) e o лоток de fundo sólido (ЛМ) são as duas variantes mais comuns no mercado russo. O padrão de perfuração no ЛПО segue as normas GOST com espaçamento de furos e margens de borda definidos.
Uma máquina de eletrocalha configurada para perfis GOST pode, tipicamente, também produzir perfis ocidentais padrão com uma troca de rolos, conferindo aos fabricantes flexibilidade para mercados de exportação mistos.
Uma máquina de conformação de eletrocalha moderna pode alternar entre estes perfis através de troca de rolos e ajuste de largura controlado por PLC. Algumas linhas chegam mesmo a processar tanto a calha como a respetiva tampa no mesmo equipamento.
A seleção do material afeta a resistência à corrosão, a capacidade de carga e o custo. O Steel Construction Institute fornece orientações detalhadas sobre o desempenho do aço galvanizado em aplicações estruturais. A especificação ASTM A653 abrange os requisitos de chapa de aço galvanizado comumente utilizados como matéria-prima para uma máquina de conformação por rolos para eletrocalha.
| Material | Melhor Para | Espessura típica |
|---|---|---|
| Aço pré-galvanizado | Comercial interior, industrial padrão | 1.0-1.5 mm |
| Galvanizado por imersão a quente | Exterior, alta corrosão, fábricas químicas | 1.5-2.5 mm |
| Aço inoxidável (304/316) | Processamento de alimentos, marítimo, farmacêutico | 1.0-2.0 mm |
| Alumínio | Instalações leves, plataformas offshore | 1.2-2.0 mm |
O aço pré-galvanizado é a matéria-prima mais comum para uma máquina de conformação por rolos para eletrocalha porque equilibra custo e proteção contra corrosão. O material galvanizado por imersão a quente é especificado quando o ambiente de instalação o exige — mas o revestimento de zinco mais espesso pode acelerar o desgaste dos rolos ao longo do tempo.
Este Motor de carga e tipo de eletrocalha é uma ferramenta estrutural de nível profissional concebida para as indústrias elétrica e de conformação por rolos. Calcula a Carga de trabalho segura (kg/m) e a Deflexão com base nas normas NEMA VE 1, permitindo aos utilizadores alternar entre as arquiteturas Escada, Perfurada e Fundo sólido.
Ao introduzir alturas específicas dos trilhos laterais, larguras da calha e espessuras de material, os engenheiros podem determinar se um perfil suportará pesos de cabos específicos num dado vão. É um utilitário essencial para otimizar a utilização de material, garantindo simultaneamente o cumprimento dos requisitos de segurança industrial e integridade estrutural.
Ferramenta de especificação industrial de conformação por rolos
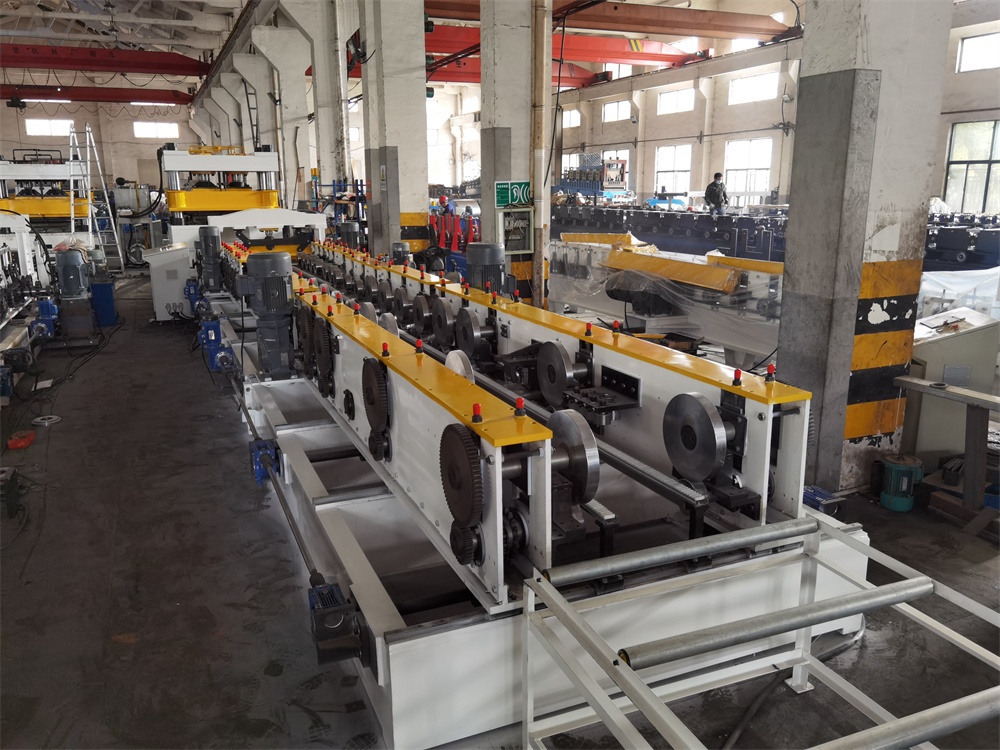
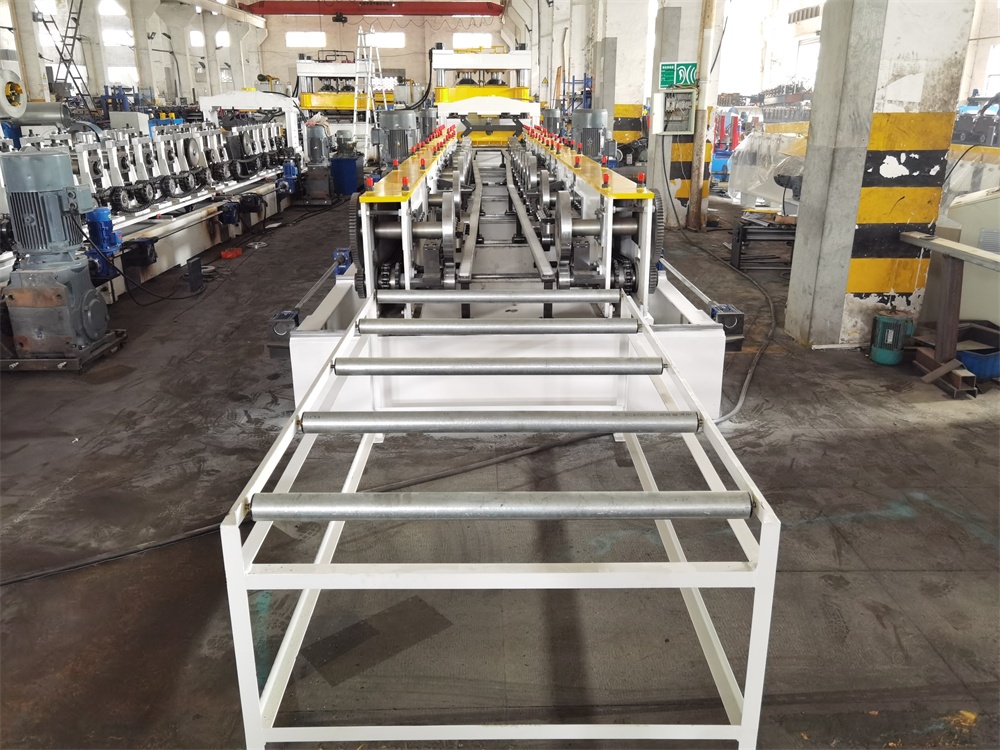
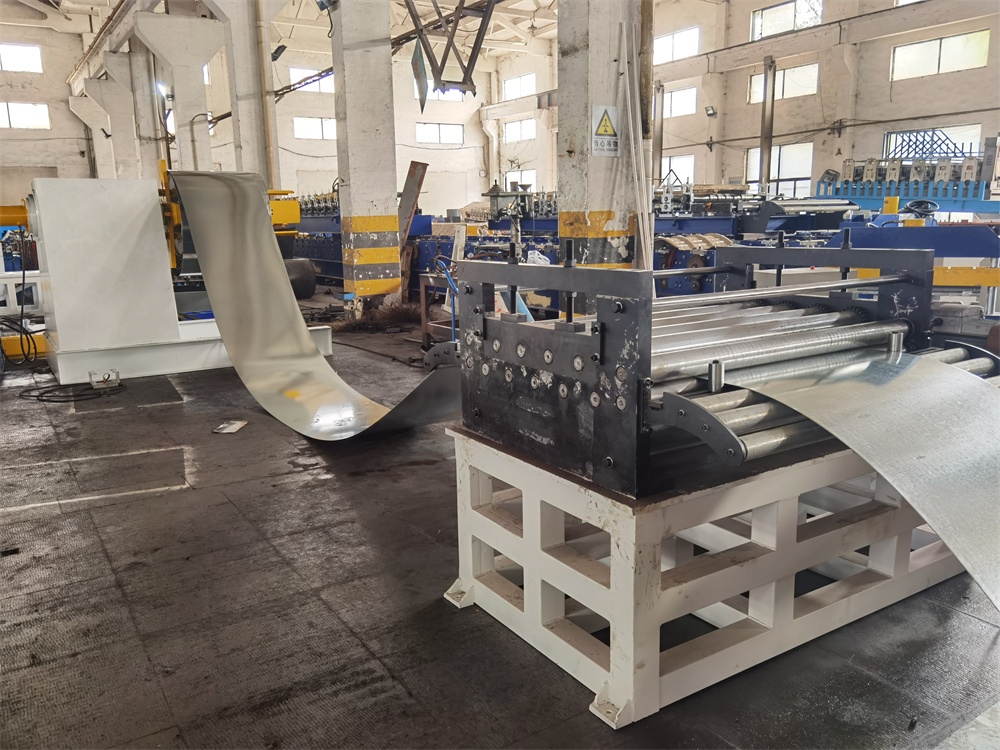
A linha completa é composta por desbobinador, nivelador, alimentador servo e prensa de punçoar, conformadora por rolos, unidade de corte, caixa de controlo e mesa de recolha.
Desbobinagem elétrica– nivelamento– Alimentação servo e punçoagem– Guia–Conformação por rolos– Endireitamento– Corte com seguimento– Recolha.
| Parâmetro | Especificação |
|---|---|
| Capacidade máxima | 3 tons |
| Diâmetro interior | 508 mm |
| Diâmetro exterior | Até 1,500 mm |
| Potência do motor | 3 kW |
| Parâmetro | Especificação |
|---|---|
| Configuração | 3 superiores + 4 inferiores (7 no total) |
| Diâmetro do Eixo | 80 mm |
| Potência do motor | 3 kW |
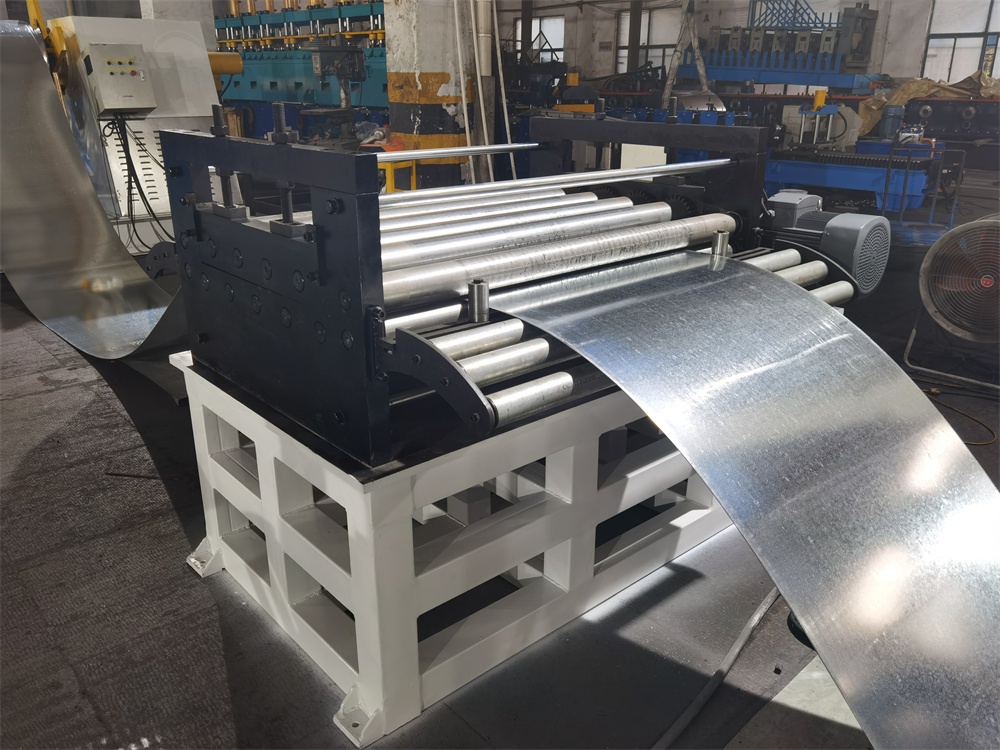
O nivelamento remove o encurvamento da bobina e a curvatura longitudinal da fita antes de esta entrar nas estações de conformação. Sem nivelamento adequado, a calha conformada apresentará defeitos de curvatura ou torção. Isto é especialmente crítico para uma máquina de eletrocalha que processa material pré-galvanizado, onde a tensão residual do processo de revestimento pode amplificar problemas de planicidade.
| Parâmetro | Especificação |
|---|---|
| Tipo de alimentação | Servo-acionado |
| Largura do Material | 0-200 mm |
| Espessura do material | 0-3.2 mm |
| Motor de alimentação | 3 kW |
| Velocidade máxima da linha | 200 m/min |
| Modelo de prensa de punçoar | APA-110 |
| Capacidade de punçoagem | 110 tons |
| Taxa de curso | 60-90 SPM |
| Motor principal | 11 kW × 4 |
| Amortecedor de matriz | 6.3 tons |
| Parâmetro | Especificação |
|---|---|
| Espessura de conformação | 1.0-2.5 mm |
| Velocidade de conformação | 10-15 m/min |
| Estações de conformação | 22 estações |
| Material do Rolo | Aço de rolamento GCR15, têmpera e revenimento |
| Material do Eixo | ASTM 1045, 75 mm de diâmetro, temperado |
| Tipo de transmissão | Corrente ou caixa de engrenagens |
| Potência do motor | 15 kW |
| Ajuste de largura | Automático controlado por PLC |
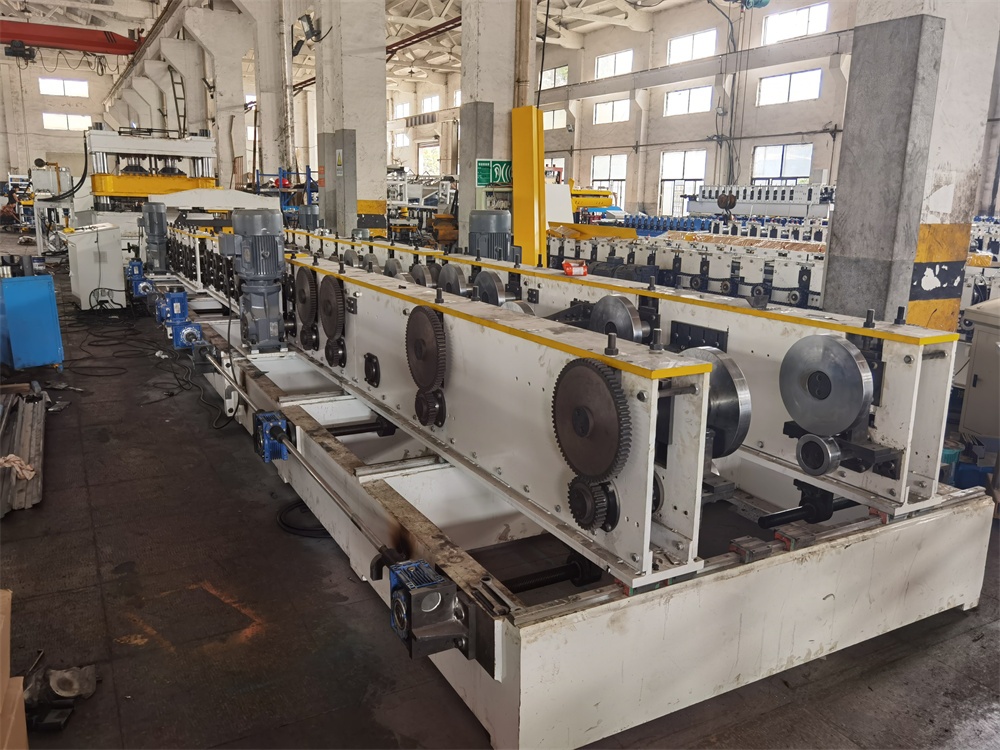
Vinte e duas estações de conformação dobram progressivamente a fita plana no perfil transversal acabado da calha. O processo de conformação por rolos utiliza dobragem incremental em cada estação — tipicamente 1–3 graus de alteração angular por passagem — para evitar a fissuração do material e manter a tolerância dimensional.
O ajuste de largura controlado por PLC permite uma troca rápida entre diferentes larguras de calha (300 mm, 450 mm, 600 mm) sem reposicionamento manual dos postos de conformação. Esta flexibilidade é uma grande vantagem de uma máquina de conformação de eletrocalha moderna em relação aos projetos mais antigos de largura fixa.
| Parâmetro | Especificação |
|---|---|
| Tipo de corte | Hidráulico com seguimento (sem paragem) |
| Material da Lâmina | Cr12MoV, HRC 58-62 |
| Potência da estação hidráulica | 15 kW |
O corte hidráulico funciona sincronizado com a linha. A lâmina de corte segue a fita em movimento, corta no comprimento alvo e retrai — tudo sem parar a produção. O aço de ferramenta Cr12Mov mantém o fio através de centenas de milhares de cortes em material de calibre padrão. Esta capacidade de corte sem paragem é essencial para uma máquina de conformação por rolos para eletrocalha de elevado rendimento que visa a operação contínua por turnos.
| Componente | Marca |
|---|---|
| PLC | Panasonic ou Siemens |
| Codificador | Omron |
| Ecrã tátil | MCGS ou Siemens |
| Inversor | Yaskawa |
| Cabeamento | Conectores de ficha tipo aviação |
A velocidade de produção depende da espessura do material, complexidade do perfil e densidade do padrão de perfuração.
| Tipo de perfil | Velocidade típica | Taxa de produção (peças de 6 m/h) |
|---|---|---|
| Bandeja escada 300mm | 12 m/min | ~120 peças |
| Bandeja escada 600mm | 10 m/min | ~100 peças |
| Bandeja perfurada 450mm | 10 m/min | ~100 peças |
| Fundo sólido 300mm | 15 m/min | ~150 peças |
Uma máquina de eletrocalha padrão a funcionar num turno (8 horas) pode produzir 800–1.200 peças. Isso substitui 15–20 postos de fabricação manual a funcionar no mesmo turno. Uma máquina de conformação por rolos para eletrocalha a funcionar em dois turnos duplica esse rendimento sem duplicar os custos laborais.
O custo varia consoante a configuração, gama de materiais e nível de automação. Consulte a nossa análise detalhada do custo da linha de conformação por rolos para eletrocalha para 2026 para os preços atuais. A International Electrotechnical Commission (IEC) também publica normas de referência que influenciam os requisitos de projeto da máquina de conformação por rolos para eletrocalha para diferentes mercados de exportação.
Os principais fatores de custo incluem:
Compare isto com o panorama mais amplo de custo das máquinas de conformação por rolos para compreender onde se enquadram as linhas de eletrocalha no mercado.
A Believe Industry Company fabrica e exporta produtos conformados por rolos desde 2005. A nossa fábrica em Wuxi, China produz uma gama completa de equipamentos de conformação de metal. As linhas de produção de eletrocalha representam uma das nossas categorias de produtos centrais, juntamente com máquinas de estanteria porta-paletes, conformadoras de canal strut e linhas de cisalhamento.
O que distingue a nossa máquina de conformação por rolos para eletrocalha:
Uma unidade. A Beli Rollforming fabrica cada máquina de conformação de eletrocalha por encomenda. Sem quantidades mínimas de lote.
Sim, com troca de rolos. Uma única máquina de conformação de eletrocalha processa diferentes larguras de calha através de ajuste por PLC. Alterações de perfil (escada vs. perfurada vs. fundo sólido) exigem uma mudança do conjunto de rolos. A troca demora tipicamente 2–4 horas.
As linhas de eletrocalha padrão processam 1.0–2.5 mm. As configurações pesadas estendem-se a 3.0 mm. A prensa de punçoar de 110 toneladas acomoda a perfuração de material até 3.2 mm. Ao especificar uma máquina de conformação por rolos para eletrocalha, certifique-se de que a gama de espessura corresponde às suas encomendas mais comuns.
A instalação e comissionamento no local demora 5–7 dias para uma linha de produção padrão de bandeja de cabos. Isso inclui alinhamento mecânico, conexão elétrica, calibração do PLC, ensaios e treinamento de operadores. Cada máquina conformadora de bandeja de cabos é fornecida com um manual de configuração detalhado e documentação em vídeo.
A maioria dos fabricantes recupera o custo do equipamento em 12–18 meses através da economia de mão de obra, eficiência de material e aumento da produção. A Fabricators & Manufacturers Association (FMA) relata que a conformação por rolos automatizada normalmente reduz os custos de mão de obra por unidade em 60–80% em comparação com a fabricação manual. Consulte a nossa análise de custos da linha de bandeja de cabos para cálculos de ROI com base no seu volume de produção.
Um operador monitoriza o ecrã tátil do PLC durante a produção. O carregamento de bobinas e a descarga de bandejas acabadas podem exigir um segundo trabalhador, dependendo do peso da bobina e da velocidade de produção. O treinamento de um novo operador numa máquina conformadora de bandeja de cabos normalmente leva 1–2 dias de prática supervisionada.
Sim. A bandeja de cabos em alumínio é comum em aplicações leves e marítimas. A pressão dos rolos e as definições de velocidade precisam de ajuste para o alumínio em comparação com o aço—mas a mesma máquina de bandeja de cabos processa ambos com alterações de configuração.
A manutenção de rotina inclui lubrificação dos rolos, verificações do óleo hidráulico, inspeção da matriz de punção e calibração do encoder. Uma máquina de conformação por rolos para bandeja de cabos devidamente mantida garante produção consistente durante 10–15 anos. O nosso guia de lubrificação de máquinas de conformação por rolos abrange o cronograma completo de manutenção.
Contacte a Believe Industry Company hoje para uma consultoria técnica sem compromisso.
Não deixe que equipamentos obsoletos limitem seu potencial de produção. Dê o próximo passo na automação industrial com as soluções de classe mundial da Beli Rollforming.
Consulte os nossos Especialistas: Obtenha uma análise técnica adaptada aos seus requisitos de perfil específicos.
Solicite um Orçamento: Receba uma análise detalhada das nossas mais recentes linhas de conformação de bandeja de cabos.
Explore a Nossa Biblioteca Técnica: Leia a nossa análise abrangente da tecnologia de máquinas de conformação por rolos para compreender a mecânica por trás da nossa engenharia de precisão.
Agradecemos o seu interesse na Believe Industry. A nossa equipa de engenharia entrará em contacto consigo dentro de 24 horas.
Dicas para Comprar Guiador, Tecnologia de Máquinas e Manutenção
3 Máquinas Formadoras de Perfil Strut Channel Prontas para Envio para...
Ler maisMáquina Formadora de Chapas para Andaime Pronta para Envio a Comprador nos Estados Unidos...
Ler maisMarine Roll Forming Machines: 5 Perfis de Construção Naval Uma máquina roll forming marinha...

Ler maisMáquina de conformação por roletes para vias férreas: 5 perfis de infraestrutura. Uma via...
Ler mais