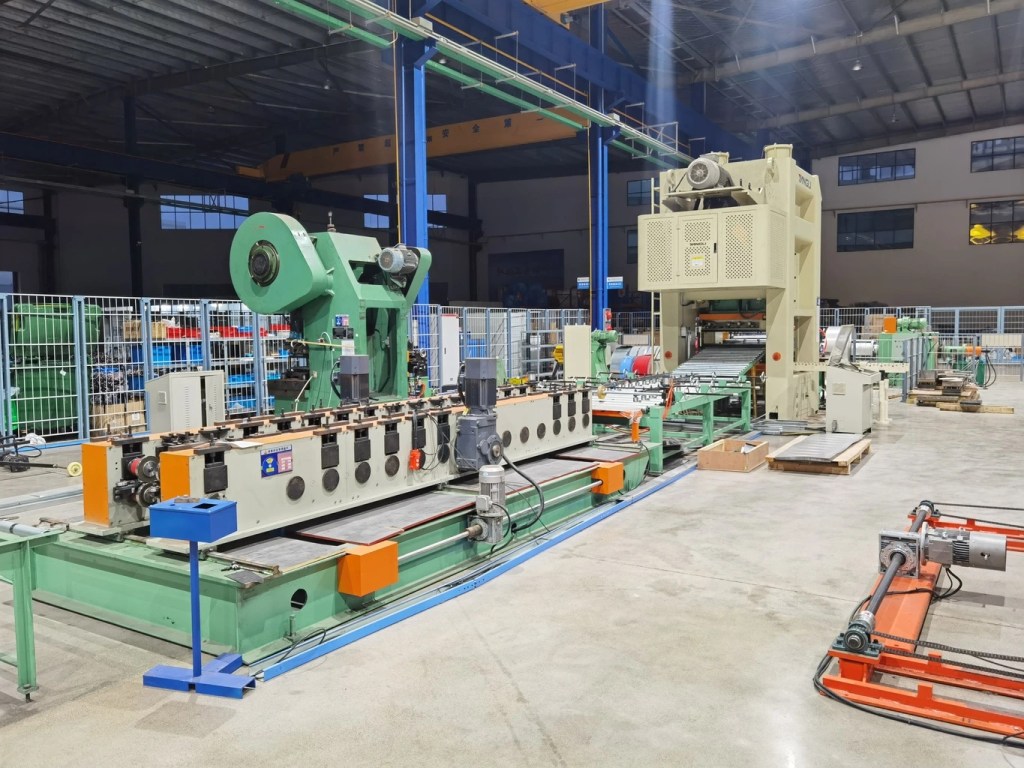
Como funciona uma máquina de perfilagem de rolos

Como funciona uma máquina de conformação por rolos: o processo de 4 etapas

Precisa de uma máquina de conformação de perfis para o seu projeto?
Obtenha um orçamento gratuito da Believe Industry — mais de 15 anos de fabricação de máquinas de conformação sob medida.
Solicite um orçamento Baixar catálogo

Como funciona uma máquina de conformação por rolos: guia passo a passo

Uma máquina de conformação por rolos transforma um rolo plano de aço em um perfil reto e uniforme, dobrando-o um pouco de cada vez ao longo de muitas estações de rolos. Essa ideia simples é a razão de ela produzir milhares de metros de montante de estante, purlin ou perfil de strut com a mesma forma em cada metro. Este guia percorre o que acontece do desbobinador ao corte e as especificações que decidem se a sua produção é limpa ou sucata.
Resposta breve: Uma máquina de conformação por rolos alimenta o rolo de aço por uma série de rolos emparelhados que o dobram um pouco em cada estação até o perfil final se formar. A linha executa desbobinagem, pré-puncionamento, dobra progressiva e corte em uma única passagem contínua. A saída mantém forma e dimensão constantes porque cada estação move o metal sempre a mesma pequena quantidade.

O que uma máquina de conformação por rolos realmente faz

Uma máquina de conformação por rolos é uma linha de dobra contínua, não uma prensa única. O rolo entra plano e cada estação de rolos acrescenta uma pequena dobra. Nenhuma estação produz a forma completa. O dobramento total é distribuído por toda a linha, de modo que o aço nunca sofre um golpe súbito que o torça ou o trinque.
Esta é a diferença essencial em relação a uma prensa dobradeira. Uma prensa dobradeira dobra uma peça em um único ponto. Uma da linha de máquina de conformação de perfis máquina de conformação por rolos dobra a mesma seção indefinidamente, metro após metro, na velocidade da linha. Em corridas longas de um único perfil, essa continuidade é o que mantém o custo e o descarte baixos.
A conformação por rolos também escala melhor entre perfis. Uma linha com ferramental intercambiável pode produzir purlins de manhã e perfis de strut à tarde, algo que uma linha de prensa dobradeira dificilmente iguala sem novos punções para cada dobra.

Os 4 estágios por que toda linha passa

Toda máquina de conformação por rolos percorre os mesmos quatro estágios. A tabela mostra o que cada estágio faz e por que isso importa para a peça final.
EtapaO que acontecePor que importa
Desbobinagem e nivelamentoA bobina é desenrolada e um nivelador elimina a memória de curvatura da bobina.A bobina é desenrolada e um nivelador elimina a curvatura residual da bobina.
Uma faixa reta e tensionada alimenta os roletes de forma limpaFuros, ranhuras e entalhes são estampados antes da dobraOs furos permanecem fieis porque a faixa plana é fácil de perfurar
Os furos permanecem exatos porque a faixa plana é fácil de perfurarOs roletes pareados dobram a faixa um pouco em cada estaçãoO perfil forma-se sem retornos elásticos nem ondulações
CortarO perfil formado é cortado no comprimento definidoO corte voador mantém a linha em movimento durante o corte
A etapa de puncionamento normalmente vem antes da dobra. Depois que a seção está formada, um furo perfurado ficaria fora do ângulo. Fazer isso no plano mantém a posição do furo apertada, o que importa para as colunas verticais de racks onde os conectores precisam ficar alinhados.

Estações de roletes e dobra progressiva

O coração de uma máquina de conformação por rolos é a fileira de estações. Cada estação acomoda um conjunto de rolos superior e inferior com o formato do perfil naquela etapa. A estação um pode dobrar as bordas para 10 graus. A estação cinco as tem a 45. A última estação trava o ângulo final.
UM Máquina Perfiladora de Terça Z pode usar de 12 a 18 estações para uma seção profunda. Uma máquina de conformação por rolos de perfis de strut pode ser concluída em 8 a 10. Mais estações significam uma dobra mais suave por etapa, o que protege o aço fino ou de alta resistência contra fraturas.
Em uma linha acionada por engrenagens, as estações compartilham um mesmo eixo de linha; em uma linha servo, elas operam de forma independente. As estações servo permitem ajustar a dobra de cada perfil pelo controlador, o que reduz o tempo de troca quando você troca de produto dentro do mesmo turno.
A dobra progressiva é a razão pela qual as peças conformadas por rolos mantêm tolerância estreita. Como cada estação move o metal sempre a mesma pequena quantidade, o perfil é o mesmo no metro um e no metro dez mil. Essa repetibilidade é o ponto central de todo o processo.

Limites de material e espessura

Uma máquina de conformação por rolos atende a maioria dos aços formáveis a frio. Aço-carbono comum, aço galvanizado e rolo de zinco-magnésio funcionam bem. O limite é a relação entre raio de dobra e espessura. O rolo fino dobra com raios curtos; o rolo grosso precisa de um raio maior ou racha na borda.
O rolo revestido exige cuidado na dobra. As camadas de zinco e de zinco-magnésio podem descascarar se a dobra for apertada demais, portanto abra um pouco o raio em material revestido. O aço pré-lubificado alimenta melhor e protege os rolos em corridas longas.
Defina o rolo antes de definir a máquina. O para selecionar rolo de aço mostra como o grau e o revestimento mudam o projeto dos rolos. Estruturas de aço formadas a frio seguem regras de projeto como AS/NZS 4600, e os graus de aço remontam às especificações da ASTM International. A prática europeia alinha-se com as orientações da FEM, o órgão europeu de construção em aço.

Conformação por rolos x prensa dobradeira

Os compradores costumam perguntar quando escolher uma máquina de conformação por rolos em vez de uma prensa dobradeira. A resposta tem a ver com volume e consistência. A tabela coloca as duas lado a lado.
FatorMáquina de conformação por rolosPrensa dobradeira
Melhor comprimento de sériePerfis longos e repetidosLotes curtos e variados
Consistência de formaIgual a cada metroDepende do operador
Troca de ferramentalTroca dos conjuntos de roletesReposicionar os punções e matrizes
ProdutividadeContínuo e elevadoUm curso de cada vez
Custo de preparaçãoMaiorMenor
UM corte com cisalhamento voador permite que a máquina de conformação por rolos continue se movendo enquanto corta, algo que uma prensa dobradeira não consegue igualar em velocidade. Para armazéns e usinas solares que precisam de quilômetros de uma mesma seção, a conformação por rolos ganha em custo por metro.

Velocidade, tolerância e bom produto final

A velocidade de linha em uma máquina de conformação por rolos costuma ficar entre 10 e 60 metros por minuto, dependendo da espessura e da profundidade do perfil. Purlins finos correm rápido; montantes de estante grossos correm mais devagar porque os rolos trabalham mais carregados. A velocidade é definida pela sua seção mais difícil e mais grossa, não pela mais fácil.
Uma boa saída tem a mesma aparência nas duas pontas do rolo. Verifique se há torção, arqueamento e ondulação de borda. Isso vem de pressão irregular dos rolos ou de estações desgastadas. O guia de velocidade e produção para linhas de montantes aplica a mesma regra de planejamento à produção de racks.
A tolerância é uma função do número de estações e da qualidade dos rolos. Mais estações e rolos retificados mantêm perfis mais apertados. O retorno elástico é a pequena volta do aço depois que o último rolo é liberado. Um bom projeto de rolos o prevê e super-dobra nessa medida.
Construtores experientes ajustam a estação final para que a seção resfriada mantenha seu ângulo sem uma passada de alinhamento separada. Para uma máquina de conformação por rolos a frio, o encaixe de sobreposição na junta do purlin é o teste: se os purlins se encaixam bem, a linha está corretamente ajustada.

Como escolher e o que fazer a seguir

Escolha uma máquina de conformação por rolos pelo perfil, pela espessura do rolo e pela meta diária de metros. Confirme se o número de estações atende à sua seção mais profunda e se o layout de puncionamento corresponde ao seu padrão de furos. Visite a da linha de máquina de conformação de perfis visão geral para ver o layout completo e as perguntas a fazer a um construtor.
A Believe Industry constrói linhas de conformação por rolos sob medida desde 2005, com mais de 80 engenheiros e mais de 500 projetos enviados a mais de 50 países sob ISO 9001 e CE. Uma máquina de conformação por rolos a frio é a categoria mais ampla a que este processo pertence, e essa página explica os materiais e os termos em linguagem mais simples.

Perguntas Frequentes

P: Qual é o princípio básico de funcionamento de uma máquina de conformação por rolos?

Uma máquina de conformação por rolos dobra progressivamente uma tira de aço plana ao longo de uma série de estações de rolos. Cada estação acrescenta uma pequena dobra até que o perfil final se forme. O metal se move continuamente, de modo que a forma permanece idêntica em todo o comprimento.

P: Quantas estações de roletes uma máquina de conformação por rolos precisa?

A maioria das linhas usa de 8 a 18 estações. Canais simples precisam de 8 a 10, enquanto seções profundas em Z ou C precisam de 12 a 18. Mais estações significam uma dobra mais suave por etapa, o que protege o aço fino ou de alta resistência contra trincas.

P: Por que a perfuração prévia é feita antes da dobra?

Perfurar o rolo plano é mais rápido e preciso do que perfurar uma seção já conformada. Os furos permanecem quadrados e no lugar porque a chapa ainda não tem curvatura. Isso importa para montantes de estante, onde os conectores precisam ficar alinhados.

P: Qual velocidade de linha devo esperar?

Espere de 10 a 60 metros por minuto. Purlins finos ficam na extremidade rápida e montantes de estante grossos na lenta. Dimensione a linha para a sua seção mais grossa, não para o melhor caso do catálogo, para que a produção diária seja honesta.

P: O que é melhor, uma máquina de conformação por rolos ou uma prensa dobradeira?

Escolha uma máquina de conformação por rolos para corridas longas e repetidas de um único perfil, onde a consistência de forma e o custo por metro importam. Escolha uma prensa dobradeira para lotes curtos e variados. As duas resolvem problemas diferentes.

P: Que defeitos indicam que uma máquina de conformação por rolos está mal ajustada?

Fique atento à torção, ao arqueamento e à ondulação de borda. Isso vem de pressão irregular dos rolos ou de estações desgastadas. Um encaixe firme de sobreposição na junta do purlin é a verificação rápida em campo de que a linha está conformando dentro da tolerância.
Publicado originalmente em: 12 de março de 2026
Última atualização: 12 de outubro de 2026
Registro de alterações do artigo
  • 12 de outubro de 2026: atualizado para conformidade com GEO. Adicionados bloco de resposta direta, seis perguntas frequentes com a pergunta em negrito, duas tabelas de especificações e um registro de alterações com os meses por extenso. Expandido de 1.583 para 1.662 palavras; removidos o selo do ano “2026” e o título isca, e adicionados três links de fontes autorizadas (ASTM, FEM, AS/NZS 4600) e oito links internos, incluindo a página pilar.
Gatilhos para a próxima revisão
  • Novo padrão de velocidade de conformação por rolos ou de perfuração servo
  • Especificação revisada de aço de conformação a frio da ASTM ou AS/NZS
  • Aumento do volume de perguntas dos leitores sobre como funciona

Índice

Novidades

Descubra mais sobre Believe Industry Company| Fabricante, fornecedor e exportador de máquinas perfiladoras

Assine agora para continuar lendo e ter acesso ao arquivo completo.

Continue lendo