Morada
No 1, Rua Yd, Distrito de Huishan, Cidade de Wuxi, Jiangsu. 214183
Horário de Trabalho
Segunda a Sexta: 9AM - 5PM
Sábado: 9AM - 4PM
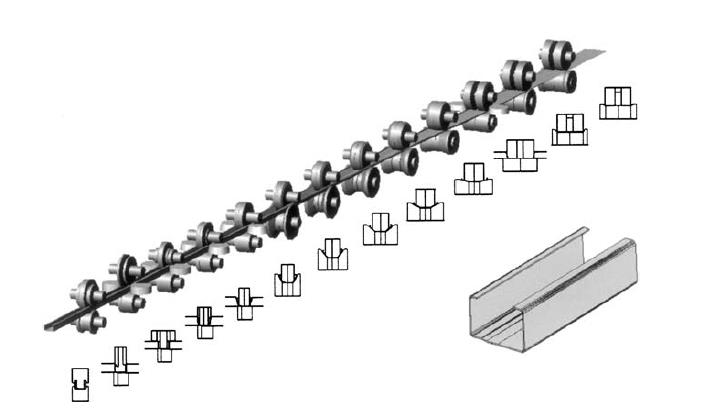
Projeto de Máquina Perfiladora É o plano de engenharia para dobrar uma tira metálica plana em uma seção transversal acabada. A tira passa por uma série de pares de rolos contornados, e cada par realiza uma pequena dobra. Um bom plano utiliza o mínimo de rolos possível, produzindo peças perfeitas em cada passada. Um plano ruim apresenta resultados rapidamente: bordas deformadas, perfis torcidos ou uma máquina com custo operacional muito alto.
Duas regras estão no centro de toda decisão de design. Se o metal passa demasiado depressa por curvas fechadas, a peça empena. Se passa demasiado devagar por demasiados cilindros, a máquina perde dinheiro. O ponto ideal entre esses dois limites é onde vive o bom design de ferramentas.
Os engenheiros da Believe Industry constroem máquinas personalizadas desde 2005, e as mesmas cinco regras orientam cada projeto. Antes de entrarmos em detalhes, é útil saber como a funciona a máquina de perfilagem por rolos e por que esse processo é melhor Estampagem para perfis longos.
Before locking your station count, it helps to see how a complete linha de perfiladeiras integrates decoiling, forming, punching, and cutoff into one continuous system.
Resposta curta: O design de ferramentaria de roll forming transforma um desenho de peça em contornos de rolos que dobram a tira metálica num perfil acabado. Define o padrão flor, o número de stands, o tamanho do eixo, o material do rolo e os ângulos dos rolos laterais. Um bom design de ferramentaria evita arqueamento, torção e abertura enquanto reduz o custo da máquina. A Believe Industry entregou ferramentaria personalizada para mais de 500 máquinas em mais de 50 países desde 2005.
Um projeto de ferramental de perfilagem é o plano passo a passo que transforma o desenho de uma peça em contornos de rolos. Nossos engenheiros seguem os mesmos cinco passos em todos os projetos.
Estes são os números que um projeto de ferramental de perfilagem precisa definir antes de cortar aço.
Parâmetro | O que define | Regra prática |
Padrão de flores | Distribuição de dobra por estação | Alguns graus de dobra por passe |
Número de chassis | Comprimento de conformação e custo | De 6 a 10 em perfis simples; de 14 a 20 em perfis profundos |
Diâmetro do eixo | Capacidade de torque | 60 a 90 mm vezes o limite de escoamento vezes a espessura |
Material dos rolos | Vida útil ao desgaste | Cr12MoV ou D2, temperado |
Ângulo do rolo lateral | Conformação lateral | Definido por estação para abas e pernas |
Sobrecurvatura por retorno elástico | Precisão dimensional | Compensa os aços mais resistentes |
Folga da tira | Faixa de espessura | Espessura máxima mais tolerância |
Três casos reais de projeto de ferramental de perfilagem mostram como os parâmetros mudam com o perfil.
Envie-nos o desenho da peça e rodamos o padrão de flor sem custo, depois confirmamos o número de estações, o tamanho do motor e o orçamento de ferramental em 24 horas.
Os 7 parâmetros, o fluxo do padrão de flores, 3 casos reais (coluna de estante, madre C, bandeja de cabos) e uma lista de 10 pontos para rever o design, tudo numa referência de 5 páginas.
Descarregue o guia de design gratuito (PDF)
Envie antes o desenho da sua peça — calculamos o padrão de flores sem custo e confirmamos o número de chassis, a potência do motor e o orçamento de ferramentas em 24 horas. Fale com os nossos engenheiros.
O design de uma perfiladora é a especificação completa de cada estação de conformação, contorno de cilindro, veio e componente de acionamento necessários para transformar uma bobina plana num perfil repetível. Começa pelo desenho da peça e termina num pacote de ferramentas que mantém a tolerância passada após passada. A forma do produto final é o fator que mais pesa no design da perfiladora. Na prática, a fase de design decide cerca de 80% do custo final da máquina, porque os erros de ferramentas são os mais caros de corrigir.
A ferramenta clássica para esse trabalho é o padrão floral. Os engenheiros desenham a tira plana e, em seguida, sobrepõem cada etapa de curvatura em sequência. O resultado se assemelha a uma flor se abrindo e mostra exatamente onde a tira se estica, onde se comprime e onde podem surgir problemas. A técnica é o padrão da indústria, documentada na obra de George T. Halmos. Manual de Conformação de Perfis, a referência que a maioria dos engenheiros de ferramentas mantém em suas mesas. Se você quiser o contexto completo sobre como os perfis são formados passo a passo, leia o guia do processo de conformação de rolos.
🎯 No projeto, um formato profundo, áreas planas largas ou dobras acentuadas significam que você precisa de mais rolos para fazer o trabalho bem feito.
Um desenho complexo precisará de Mais 3 a 4 etapas de formação do que um simples desenho. Veja exatamente como a forma altera o design:
| Característica de forma | Como isso altera o projeto da máquina |
| 📏 Profundidade da peça | Uma peça com 70 mm de profundidade precisa Mais 2 ou 3 estandes do que uma peça de 60 mm. Um perfil "top hat" padrão de 50 a 80 mm precisa de 14 suportes. |
| ⬛ Áreas planas e amplas | Metais planos e largos podem ficar ondulados durante a laminação. |
| 〰️ Sulcos | Adicionar ranhuras na parte inferior elimina a ondulação e aumenta a resistência, mas requer 4 estandes extras e um motor maior. |
| 🔄 Raio de curvatura | Os projetistas devem garantir que o metal possa realmente se curvar na forma desejada sem quebrar. |
| 📐 Tolerâncias | Regras de produto mais rigorosas (tolerâncias) aumentam os custos de ferramental e o número de passes. |
Ler Aprimoramento da Conformação por Rolos: 5 Segredos Incríveis para 2026 Para ver novas ferramentas de design.
O metal que você escolher influencia bastante o projeto de ferramental. Os projetistas devem verificar a resistência ao escoamento do metal, sua resistência à tração e o quanto ele se alonga.
🧲 Retorno à posição inicial: Após ser dobrado, o metal tenta retornar à sua forma original. Metais mais resistentes retornam mais rapidamente à sua forma original.
🎺 Sinalizador: As extremidades de partes profundas ou muito resistentes frequentemente se curvam para fora (alargam).
📏 Regras de espessura: A distância entre os roletes é igual a Espessura máxima possível da chapa metálica + tolerância extra.
↔️ Regras de largura: A largura extra da chapa metálica geralmente aumenta o tamanho da borda externa na peça final.
📉 Metal plano: Os projetistas partem do princípio de que o metal inicial é perfeitamente plano (sem curvatura, empenamento ou torção).
(💡 Dica profissional: Se as suas peças se torcerem, leia Como corrigir empenamento e torção: 5 segredos incríveis).
Os rolos devem encaixar perfeitamente na base da máquina. Os projetistas precisam de todas as medidas exatas.
Moinho de balanço: Ótimo para peças pequenas e leves.
Moinho duplex: Ideal para peças com larguras variáveis.
Moinho Lado a Lado: Executa dois perfis diferentes em uma mesma máquina.
Moinho padrão: O padrão duplo reforçado.
Moinho sobre jangada: Projetado para trocas rápidas de roletes usando cassetes removíveis.
| Medição | O que isso significa |
| Tamanho do Eixo | A barra que sustenta os roletes. A espessura depende da resistência do metal. |
| Distância lateral | O espaço entre o centro de um eixo e o centro do próximo. |
| Distância de subida e descida | Espaço entre os eixos superior e inferior (ajustável manualmente/por motor). |
| Eixo inferior até o piso | Limita o tamanho máximo do rolo inferior. |
Tração superior versus tração inferior: A transmissão por eixo inferior é o padrão. A transmissão por eixo superior tem um custo adicional, mas proporciona melhor aderência ao metal para empurrá-lo e puxá-lo. Um motor mais potente aumenta a velocidade da máquina.
🔄 Troca de rolos: Se você precisar trocar os rolos a cada 2 a 6 meses, a máquina deve ser projetada para facilitar essa troca.
🪚 Rolos de divisão: Os rolos são frequentemente cortados em pedaços menores. Isso os torna Mais leve, mais fácil de instalar e mais fácil de reutilizar..
⏸️ Rolos laterais: Esses suportes ficam em pé, em vez de ficarem deitados. São ótimos para tubos de metal.
⭕ Tamanhos dos rolos: O projetista planeja as dimensões exatas do meio (inclinação), do menor e do maior tamanho.
🔩 Espaçadores e calços: Esses anéis de metal deslizam sobre o eixo. Os roletes, espaçadores e calços combinados devem exatamente Preencha o espaço vazio.
As pessoas sempre perguntam quantos suportes para rolos precisam. A resposta depende de:
✅ Tipo e espessura do metal.
✅ Se a tira de metal for uma peça longa e contínua.
✅ Se o metal tiver furos ou recortes pré-perfurados.
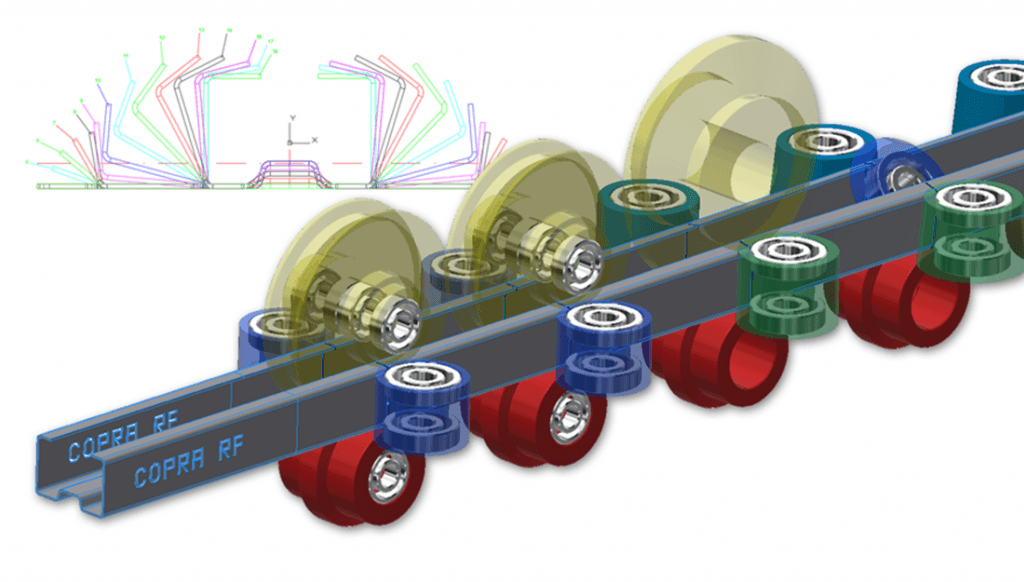
Hoje em dia, os designers economizam tempo usando softwares de computador como Copra. Encontre os melhores fabricantes de máquinas em nosso catálogo. Os 10 principais fabricantes de máquinas de perfilagem de rolos até 2026 lista.
Para calcular o número de estações necessárias para um perfil específico, os engenheiros geralmente utilizam o Padrão de flores método que leva em consideração a resistência ao escoamento do material, a espessura e a complexidade das dobras.
O formato do produto final é a parte mais importante. Formas mais profundas, áreas planas mais amplas e curvas mais acentuadas obrigam o projetista a adicionar mais suportes de rolos e, às vezes, um motor maior para manter as tolerâncias.
Uma peça com 70 mm de profundidade estica a tira mais do que uma peça com 60 mm, portanto, são necessárias de 2 a 3 estações de conformação adicionais para manter o ângulo de dobra gradual. Um perfil padrão de 50 a 80 mm, em formato de chapéu, normalmente requer 14 suportes.
As ranhuras são pequenas linhas prensadas em áreas planas e largas que eliminam a ondulação e aumentam a rigidez. Adicionar ranhuras na base costuma exigir cerca de 4 estações a mais e um motor maior, e é por isso que a posição das ranhuras é decidida cedo no projeto da máquina perfiladora, decidida cedo na fase de projeto do ferramental.
.
A folga corresponde à espessura máxima da tira de metal que a máquina processa, mais uma margem de tolerância. Os projetistas sempre confirmam primeiro a espessura máxima da tira, pois a folga controla a espessura do material e o acabamento superficial em toda a linha de produção.
A transmissão por eixo inferior é o padrão por ser mais simples e barata. A transmissão por eixo superior tem um custo adicional, mas proporciona uma fixação mais firme na tira, o que facilita o manuseio de bobinas pesadas e reduz o deslizamento em perfis de alto atrito.
Os rolos maciços são muito pesados. Cortá-los em segmentos menores os torna mais leves, mais rápidos de instalar e mais fáceis de reutilizar quando o perfil muda. Os rolos segmentados também permitem que o projetista ajuste uma curva sem precisar refazer todo o conjunto.
Sim. Os engenheiros usam softwares como o Copra RF para simular o padrão floral e verificar a tensão de flexão antes que qualquer aço seja cortado para os rolos. A simulação por elementos finitos (FEA) detecta riscos de curvatura, torção e alargamento na fase de projeto, o que economiza semanas de retrabalho de ferramentas.
A maioria dos perfis mais simples utiliza de 6 a 10 hastes, enquanto as formas estruturais mais complexas precisam de 14 a 20. O número exato é determinado pelo método do padrão floral, que leva em consideração a resistência à tração do material, a espessura e o ângulo total de curvatura.
Os parâmetros principais são o padrão de flor, o número de estações, o diâmetro do eixo, o material e a dureza dos rolos, os ângulos dos rolos laterais, o torque de acionamento e a sobrebendar para compensar o retorno elástico. Juntos, eles decidem a precisão do perfil, o custo da máquina e a vida útil do ferramental.
Os engenheiros usam ferramentas de simulação como o Copra RF da DATA M para modelar o padrão de flor e a tensão de dobra antes de cortar o aço. A análise por elementos finitos (FEA) identifica riscos de arqueamento, torção e abertura na fase de projeto e economiza semanas de retrabalho de ferramental.
Sim. Envie o desenho da peça e o grau do material. Nossos engenheiros revisam o perfil, confirmam o número de estações, o tamanho do motor e o orçamento de ferramental em 24 horas, e rodam o padrão de flor sem custo antes de você investir no ferramental.
Dominar o projeto de máquinas de perfilagem não se resume mais apenas a dobrar metal. Trata-se de engenharia de precisão, minimização de desperdício e maximização do tempo de atividade. Quando a complexidade da seção transversal, a resistência ao escoamento do material e a configuração da máquina trabalham em conjunto, os fabricantes eliminam defeitos dispendiosos, como empenamento, torção e alargamento, antes mesmo da primeira peça de aço ser cortada para a fabricação das ferramentas.
À medida que as exigências industriais se tornam mais rigorosas em 2026, os princípios de design científico e a simulação por software são a única maneira de garantir uma produção impecável em alta velocidade. Essas cinco regras são as mesmas que nossos engenheiros aplicam em cada projeto personalizado, e é por isso que as máquinas da Believe Industry mantêm a tolerância em mais de 20 mercados de exportação.
Pronto para projetar sua própria máquina de perfilagem do zero? Comece com o Guia de preços de máquinas de perfilagem Para definir um orçamento realista, converse com nossa equipe de engenharia sobre um máquina de perfilagem personalizada Fabricado de acordo com o seu perfil exato. Envie-nos o desenho da sua peça e criaremos o molde da flor gratuitamente, antes que você gaste um centavo com ferramentas.
Última atualização: Oct 2, 2026
Registro de alterações:
2026-10-02: título reescrito para começar com «design de ferramentas»; acrescentados os módulos de guia de design no primeiro ecrã, parâmetros de ferramentas e secções transversais de casos; acrescentadas 3 perguntas frequentes sobre design de ferramentas; meta reescrita para a intenção de design de ferramentas. O H1 e o slug mantêm-se.
Reveja os gatilhos (verifique a cada 3 meses ou quando isso acontecer):
Este artigo faz parte da base de conhecimento sobre conformação de rolos da Believe Industry. Referências externas: Roll-Kraft, O Fabricante, Manual de Conformação de Rolos por George T. Halmos, DADOS M Copra RF.
A roll forming machine price ranges from 20,000 for a basic stud and...
Ler maisCable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Ler maisBillboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Ler maisHeavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Ler mais