Desain Mesin Roll Forming

Desain Mesin Roll Forming

Apakah Anda memerlukan mesin pembentuk profil untuk proyek Anda?
Dapatkan penawaran gratis dari Believe Industry — lebih dari 15 tahun memproduksi mesin pembentuk profil kustom.
permintaan penawaran Unduh katalog

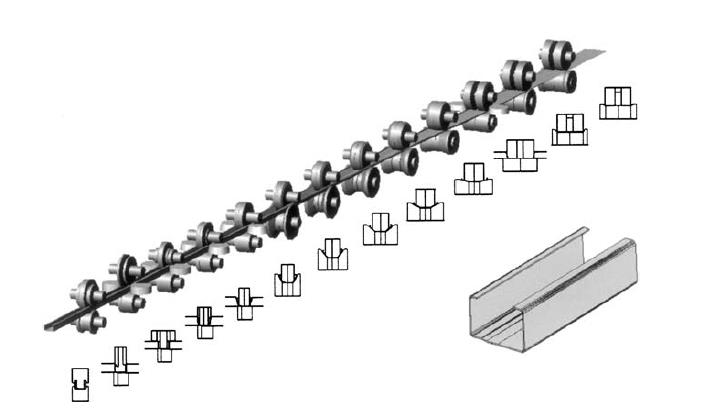
Desain Mesin Roll Forming Ini adalah rencana rekayasa untuk membengkokkan lembaran logam datar menjadi penampang yang sudah jadi. Lembaran tersebut melewati serangkaian pasangan rol berkontur, dan setiap pasangan membuat satu tekukan kecil. Rencana yang baik menggunakan jumlah rol sesedikit mungkin sambil tetap menghasilkan bagian yang sempurna pada setiap proses. Rencana yang buruk akan segera terlihat: tepi yang melengkung, profil yang bengkok, atau mesin yang biaya operasionalnya terlalu tinggi.

Ada dua aturan di jantung setiap keputusan desain. Jika logam bergerak terlalu cepat melalui tekukan tajam, part menjadi melengkung. Jika terlalu lambat melalui terlalu banyak rol, mesin membuang uang. Titik seimbang antara dua batas itulah tempat desain perkakas yang baik berada.

Insinyur Believe Industry telah membangun mesin kustom sejak 2005, dan lima aturan yang sama menggerakkan setiap proyek. Sebelum masuk lebih dalam, ada baiknya mengetahui bagaimana seluruh Mesin pembentuk rol bekerja dan mengapa proses ini lebih baik pencetakan untuk profil panjang.

Before locking your station count, it helps to see how a complete lini mesin roll forming integrates decoiling, forming, punching, and cutoff into one continuous system.

Jawaban singkat: Desain perkakas roll forming mengubah gambar komponen menjadi kontur rol yang membengkokkan strip logam menjadi profil jadi. Desain ini menetapkan pola bunga (flower), jumlah stand, ukuran poros, material rol, dan sudut rol samping. Desain perkakas yang baik mencegah bow, twist, dan flare sembari menekan biaya mesin. Believe Industry telah mengirim perkakas kustom untuk lebih dari 500 mesin di lebih dari 50 negara sejak 2005.

Panduan Desain

Desain tooling roll forming adalah rencana bertahap yang mengubah gambar bagian menjadi kontur roll. Insinyur kami mengikuti lima langkah yang sama pada setiap proyek.

  1. Tinjauan gambar bagian. Konfirmasi kedalaman, radius tekukan, toleransi, dan grade material sebelum ada baja yang dipotong.
  1. Pola bunga. Bagi tekukan total menjadi langkah kecil per stasiun sehingga strip tidak pernah meregang atau puntir.
  1. Desain kontur roll. Gambar pasangan roll setiap stasiun dari pola bunga dan tentukan roll terbagi, side roll, serta spacer.
  1. Penentuan ukuran poros dan basis. Samakan diameter poros dan passline dengan beban pembentukan sebenarnya.
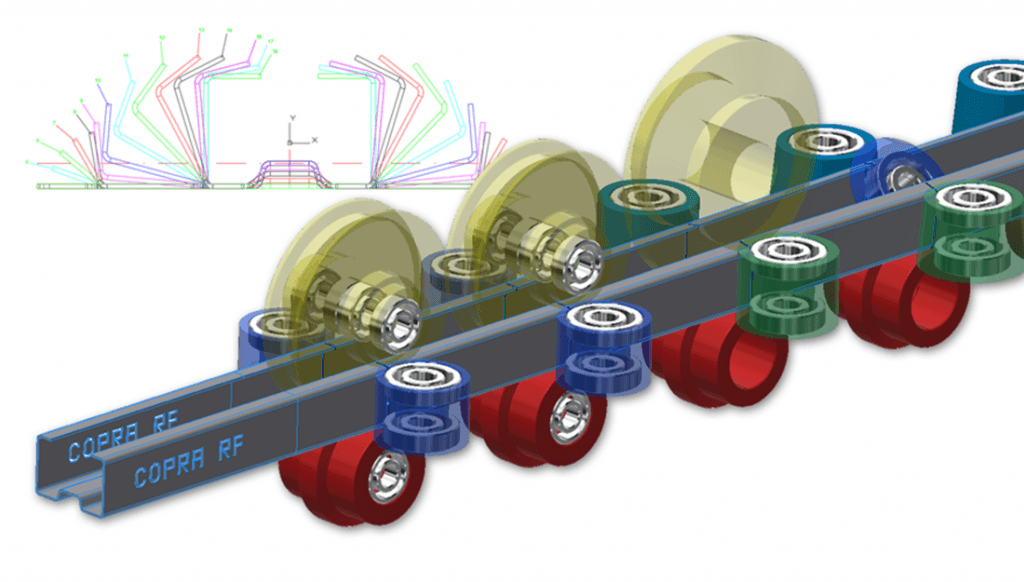
  1. Simulasi dan pembuktian. Jalankan FEA atau Copra RF, lalu strip uji fisik sebelum tooling penuh dipotong.

Parameter Tooling

Inilah angka-angka yang harus ditetapkan desain tooling roll forming sebelum memotong baja.

Parameter

Yang ditetapkan

Aturan praktis

Pola bunga

Distribusi tekukan per stasiun

Beberapa derajat tekukan tiap lintasan

Jumlah stand

Panjang pembentukan dan biaya

6 sampai 10 untuk profil sederhana; 14 sampai 20 untuk profil dalam

Diameter poros

Kapasitas torsi

60 sampai 90 mm dikali yield times ketebalan

Material rol

Umur pakai

Cr12MoV atau D2, dikeraskan

Sudut roller samping

Pembentukan lateral

Ditetapkan per stasiun untuk lip dan kaki

Tekuk lebih untuk springback

Akurasi dimensi

Mengimbangi baja yang lebih kuat

Celah strip

Rentang ketebalan

Ketebalan maksimum plus toleransi

Penampang Kasus

Tiga kasus nyata desain tooling roll forming menunjukkan bagaimana parameter berubah mengikuti profil.

  • Upright racking dan top hat (kedalaman 50 sampai 80 mm): baja G350 sampai G550, 14 stasiun, poros 70 sampai 80 mm, side roll untuk lip, material roll D2.
  • C purlin (1.5 sampai 3.0 mm, G550): 10 sampai 12 stasiun, lip return dibentuk oleh side roll, poros 60 sampai 70 mm.
  • Cable tray (1.0 sampai 1.5 mm): 9 sampai 11 stasiun, lip balik, poros 50 sampai 60 mm.

Kirimkan gambar bagian Anda dan kami menjalankan pola bunga secara gratis, lalu mengonfirmasi jumlah stasiun, ukuran motor, dan anggaran tooling dalam 24 jam.

PDF gratis: panduan desain perkakas roll forming

Tujuh parameter, alur kerja pola bunga, 3 kasus nyata (kolom rak, purlin C, cable tray), dan daftar periksa 10 poin untuk meninjau desain, semuanya dalam satu referensi 5 halaman.

Unduh panduan desain gratis (PDF)

Kirim saja gambar part Anda — kami hitung pola bunganya tanpa biaya dan mengonfirmasi jumlah stand, daya motor, dan anggaran perkakas dalam 24 jam. Hubungi engineer kami.

Pembentukan Gulungan Dingin

Apa Itu Desain Mesin Roll Forming?

Desain mesin roll forming adalah spesifikasi lengkap setiap stasiun pembentuk, kontur rol, poros, dan komponen penggerak yang dibutuhkan untuk mengubah gulungan plat menjadi profil yang konsisten. Prosesnya dimulai dari gambar part dan berakhir pada paket perkakas yang menjaga toleransi dari satu produksi ke produksi berikutnya. Bentuk produk akhir adalah faktor terbesar dalam desain mesin roll forming. Dalam praktiknya, tahap desain menentukan sekitar 80% biaya akhir mesin, karena kesalahan perkakas adalah yang paling mahal untuk diperbaiki.

Alat klasik untuk pekerjaan ini adalah pola bunga. Para insinyur menggambar strip datar, kemudian menumpuk setiap langkah pembengkokan secara berurutan. Hasilnya terlihat seperti bunga yang mekar, dan menunjukkan dengan tepat di mana strip tersebut meregang, di mana ia terkompresi, dan di mana masalah akan muncul. Teknik ini merupakan standar industri yang didokumentasikan dalam buku karya George T. Halmos. Buku Panduan Pembentukan Rol, referensi yang paling sering disimpan oleh para insinyur perkakas di meja mereka. Jika Anda ingin konteks lengkap tentang bagaimana profil terbentuk langkah demi langkah, baca panduan untuk proses pembentukan gulungan.

5 Aturan Sederhana untuk Komponen yang Sempurna

1. Bagaimana Bentuk Bagian Mempengaruhi Desain

🎯 Dalam desain, bentuk yang dalam, bidang datar yang lebar, atau tekukan tajam berarti Anda butuh lebih banyak roll agar pekerjaannya tepat.

Gambar yang kompleks akan membutuhkan 3 hingga 4 langkah pembentukan lagi daripada sekadar gambar sederhana. Berikut ini penjelasan bagaimana bentuk mengubah desain:

Fitur BentukBagaimana Hal Itu Mengubah Desain Mesin
📏 Kedalaman BagianBagian dengan kedalaman 70mm perlu 2 hingga 3 stand lagi daripada bagian berukuran 60mm. Sebuah "top hat" standar berukuran 50-80mm membutuhkan 14 penyangga.
⬛ Area Datar yang LuasLogam yang lebar dan datar dapat menjadi bergelombang selama proses penggulungan.
〰️ AlurMenambahkan alur di bagian bawah mencegah gelombang dan menambah kekuatan, tetapi membutuhkan 4 dudukan tambahan dan mesin yang lebih besar.
🔄 Jari-jari LengkungPara desainer harus memastikan bahwa logam tersebut benar-benar dapat ditekuk sesuai dengan lengkungan yang diminta tanpa patah.
📐 ToleransiAturan produk yang lebih ketat (toleransi) meningkatkan biaya perkakas dan jumlah tahapan produksi.

Membaca Kemajuan Pembentukan Peran: 5 Rahasia Luar Biasa 2026 untuk melihat alat desain baru.

2. Bagaimana Logam Mengubah Mesin

Jenis logam yang Anda pilih sangat memengaruhi desain perkakas. Para desainer harus memeriksa kekuatan luluh logam, kekuatan tarik, dan seberapa besar logam tersebut meregang.

  • 🧲 Springback: Setelah ditekuk, logam akan berusaha kembali ke bentuk datar. Logam yang lebih kuat akan lebih mudah kembali ke bentuk semula.

  • 🎺 Suar: Ujung-ujung bagian yang dalam atau sangat kuat seringkali melengkung ke luar (melebar).

  • 📏 Aturan Ketebalan: Jarak antara rol sama dengan Ukuran logam paling tebal yang mungkin + toleransi tambahan.

  • ↔️ Aturan Lebar: Lebar logam tambahan biasanya menambah ukuran bibir luar pada bagian akhir.

  • 📉 Logam Datar: Para desainer berasumsi bahwa logam awal benar-benar rata (tidak ada kabel, lengkungan, atau puntiran).

(💡 Tips Profesional: Jika bagian-bagian Anda bengkok, bacalah Cara Memperbaiki Rambut yang Melengkung dan Terpilin: 5 Rahasia Menakjubkan).

3. Memilih Base untuk Mesin Anda

Roller tersebut harus terpasang sempurna pada alas mesin. Para desainer membutuhkan semua ukuran yang tepat.

🏭 Jenis-Jenis Mesin Umum:

  1. Mesin Penggiling Kantilever: Sangat cocok untuk komponen kecil dan ringan.

  2. Pabrik Dupleks: Sangat cocok untuk bagian-bagian dengan lebar yang berubah-ubah.

  3. Pabrik Berdampingan: Menjalankan dua profil berbeda pada satu mesin.

  4. Standard Mill: Standar ganda yang kokoh dan tahan lama.

  5. Rafted Mill: Dirancang untuk penggantian roller cepat menggunakan kaset yang dapat dilepas.

⚙️ Pengukuran Mesin Penting:

Pengukuran Apa Artinya
Ukuran Poros Batang yang menahan rol. Ketebalannya bergantung pada kekuatan logam.
Jarak Sisi ke Sisi Jarak dari pusat satu poros ke poros berikutnya.
Jarak Naik-Turun Jarak antara poros atas dan bawah (dapat disesuaikan dengan tangan/motor).
Poros Bawah ke Lantai Membatasi ukuran roller bawah.
  • Drive Atas vs. Drive Bawah: Penggerak poros bawah adalah hal yang normal. Penggerak poros atas harganya lebih mahal, tetapi cengkeramannya pada logam lebih baik untuk mendorong dan menariknya. Motor yang lebih besar mempercepat putaran mesin.

4. Mendesain Rol

  • 🔄 Mengganti Roller: Jika Anda mengganti rol setiap 2 hingga 6 bulan, mesin tersebut harus dirancang agar penggantian rol mudah dilakukan.

  • 🪚 Roller Pemisah: Roller sering dipotong menjadi bagian-bagian yang lebih kecil. Hal ini membuat mereka lebih ringan, lebih mudah dipasang, dan lebih mudah digunakan kembali.

  • ⏸️ Roller Samping: Benda-benda ini berdiri tegak, bukan tergeletak rata. Sangat cocok untuk pipa logam.

  • ⭕ Ukuran Rol: Perancang merencanakan ukuran tengah (pitch), terkecil, dan terbesar secara tepat.

  • 🔩 Spacer dan Shim: Cincin logam ini meluncur ke poros. Rol, pengatur jarak, dan bantalan yang digabungkan harus tepat Isi ruang kosong tersebut.

5. Apa yang Menentukan Jumlah Rol dalam Desain?

Orang selalu bertanya berapa banyak dudukan rol yang mereka butuhkan. Jawabannya bergantung pada:

  1. ✅ Jenis dan ketebalan logam.

  2. ✅ Jika strip logam tersebut berupa satu bagian panjang yang tidak terputus.

  3. ✅ Jika logam tersebut sudah memiliki lubang atau potongan yang sudah dilubangi sebelumnya.

Saat ini, para desainer menghemat waktu dengan menggunakan perangkat lunak komputer seperti Kopra. Temukan pembuat mesin terbaik di sini. 10 Produsen Mesin Roll Forming Teratas 2026 daftar.

Kalkulator Stasiun Pembentukan Rol

Untuk menghitung jumlah stasiun yang dibutuhkan untuk profil tertentu, para insinyur umumnya menggunakan Pola bunga metode ini memperhitungkan kekuatan luluh material, ketebalan, dan kompleksitas tekukan.

Beli RollForming - Konfigurasi Teknik

Konfigurator Teknik Mesin

Pilih Aplikasi Mesin
Pilih profil preset untuk memuat parameter standar industri. Templat ini menyediakan dasar untuk Sudut Tekukan Total dan Kedalaman Profil Umumnya ditemukan dalam standar konstruksi global.
1. Analisis Spesifikasi Material
Tebal material dan Batas luluh Menentukan resistensi mekanis. Material dengan kekuatan luluh lebih tinggi (G550) memerlukan diameter poros khusus dan torsi motor yang lebih besar untuk memastikan presisi tanpa efek pegas balik.
2. Geometri dan Kompleksitas Profil
Sudut Tekukan Total mewakili total pekerjaan yang dibutuhkan secara kumulatif. Kedalaman Profil Hal ini sangat penting; dinding yang lebih dalam membutuhkan lebih banyak stasiun transisi untuk mencegah tekanan material dan gelombang tepi (oil canning).
3. Pengaturan Kinerja & Output
Kecepatan lini Skala kebutuhan motor. Itu Membentuk Gradasi Level menentukan berapa derajat kelengkungan yang terjadi per stasiun; gradasi yang lebih halus menghasilkan hasil akhir permukaan dan stabilitas yang lebih baik.
Stasiun pembentuk 0
Daya Motor Utama 0 kW
Perkiraan Anggaran $0
*Kisaran anggaran mencakup unit pembentuk dan sistem penggerak. Harga akhir bergantung pada opsi otomatisasi, sistem pemotongan, dan solusi penanganan material.

Pertanyaan yang sering diajukan

1. Apa bagian terpenting dari desain mesin pembentuk rol?

Bentuk produk akhir adalah bagian terpenting. Bentuk yang lebih dalam, area datar yang lebih lebar, dan lekukan yang lebih tajam semuanya memaksa perancang untuk menambahkan lebih banyak penyangga rol dan terkadang motor yang lebih besar untuk menjaga toleransi.

2. Mengapa bagian yang lebih dalam membutuhkan lebih banyak rol?

Bagian dengan kedalaman 70 mm meregangkan strip lebih banyak daripada bagian dengan kedalaman 60 mm, sehingga membutuhkan 2 hingga 3 stasiun pembentukan tambahan untuk menjaga sudut tekukan tetap bertahap. Profil topi atas standar 50 hingga 80 mm biasanya membutuhkan 14 dudukan.

3. Apa itu alur logam?

Groove adalah garis press kecil pada bidang datar lebar yang mencegah gelombang dan menambah kekakuan. Menambahkan groove bawah biasanya menuntut sekitar 4 roll stand tambahan dan motor yang lebih besar, dan itulah sebabnya penempatan groove sudah diputuskan lebih awal pada desain Mesin Roll Forming, yaitu pada tahap desain tooling.

.

4. Bagaimana para desainer mengatur jarak antar rol?

Selisih tersebut sama dengan ukuran logam tertebal yang dapat diproses mesin ditambah toleransi. Para perancang selalu memastikan ketebalan strip maksimum terlebih dahulu karena selisih tersebut mengontrol ketebalan material dan hasil akhir permukaan di seluruh lini produksi.

5. Mengapa penggerak poros atas digunakan?

Penggerak poros bawah adalah standar karena lebih sederhana dan lebih murah. Penggerak poros atas membutuhkan biaya tambahan tetapi mencengkeram strip dengan lebih kuat, yang membantu mendorong dan menarik gulungan berat serta mengurangi selip pada profil gesekan tinggi.

6. Mengapa rol dipotong menjadi bagian-bagian yang lebih kecil?

Roller padat sangat berat. Memotongnya menjadi segmen-segmen yang lebih kecil membuatnya lebih ringan, lebih cepat dipasang, dan lebih mudah digunakan kembali ketika profil berubah. Roller yang tersegmentasi juga memungkinkan perancang untuk menyesuaikan satu lekukan tanpa harus membuat ulang seluruh set.

7. Apakah software membantu desain perkakas rol?

Ya. Para insinyur menggunakan perangkat lunak seperti Copra RF untuk mensimulasikan pola bunga dan memeriksa tegangan lentur sebelum baja dipotong untuk rol. Simulasi FEA mendeteksi risiko lengkungan, puntiran, dan pelebaran pada fase desain, yang menghemat waktu berminggu-minggu pengerjaan ulang perkakas.

8. Berapa stand rol yang dibutuhkan profil tipikal?

Sebagian besar profil sederhana menggunakan 6 hingga 10 penyangga, sedangkan bentuk struktural yang dalam membutuhkan 14 hingga 20 penyangga. Jumlah pastinya berasal dari metode pola bunga, yang memperhitungkan kekuatan luluh material, ketebalan, dan sudut tekukan total.

Parameter apa yang menentukan desain perkakas roll forming?

Parameter inti adalah pola bunga, jumlah stasiun, diameter poros, material dan kekerasan roll, sudut side roll, torsi penggerak, dan overbend untuk springback. Bersama-sama mereka menentukan akurasi profil, biaya mesin, dan umur tooling.

Software apa yang dipakai untuk desain perkakas roll forming?

Para insinyur memakai perangkat simulasi seperti Copra RF dari DATA M untuk memodelkan pola bunga dan tegangan tekukan sebelum baja dipotong. FEA menangkap risiko lengkung, puntir, dan melebar pada tahap desain serta menghemat berminggu-minggu pengerjaan ulang tooling.

Bisakah Anda mendesain perkakas untuk profil saya?

Ya. Kirimkan gambar bagian dan grade material Anda. Insinyur kami meninjau profil, mengonfirmasi jumlah stasiun, ukuran motor, dan anggaran tooling dalam 24 jam, serta menjalankan pola bunga secara gratis sebelum Anda membelanja tooling.

Kesimpulan: Tingkatkan Manufaktur Anda di Tahun 2026

Menguasai desain mesin pembentuk gulungan bukan lagi hanya tentang membengkokkan logam. Ini tentang presisi teknik, meminimalkan limbah, dan memaksimalkan waktu operasional. Ketika kompleksitas penampang, kekuatan luluh material, dan konfigurasi pabrik bekerja bersama, produsen menghilangkan cacat yang mahal seperti lengkungan, puntiran, dan pelebaran sebelum potongan baja pertama dipotong untuk perkakas.

Seiring meningkatnya tuntutan industri di tahun 2026, prinsip desain ilmiah dan simulasi perangkat lunak adalah satu-satunya cara untuk menjamin produksi berkecepatan tinggi yang sempurna. Kelima aturan ini sama dengan yang diterapkan oleh para insinyur kami pada setiap pembuatan khusus, dan inilah mengapa mesin Believe Industry mempertahankan toleransi di lebih dari 20 pasar ekspor.

Siap untuk merancang mesin pembentuk gulungan Anda sendiri dari awal? Mulailah dengan... panduan harga mesin pembentuk rol untuk menetapkan anggaran yang realistis, kemudian bicarakan dengan tim teknik kami tentang hal tersebut. mesin pembentuk rol khusus Dibuat sesuai dengan profil Anda yang tepat. Kirimkan gambar bagian Anda kepada kami dan kami akan membuat pola bunganya secara gratis sebelum Anda mengeluarkan uang sepeser pun untuk pembuatan cetakan.

Terakhir diperbarui: Oct 2, 2026

Catatan perubahan:

  • 2026-10-02: judul ditulis ulang agar dibuka dengan «desain perkakas»; ditambahkan modul panduan desain di layar pertama, parameter perkakas, dan potongan melintang kasus; ditambahkan 3 FAQ desain perkakas; meta ditulis ulang untuk niat desain perkakas. H1 dan slug tidak berubah.

  • 2026-09-13: judul diubah dengan pemicu kalkulator gratis; deskripsi meta ditulis ulang dengan ajakan bertindak; blok CTA ditambahkan di atas; kepadatan kata kunci utama diseimbangkan dari 15 menjadi 7 sebutan; tag OG diperbarui.
  • 13-08-2026: Menulis ulang pendahuluan dengan definisi yang dapat dikutip; menambahkan tabel perbandingan jenis penggilingan; memperbaiki penomoran FAQ (8 item); menambahkan 12 tautan internal dan 4 kutipan eksternal; menambahkan skema FAQPage dan BreadcrumbList; memperbarui semua referensi tahun menjadi 2026.
  • 18 Maret 2019: Publikasi asli.

Pemicu tinjauan (periksa setiap 3 bulan atau saat hal ini terjadi):

  • Jenis penggilingan atau teknologi penggerak baru muncul di pasaran.
  • Tingkat kekuatan luluh baja yang umum digunakan oleh pelanggan kami berubah-ubah.
  • Kalkulator stasiun diperbarui atau diganti.
  • Artikel terkait baru telah diterbitkan yang perlu ditautkan silang.
  • Jawaban FAQ apa pun menyimpang dari spesifikasi mesin saat ini.

Artikel ini merupakan bagian dari basis pengetahuan pembentukan peran Believe Industry. Referensi eksternal: Roll-Kraft, Sang Fabrikator, Buku Panduan Pembentukan Rol oleh George T. Halmos, DATA M Copra RF.

Daftar isi

Pembaruan Baru