Adres
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
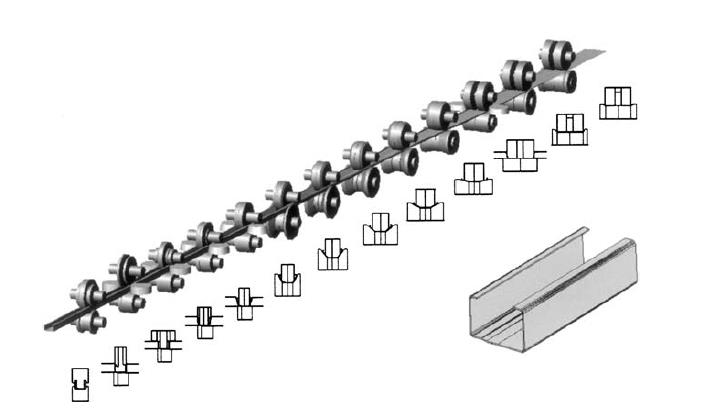
Rulo Şekillendirme Makinesi Tasarımı Düz bir metal şeridi bitmiş bir kesit haline getirmek için kullanılan mühendislik planıdır. Şerit, bir dizi konturlu silindir çiftinden geçer ve her çift küçük bir büküm yapar. İyi bir plan, her geçişte mükemmel parçalar üretirken mümkün olan en az sayıda silindiri kullanır. Kötü bir plan ise kısa sürede kendini gösterir: eğri kenarlar, bükülmüş profiller veya çalıştırması çok pahalı olan bir makine.
Two rules sit at the heart of every design decision. If the metal moves too fast through sharp bends, the part warps. If it moves too slowly through too many rollers, the machine wastes money. The sweet spot between those two limits iswhere good tooling design lives.
Believe Industry'deki mühendisler 15 yılı aşkın süredir özel makineler üretiyor ve her projeyi aynı beş kural yönlendiriyor. Detaylara girmeden önce, sürecin tamamının nasıl işlediğini bilmek faydalı olacaktır. rulo şekillendirme makinesi çalışıyor ve bu sürecin neden daha iyi olduğu uzun profiller için damgalama.
Before locking your station count, it helps to see how a complete roll forming makine hattı integrates decoiling, forming, punching, and cutoff into one continuous system.
Kısa cevap: Roll forming tooling design turns a part drawing into roller contours that bend strip metal into a finished profile. It sets the flower pattern, stand count, shaft size, roller material, and side roll angles. Good tooling design prevents bow, twist, and flare while cutting machine cost. Believe Industry has delivered custom tooling for 500+ projects across 50+ countries since 2005.
Rulo şekillendirme kalıp tasarımı, bir parça çizimini makara konturlarına dönüştüren adım adım plandır. Mühendislerimiz her projede aynı beş adımı izler.
Bunlar, rulo şekillendirme kalıp tasarımının çelik kesilmeden önce belirlemesi gereken sayılardır.
Parametre | Ne belirler | Rule of thumb |
Flower pattern | Ünite başına bükme dağılımı | Geçiş başına birkaç derece bükme |
Number of stands | Şekillendirme boyu ve maliyeti | 6 to 10 simple; 14 to 20 deep |
Mil Çapı | Tork kapasitesi | Akma dayanımı ile kalınlığın çarpımı olarak 60 ila 90 mm |
Merdane Malzemesi | Wear life | Cr12MoV or D2, hardened |
Yan makara açısı | Yanal şekillendirme | Dudaklar ve bacaklar için ünite başına ayar |
Springback overbend | Dimensional accuracy | Compensates stronger metals |
Strip gap | Kalınlık aralığı | Azami kalınlık artı tolerans |
Üç gerçek rulo şekillendirme kalıp tasarımı örneği, parametrelerin profil ile nasıl değiştiğini gösterir.
Parça çiziminizi gönderin, çiçek desenini ücretsiz çalıştıralım, ardından 24 saat içinde ünite sayısını, motor gücünü ve kalıp bütçesini doğrulayalım.
Roll forming machine design is the complete specification of every forming station, roller contour, shaft, and drive component needed to turn a flat coil into a repeatable profile. It starts with the part drawing and ends with a tooling package that holds tolerance run after run. The shape of your final product is the biggest factor in roll forming machine design. In practice, the design phase decides roughly 80% of the final machine cost, because tooling mistakes are the most expensive mistakes to fix.
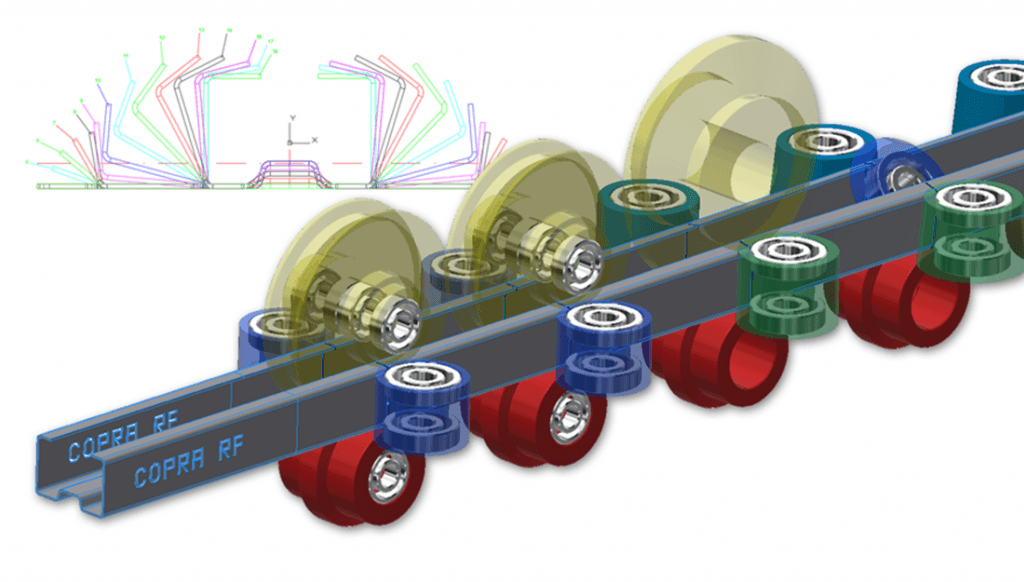
Bu iş için kullanılan klasik araç çiçek desenidir. Mühendisler düz şeridi çizer, ardından her bükme adımını sırayla üst üste bindirirler. Sonuç, açılan bir çiçeğe benzer ve şeridin nerede gerildiğini, nerede sıkıştığını ve nerede sorun çıkacağını tam olarak gösterir. Bu teknik, George T. Halmos'un belgelediği endüstri standardıdır. Rulo Şekillendirme El Kitabı, Bu, çoğu takım mühendisinin masasında bulundurduğu referans kaynaktır. Profillerin adım adım nasıl oluşturulduğuna dair tüm bağlamı öğrenmek istiyorsanız, kılavuzu okuyun. rulo şekillendirme işlemi.
🎯 Tasarımda, Derin bir profil, geniş düz yüzeyler veya keskin bükmeler, işi doğru yapmak için daha fazla makara gerektiği anlamına gelir.
Karmaşık bir çizim gerekecek 3 ila 4 daha fazla şekillendirme adımı Basit bir çizimden çok daha fazlası. Şeklin tasarımı nasıl değiştirdiği işte tam olarak şöyle:
| Şekil Özelliği | Makine tasarımını nasıl değiştiriyor? |
| 📏 Parça Derinliği | 70 mm derinliğinde bir parçaya ihtiyaç var. 2 ila 3 tane daha tezgah 60 mm'lik bir parçadan daha büyük. Standart 50-80 mm'lik "şapka" şeklinde bir parça için 14 adet destek ayağı gerekir. |
| ⬛ Geniş Düz Alanlar | Geniş ve düz metal, haddeleme sırasında dalgalı bir şekil alabilir. |
| 〰️ Oluklar | Alt kısma oluklar eklemek dalgalanmayı önler ve sağlamlığı artırır, ancak bazı ek işlemler gerektirir. 4 adet ek stand ve daha büyük bir motor. |
| 🔄 Bükme Yarıçapı | Tasarımcılar, metalin kırılmadan istenen eğriye bükülebildiğinden emin olmalıdır. |
| 📐 Toleranslar | Daha sıkı ürün kuralları (toleranslar), kalıp maliyetlerini ve geçiş sayısını artırır. |
Okumak Rulo Şekillendirme Tekniklerinde İlerleme: 2026 İçin 5 İnanılmaz Sır Yeni tasarım araçlarını görmek için.
Seçtiğiniz metal, performansı büyük ölçüde etkiler. tooling design. Tasarımcılar metalin akma dayanımını, çekme dayanımını ve ne kadar esnediğini kontrol etmelidir.
🧲 Geriye dönüş: Büküldükten sonra metal, düz haline geri dönmeye çalışır. Daha güçlü metaller daha fazla geri döner.
🎺 Parlama: Derin veya çok sağlam kısımların uçları genellikle dışa doğru kıvrılır (genişler).
📏 Kalınlık Kuralları: Silindirler arasındaki boşluk şuna eşittir: Mümkün olan en kalın metal boyutu + ek tolerans.
↔️ Genişlik Kuralları: Ekstra metal genişliği genellikle nihai parçanın dış kenarının boyutunu artırır.
📉 Düz Metal: Tasarımcılar, başlangıçtaki metalin tamamen düz olduğunu (kavis, eğrilik veya bükülme olmadığını) varsayarlar.
(💡 Profesyonel İpucu: Parçalarınız bükülürse, okuyun. Saçlardaki eğrilme ve bükülmeleri düzeltmenin 5 şaşırtıcı sırrı).
Silindirlerin makine tabanına mükemmel şekilde oturması gerekir. Tasarımcıların tüm ölçülerin tam olarak bilinmesi şarttır.
Konsol Freze: Küçük ve hafif parçalar için ideal.
Dubleks Değirmen: Genişliği değişen parçalar için ideal.
Yan Yana Değirmen: Tek bir makinede iki farklı profil çalıştırır.
Standart Değirmen: Ağır hizmet tipi çift yükseklik standardı.
Rafted Mill: Çıkarılabilir kasetler kullanılarak hızlı makara değişimi için tasarlanmıştır.
| Ölçüm | Ne Anlama Geliyor? |
| Mil Boyutu | Makaraları tutan çubuk. Kalınlığı metalin mukavemetine bağlıdır. |
| Yan Yana Mesafe | Bir şaftın merkezinden diğer şaftın merkezine kadar olan mesafe. |
| Yukarı ve Aşağı Mesafe | Üst ve alt miller arasındaki boşluk (elle/motorla ayarlanabilir). |
| Alt şafttan zemine | Alt silindirin boyutunu sınırlar. |
Üstten Tahrikli mi, Alttan Tahrikli mi? Alt şaft tahriki normaldir. Üst şaft tahriki ekstra maliyetlidir, ancak metalin itilmesi ve çekilmesi için daha iyi kavrama sağlar. Daha büyük bir motor makinenin hızını artırır.
🔄 Silindirleri Değiştirme: Silindirleri 2 ila 6 ayda bir değiştiriyorsanız, makinenin kolay değişim için tasarlanmış olması gerekir.
🪚 Ayırıcı Silindirler: Silindirler genellikle daha küçük parçalara kesilir. Bu da onları daha küçük hale getirir. Daha hafif, kurulumu daha kolay ve yeniden kullanımı daha kolay..
⏸️ Yan Makaralar: Bunlar yatay durmak yerine dik dururlar. Metal borular için harikadırlar.
⭕ Silindir Boyutları: Tasarımcı, tam orta (adım aralığı), en küçük ve en büyük boyutları planlar.
🔩 Ara parçalar ve pullar: Bu metal halkalar şaftın üzerine kaydırılarak takılır. Makaralar, ara parçalar ve pullar birlikte kullanılmalıdır. Kesinlikle Boş alanı doldurun.
İnsanlar sürekli olarak kaç adet tekerlekli sehpaya ihtiyaç duyduklarını soruyorlar. Cevap şunlara bağlıdır:
✅ Metalin türü ve kalınlığı.
✅ Metal şerit tek parça halinde ve kesintisiz ise.
✅ Metalde önceden açılmış delikler veya kesikler varsa.
Günümüzde tasarımcılar, bilgisayar yazılımları kullanarak zamandan tasarruf ediyorlar. Hindistan cevizi. En iyi makine üreticilerini sitemizde bulun. 2026 Yılının En İyi 10 Rulo Şekillendirme Makinesi Üreticisi liste.
Belirli bir profil için gereken istasyon sayısını hesaplamak için mühendisler genellikle şu yöntemi kullanırlar: Çiçek Deseni Malzemenin akma dayanımını, kalınlığını ve bükülmelerin karmaşıklığını dikkate alan bir yöntem.
Son ürünün şekli en önemli kısımdır. Daha derin şekiller, daha geniş düz alanlar ve daha keskin kıvrımlar, tasarımcıyı toleransları korumak için daha fazla silindir standı ve bazen daha büyük bir motor eklemeye zorlar.
70 mm derinliğindeki bir parça, 60 mm'lik bir parçaya göre şeridi daha fazla gerer, bu nedenle bükme açısını kademeli tutmak için 2 ila 3 ek şekillendirme istasyonuna ihtiyaç duyar. Standart 50 ila 80 mm'lik bir silindirik profil genellikle 14 stand gerektirir.
Oluklar, geniş düz alanlarda dalgalanmayı önleyen ve rijitlik katan küçük baskılı hatlardır. Alt oluk eklemek genellikle yaklaşık 4 ünite ek ve daha büyük bir motor gerektirir; bu nedenle oluk konumu, rulo şekillendirme makinesi tasarımında, kalıp tasarım aşamasının başında karara bağlanır.
.
Bu boşluk, makinenin işleyebileceği en kalın metal boyutuna bir tolerans payı eklenerek belirlenir. Tasarımcılar her zaman önce maksimum şerit kalınlığını onaylarlar çünkü bu boşluk, tüm hat boyunca malzeme kalınlığını ve yüzey kalitesini kontrol eder.
Alt şaft tahriki, daha basit ve daha ucuz olduğu için standarttır. Üst şaft tahriki ek ücrete tabidir ancak şeridi daha sıkı kavrar, bu da ağır bobinlerin itilmesini ve çekilmesini kolaylaştırır ve yüksek sürtünmeli profillerde kaymayı azaltır.
Katı makaralar çok ağırdır. Bunları daha küçük parçalara ayırmak, daha hafif olmalarını, daha hızlı monte edilmelerini ve profil değiştiğinde yeniden kullanılmalarını kolaylaştırır. Parçalı makaralar ayrıca tasarımcının tüm seti yeniden yapmadan tek bir bükümü ayarlamasına olanak tanır.
Evet. Mühendisler, makaralar için çelik kesilmeden önce çiçek desenini simüle etmek ve eğilme gerilimini kontrol etmek için Copra RF gibi yazılımlar kullanırlar. Sonlu Elemanlar Analizi (FEA) simülasyonu, tasarım aşamasında eğilme, burkulma ve genişleme risklerini yakalar ve bu da haftalarca süren takım yeniden işleme işlemlerinden tasarruf sağlar.
En basit profillerde 6 ila 10 adet destek çubuğu kullanılırken, derin yapısal şekillerde 14 ila 20 adet destek çubuğuna ihtiyaç duyulur. Kesin sayı, malzeme akma dayanımı, kalınlık ve toplam bükülme açısını hesaba katan çiçek deseni yönteminden gelir.
Temel parametreler şunlardır: çiçek deseni, ünite sayısı, mil çapı, makara malzemesi ve sertliği, yan makara açıları, tahrik torku ve yay geri dönüşü için aşırı bükme. Hepsi birlikte profil hassasiyetini, makine maliyetini ve kalıp ömrünü belirler.
Mühendisler, çelik kesilmeden önce çiçek desenini ve bükme gerilimini modellemek için DATA M'nin Copra RF yazılımı gibi simülasyon araçlarını kullanır. FEA, tasarım aşamasında yaylanma, burulma ve genişleme risklerini yakalar ve kalıp işlerinde geçirilen haftaları kazandırır.
Evet. Parça çiziminizi ve malzeme sınıfınızı gönderin. Mühendislerimiz profili inceler, 24 saat içinde ünite sayısını, motor gücünü ve kalıp bütçesini doğrular; kalıp harcaması yapmanızdan önce çiçek desenini ücretsiz çalıştırır.
Rulo şekillendirme makinesi tasarımında ustalaşmak artık sadece metal bükmekle ilgili değil. Hassas mühendislik, israfı en aza indirme ve çalışma süresini en üst düzeye çıkarma ile ilgili. Kesit karmaşıklığı, malzeme akma dayanımı ve değirmen konfigürasyonu birlikte çalıştığında, üreticiler çelik kalıplama için ilk parça kesilmeden önce eğilme, burkulma ve genişleme gibi maliyetli kusurları ortadan kaldırırlar.
2026 yılında endüstriyel talepler daha da sıkılaştıkça, kusursuz yüksek hızlı üretimi garanti etmenin tek yolu bilimsel tasarım prensipleri ve yazılım simülasyonudur. Mühendislerimizin her özel üretimde uyguladığı bu beş kural, Believe Industry makinelerinin 20'den fazla ihracat pazarında toleranslarını korumasının nedenidir.
Sıfırdan kendi rulo şekillendirme makinesi tasarımınızı oluşturmaya hazır mısınız? Şununla başlayın: rulo şekillendirme makinesi fiyat rehberi Gerçekçi bir bütçe belirlemek için mühendislik ekibimizle görüşün, ardından bir konu hakkında konuşun. özel rulo şekillendirme makinesi Tam olarak sizin profilinize göre tasarlanmıştır. Parça çiziminizi bize gönderin, kalıp masrafı yapmadan önce çiçek desenini ücretsiz olarak oluşturalım.
Son güncelleme: Oct 2, 2026
Değişlik günlüğü:
2026-10-02: Title rewritten to lead with “tooling design”; added first screen Design Guide, Tooling Parameters, and Case Cross Sections modules; added 3 tooling design FAQs; rewrote meta for tooling design intent. H1 and slug unchanged.
Tetikleyicileri gözden geçirin (her 3 ayda bir veya bu durum gerçekleştiğinde kontrol edin):
Bu makale, Believe Industry rulo şekillendirme bilgi tabanının bir parçasıdır. Harici referanslar: Roll-Kraft, Üretici, George T. Halmos'un "Rulo Şekillendirme El Kitabı", DATA M Copra RF.
3 Strut Channel Roll Forming Makinesi Sevkiyata Hazır...
Devamını Okuİskele Sacı Makinesi Birleşik Devletler Alıcısına Gönderilmek Üzere Hazır...
Devamını OkuMarine Roll Forming Machines: 5 Gemi İnşaatı Profili, bir marine roll...

Devamını OkuDemiryolu için profil haddeleme makinesi: 5 altyapı profili. Bir raylı...
Devamını OkuOkumaya devam etmek ve tüm arşive erişim kazanmak için hemen abone olun.