Adres
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
Adres
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM

Yay ve burulma nasıl düzeltilir konusunu öğrenmek, yüksek hassasiyetli her üretim operasyonu için zorunlu bir beceridir. Rulo şekillendirme makinenizin kusursuz kurulumu olsa bile, malzeme değişkenlikleri veya termal değişimler partilerin reddedilmesine yol açan rahatsız edici kusurlar oluşturabilir. Beli RollForming 5 İnanılmaz Gelişmeleri ile liderliğini sürdürdüğü 2026'da, metal düzlüğünün fiziğini anlamak rekabet avantajını korumanın anahtarıdır.
Profil parçalarınız makineden eğri (yay) veya spiral dönüş (bükülme) ile çıkıyorsa paniklemeyin. Bu kılavuz, üretim hattınıza mutlak hassasiyeti geri kazandırmanın sektörün en iyi saklanan sırlarını ortaya koyuyor.
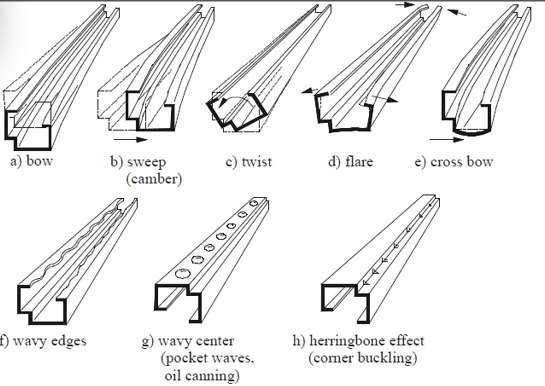
Yay ve burulma nasıl düzeltilir konusuna dalmadan önce, neyle mücadele ettiğimizi tanımlamalıyız. Bu kusurlar, metal şerit şekillendirilirken oluşan dengesiz iç gerilimlerden kaynaklanır:
Yay ve burulma nasıl düzeltilir konusunda en etkili araç, Türk Kafası'dır (germe düzeltme başlığı olarak da bilinir). Son şekillendirme ünitesinden sonra ve makastan önce konumlandırılan bu cihaz dört yönde hareket edebilir.
Yayı düzeltmek için: Türk kafasını eğimin ters yönünde hareket ettirin. Profil yukarı doğru yayıyorsa başı aşağı iterin.
Burulmayı düzeltmek için: Türk kafasını burgu yönünün tersine doğru döndürün. Modern 2026 Beli makineleri, Türk kafasında alt milimetre hassasiyet için dijital göstergeler sunar.
Burulma çoğu zaman bir tarafta “aşırı şekillendirmeden” kaynaklanır. Profiliniz buruluyorsa, külah ölçer kullanarak üst ve alt makaralar arasındaki açıklığı kontrol edin. Tahrik tarafı operatör tarafından daha darsa metal eşit şekilde gerilir ve bir dönüş oluşur. Açıklığın profilin tüm genişliği boyunca tekdüze olduğundan emin olun. Bu, Rulo Şekillendirme Hizalama ve Kalibrasyon konusundaki kritik bir adımdır.
Eğilme, genellikle malzemenin istasyonlar arasında hareket ederken "yukarı" veya "aşağı" doğru zorlanmasından kaynaklanır. "Geçiş çizgisi"nin (profilin alt kısmı) tüm istasyonlarda mükemmel bir şekilde düz olduğundan emin olun. Orta istasyon çok alçak ayarlanırsa, kalıcı bir yukarı doğru eğilmeye neden olan bir "dalgıç" etkisi yaratır. Alt silindirlerin mükemmel düz bir yatay çizgi oluşturduğunu doğrulamak için lazer seviyeleyici kullanın.
Bazen yay ve burulma nasıl düzeltilir konusunun sırrı, hattın en başındadır. Rulo açıcınız veya düzleştiriciniz yeterli gerginlik uygulamıyorsa, “rulo eğimi” (metalin doğal hafızası) şekillendirme sürecinden sağ çıkar. Şeridin ilk üniteye tamamen düz girmesini sağlamak için düzleştirici makaralarınızdaki basıncı artırın.
Sürtünme ısı üretir, ısı da metali genleştirir. Makaralarınız yalnızca bir tarafta sıcak çalışıyorsa profil eşit olmayan biçimde genleşir ve burulur. Yağlama sisteminizin kalıbın her iki tarafına da tutarlı bir soğutma sıvısı debisi sağladığından emin olun. Bu, malzeme sıcaklığını sabit tutarak termal kaynaklı deformasyonu önler.
Düzlük sorunlarını çözmek için makineyi sürekli ayarlıyorsanız, daha derin bir inceleme zamanı gelmiş olabilir. Tutarlı kusurlar genellikle Mükemmel Rulo Şekillendirme Makinesi Bakımı zamanının geldiğinin işaretidir. Aşınmış rulmanlar veya gevşemiş yuvalar, ne kadar Türk kafası ayarı yaparsanız yapın düzeltilemeyen bir “boşluk” yaratabilir.
Yay ve burulma nasıl düzeltilir konusunu bilmek, bunalmış bir operatörü usta bir teknisyene dönüştürür. Türk kafasını kullanarak, basınç simetrisi sağlayarak ve düzleştirme sisteminizi optimize ederek en katı inşaat ve otomotiv toleranslarını karşılayan profiller üretebilirsiniz. Beli RollForming'da, müşterilerimizin ilk günden sıfır kusurlu üretim elde etmesini sağlamak için makinelerimizi ağır tip germe sistemleriyle tasarlıyoruz.
Kusurları en aza indiren ve çıktıyı en üst düzeye çıkaran bir makineye geçmek istiyorsanız, 2026 modellerimiz doğru cevaptır.
Danışmanlık İçin Bugün Beli RollForming ile İletişime Geçin


3 Strut Channel Roll Forming Machines Ready to Ship to...
Devamını Oku

İskele Sacı Makinesi Birleşik Devletler Alıcısına Gönderilmek Üzere Hazır...
Devamını Oku
Marine Roll Forming Machines: 5 Gemi İnşaatı Profili, bir marine roll...
Devamını Oku
Demiryolu için profil haddeleme makinesi: 5 altyapı profili. Bir raylı...
Devamını Oku English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








