العنوان
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
ساعات العمل
Monday to Friday: 9AM - 5PM
Saturday: 9AM - 4PM
العنوان
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
ساعات العمل
Monday to Friday: 9AM - 5PM
Saturday: 9AM - 4PM

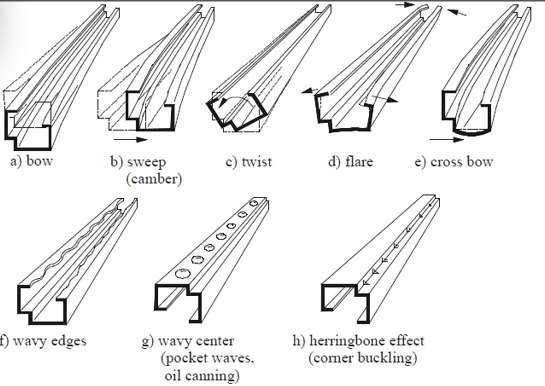
إن تعلّم كيفية إصلاح الانحناء والالتواء هو مهارة إلزامية لأي عملية تصنيع عالية الدقة. حتى مع إعداد مثالي لآلة تشكيل بالدرفلة، يمكن للتباينات المادية أو التغيرات الحرارية أن تُدخل عيوبًا مزعجة تؤدي إلى رفض الدفعات. في 2026، ومع استمرار Beli RollForming في الصدارة بـ5 تطورات مذهلة، يعد فهم فيزياء استقامة المعدن مفتاحًا للحفاظ على ميزة تنافسية.
إذا كانت القطع الخارجة من الآلة منحنية أو ملتوية، فلا داعي للقلق. يكشف هذا الدليل أسرار الصناعة الأكثر دقة لاستعادة الدقة المطلقة لخط الإنتاج.
قبل أن نتعمق في كيفية إصلاح الانحناء والالتواء، يجب أن نعرّف ما نحاربه. تنشأ هذه العيوب بسبب إجهادات داخلية غير متوازنة في شريط المعدن أثناء تشكيله:
إن أكثر الأدوات فعالية في ترسانتك لـكيفية إصلاح الانحناء والالتواء هو Turkish Head (المعروف أيضًا برأس التقويم). موضوع بعد محطة التشكيل النهائية وقبل المقص، يمكن لهذا الجهاز التحرك في أربعة اتجاهات.
لإصلاح الانحناء: حرّك رأس تركي في الاتجاه المعاكس للانحناء. إذا انحنى الملف للأعلى، ادفع الرأس للأسفل.
لإصلاح الالتواء: أدر رأس تركي عكس اتجاه الحلزونية. تتميز آلات Beli الحديثة لعام 2026 بشاشات رقمية على رأس تركي لدقة دون الملليمتر.
كثيرًا ما يكون الالتواء نتيجة "التشكيل المفرط" على أحد الجانبين. إذا كان ملفك يلتوي، افحص الفجوة بين أسطواناتك العلوية والسفلية باستخدام مقياس فجوات. إذا كان جانب القيادة أكثر إحكامًا من جانب المشغل، فسيمتد المعدن بشكل غير متساوٍ، مما يسبب دورانًا. تأكد من اتساق الفجوة عبر العرض الكامل للملف. هذه خطوة حاسمة في محاذاة ومعايرة التشكيل بالدرفلة.
يحدث التقوس غالبًا نتيجةً لدفع المادة لأعلى أو لأسفل أثناء انتقالها بين المحطات. تأكد من أن خط المرور (أسفل المقطع الجانبي) مستوٍ تمامًا في جميع المحطات. إذا كانت المحطة الوسطى منخفضة جدًا، فإنها تُحدث تأثيرًا غاطسًا ينتج عنه تقوس دائم لأعلى. استخدم جهاز تسوية ليزري للتحقق من أن البكرات السفلية تُشكّل خطًا أفقيًا مستقيمًا تمامًا.
أحيانًا يكمن سر كيفية إصلاح الانحناء والالتواء في بداية الخط تمامًا. إذا لم يطبّق فك اللفائف أو المسطّح لديك توترًا كافيًا، فإن "مجموعة اللفيفة" (الذاكرة الطبيعية للمعدن) ستبقى بعد عملية التشكيل. زد الضغط على أسطوانات التسطيح لضمان دخول الشريط إلى المحطة الأولى مسطحًا تمامًا.
يولد الاحتكاك حرارة، والحرارة تسبب تمدد المعدن. إذا كانت أسطواناتك تعمل ساخنة على جانب واحد فقط، فسيتمدد الملف بشكل غير متساوٍ ويلتوي. تأكد من أن نظام التشحيم لديك يوصل حجمًا متسقًا من سائل التبريد لكلا جانبي الأدوات. يبقي ذلك درجة حرارة المادة مستقرة، مما يمنع التشوه الناتج عن الحرارة.
إذا وجدت نفسك تضبط الآلة باستمرار لإصلاح مشاكل الاستقامة، فقد حان الوقت لإلقاء نظرة أعمق. غالبًا ما تكون العيوب المتكررة علامة على أن الوقت قد حان لـ صيانة آلة تشكيل بالدرفلة المذهلة. يمكن للمحامل التالفة أو الحوامل غير المحكمة أن تسبب "لعبًا" في الأسطوانات لا يمكن لأي قدر من ضبط الرأس التركي إصلاحه.
إن إتقان كيفية إصلاح الانحناء والالتواء يحول المشغل المحبط إلى فني ماهر. من خلال استخدام الرأس التركي، وضمان تماثل الضغط، وتحسين نظام التسوية لديك، يمكنك إنتاج ملامح تلبي أدق التفاوتات الإنشائية والسيارات. في Beli RollForming، نصنع آلاتنا بأنظمة تقويم ثقيلة لضمان تحقيق عملائنا إنتاجًا خالٍ من العيوب منذ اليوم الأول.
إذا كنت ترغب في الترقية إلى آلة تقلل العيوب وتعظم الإنتاج، فإن طرزنا لعام 2026 هي الحل.
تواصل مع Beli RollForming اليوم للحصول على استشارة


3 ماكينات تشكيل لفائف قناة الدعامة جاهزة للشحن إلى...
اقرأ المزيد

ماكينة تشكيل ألواح السقالات جاهزة للشحن إلى مشترٍ في الولايات المتحدة الأمريكية...
اقرأ المزيد
Marine Roll Forming Machines: 5 ملفات بناء السفن A marine roll...
اقرأ المزيد
آلة التشكيل باللف للسكك الحديدية: خمسة مقاطع بنية تحتية. تسير الأشعة...
اقرأ المزيد English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








