Адрес
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Адрес
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM

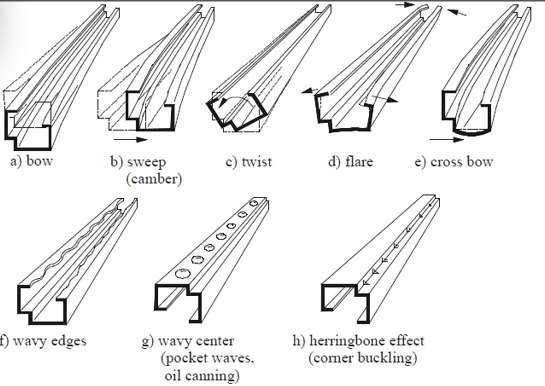
Освоение того, как устранить прогиб и скручивание представляет собой обязательный навык для любой высокоточной производственной операции. Даже при идеальной настройке вашего профилегибочного станка вариации материала или тепловые изменения могут вызвать досадные дефекты, приводящие к забракованным партиям. В 2026 году, по мере того как Beli RollForming продолжает лидировать благодаря 5 удивительным усовершенствованиям, понимание физики прямолинейности металла является ключом к сохранению конкурентного преимущества.
Если ваши профили выходят из станка с искривлением (изгибом) или спиральным вращением (скручиванием), не паникуйте. Это руководство раскрывает самые сокровенные секреты отрасли по восстановлению абсолютной точности вашей производственной линии.
Прежде чем погрузиться в то, как устранить прогиб и скручивание, мы должны определить, с чем боремся. Эти дефекты вызваны несбалансированными внутренними напряжениями в металлической полосе в процессе формования:
Самый эффективный инструмент в вашем арсенале для устранения прогиба и скручивания является Turkish Head (также известным как правильная головка). Расположенный после последней формующей станции и перед ножницами, этот узел может перемещаться в четырёх направлениях.
Для устранения прогиба: Переместите Turkish Head в направлении, противоположном изгибу. Если профиль прогибается вверх, нажмите головку вниз.
Для устранения скручивания: Поверните Turkish Head против направления спирали. Современные станки Beli 2026 года оснащены цифровыми индикаторами на Turkish Head для точности субмиллиметрового уровня.
Скручивание часто является результатом «переформовки» с одной стороны. Если ваш профиль скручивается, проверьте зазор между верхними и нижними роликами с помощью щупа. Если со стороны привода зазор плотнее, чем со стороны оператора, металл растянется неравномерно, вызывая вращение. Убедитесь, что зазор однороден по всей ширине профиля. Это критический этап в выверке и калибровке профилегибочного станка.
Прогиб часто возникает из-за того, что материал смещается “вверх” или “вниз” при перемещении между станциями. Убедитесь, что “линия прохода” (нижняя часть профиля) идеально ровная на всех станциях. Если средняя станция установлена слишком низко, это создает эффект “ныривания”, который приводит к постоянному прогибу вверх. Используйте лазерный нивелир, чтобы убедиться, что нижние ролики образуют идеально прямую горизонтальную линию.
Иногда секрет устранения прогиба и скручивания кроется в самом начале линии. Если ваш разматыватель или правильщик не создаёт достаточного натяжения, «память рулона» (естественная память металла) сохранится в процессе формования. Увеличьте давление на правильных роликах, чтобы полоса входила в первую станцию идеально плоской.
Трение создаёт тепло, а тепло вызывает расширение металла. Если ваши ролики работают горячими только с одной стороны, профиль расширится неравномерно и скрутится. Убедитесь, что ваша система смазки подаёт постоянный объём охлаждающей жидкости с обеих сторон оснастки. Это сохраняет температуру материала стабильной, предотвращая вызванную нагревом деформацию.
Если вы постоянно настраиваете станок для устранения проблем с прямолинейностью, возможно, пришло время для более глубокого осмотра. Постоянные дефекты часто являются признаком того, что настало время для отличного техобслуживания профилегибочного станка. Изношенные подшипники или ослабленные стойки могут вызвать «люфт» в роликах, который не исправить никакой регулировкой Turkish Head.
Знание того, как устранить прогиб и скручивание, превращает расстроенного оператора в мастера-техника. Используя Turkish Head, обеспечивая симметрию давления и оптимизируя систему правки, вы можете производить профили, соответствующие строжайшим строительным и автомобильным допускам. В Beli RollForming мы строим наши станки с усиленными системами правки, чтобы наши клиенты достигали бездефектного производства с первого дня.
Если вы хотите перейти на станок, который сводит к минимуму дефекты и максимизирует выпуск, наши модели 2026 года представляют собой решение.
Свяжитесь с Beli RollForming сегодня для консультации


3 Strut Channel Roll Forming Machines Ready to Ship to...
Читать далее

Станок для профилирования лесов готов к отгрузке покупателю из Соединенных Штатов...
Читать далее
Морские roll forming machine: 5 судостроительных профилей Морской прокатный станок...
Читать далее
Профилегибочная машина для железных дорог: 5 профилей инфраструктуры. Рельсовый...
Читать далее English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








