ที่อยู่
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
เวลาทำการ
จันทร์ถึงศุกร์: 9AM - 5PM
เสาร์: 9AM - 4PM
ที่อยู่
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
เวลาทำการ
จันทร์ถึงศุกร์: 9AM - 5PM
เสาร์: 9AM - 4PM

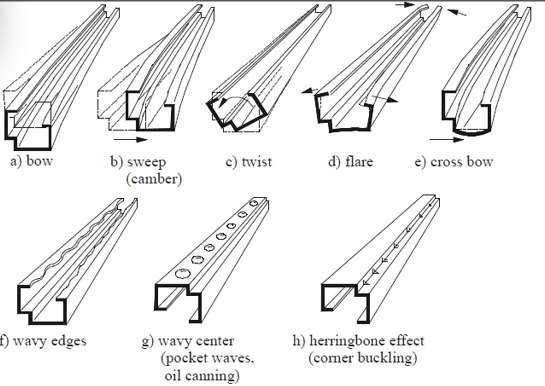
การเรียนรู้ วิธีแก้ปัญหาการโก่งและบิดตัว เป็นทักษะบังคับสำหรับการปฏิบัติการผลิตความแม่นยำสูงใดๆ แม้จะมี การติดตั้งเครื่องขึ้นรูปของคุณ ที่สมบูรณ์แบบ ความแปรผันของวัสดุหรือการเปลี่ยนแปลงความร้อนสามารถนำข้อบกพร่องที่น่ารำคาญที่นำไปสู่ล็อตที่ถูกปฏิเสธ ในปี 2026 ในขณะที่ Beli RollForming ยังคงเป็นผู้นำด้วย 5 ความก้าวหน้าที่น่าทึ่ง การเข้าใจฟิสิกส์ของความตรงของโลหะเป็นหัวใจสำคัญในการรักษาข้อได้เปรียบในการแข่งขัน
หากชิ้นงานของคุณออกจากเครื่องจักรโดยมีส่วนโค้ง (งอ) หรือการหมุนเป็นเกลียว (บิด) อย่าตกใจไป คู่มือนี้จะเปิดเผยเคล็ดลับที่เก็บงำไว้เป็นอย่างดีที่สุดในอุตสาหกรรม เพื่อคืนความแม่นยำสูงสุดให้กับสายการผลิตของคุณ.
ก่อนที่เราจะเจาะลึก วิธีแก้ปัญหาการโก่งและบิดตัว เราต้องนิยามสิ่งที่เรากำลังต่อสู้ ข้อบกพร่องเหล่านี้เกิดจากความเค้นภายในที่ไม่สมดุลในแถบโลหะขณะที่กำลังขึ้นรูป:
เครื่องมือที่มีประสิทธิภาพที่สุดในคลังอาวุธของคุณสำหรับ วิธีแก้ปัญหาการโก่งและบิดตัว คือ Turkish Head (ที่รู้จักกันในชื่อหัวตรงโปรไฟล์) ตั้งอยู่หลังสถานีขึ้นรูปสุดท้ายและก่อนเครื่องตัด อุปกรณ์นี้สามารถเคลื่อนที่ในสี่ทิศทาง
เพื่อแก้การโก่ง: เคลื่อนหัว Turkish Head ในทิศทางตรงข้ามกับการโค้ง หากโปรไฟล์โก่งขึ้น ดันหัวลง
เพื่อแก้การบิดตัว: หมุนหัว Turkish Head ทวนทิศทางของเกลียว เครื่อง Beli ปี 2026 รุ่นใหม่มีการแสดงผลดิจิทัลบนหัว Turkish Head สำหรับความแม่นยำระดับใต้มิลลิเมตร
การบิดตัวมักเป็นผลจาก "การขึ้นรูปเกิน" ด้านเดียว หากโปรไฟล์ของคุณบิดตัว ตรวจสอบช่องว่างระหว่างลูกกลิ้งบนและล่างโดยใช้เกจวัดร่อง หากฝั่งขับเคลื่อนแน่นกว่าฝั่งผู้ปฏิบัติงาน โลหะจะยืดตัวไม่สม่ำเสมอ ทำให้เกิดการหมุน ตรวจสอบให้ช่องว่างสม่ำเสมอตลอดความกว้างทั้งหมดของโปรไฟล์ นี่คือขั้นตอนสำคัญใน การจัดแนวและสอบเทียบเครื่องขึ้นรูป
การโก่งงอส่วนใหญ่มักเกิดจากการที่วัสดุถูกดัน "ขึ้น" หรือ "ลง" ขณะเคลื่อนที่ระหว่างสถานีต่างๆ ตรวจสอบให้แน่ใจว่า "เส้นผ่าน" (ด้านล่างของโปรไฟล์) อยู่ในระดับที่สมบูรณ์แบบตลอดทุกสถานี หากสถานีกลางตั้งอยู่ต่ำเกินไป จะทำให้เกิดผลกระทบแบบ "ดำดิ่ง" ซึ่งส่งผลให้เกิดการโก่งงอขึ้นอย่างถาวร ใช้ระดับเลเซอร์เพื่อตรวจสอบว่าลูกกลิ้งด้านล่างก่อตัวเป็นเส้นตรงแนวนอนที่สมบูรณ์แบบ.
บางครั้งความลับของ วิธีแก้ปัญหาการโก่งและบิดตัว อยู่ที่จุดเริ่มต้นของสายการผลิต หาก เครื่องคลายม้วนหรือเครื่องทำให้เรียบ ของคุณไม่ใช้ความตึงเพียงพอ "coil set" (ความจำธรรมชาติของโลหะ) จะรอดพ้นกระบวนการขึ้นรูป เพิ่มความดันบนลูกกลิ้งทำให้เรียบเพื่อให้แน่ใจว่าแถบเข้าสถานีแรกได้เรียบสนิทสมบูรณ์
แรงเสียดทานสร้างความร้อน และความร้อนทำให้โลหะขยายตัว หากลูกกลิ้งของคุณร้อนเพียงด้านเดียว โปรไฟล์จะขยายตัวไม่สม่ำเสมอและบิดตัว ตรวจสอบให้ ระบบหล่อลื่น ส่งปริมาณน้ำหล่อเย็นที่สม่ำเสมอไปยังทั้งสองด้านของเครื่องมือ นี่รักษาอุณหภูมิวัสดุให้เสถียร ป้องกันการเสียรูปจากความร้อน
หากคุณพบว่าตัวเองต้องปรับเครื่องจักรอย่างต่อเนื่องเพื่อแก้ปัญหาความตรง อาจถึงเวลาที่ต้องมองลึกเข้าไปอีก ข้อบกพร่องที่เกิดซ้ำๆ มักเป็นสัญญาณว่าถึงเวลาแล้วที่ต้องดูการบำรุงรักษาเครื่องขึ้นรูปที่ยอดเยี่ยม ตลับลูกปืนที่สึกหรอหรือฐานยึดที่หลวมอาจก่อให้เกิด "ความคลอนตัว" ในลูกกลิ้ง ซึ่งการปรับ Turkish Head จะแก้ไม่ได้ไม่ว่าจะทำเพียงใด
การรู้วิธีการแก้ไขโค้งงอและบิดเกลียวเปลี่ยนช่างปฏิบัติที่ท้อแท้ให้เป็นช่างเทคนิคผู้เชี่ยวชาญ โดยการใช้ Turkish Head ทำความสมมาตรของแรงดัน และเพิ่มประสิทธิภาพระบบปรับระดับ คุณสามารถผลิตโปรไฟล์ที่ตรงตามค่าออมสวมที่เข้มงวดที่สุดทั้งในงานก่อสร้างและยานยนต์ ที่ Beli RollForming เราผลิตเครื่องจักรด้วยระบบการตรงแบบหนักหน่วงเพื่อให้ลูกค้าบรรลุการผลิตไร้ข้อบกพร่องตั้งแต่วันแรก
หากคุณต้องการอัปเกรดเป็นเครื่องจักรที่ลดข้อบกพร่องและเพิ่มผลผลิต เครื่องรุ่น 2026 ของเราคือคำตอบ
ติดต่อ Beli RollForming วันนี้ เพื่อขอคำปรึกษา


เครื่องรีดขึ้นรูป Strut Channel 3 เครื่อง พร้อมจัดส่งไปยัง...
อ่านเพิ่มเติม

เครื่องขึ้นรูปแผ่นนั่งร้านพร้อมจัดส่งให้ผู้ซื้อในสหรัฐอเมริกา...
อ่านเพิ่มเติม
เครื่อง roll forming งานเรือ: โปรไฟล์ต่อเรือ 5 ชนิด เครื่อง roll forming งานเรือ...
อ่านเพิ่มเติม
เครื่องม้วนเข้ารูปสำหรับรางรถไฟ: โปรไฟล์โครงสร้างพื้นฐาน 5 แบบ รางรถไฟ...
อ่านเพิ่มเติม English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








