ที่อยู่
เลขที่ 1 ถนน Yd เขตหุยซาน เมืองอู้ซี มณฑลเจียงซู 214183
เวลาทำการ
จันทร์ถึงศุกร์: 9AM - 5PM
เสาร์: 9AM - 4PM
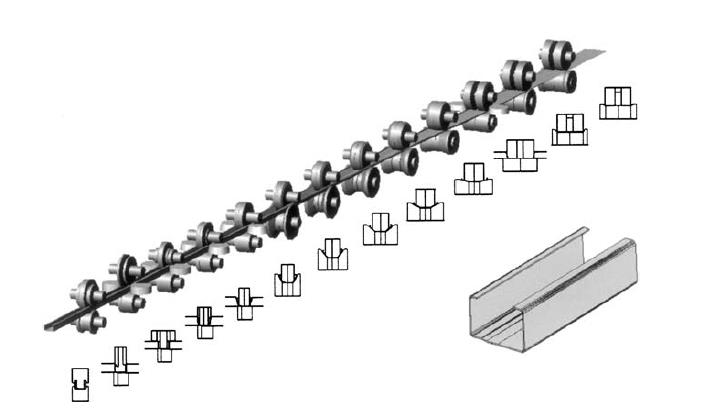
การออกแบบเครื่องรีดขึ้นรูป การดัดแผ่นโลหะแบนให้เป็นรูปทรงตามสั่งนั้น เรียกว่า การดัดแผ่นโลหะให้เป็นรูปทรงตามสั่ง แผ่นโลหะจะผ่านลูกกลิ้งรูปทรงต่างๆ เป็นคู่ๆ โดยแต่ละคู่จะดัดให้เป็นรูปทรงโค้งเล็กๆ หนึ่งครั้ง แผนที่ดีจะใช้ลูกกลิ้งให้น้อยที่สุดเท่าที่จะเป็นไปได้ ในขณะที่ยังคงผลิตชิ้นส่วนที่สมบูรณ์แบบได้ทุกครั้งที่ผ่านกระบวนการ ส่วนแผนที่ไม่ดีจะปรากฏให้เห็นอย่างรวดเร็ว เช่น ขอบบิดเบี้ยว รูปทรงผิดรูป หรือเครื่องจักรที่สิ้นเปลืองค่าใช้จ่ายในการใช้งานมากเกินไป.
มีสองกฎที่อยู่ใจกลางของการตัดสินใจออกแบบทุกครั้ง หากโลหะเคลื่อนผ่านโค้งคมเร็วเกินไป ชิ้นงานจะบิดเบี้ยว หากเคลื่อนช้าเกินไปผ่านลูกรีดมากเกินไป เครื่องจะเสียต้นทุนเปล่า จุดที่ลงตัวระหว่างขีดจำกัดสองข้อนั้นคือที่อยู่ของการออกแบบเครื่องมือที่ดี
วิศวกร Believe Industry สร้างเครื่องตามสั่งมาตั้งแต่ปี 2005 และกฎ 5 ข้อเดียวกันกำกับทุกโครงการ ก่อนลงลึก ควรรู้ว่าทั้งหมด เครื่องขึ้นรูปม้วนทำงาน และทำไมกระบวนการนี้จึงดีกว่า การปั๊มขึ้นรูปสำหรับโปรไฟล์ยาว.
Before locking your station count, it helps to see how a complete สายเครื่องขึ้นรูปม้วน integrates decoiling, forming, punching, and cutoff into one continuous system.
คำตอบสั้น ๆ: การออกแบบเครื่องมือตัดรีดโปรไฟล์เปลี่ยนแบบชิ้นงานให้เป็นรูปทรงลูกกลิ้งที่ดัดแผ่นโลหะให้เป็นโปรไฟล์สำเร็จ มันกำหนดลวดลายดอกไม้ (flower pattern) จำนวนสแตนด์ ขนาดเพลา วัสดุลูกกลิ้ง และมุมลูกกลิ้งข้าง การออกแบบเครื่องมือตัดที่ดีป้องกันการโก่ง บิด และแผ่ออก พร้อมลดต้นทุนเครื่อง Believe Industry ส่งมอบเครื่องมือตัดตามสั่งให้เครื่องกว่า 500 เครื่องในมากกว่า 50 ประเทศตั้งแต่ปี 2005
การออกแบบชุดมิลล์สำหรับเครื่องขึ้นรูปคือแผนทีละขั้นที่เปลี่ยนแบบชิ้นงานให้เป็นเส้นโค้งของโมลล์ วิศวกรของเราใช้ขั้นตอนเดียวกันห้าขั้นนี้กับทุกโครงการ
นี่คือตัวเลขที่การออกแบบชุดมิลล์สำหรับเครื่องขึ้นรูปต้องกำหนดก่อนตัดเหล็ก
พารามิเตอร์ | สิ่งที่กำหนด | กฎเกณฑ์ใช้จริง |
ช่วงดอกไม้ | การกระจายการดัดต่อสถานี | การดัดไม่กี่องศาต่อรอบ |
จำนวนสถานีลูกกลิ้ง | ความยาวขึ้นรูปและต้นทุน | 6 ถึง 10 สำหรับโปรไฟล์ง่าย; 14 ถึง 20 สำหรับโปรไฟล์ลึก |
เส้นผ่านศูนย์กลางเพลา | ความจุแรงบิด | 60 ถึง 90 มม. ตามค่าความแข็งยืดคูณความหนา |
วัสดุลูกกลิ้ง | อายุการสึกหรอ | Cr12MoV หรือ D2 ชุบแข็ง |
มุมโมลล์ด้านข้าง | การขึ้นรูปด้านข้าง | ตั้งค่าต่อสถานีสำหรับริมและขา |
ดัดเกินเพื่อชดเชย springback | ความแม่นยำของขนาด | ชดเชยเหล็กที่แข็งกว่า |
ช่องว่างแถบวัส | ช่วงความหนา | ความหนาสูงสุดบวกค่าคลาดเคลื่อน |
สามกรณีจริงของการออกแบบชุดมิลล์สำหรับเครื่องขึ้นรูป แสดงให้เห็นว่าพารามิเตอร์เปลี่ยนอย่างไรตามโปรไฟล์
ส่งแบบชิ้นงานมาให้เรา เราจะจำลองแบบพับ ให้ฟรี แล้วยืนยันจำนวนสถานที่ ขนาดมอเตอร์ และงบประมาณชุดมิลล์ภายใน 24 ชั่วโมง
เจ็ดพารามิเตอร์ ขั้นตอนการทำช่วงดอกไม้ 3 กรณีจริง (เสาชั้นวางชั้น, purlin C, รองสายไฟ) และรายการตรวจสอบ 10 ข้อ สำหรับทบทวนการออกแบบ ทั้งหมดอยู่ในเอกสารอ้างอิง 5 หน้า
ดาวน์โหลดคู่มือออกแบบฟรี (PDF)
ส่งแบบของชิ้นงานของคุณมาแทน — เราคำนวณช่วงดอกไม้ให้ฟรี และยืนยันจำนวนสถานี ขนาดมอเตอร์ และงบเครื่องมือภายใน 24 ชั่วโมง ติดต่อวิศวกรของเรา.
การออกแบบเครื่องรีดขึ้นรูปคือข้อกำหนดครบถ้วนของทุกสถานีขึ้นรูป รูปร่างลูกกลิ้ง เพลา และชิ้นส่วนขับเคลื่อนที่ต้องใช้เพื่อเปลี่ยนคอยล์แบบแปนให้เป็นโปรไฟล์ที่ทำซ้ำได้สม่ำเสมอ เริ่มจากแบบชิ้นงานและจบด้วยชุดเครื่องมือที่รักษาค่าคลาดเคลื่อนได้ทุกครั้งที่ผลิต รูปร่างของสินค้าสำเร็จรูปเป็นปัจจัยสำคัญที่สุดในการออกแบบเครื่องรีดขึ้นรูป ในทางปฏิบัติ ขั้นตอนออกแบบกำหนดต้นทุนสุดท้ายของเครื่องประมาณ 80% เพราะข้อผิดพลาดเรื่องเครื่องมือเป็นข้อผิดพลาดที่แก้ไขแพงที่สุด
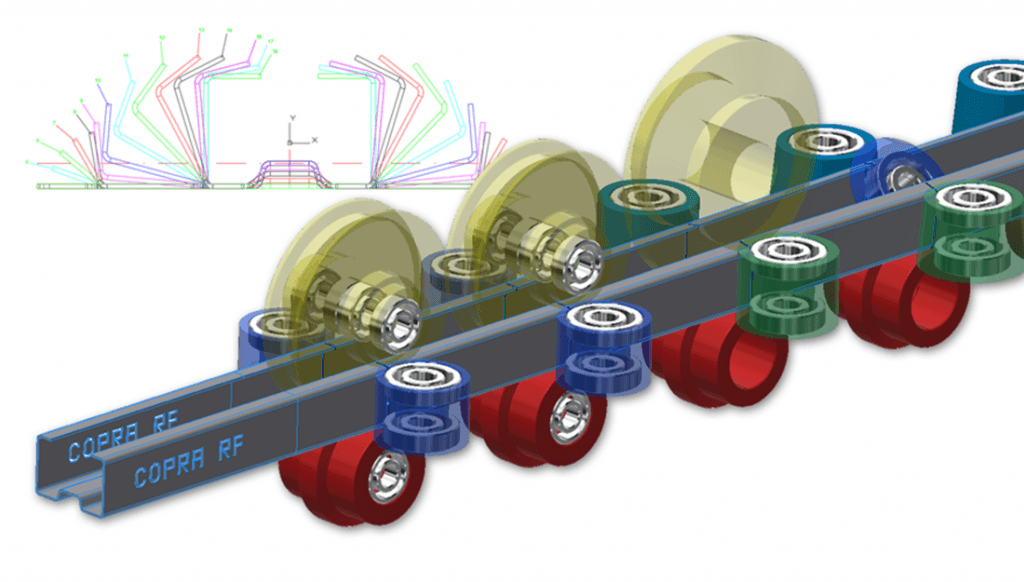
เครื่องมือคลาสสิกสำหรับงานนี้คือแบบจำลองดอกไม้ วิศวกรจะวาดแถบแบน จากนั้นวางแบบจำลองการดัดแต่ละขั้นตามลำดับ ผลลัพธ์ที่ได้จะดูเหมือนดอกไม้ที่กำลังบาน และแสดงให้เห็นอย่างชัดเจนว่าแถบนั้นยืดออกตรงไหน หดตัวตรงไหน และจะมีปัญหาเกิดขึ้นตรงไหน เทคนิคนี้เป็นมาตรฐานอุตสาหกรรมที่บันทึกไว้ในหนังสือของ George T. Halmos คู่มือการขึ้นรูปม้วน, ซึ่งเป็นเอกสารอ้างอิงที่วิศวกรเครื่องมือส่วนใหญ่เก็บไว้บนโต๊ะทำงาน หากคุณต้องการบริบทที่สมบูรณ์เกี่ยวกับวิธีการสร้างโปรไฟล์ทีละขั้นตอน โปรดอ่านคู่มือ กระบวนการขึ้นรูปม้วน.
🎯 ในการออกแบบ รูปทรงที่ลึก พื้นที่ราบกว้าง หรือรอยดัดที่คม ล้วนหมายความว่าคุณต้องใช้โมลล์มากกว่าเพื่อทำงานได้อย่างถูกต้อง
การวาดภาพที่ซับซ้อนจะต้องใช้ ขั้นตอนการขึ้นรูปเพิ่มเติมอีก 3 ถึง 4 ขั้นตอน มากกว่าแค่ภาพวาดธรรมดา นี่คือวิธีที่รูปทรงเปลี่ยนการออกแบบ:
| ลักษณะรูปทรง | มันเปลี่ยนแปลงการออกแบบเครื่องจักรอย่างไร |
| 📏 ความลึกของส่วน | ชิ้นส่วนที่มีความลึก 70 มม. ต้องใช้ เพิ่มอีก 2 ถึง 3 แผง ใหญ่กว่าชิ้นส่วนขนาด 60 มม. ชิ้นส่วนทรง "หมวก" มาตรฐานขนาด 50-80 มม. ต้องการขาตั้ง 14 ตัว. |
| ⬛ พื้นที่ราบกว้างใหญ่ | โลหะแผ่นเรียบและกว้างอาจเกิดการบิดงอได้ขณะกลิ้ง. |
| 〰️ ร่อง | การเพิ่มร่องด้านล่างจะช่วยป้องกันการบิดเบี้ยวและเพิ่มความแข็งแรง แต่ต้องใช้... ขาตั้งเสริม 4 อัน และเครื่องยนต์ที่ใหญ่ขึ้น. |
| 🔄 รัศมีดัด | นักออกแบบต้องตรวจสอบให้แน่ใจว่าโลหะสามารถโค้งงอตามรูปทรงที่ต้องการได้โดยไม่แตกหัก. |
| 📐 ค่าความคลาดเคลื่อน | ข้อกำหนดเกี่ยวกับผลิตภัณฑ์ที่เข้มงวดมากขึ้น (ค่าความคลาดเคลื่อน) จะเพิ่มต้นทุนการผลิตเครื่องมือและจำนวนรอบการผลิต. |
อ่าน ความก้าวหน้าในการขึ้นรูปโลหะแบบม้วน: 5 เคล็ดลับสุดอัศจรรย์ ปี 2026 เพื่อดูเครื่องมือออกแบบใหม่ๆ.
โลหะที่คุณเลือกมีผลอย่างมากต่อ... การออกแบบเครื่องมือ. นักออกแบบต้องตรวจสอบความแข็งแรงคราก ความแข็งแรงดึง และความสามารถในการยืดตัวของโลหะ.
🧲 สปริงแบ็ค: หลังจากถูกดัดงอ โลหะจะพยายามคืนตัวกลับสู่สภาพแบนราบ โลหะที่แข็งแรงกว่าจะคืนตัวได้มากกว่า.
🎺 แฟลร์: ปลายของส่วนที่ลึกหรือแข็งแรงมากมักจะโค้งงอออกด้านนอก (บานออก).
📏 หลักเกณฑ์เกี่ยวกับความหนา: ช่องว่างระหว่างลูกกลิ้งเท่ากับ ขนาดโลหะที่หนาที่สุดเท่าที่จะเป็นไปได้ + ค่าเผื่อเพิ่มเติม.
↔️ กฎเกี่ยวกับความกว้าง: การเพิ่มความกว้างของโลหะมักจะทำให้ขนาดของขอบด้านนอกของชิ้นส่วนสุดท้ายใหญ่ขึ้น.
📉 แผ่นโลหะเรียบ: นักออกแบบสันนิษฐานว่าโลหะเริ่มต้นนั้นเรียบสนิท (ไม่มีรอยแตก โค้งงอ หรือบิดเบี้ยว).
(💡 เคล็ดลับสำหรับมืออาชีพ: หากชิ้นส่วนของคุณบิดงอ โปรดอ่านเพิ่มเติม วิธีแก้ไขผมโก่งงอและบิดเบี้ยว: 5 เคล็ดลับสุดเจ๋ง).
ลูกกลิ้งต้องพอดีกับฐานเครื่องจักรอย่างสมบูรณ์แบบ นักออกแบบต้องการทราบขนาดที่แน่นอนทั้งหมด.
โรงสีแบบคานยื่น: เหมาะสำหรับชิ้นส่วนขนาดเล็กและน้ำหนักเบา.
โรงสีดูเพล็กซ์: เหมาะสำหรับชิ้นส่วนที่มีความกว้างเปลี่ยนแปลง.
เครื่องบดแบบวางเคียงข้างกัน: เรียกใช้โปรไฟล์สองแบบที่แตกต่างกันบนเครื่องเดียว.
โรงงานมาตรฐาน: มาตรฐานสองชั้นแบบแข็งแรงทนทาน.
โรงสีลอยน้ำ: ออกแบบมาเพื่อการเปลี่ยนลูกกลิ้งอย่างรวดเร็วโดยใช้ตลับลูกกลิ้งแบบถอดได้.
| การวัด | ความหมายของมัน |
| ขนาดเพลา | แท่งที่ยึดลูกกลิ้ง ความหนาขึ้นอยู่กับความแข็งแรงของโลหะ. |
| ระยะห่างจากด้านหนึ่งไปอีกด้านหนึ่ง | ระยะห่างจากจุดศูนย์กลางของปล่องหนึ่งไปยังอีกปล่องหนึ่ง. |
| ระยะทางขึ้นลง | ช่องว่างระหว่างเพลาบนและล่าง (ปรับได้ด้วยมือ/มอเตอร์). |
| จากปล่องล่างถึงพื้น | จำกัดขนาดของลูกกลิ้งด้านล่าง. |
ไดรฟ์บน vs. ไดรฟ์ล่าง: ระบบขับเคลื่อนเพลาล่างเป็นเรื่องปกติ ระบบขับเคลื่อนเพลาบนมีราคาแพงกว่า แต่จะจับยึดโลหะได้ดีกว่าเพื่อผลักและดึง มอเตอร์ขนาดใหญ่ขึ้นจะทำให้เครื่องจักรทำงานเร็วขึ้น.
🔄 การเปลี่ยนลูกกลิ้ง: หากคุณเปลี่ยนลูกกลิ้งทุก 2 ถึง 6 เดือน เครื่องจักรจะต้องถูกออกแบบมาให้สามารถเปลี่ยนลูกกลิ้งได้ง่าย.
🪚 ลูกกลิ้งแยก: ลูกกลิ้งมักถูกตัดเป็นชิ้นเล็กๆ ซึ่งทำให้... น้ำหนักเบา ติดตั้งง่ายกว่า และนำกลับมาใช้ใหม่ได้ง่ายกว่า.
⏸️ ลูกกลิ้งด้านข้าง: ตัวยึดเหล่านี้จะตั้งตรง ไม่วางราบ เหมาะสำหรับท่อโลหะ.
⭕ ขนาดลูกกลิ้ง: นักออกแบบวางแผนขนาดตรงกลาง (ระยะห่างระหว่างนิ้ว) ขนาดเล็กที่สุด และขนาดใหญ่ที่สุดอย่างแม่นยำ.
🔩 ตัวรองและแผ่นรอง: วงแหวนโลหะเหล่านี้เลื่อนเข้าไปบนเพลา ลูกกลิ้ง ตัวเว้นระยะ และแผ่นรองทั้งหมดต้องประกอบเข้าด้วยกัน อย่างแน่นอน เติมเต็มช่องว่างให้เต็ม.
ผู้คนมักถามว่าต้องใช้ขาตั้งลูกกลิ้งกี่อัน คำตอบขึ้นอยู่กับ:
✅ ประเภทและความหนาของโลหะ.
✅ ถ้าแถบโลหะเป็นชิ้นยาวต่อเนื่องกัน.
✅ หากโลหะมีรูเจาะหรือรอยตัดไว้ล่วงหน้า.
ปัจจุบัน นักออกแบบประหยัดเวลาได้ด้วยการใช้ซอฟต์แวร์คอมพิวเตอร์ เช่น มะพร้าวแห้ง. ค้นหาผู้ผลิตเครื่องจักรที่ดีที่สุดได้ที่นี่ 10 อันดับผู้ผลิตเครื่องรีดขึ้นรูปชั้นนำประจำปี 2026 รายการ.
โดยทั่วไปวิศวกรจะใช้สูตรต่อไปนี้ในการคำนวณจำนวนสถานีที่จำเป็นสำหรับลักษณะเฉพาะของงาน ช่วงดอกไม้ วิธีนี้คำนึงถึงความแข็งแรงของวัสดุ ความหนา และความซับซ้อนของการดัดงอ.
รูปทรงของผลิตภัณฑ์ขั้นสุดท้ายเป็นส่วนที่สำคัญที่สุด รูปทรงที่ลึกกว่า พื้นที่ราบที่กว้างขึ้น และส่วนโค้งที่คมชัดขึ้น ล้วนบังคับให้นักออกแบบต้องเพิ่มแท่นลูกกลิ้งมากขึ้น และบางครั้งอาจต้องใช้มอเตอร์ขนาดใหญ่ขึ้น เพื่อให้ได้ค่าความคลาดเคลื่อนที่ยอมรับได้.
ชิ้นส่วนที่มีความลึก 70 มม. จะทำให้แผ่นโลหะยืดออกมากกว่าชิ้นส่วนที่มีความลึก 60 มม. ดังนั้นจึงต้องใช้สถานีขึ้นรูปเพิ่มเติม 2 ถึง 3 สถานี เพื่อรักษาองศาการโค้งงอให้ค่อยเป็นค่อยไป โปรไฟล์ทรงหมวกมาตรฐานขนาด 50 ถึง 80 มม. โดยทั่วไปแล้วจะต้องใช้สถานีขึ้นรูป 14 สถานี.
ร่องคือเส้นปั๊มตื้นในพื้นผิวเรียบกว้างที่ช่วยลดคลื่นและเพิ่มความแข็ง การเพิ่มร่องด้านล่างมักต้องใช้ชุดขึ้นรูปเพิ่มราว 4 ชุดและมอเตอร์ที่ใหญ่ขึ้น ซึ่งเป็นเหตุผลว่าตำแหน่งของร่องต้องตัดสินใจตั้งแต่ในขั้นตอนการออกแบบเครื่องขึ้นรูป ตั้งแต่ในขั้นตอนการออกแบบเครื่องมือ
.
ช่องว่างนี้เท่ากับความหนาของโลหะที่เครื่องสามารถทำงานได้ บวกกับค่าเผื่อความคลาดเคลื่อน นักออกแบบจะตรวจสอบความหนาของแผ่นโลหะสูงสุดก่อนเสมอ เพราะช่องว่างนี้ควบคุมความหนาของวัสดุและผิวสำเร็จตลอดทั้งสายการผลิต.
ระบบขับเคลื่อนเพลาล่างเป็นแบบมาตรฐานเพราะเรียบง่ายและราคาถูกกว่า ระบบขับเคลื่อนเพลาบนมีราคาแพงกว่า แต่จับยึดแผ่นโลหะได้แน่นกว่า ช่วยในการดันและดึงขดลวดขนาดใหญ่ และลดการลื่นไถลบนพื้นผิวที่มีแรงเสียดทานสูง.
ลูกกลิ้งแบบตันมีน้ำหนักมาก การตัดลูกกลิ้งออกเป็นชิ้นเล็กๆ จะทำให้เบาลง ติดตั้งได้เร็วขึ้น และนำกลับมาใช้ใหม่ได้ง่ายขึ้นเมื่อรูปทรงเปลี่ยนไป นอกจากนี้ ลูกกลิ้งแบบแบ่งส่วนยังช่วยให้ผู้ออกแบบสามารถปรับความโค้งได้โดยไม่ต้องทำลูกกลิ้งทั้งชุดใหม่.
ใช่ครับ วิศวกรใช้ซอฟต์แวร์อย่างเช่น Copra RF ในการจำลองลวดลายดอกไม้และตรวจสอบความเค้นดัดก่อนที่จะตัดเหล็กสำหรับลูกกลิ้ง การจำลอง FEA ช่วยตรวจจับความเสี่ยงเรื่องการโก่งงอ การบิด และการบานออกในขั้นตอนการออกแบบ ซึ่งช่วยประหยัดเวลาในการแก้ไขเครื่องมือได้หลายสัปดาห์.
โดยทั่วไปแล้ว รูปทรงพื้นฐานส่วนใหญ่จะใช้โครงเหล็ก 6 ถึง 10 ชิ้น ในขณะที่รูปทรงโครงสร้างที่ซับซ้อนจะต้องการ 14 ถึง 20 ชิ้น จำนวนที่แน่นอนได้มาจากวิธีการจัดเรียงแบบดอกไม้ ซึ่งคำนึงถึงความแข็งแรงของวัสดุ ความหนา และมุมโค้งงอโดยรวม.
พารามิเตอร์หลักคือแบบพับ จำนวนสถานที่ เส้นผ่านศูนย์กลางเพลา วัสดุและความแข็งของโมลล์ มุมโมลล์ด้านข้าง แรงบิดของระบบขับ และการดัดเกินเพื่อชดเชยการคืนตัว รวมกันแล้วเป็นตัวกำหนดความแม่นยำของโปรไฟล์ ต้นทุนเครื่อง และอายุของชุดมิลล์
วิศวกรใช้เครื่องมือจำลอง เช่น Copra RF ของ DATA M เพื่อจำลองแบบพับ และความเค้นจากการดัดก่อนตัดเหล็ก การวิเคราะห์ไฟนต์เอลิเมนต์ (FEA) จับความเสี่ยงของการโค้งงอ การบิด และการเปิดออกตั้งแต่ขั้นตอนออกแบบ ช่วยประหยัดเวลาแก้ไขชุดมิลล์หลายสัปดาห์
ได้ ส่งแบบชิ้นงานและเกรดวัสดุมาให้เรา วิศวกรของเราจะตรวจโปรไฟล์ ยืนยันจำนวนสถานที่ ขนาดมอเตอร์ และงบประมาณชุดมิลล์ภายใน 24 ชั่วโมง และจำลองแบบพับ ให้ฟรีก่อนที่คุณจะจ่ายค่าชุดมิลล์
การออกแบบเครื่องขึ้นรูปโลหะแบบรีดขึ้นรูปไม่ได้เป็นเพียงแค่การดัดโลหะอีกต่อไปแล้ว แต่เป็นการออกแบบให้มีความแม่นยำ ลดของเสียให้น้อยที่สุด และเพิ่มประสิทธิภาพการทำงานให้สูงสุด เมื่อความซับซ้อนของหน้าตัด ความแข็งแรงของวัสดุ และการกำหนดค่าของเครื่องรีดทำงานประสานกัน ผู้ผลิตจะสามารถกำจัดข้อบกพร่องที่มีค่าใช้จ่ายสูง เช่น การโก่งงอ การบิด และการบานออก ก่อนที่จะมีการตัดเหล็กชิ้นแรกเพื่อใช้ในการผลิตเครื่องมือ.
เมื่อความต้องการทางอุตสาหกรรมเข้มงวดมากขึ้นในปี 2026 หลักการออกแบบทางวิทยาศาสตร์และการจำลองด้วยซอฟต์แวร์จึงเป็นหนทางเดียวที่จะรับประกันการผลิตความเร็วสูงที่ไร้ที่ติ กฎทั้งห้าข้อนี้เป็นกฎเดียวกันกับที่วิศวกรของเราใช้ในการสร้างเครื่องจักรตามสั่งทุกชิ้น และเป็นเหตุผลที่เครื่องจักรของ Believe Industry สามารถรักษามาตรฐานความคลาดเคลื่อนได้ในตลาดส่งออกกว่า 20 แห่ง.
พร้อมที่จะออกแบบเครื่องขึ้นรูปโลหะม้วนของคุณเองตั้งแต่เริ่มต้นแล้วหรือยัง? เริ่มจาก... คู่มือราคาเครื่องขึ้นรูปม้วน เพื่อกำหนดงบประมาณที่สมจริง จากนั้นปรึกษาหารือกับทีมวิศวกรรมของเราเกี่ยวกับเรื่องนี้ เครื่องขึ้นรูปม้วนแบบกำหนดเอง ผลิตตามแบบที่คุณต้องการอย่างแม่นยำ ส่งแบบร่างชิ้นส่วนของคุณมาให้เรา แล้วเราจะทำการจำลองแบบดอกไม้ให้ฟรี ก่อนที่คุณจะเสียเงินสักบาทในการผลิตแม่พิมพ์.
อัปเดตล่าสุด: Oct 2, 2026
บันทึกการเปลี่ยนแปลง:
2026-10-02: เขียนชื่อใหม่โดยขึ้นต้นด้วย «การออกแบบเครื่องมือ»; เพิ่มโมดูลคู่มือออกแบบหน้าแรก พารามิเตอร์เครื่องมือ และภาพตัดขวางของกรณีตัวอย่าง; เพิ่ม FAQ เรื่องการออกแบบเครื่องมือ 3 ข้อ; เขียนเมตาใหม่ตามเจตนาการออกแบบเครื่องมือ H1 และ slug ไม่เปลี่ยน
ตัวกระตุ้นการตรวจสอบ (ตรวจสอบทุก 3 เดือน หรือเมื่อเกิดเหตุการณ์นี้):
บทความนี้เป็นส่วนหนึ่งของฐานข้อมูลความรู้ด้านการขึ้นรูปโลหะแบบรีดของ Believe Industry แหล่งอ้างอิงภายนอก: โรลคราฟท์, ช่างประกอบ, คู่มือการขึ้นรูปม้วน โดย จอร์จ ที. ฮาลมอส, ข้อมูล เอ็ม โคปรา อาร์เอฟ.
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
อ่านเพิ่มเติมBillboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
อ่านเพิ่มเติมHeavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
อ่านเพิ่มเติมRolling Shutter Roll Forming: Shopfront to Warehouse Applications Short answer:...
อ่านเพิ่มเติม