Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
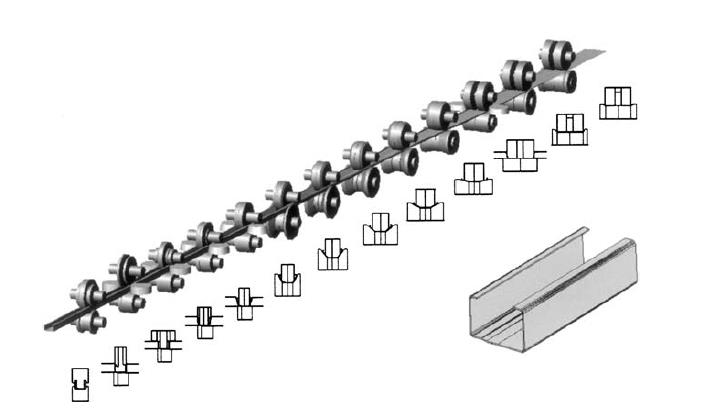
Конструкция профилегибочного станка Это инженерный чертеж для сгибания плоской металлической полосы в готовое поперечное сечение. Полоса проходит через ряд пар профилированных роликов, и каждая пара делает один небольшой изгиб. Хороший чертеж использует минимальное количество роликов, при этом обеспечивая получение идеальных деталей при каждом проходе. Плохой чертеж быстро дает о себе знать: деформированные кромки, искривленные профили или станок, эксплуатация которого обходится слишком дорого.
В основе каждого проектного решения лежат два правила. Если металл проходит слишком быстро через крутые гибы, деталь коробит. Если слишком медленно через слишком много роликов, станок работает в убыток. Оптимум между этими двумя пределами — там, где живёт грамотное проектирование оснастки.
Инженеры Believe Industry строят заказные машины с 2005 года, и одни и те же пять правил лежат в основе каждого проекта. Прежде чем углубляться, полезно знать, как вся Станок для профилирования рулонов и почему этот процесс лучше штамповка для длинных профилей.
Before locking your station count, it helps to see how a complete Обзор линии профилегибочного станка integrates decoiling, forming, punching, and cutoff into one continuous system.
Короткий ответ: Проектирование оснастки профилирования превращает чертеж детали в контуры роликов, которые гнут металлическую ленту в готовый профиль. Оно задает цветок калибровок, число клетей, диаметр вала, материал роликов и углы боковых роликов. Хорошая оснастка предотвращает изгиб, скручивание и раскрытие, снижая при этом стоимость машины. Believe Industry с 2005 года поставила индивидуальную оснастку для более 500 машин более чем в 50 странах.
Проектирование оснастки для профилегибочного станка это поэтапный план, который превращает чертёж детали в контуры роликов. Наши инженеры идут по одним и тем же пяти шагам в каждом проекте.
Это те значения, которые проектирование оснастки для профилегибочного станка должно задать до раскроя стали.
Параметр | Что он задаёт | Практическое правило |
Схема формовки | Распределение изгиба по клетям | Несколько градусов изгиба за проход |
Число клетей | Формовочная длина и стоимость | От 6 до 10 для простых профилей; от 14 до 20 для глубоких |
Диаметр вала | Предельный момент | 60-90mm, произведение предела текучести на толщину |
Материал валков | Стойкость к износу | Cr12MoV или D2, закалённая |
Угол боковых роликов | Боковое формование | Настройка на каждой клете для отбортовок и стоек |
Перегиб под пружинение | Точность размеров | Компенсирует более прочные стали |
Зазор под полосу | Диапазон толщин | Максимальная толщина плюс допуск |
Три реальных случая проектирования оснастки для профилегибочного станка показывают, как меняются параметры вместе с профилем.
Пришлите нам чертёж детали, и мы бесплатно рассчитаем схему раскроя, а затем в течение 24 часов подтвердим количество клетей, мощность привода и бюджет на оснастку.
Семь параметров, порядок работы со схемой формовки, три реальных примера (стойка стеллажа, прогон C, кабельный лоток) и чек-лист из 10 пунктов для проверки проекта — всё в одном справочнике на 5 страниц.
Скачать бесплатное руководство (PDF)
Пришлите чертёж детали — мы бесплатно рассчитаем схему формовки и в течение 24 часов подтвердим число клетей, мощность двигателя и бюджет оснастки. Связаться с инженерами.
Проект профилегибочного станка — это полная спецификация каждой формовочной клети, профиля ролика, вала и узла привода, необходимых для превращения плоского рулона в стабильно повторяемый профиль. Он начинается с чертежа детали и заканчивается комплектом оснастки, который держит допуск от прогона к прогону. Форма готового изделия — главный фактор в проекте станка. На практике этап проектирования определяет примерно 80% итоговой стоимости станка: ошибки в оснастке дороже всего исправлять.
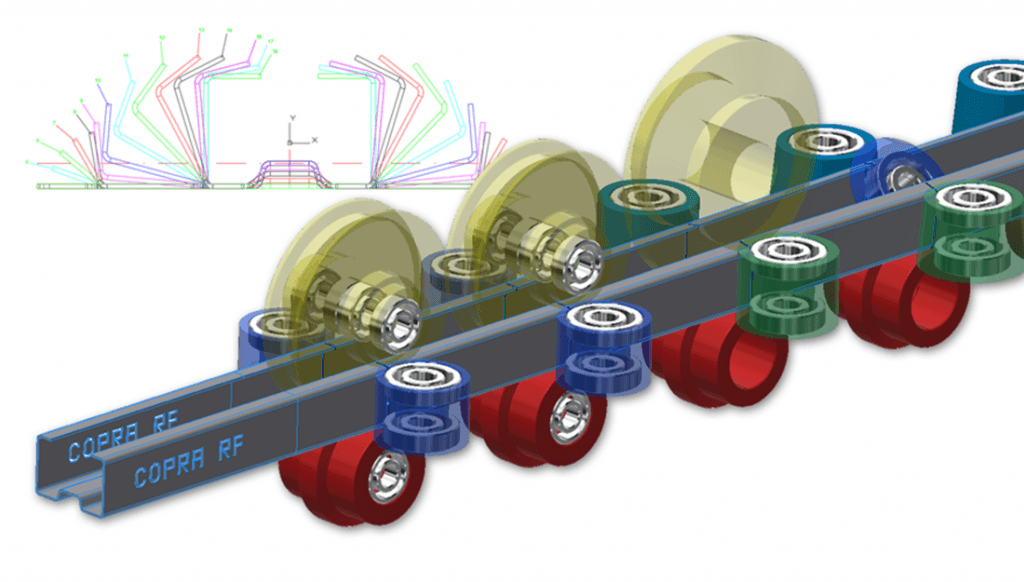
Классический инструмент для этой работы — это цветочный узор. Инженеры рисуют плоскую полосу, а затем последовательно накладывают друг на друга каждый этап изгиба. В результате получается изображение, похожее на раскрытый цветок, которое точно показывает, где полоса растягивается, где сжимается и где могут возникнуть проблемы. Эта техника является отраслевым стандартом, описанным в книге Джорджа Т. Халмоса. Справочник по профилированию, Это справочник, который большинство инженеров-технологов держат на своих столах. Если вы хотите получить полную информацию о том, как формируются профили шаг за шагом, прочтите руководство по... процесс профилирования.
🎯 В проекте: глубокая форма, широкие плоские участки или острые сгибы означают, что для правильного результата нужно больше роликов.
Для сложного чертежа потребуется 3-4 дополнительных этапа формирования Это не просто рисунок. Вот как форма меняет дизайн:
| Характеристика формы | Как это меняет конструкцию машины |
| 📏 Глубина детали | Для детали глубиной 70 мм требуется ещё 2-3 стенда Для стандартной детали диаметром 50-80 мм требуется 14 подставок. |
| ⬛ Широкие плоские участки | Широкие плоские металлические детали могут деформироваться в процессе прокатки. |
| 〰️ Канавки | Добавление канавок на дне предотвращает волнистость и повышает прочность, но требует... 4 дополнительные подставки и более мощный двигатель. |
| 🔄 Радиус изгиба | Конструкторы должны убедиться, что металл действительно может изгибаться до требуемой кривой, не ломаясь. |
| 📐 Допуски | Ужесточение требований к качеству продукции (допусков) увеличивает затраты на оснастку и количество проходов. |
Читать Развитие технологии профилирования: 5 невероятных секретов 2026 года ознакомиться с новыми инструментами проектирования.
Выбор металла оказывает существенное влияние на результат. проектирование оснастки. Конструкторы должны проверить предел текучести металла, предел прочности на растяжение и его способность к растяжению.
🧲 Отскок: После изгиба металл стремится вернуться в плоское состояние. Более прочные металлы возвращаются в исходное положение сильнее.
🎺 Вспышка: Концы глубоких или очень прочных частей часто загибаются наружу (расширяются).
📏 Правила толщины: Зазор между роликами равен Максимально возможный размер металла + дополнительный допуск.
↔️ Правила ширины: Дополнительная ширина металлической части обычно увеличивает размер внешнего края готовой детали.
📉 Плоский металл: Конструкторы исходят из предположения, что исходный металл идеально плоский (без изгибов, скручиваний или повреждений).
(💡 Полезный совет: Если ваши детали перекручиваются, прочитайте следующее. Как исправить смычок и кручение: 5 удивительных секретов).
Ролики должны идеально подходить к основанию станка. Конструкторам необходимы все точные размеры.
Консольная мельница: Отлично подходит для мелких и легких деталей.
Двухступенчатая мельница: Отлично подходит для деталей с изменяющейся шириной.
Двухвальная мельница: Запускает два разных профиля на одном компьютере.
Стандартная мельница: Сверхпрочный, двойной стандарт высоты.
Мельница на плотах: Предназначен для быстрой замены роликов с помощью съемных кассет.
| Измерение | Что это значит |
| Диаметр вала | Стержень, удерживающий ролики. Толщина зависит от прочности металла. |
| Расстояние между боками | Расстояние между центром одного вала и центром следующего. |
| Расстояние вверх и вниз | Расстояние между верхним и нижним валами (регулируется вручную/с помощью двигателя). |
| Нижний вал к полу | Ограничивает размер нижнего ролика. |
Верхний или нижний привод: Нижний вал — это стандартная конфигурация. Верхний вал стоит дороже, но он лучше захватывает металл, обеспечивая его перемещение вперед и назад. Более мощный двигатель увеличивает скорость работы станка.
🔄 Замена роликов: Если вы меняете ролики каждые 2–6 месяцев, то конструкция станка должна обеспечивать легкую замену.
🪚 Разделительные ролики: Валики часто разрезают на более мелкие кусочки. Это делает их более мелкими. легче, проще в установке и проще в повторном использовании..
⏸️ Боковые ролики: Они стоят вертикально, а не лежат ровно. Отлично подходят для металлических труб.
⭕ Размеры роликов: Дизайнер планирует точные средние (шаг), наименьшие и наибольшие размеры.
🔩 Проставки и шайбы: Эти металлические кольца надеваются на вал. Ролики, прокладки и шайбы вместе должны точно Заполните пустое пространство.
Люди часто спрашивают, сколько подставок для роликов им нужно. Ответ зависит от:
✅ Тип и толщина металла.
✅ Если металлическая полоса представляет собой цельный, длинный кусок.
✅ Если в металле имеются предварительно пробитые отверстия или вырезы.
Сегодня дизайнеры экономят время, используя компьютерные программы, такие как... Копра. Найдите лучших производителей оборудования в нашем каталоге. Топ-10 производителей профилировочных станков 2026 года: лидеры рынка список.
Для расчета необходимого количества станций для конкретного профиля инженеры обычно используют следующие методы: Схема формовки метод, учитывающий предел текучести материала, его толщину и сложность изгибов.
Форма конечного изделия — самая важная часть. Более глубокие формы, более широкие плоские участки и более резкие изгибы вынуждают конструктора добавлять больше роликовых опор, а иногда и более мощный двигатель для обеспечения точности.
Деталь глубиной 70 мм растягивает полосу сильнее, чем деталь глубиной 60 мм, поэтому для обеспечения плавного угла изгиба требуется от 2 до 3 дополнительных формовочных станций. Для стандартного профиля в форме шляпы диаметром от 50 до 80 мм обычно требуется 14 станов.
Канавки это небольшие штампованные линии на широких плоских участках, которые устраняют волнистость и добавляют жёсткости. Для нижних канавок обычно нужно около 4 дополнительных клетей и более мощный двигатель, поэтому расположение канавок решают на раннем этапе проектирования профилегибочного станка, то есть ещё на стадии проектирования оснастки.
.
Зазор равен максимальному диаметру металлической полосы, которую может обрабатывать станок, плюс допуск. Конструкторы всегда сначала уточняют максимальную толщину полосы, поскольку зазор определяет толщину материала и качество поверхности по всей линии.
Нижний вал является стандартным, поскольку он проще и дешевле. Верхний вал стоит дороже, но обеспечивает более прочное сцепление с лентой, что помогает перемещать тяжелые рулоны и уменьшает проскальзывание на профилях с высоким коэффициентом трения.
Цельные ролики очень тяжелые. Разрезание их на более мелкие сегменты делает их легче, быстрее в установке и проще в повторном использовании при изменении профиля. Сегментированные ролики также позволяют проектировщику регулировать один изгиб, не переделывая весь комплект.
Да. Инженеры используют программное обеспечение, такое как Copra RF, для моделирования рисунка в виде цветка и проверки изгибающих напряжений до начала резки стали для роликов. Моделирование методом конечных элементов позволяет выявить риски изгиба, скручивания и расширения на этапе проектирования, что экономит недели на доработке оснастки.
Для большинства простых профилей требуется от 6 до 10 рядов, в то время как для глубоких несущих конструкций — от 14 до 20. Точное число определяется методом цветочного рисунка, который учитывает предел текучести материала, толщину и общий угол изгиба.
Основные параметры: схема раскроя, количество клетей, диаметр вала, материал и твёрдость роликов, углы боковых роликов, приводной момент и перегиб для компенсации пружинения. Вместе они определяют точность профиля, стоимость станка и ресурс оснастки.
Инженеры используют программы моделирования, например Copra RF от DATA M, чтобы рассчитать схему раскроя и напряжения при гибке ещё до раскроя стали. FEA выявляет риски прогиба, скручивания и раскрытия на этапе проектирования и экономит недели на переделку оснастки.
Да. Пришлите чертёж детали и марку материала. Наши инженеры проверяют профиль, в течение 24 часов подтверждают количество клетей, мощность привода и бюджет на оснастку, а схему раскроя рассчитывают бесплатно до того, как вы потратите деньги на оснастку.
Освоение проектирования профилировочных станков — это уже не просто гибка металла. Речь идёт о точности проектирования, минимизации отходов и максимизации времени безотказной работы. Когда сложность поперечного сечения, предел текучести материала и конфигурация прокатного стана работают вместе, производители устраняют дорогостоящие дефекты, такие как изгиб, скручивание и расширение, ещё до того, как будет изготовлен первый стальной лист для оснастки.
В условиях ужесточения промышленных требований к 2026 году, научные принципы проектирования и программное моделирование являются единственным способом гарантировать безупречное высокоскоростное производство. Эти пять правил — те же самые, которые наши инженеры применяют при каждой индивидуальной сборке, и именно поэтому машины Believe Industry соответствуют требованиям более чем 20 экспортных рынков.
Готовы разработать собственную конструкцию профилировочного станка с нуля? Начните с... прайс-лист на станки для профилирования рулонов Чтобы составить реалистичный бюджет, затем обсудите это с нашей инженерной командой. профилегибочная машина на заказ Создано с учетом ваших точных параметров. Пришлите нам чертеж детали, и мы бесплатно изготовим цветочный узор, прежде чем вы потратите хоть доллар на оснастку.
Последнее обновление: Oct 2, 2026
История изменений:
2026-10-02: заголовок переписан с выносом «проектирование оснастки» в начало; добавлены модули «руководство», «параметры оснастки» и «сечения примеров» на первом экране; добавлены 3 вопроса по оснастке; переписана мета под запрос о проектировании оснастки. H1 и slug не менялись.
Триггеры для проверки (проверяйте каждые 3 месяца или по следующему случаю):
Данная статья является частью базы знаний Believe Industry по профилированию металла. Внешние источники: Ролл-Крафт, Фабрикатор, Справочник по профилированию методом прокатки, автор Джордж Т. Халмос., ДАННЫЕ M Копра РЧ.
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Читать далееBillboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Читать далееHeavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Читать далееRolling Shutter Roll Forming: Shopfront to Warehouse Applications Short answer:...
Читать далее