العنوان
رقم 1، طريق Yd، حي هويشان، مدينة ووكسي، مقاطعة جيانغسو. 214183
ساعات العمل
من الاثنين إلى الجمعة: 9 صباحا - 5 مساء
السبت: 9 صباحا - 4 مساء
العنوان
رقم 1، طريق Yd، حي هويشان، مدينة ووكسي، مقاطعة جيانغسو. 214183
ساعات العمل
من الاثنين إلى الجمعة: 9 صباحا - 5 مساء
السبت: 9 صباحا - 4 مساء
الإجابة المختصرة: تحوّل آلة تشكيل الأعمدة الرأسية بالدرفلة اللفة المجلفنة إلى أعمدة مخرومة بشبكة ثقوب قابلة للتكرار، ثم تقطعها حسب الطول في تمريرة واحدة متواصلة. تعمل معظم الخطوط على شريط بسماكة 1.5 إلى 2.5 mm بسرعة 10 إلى 15 m/min مع مكبس هيدروليكي، أو 30 m/min فأكثر مع مكبس تخريم دوراني. خطوة الثقوب لا سرعة التشكيل هي ما يحدد إمكان تركيب الأعمدة في رف.
العمود هو العضو الرأسي في رف البالتات أو إطار الأرفف أو الإطار الإنشائي الخفيف. تُثبَّت العوارض في ثقوبه بمشابك أو براغي. وإذا انحرفت خطوة الثقوب، خرجت العوارض عن الاستواء وتغيّر مسار الحمل. لهذا تحظى محطة التخريم في آلة تشكيل الأعمدة الرأسية بالدرفلة باهتمام أكبر من وحدة الدرفلة خلفها.
بنينا خطوط رول فورمينج منذ عام 2005 وشحناها إلى أكثر من 50 دولة. تبقى هذه الصفحة مع خط العمود الأحادي: مطحنة واحدة قابلة للضبط، محطة تثقيب واحدة، قطع واحد. إذا احتاج المشروع أيضًا لحام الهياكل وخطوط العوارض وتخطيط مصنع كامل، آلة تشكيل رف البالتات بالدرفلة تغطي النظام الأوسع بدلاً من ذلك.
تُنتج آلة تشكيل الأعمدة الرأسية بالدرفلة نفسها أيضاً أعمدة رفوف العرض وأعمدة الحواجز وأعمدة القنوات المشقوقة. تختلف المقاطع، لكن ترتيب الخط لا يختلف: فك اللفة، التسوية، التغذية، التخريم، التشكيل، التقويم، القطع، التراص.
يكون المقطع عادةً قناة C أو U بحافة مرتدة، بعرض وتر من 60 إلى 120 mm، وبشفاه مرتدة من 40 إلى 70 mm. تمتد الثقوب على طول الوتر وفق شبكة ثابتة. تناسب الثقوب على شكل دمعة والثقوب المفتاحية مشابك العوارض، وتناسب الثقوب الدائرية والمشقوقة الإطارات المثبتة ببراغي. بعض الأعمدة مقاطع صندوقية مغلقة تُصنع في محطة لحام الدرزة بعد وحدة الدرفلة.
لا تُنتج آلة تشكيل الأعمدة الرأسية بالدرفلة العوارض ولا الدعامات ولا ألواح الأرفف ولا الوصلات. تأتي هذه من خطوط أخرى، ويجب أن يطابق تباعد خطافاتها الثقوب المخرومة هنا. أرسل الرسمين معاً قبل تصنيع القوالب.
| البند | النطاق المعتاد | التأثير على الخط |
|---|---|---|
| سماكة الشريط | 1.5 إلى 2.5 mm | عدد محطات التشكيل وقدرة المحرك |
| الخيار الثقيل | 3.0 مم | مجموعة درافيل جديدة وقدرة أعلى |
| عرض وتر العمود | 60 to 120 mm | موضع محطات قابل للتعديل |
| الشفة المرتدة | 40 إلى 70 مم | خلوص الدرافيل وأدوات الحافة المرتدة |
| خطوة الثقوب | 50 or 75 mm | معيار مشابك العوارض |
| طول القطع | من 1.8 إلى 12 م | برنامج القطع |
| عرض الملف | 180 to 420 mm | مقاس جهاز فك اللفة وجهاز التسوية |
في آلة تشكيل الأعمدة الرأسية بالدرفلة، لا يُعد ارتفاع العمود تغييراً في الأدوات. فعمود بطول 2.4 m وعمود بطول 6 m يستخدمان الدرافيل والقوالب نفسها، ولا يتغيّر إلا برنامج طول القطع. أمّا عرض العمود فهو مهمة تغيير المقاس الحقيقية، لأن محطات التشكيل وشفرة القطع يجب أن تتحرك.

في الأعمدة الخفيفة، تُفحص خطوة الثقوب عادةً بين الفتحة الأولى والأخيرة من القطعة المقطوعة. فالقالب الذي ينحرف 1 mm عن المركز في البداية ينتج رفاً لا يقبل العارضة في أعلاه. وتُظهر ملاحظات محاذاة قالب التخريم موضع نشوء هذا الخطأ.
تُشكَّل معظم الأعمدة من S350GD المجلفن بالغمس الساخن بطبقة Z275 إلى Z450، أو من Q235 وQ345 حيث يسمح المعيار المحلي بذلك. كثيراً ما تطلب الأعمال الأسترالية G550 وفق AS/NZS 4600، وهو رقيق وعالي المتانة. يحتاج الشريط عالي المتانة إلى قوة تشكيل أكبر وتشطيب أصلب للدرافيل. ويُذكر كل من الدرجة والطلاء في طلب العرض لا في رسالة متأخرة. وتنشر الجمعية الأمريكية للجلفنة إرشادات مفيدة عن الطلاء، ويغطي دليل اختيار اللفة المفاضلات. وتتناول ملاحظات درجات صلب الأعمدة الرأسية درجات الرفوف تحديداً.
تُصمَّم رفوف أمريكا الشمالية وفق ANSI MH16.1 الصادر عن معهد مصنعي الرفوف في MHI، وتخضع الأعمال الأوروبية لـ EN 15512 ولوائح FEM 10.2.02. وتستخدم الأعمال الأسترالية AS 4084. اسأل عن المعيار الذي سيُفحص الرف وفقه قبل بناء آلة تشكيل الأعمدة الرأسية بالدرفلة، لأن سماكة العمود وحجم الثقب ونمط الدعامات كلها تنتج عن هذا الحساب.
يدخل الشريط آلة تشكيل الأعمدة الرأسية بالدرفلة من جهاز فك لفة بسعة 3 إلى 5 t، ويخرج عموداً مخروماً مقطوعاً حسب الطول. يجب أن تبقى كل محطة بين النقطتين محاذية للثقب الأول.

مخطط التخطيط أدناه هو الترتيب القياسي. تصف قدرات المحركات في ذلك المخطط خطاً كاملاً واحداً وتتغيّر مع نطاق السماكة، لذا تعامل معها كنقطة انطلاق لا كمواصفة ثابتة.
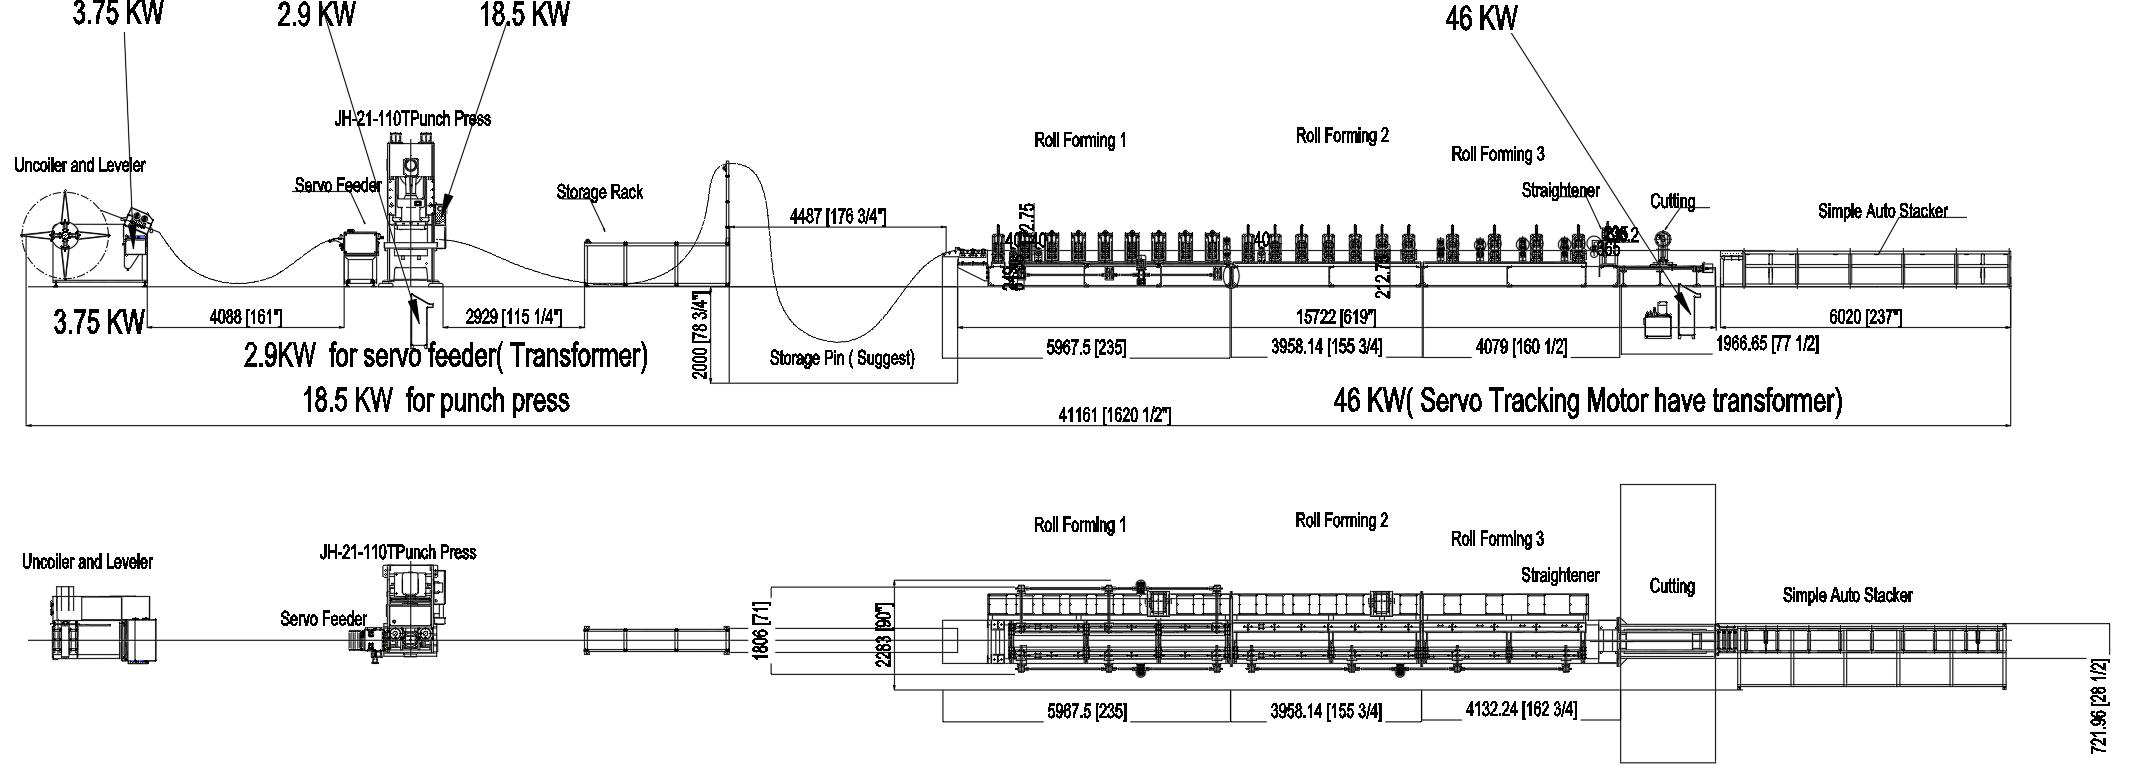
| المحطة | المهمة | ملاحظة |
|---|---|---|
| جهاز فك اللفة، 3 إلى 5 t | يحمل اللفة ويوفّر شداً خلفياً | تحدد طول التشغيل |
| جهاز التسوية، 7 أو 9 درافيل | تزيل انحناء اللفيفة | تقوس اللفة يتحول إلى التواء في العمود |
| المغذي المؤازر | يضبط خطوة الثقوب | المشفر يغلق حلقة التحكم |
| مكبس هيدروليكي، نحو 110 t | ثقوب الوتر والفتحات المشقوقة | حامل القوالب سريع التغيير |
| حلقة المُراكم | يعمل مخزناً مؤقتاً للشريط | مطلوب في خطوط التوقف والقطع |
| وحدة التشكيل | 18 إلى 22 محطة | تُشكّل الوتر والشفاه المرتدة |
| رأس التقويم | يزيل الانحناء والالتواء | يُبقي الشفاه متوازية |
| آلة القص | هيدروليكي، أو تتبعي، أو مقص طائر | يحدد حالة الطرف |
| طاولة خروج ورصّاف | يجمع الأعمدة النهائية | 15 إلى 25 م/دقيقة |
في آلة تشكيل الأعمدة الرأسية بالدرفلة المزودة بمكبس توقف وقطع، لا يكون المُراكم بين التخريم ووحدة الدرفلة اختيارياً. يجب أن يواصل الشريط حركته عبر محطات التشكيل بينما يتوقف المغذي عند كل ضربة تخريم. وبدون تلك الحلقة يكتسب العمود انحناءً عند كل ثقب.
في آلة تشكيل الأعمدة الرأسية بالدرفلة، تُخرم الثقوب قبل أن يصل الشريط إلى محطة التشكيل الأولى، بينما لا يزال مستوياً. يضع مكبس هيدروليكي بقوالب قابلة للتبديل فتحات على شكل دمعة أو مفتاحية أو دائرية أو مشقوقة في الوتر. يحسب المغذي المؤازر طول الشريط من الثقب الأول لا من طرف اللفة. ويُغلق المشفر عند وحدة الدرفلة حلقة التحكم، فلا يتحول انزلاق بمقدار 0.5 mm في كل تغذية إلى خطأ 10 mm عند الثقب العشرين.

يُقلّل حامل القوالب سريع التغيير زمن تبديل القالب من 30 إلى 45 دقيقة إلى دقائق معدودة. ويهم ذلك عندما يُنتج المصنع ثلاثة أنماط ثقوب في وردية واحدة. وتُبيّن قائمة أعطال التخريم أكثر الأعطال تكراراً أثناء الإعداد. وإذا كان سجل الطلبات في معظمه نمطاً واحداً بكميات كبيرة، فإن مكبس التخريم الدوراني يضبط الثقوب دون إيقاف الشريط إطلاقاً.
يُحكم على آلة تشكيل الأعمدة الرأسية بالدرفلة بالثقب الأخير بقدر ما يُحكم بالأول. اطلب من المُصنِّع قياس الخطوة على قطعة كاملة بطول 6 m لا على عيّنة بطول 300 mm.
تثني 18 إلى 22 محطة الشريط على خطوات صغيرة. الدرافيل من Cr12MoV مُصلَّدة إلى HRC 58 إلى 62، وتدور على محاور 75 mm من 40Cr. وتُدير وحدتا دفع بقدرة 18.5 kW وحدة الدرفلة في الخط القياسي. يلزم عدد أكبر من المحطات للمقطع العميق ذي الحافة المرتدة أو لشريط 3.0 mm، لأن الانحناء الأكبر في تمريرة واحدة يترك ارتداداً مرناً لا يستطيع جهاز التقويم إزالته.
ضبط العرض هو ما يميّز آلة تشكيل الأعمدة الرأسية بالدرفلة عن أخرى. في وحدة الدرفلة اليدوية ينقل المشغّل الفواصل بين المحطات، وفي الوحدة المُحرَّكة تتحرك المحطات بحسب مقاس يُدخل على شاشة اللمس. وفي الحالتين يجب ضبط شفرة القطع على المقطع الجديد، وأن يتبع قالب التخريم عرض الوتر الجديد. وتُوضّح مقارنتنا بين الأعمدة الرأسية المشكّلة بالدرفلة والمشكّلة بمكبس الثني لماذا يُبقي خط الدرفلة المستمر العمود أكثر استقامة من سلسلة ضربات مكبس الثني.
يُركَّب رأس التقويم في آلة تشكيل الأعمدة الرأسية بالدرفلة بعد المحطة الأخيرة، ويزيل الانحناء والالتواء اللذين تتركهما عملية التشكيل. فالعمود المستقيم لكن الملتوي يرفض مشبك العارضة أيضاً، لذا يجب أن يفحص تشغيل القبول الأمرين معاً.
يحدد اختيار القطع الإنتاج الفعلي لآلة تشكيل الأعمدة الرأسية بالدرفلة. يحافظ القطع الهيدروليكي مع التوقف على 3 إلى 4 m/min، ويصل القطع بالمكبس مع التتبع المؤازر إلى 10 إلى 15 m/min، وهو النطاق المذكور في معظم خطوط الأعمدة القياسية. يُبقي المقص الطائر الشريط متحركاً عند 20 إلى 35 m/min، ويعمل خط التخريم الدوراني عند 30 m/min فأكثر. أمّا جهاز التراص خلف وحدة الدرفلة فيتوقف عادةً عند 15 إلى 25 m/min.

عند 12 m/min وزمن تشغيل 80 بالمئة، تُنتج آلة تشكيل الأعمدة الرأسية بالدرفلة نحو 4,600 m في وردية من 8 ساعات، أي ما يقارب 2,300 عمود بطول 2 m للواحد. يُخصم من هذا الرقم زمن تغيير اللفات وتبديل القوالب وتغيير الأطوال. ويُبيّن تحليل السرعة والإنتاج الحساب نفسه لخطوط التخريم الدوراني، ويشرح دليل المقص الطائر سبب عدم توقف الشريط.
يحتاج القطع مع التوقف أيضاً إلى شفرة لكل مقطع. أمّا ترتيب القطع المسبق فيستخدم شفرة عالمية واحدة لكنه يترك طرفاً ليناً. وإذا لحُمت الأعمدة في إطارات، كانت حالة الطرف أهم من رقم السرعة.
ترد طلبات الأعمدة بعروض وأطوال مختلطة. الطول برنامج، والعرض مهمة أدوات. والطريقة التي تتعامل بها آلة تشكيل الأعمدة الرأسية بالدرفلة مع العرض هي عادةً أهم قرار بعد نطاق المقاس نفسه.
| التصميم | تغيير العرض | الأفضل لـ |
|---|---|---|
| الفواصل اليدوية | نحو 3 h | عروض قليلة وتشغيلات طويلة |
| شفرة عالمية مع القطع المسبق | نحو 2.5 h | دفعات متوسطة |
| محطات مؤازرة أوتوماتيكية | نحو 2 min | تغيير العرض يومياً |
التصميم اليدوي هو الأقل تكلفة شراءً. ينقل المشغّل الفواصل بين المحطات، ويبدّل شفرة القطع، ويعيد محاذاة قالب التخريم، ويبقى طرف القطع مربعاً. أمّا ترتيب القطع المسبق فيقطع الشريط قبل التشكيل، فتغطي شفرة واحدة كل العروض ويكون التغيير أسرع قليلاً، على حساب طرف متسع قليلاً. ويُحرّك التصميم المؤازر المحطات على محاور مُحرَّكة ولا يحتاج إلى تبديل الشفرة.
اشترِ النسخة المؤازرة عندما يُنتج المصنع عدة عروض في اليوم، واشترِ النسخة اليدوية عندما يعمل بعرض واحد لأسبوع. ويضع دليل زمن تغيير المقاس أرقاماً لجانب اللفة من الحساب نفسه.
ورقة مواصفات آلة تشكيل الأعمدة الرأسية بالدرفلة هي نقطة انطلاق. يجب أن يكون القبول تشغيلاً على لفة المشتري لا كتيّباً دعائياً.
| البند | القيمة النموذجية | فحص القبول |
|---|---|---|
| محطات التشكيل | 18 إلى 22 | اعتماد قائمة المحطات |
| مادة الأسطوانة | Cr12MoV, HRC 58 to 62 | شهادة الصلادة |
| المحور | 75 mm, 40Cr | الانحراف الدوراني عند كل محطة |
| وحدات الدفع الرئيسية | محركان بقدرة 18.5 kW | التشغيل عند الحمل المقنن |
| المحطة الهيدروليكية | 5.5 كيلو واط | التخريم والقطع معاً |
| طول القطع | زائد أو ناقص 1 mm | قياس 30 قطعة |
| خطوة الثقوب | زائد أو ناقص 0.5 mm | الثقب الأول والأخير |
| الاستقامة | في حدود 1 mm لكل m | مسطرة استقامة بطول 2 m |
قبل أن تخرج آلة تشكيل الأعمدة الرأسية بالدرفلة من الورشة، شغّل 30 قطعة من لفة المشتري. قِس عرض الوتر والشفة المرتدة وطول القطع وخطوة الثقوب والاستقامة والالتواء، ثم ثبّت عارضة في عمودين باليد. يكشف هذا الاختبار الأخير مشاكل أكثر من أي رقم، لأنه يستخدم الحركة نفسها التي سيستخدمها فريق التركيب. ويُبيّن دليل إطار العمود الرأسي كيف يتكامل خط الأعمدة مع آلة لحام الإطارات.
اشترِ آلة تشكيل الأعمدة الرأسية بالدرفلة عندما يُنتج المصنع الأعمدة بكميات كبيرة ويغيّر العرض أكثر مما يغيّر عائلة المنتج. لخط الأعمدة المخصص محاور أقل وقطع أبسط وتشغيل أولي أقصر وسعر أدنى لنطاق السماكة نفسه. كما يحافظ على نمط الثقوب بسهولة أكبر، لأن شبكة القوالب مبنية حول عائلة مقاطع واحدة.
اشترِ نظاماً أوسع عندما يضم سجل الطلبات أيضاً عوارض مدرّجة وعوارض صندوقية وألواح أرفف ودعامات وإطارات ملحومة. وتغطي مجموعة آلات تشكيل رفوف البالتات بالدرفلة المجموعة بأكملها. ويغذي هذا الرف خطّان للعوارض: تُشكّل آلة العوارض المدرّجة عوارض مدرّجة، بينما تُشكّل آلة تشكيل العوارض الصندوقية بالدرفلة مقاطع صندوقية مغلقة. أمّا المصانع التي تحتاج لحام الإطارات والإنتاج التجريبي فتبدأ من آلة تشكيل رف البالتات بالدرفلة الصفحة بدلاً من ذلك.
أرسل رسم المقطع وشبكة الثقوب ودرجة اللفة وطلاءها والحجم السنوي ومعيار التصميم. بهذه البنود الخمسة نستطيع تثبيت عدد محطات التشكيل وحمولة التخريم ونوع القطع وأحجام المحركات لآلة تشكيل الأعمدة الرأسية بالدرفلة بدلاً من التسعير من كتالوج. وأرسل الرسم إلى فريقنا الهندسي ، وسنُعيد إليك مخططاً للخط وزمن دورة من اللفة إلى التراص.
Q: ماذا تُنتج آلة تشكيل الأعمدة الرأسية بالدرفلة فعلياً؟
A: تُنتج أعمدة رأسية مخرومة ومقطوعة حسب الطول من لفة مجلفنة. يكون المقطع عادةً قناة C أو U بحافة مرتدة، بثقوب على شكل دمعة أو مفتاحية أو دائرية أو مشقوقة على شبكة ثابتة. أمّا العوارض والدعامات وألواح الأرفف والوصلات فتأتي من خطوط أخرى.
Q: ما نطاق السماكة والمقاسات الذي يستطيع الخط الواحد تشغيله؟
A: تغطي آلة تشكيل الأعمدة الرأسية بالدرفلة القياسية شريطاً بسماكة 1.5 إلى 2.5 mm، وعروض وتر من 60 إلى 120 mm، وشفاهاً مرتدة من 40 إلى 70 mm، وأطوال قطع من 1.8 إلى 12 m. أمّا الخيار الثقيل 3.0 mm فيحتاج إلى مجموعة درافيل مختلفة وقدرة محرك أعلى.
Q: هل ارتفاع العمود تغيير في الأدوات؟
A: لا. يُحدد ارتفاع العمود ببرنامج طول القطع في المقص الطائر أو القطع التتبعي، وتستغرق تغييرات الارتفاع ثوانٍ. أمّا عرض العمود فهو تغيير المقاس الحقيقي، لأن محطات التشكيل وقالب التخريم وشفرة القطع يجب أن تُضبط جميعها من جديد.
Q: ما سرعة تشغيل آلة تشكيل الأعمدة الرأسية بالدرفلة؟
A: يحافظ القطع الهيدروليكي مع التوقف على 3 إلى 4 m/min، ويعمل خط المكبس بالتتبع المؤازر عند 10 إلى 15 m/min، ويصل المقص الطائر إلى 20 إلى 35 m/min، ويعمل خط التخريم الدوراني عند 30 m/min فأكثر. أمّا جهاز التراص خلف وحدة الدرفلة فيتوقف عادةً عند 15 إلى 25 m/min.
Q: أين تُخرم الثقوب؟
A: قبل محطة التشكيل الأولى، بينما الشريط لا يزال مستوياً. يضبط المغذي المؤازر الخطوة من الثقب الأول، ويُغلق المشفر عند وحدة الدرفلة حلقة التحكم. والتخريم بعد التشكيل يشوّه الشفاه ويجعل ضبط الخطوة صعباً.
Q: كم يستغرق تغيير عرض المقاس؟
A: نحو 3 ساعات في خط الفواصل اليدوي، ونحو 2.5 ساعة في ترتيب القطع المسبق بشفرة عالمية، ونحو دقيقتين في الخط المؤازر الأوتوماتيكي حيث تتحرك المحطات بحسب مقاس يُدخل على الشاشة.
Q: ما درجات اللفات والمعايير المطبقة؟
A: الخيار المعتاد هو S350GD المجلفن بالغمس الساخن بطبقة Z275 إلى Z450، مع Q235 وQ345 حيث يسمح المعيار المحلي. كثيراً ما تستخدم الأعمال الأسترالية G550 وفق AS/NZS 4600. وتتبع رفوف أمريكا الشمالية ANSI MH16.1، ورفوف أوروبا EN 15512 وFEM 10.2.02، ورفوف أستراليا AS 4084.
Q: كيف أختبر الخط قبل شحنه؟
A: شغّل 30 قطعة من لفتك أنت. قِس عرض الوتر والشفة المرتدة وطول القطع وخطوة الثقوب والاستقامة والالتواء، ثم ثبّت عارضة في عمودين باليد. تحقق من طول القطع بزائد أو ناقص 1 mm، ومن خطوة الثقوب بزائد أو ناقص 0.5 mm، ومن الاستقامة في حدود 1 mm لكل m.
آخر تحديث: 2026-11-08
سجل تغييرات المقال
2026-11-08: أُعيد بناء الصفحة من 154 كلمة، وأُضيف المقطع وتخطيط الخط وجداول تغيير المقاس والقبول وثمانية أسئلة شائعة وبيانات Rank Math الوصفية وخمسة عشر رابطاً داخلياً وخمس صور من المصنع.
محفّزات المراجعة المقبلة
تُغيّر مراجعات ANSI MH16.1 أو EN 15512 أو FEM 10.2.02 أو AS 4084 قواعد سماكة العمود أو شبكة الثقوب
يصبح خيار السماكة الثقيلة 3.0 mm جزءاً من خط الأعمدة القياسي
يصبح تغيير العرض المؤازر الأوتوماتيكي أو التخريم الدوراني معياراً في هذا الخط

A roll forming machine price ranges from 20,000 for a basic stud and...
اقرأ المزيد
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
اقرأ المزيد
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
اقرأ المزيد
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
اقرأ المزيد English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



