Adres
No 1, Yd Caddesi, Huishan Bölgesi, Wuxi Şehri, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
Adres
No 1, Yd Caddesi, Huishan Bölgesi, Wuxi Şehri, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
Kısa cevap: Dikey direk rulo şekillendirme makinesi galvanizli ruloyu tekrarlanabilir delik ızgarasına sahip delinmiş direklere dönüştürür, ardından tek sürekli geçişte boyuna keser. Çoğu hat hidrolik presle 1.5 - 2.5 mm şeridi 10 - 15 m/min hızda, döner delme ile ise 30 m/min ve üzerinde çalıştırır. Direklerin rafa monte edilip edilemeyeceğini şekillendirme hızı değil, delik adımı belirler.
Direk, palet rafının, raf çerçevesinin veya hafif yapı çerçevesinin düşey elemanıdır. Kirişler deliklerine klipsle veya cıvatayla takılır. Delik adımı kayarsa kirişler terazisiz oturur ve yük yolu değişir. Bu yüzden dikey direk rulo şekillendirme makinesindeki delme istasyonu, arkasındaki tezgâhtan daha fazla dikkat görür.
We have built roll forming lines since 2005 and shipped them to 50+ countries. This page stays with the single post line: one adjustable mill, one punch station, one cut-off. If a project also needs frame welding, beam lines and a whole plant layout, the dikey raf rulo şekillendirme makinesi sayfası bu daha geniş sistemi kapsar.
Aynı dikey direk rulo şekillendirme makinesi gondola direkleri, korkuluk direkleri ve yarıklı kanal direkleri de üretir. Profiller değişir, hat sırası değişmez: rulo açma, doğrultma, besleme, delme, şekillendirme, düzeltme, kesme, istifleme.
Profil genellikle gövdesi 60 - 120 mm, dönüş flanşları 40 - 70 mm olan dudaklı C veya U kanalıdır. Delikler gövde boyunca sabit bir ızgarada sıralanır. Damla biçimli ve anahtar deliği delikler kiriş klipslerine uyar. Yuvarlak ve yarıklı delikler cıvatalı çerçevelere uyar. Bazı direkler, tezgâhtan sonraki dikiş kaynak istasyonunda üretilen kapalı kutu profilleridir.
Dikey direk rulo şekillendirme makinesi kirişleri, çapraz bağlantıları, raf panellerini veya bağlantı elemanlarını üretmez. Bunlar başka hatlardan gelir ve kanca aralıkları burada delinen deliklerle uyuşmalıdır. Kalıplar kesilmeden önce iki çizimi birlikte gönderin.
| Kalem | Tipik aralık | Hattaki etkisi |
|---|---|---|
| Şerit kalınlığı | 1,5 ila 2,5 mm | Stand sayısı ve motor gücü |
| Ağır seçenek | 3,0 mm | Yeni merdane seti, daha fazla güç |
| Direk gövde genişliği | 60 to 120 mm | Ayarlanabilir stand konumu |
| Dönüş flanşı | 40-70 mm | Merdane aralığı ve dudak takımı |
| Delik adımı | 50 or 75 mm | Kiriş klipsi standardı |
| Kesim boyu | 1,8 ila 12 m | Kesme programı |
| Bobin genişliği | 180 to 420 mm | Rulo açıcı ve doğrultucu boyutu |
Dikey direk rulo şekillendirme makinesinde direk boyu bir kalıp değişimi değildir. 2.4 m ve 6 m direk aynı merdaneleri ve aynı kalıpları kullanır. Yalnızca kesme boyu programı değişir. Asıl kalıp değişimi direk genişliğidir; çünkü şekillendirme standlarının ve kesme bıçağının hareket etmesi gerekir.

Hafif direklerde delik adımı genellikle kesilmiş parçanın ilk ve son açıklığı üzerinden kontrol edilir. Başlangıçta merkezden 1 mm sapan bir kalıp, tepesinde kirişin takılamadığı bir rafa dönüşür. delme kalıbı hizalama notlarımız o hatanın nerede başladığını gösterir.
Çoğu direk, Z275 - Z450 kaplamalı sıcak daldırma galvanizli S350GD sacdan şekillendirilir; yerel yönetmeliğin izin verdiği yerlerde Q235 ve Q345 kullanılır. Avustralya işlerinde genellikle ince ve yüksek mukavemetli G550, AS/NZS 4600 kapsamında istenir. Yüksek mukavemetli şerit daha fazla şekillendirme kuvveti ve daha sert merdane yüzeyi gerektirir. Kalite ve kaplama sonradan gelen bir e-postada değil, teklif talebinde yer almalıdır. Amerikan Galvanizciler Derneği yararlı kaplama kılavuzları yayımlar ve rulo seçim kılavuzumuz avantaj ve dezavantajları ele alır. dikey direk çelik kalitesi notlarımız raf kalitelerini ayrıntılı olarak ele alır.
Kuzey Amerika rafları, ANSI MH16.1 temel alınarak tasarlanır: MHI bünyesindeki Raf Üreticileri Enstitüsü. Avrupa işleri EN 15512 ve FEM 10.2.02 kurallarına tabidir. Avustralya işlerinde AS 4084 kullanılır. Bir dikey direk rulo şekillendirme makinesi üretilmeden önce rafın hangi koda göre kontrol edileceğini sorun; çünkü direk et kalınlığı, delik boyutu ve çapraz bağlantı düzeni bu hesaptan çıkar.
Şerit, dikey direk rulo şekillendirme makinesine 3 - 5 t rulo açıcıdan girer ve delinmiş, boyuna kesilmiş direk olarak çıkar. Bu iki nokta arasındaki her istasyon ilk delikle hizalı kalmalıdır.

Aşağıdaki yerleşim çizimi standart düzeni gösterir. Çizimdeki güç değerleri tek bir tam hattı anlatır ve et kalınlığı aralığına göre değişir; bu yüzden sabit bir şartname değil, başlangıç noktası olarak alın.
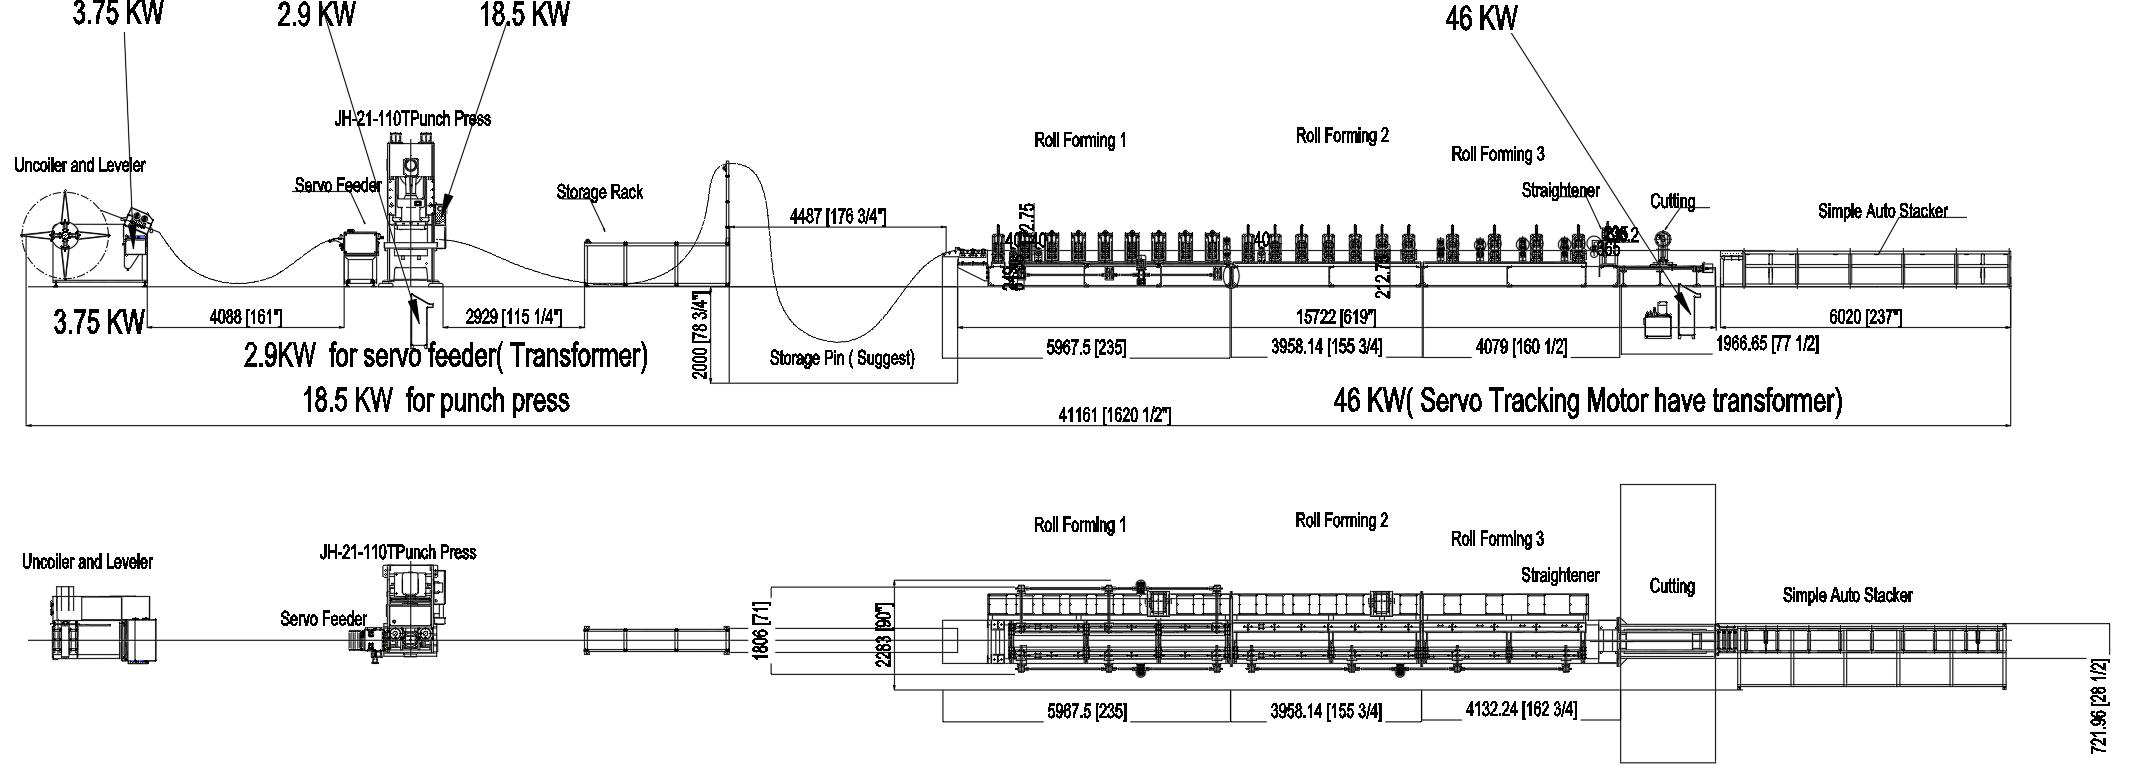
| İstasyon | Görev | Not |
|---|---|---|
| Rulo açıcı, 3 - 5 t | Ruloyu tutar, geri gerginlik sağlar | Hat boyunu belirler |
| Doğrultucu, 7 veya 9 merdane | Rulo eğriliğini giderir | Rulo eğriliği direk burulmasına dönüşür |
| Servo besleyici | Delik adımını indeksler | Enkoder çevrimi kapatır |
| Hidrolik pres, yaklaşık 110 t | Gövde delikleri ve yarıkları | Hızlı değişim kalıp taşıyıcısı |
| Akümülatör halkası | Şeridi tamponlar | Dur-kes hatlarında gerekli |
| Şekillendirme hattı | 18 - 22 şekillendirme standı | Gövdeyi ve dönüş dudaklarını oluşturur |
| Doğrultma kafası | Eğrilik ve burulmayı giderir | Flanşları paralel tutar |
| Kesim | Hidrolik, takipli veya uçan makas | Uç durumunu belirler |
| Çıkış masası ve istifleyici | Bitmiş direkleri toplar | 15 ila 25 m/dk |
Dur-kes presli bir dikey direk rulo şekillendirme makinesinde, delme ile tezgâh arasındaki akümülatör isteğe bağlı değildir. Besleyici her delme darbesinde duraklarken şerit şekillendirme standlarından geçmeye devam etmelidir. Bu halka olmadan direkler her delikte eğrilik kazanır.
Dikey direk rulo şekillendirme makinesinde delikler, şerit ilk şekillendirme standına ulaşmadan, hâlâ düzken açılır. Değiştirilebilir kalıplı hidrolik pres gövdeye damla biçimli, anahtar deliği, yuvarlak veya yarıklı açıklıklar açar. Servo besleyici şerit boyunu rulo ucundan değil, ilk delikten sayar. Tezgâhtaki enkoder çevrimi kapatır; böylece besleme başına 0.5 mm kayma yirminci delikte 10 mm hataya dönüşmez.

Hızlı değişim kalıp taşıyıcısı kalıp değişimini 30 - 45 dakikadan birkaç dakikaya indirir. Bir tesis tek vardiyada üç delik deseni sevk ettiğinde bu önem kazanır. delme hata kontrol listesi kurulum sırasında en sık gördüğümüz arızaları sıralar. Sipariş defteri çoğunlukla yüksek adetli tek desenden oluşuyorsa, döner delme şeridi hiç durdurmadan delikleri indeksler.
Dikey direk rulo şekillendirme makinesi ilk deliği kadar son deliğiyle de değerlendirilir. Üreticiden adımı 300 mm numune yerine tam 6 m boyundaki parça üzerinde ölçmesini isteyin.
On sekiz ila yirmi iki şekillendirme standı şeridi küçük adımlarla büker. Merdaneler Cr12MoV olup HRC 58 - 62 sertliğine ısıl işlem görmüştür ve 75 mm 40Cr miller üzerinde çalışır. Standart hatta tezgâhı iki 18.5 kW tahrik döndürür. Derin dudaklı profil veya 3.0 mm şerit için daha fazla stand gerekir; çünkü tek geçişteki büyük büküm, doğrultma kafasının gideremeyeceği geri yaylanma bırakır.
Genişlik ayarı, bir dikey direk rulo şekillendirme makinesini diğerinden ayıran bölümdür. Manüel tezgâhta operatör şekillendirme standları arasındaki ara parçaları kaydırır. Motorlu tezgâhta standlar dokunmatik ekrana girilen ölçüye göre kayar. Her iki durumda da kesme bıçağı yeni profile göre kontrol edilmeli, delme kalıbı da yeni gövde genişliğini izlemelidir. rulo şekillendirilmiş ve pres bükümlü dikey direklere ilişkin karşılaştırmamız, tek bir sürekli tezgâhın neden bir dizi pres darbesinden daha düz direk tuttuğunu açıklar.
Dikey direk rulo şekillendirme makinesindeki doğrultma kafası son standdan sonra yer alır. Şekillendirme sırasının bıraktığı eğrilik ve burulmayı giderir. Düz ama burulmuş bir direk yine de kiriş klipsini kabul etmez; bu yüzden kabul kontrolü ikisini de kontrol etmelidir.
Kesme seçimi, dikey direk rulo şekillendirme makinesinin gerçek verimini belirler. Hidrolik dur-kes 3 - 4 m/min tutar. Servo takipli pres kesimi, çoğu standart direk hattında verilen aralık olan 10 - 15 m/min hıza ulaşır. Uçan makas şeridi 20 - 35 m/min hızda hareketli tutar. Döner delme hattı 30 m/min ve üzerinde çalışır. Tezgâhın arkasındaki istifleyici genellikle 15 - 25 m/min hızda sınırlanır.

12 m/min hızda ve yüzde 80 çalışma oranında bir dikey direk rulo şekillendirme makinesi 8 saatlik vardiyada yaklaşık 4,600 m, yani her biri 2 m olan kabaca 2,300 direk üretir. Rulo değişimleri, kalıp değişimleri ve boy değişimleri bu rakamdan düşülür. hız ve üretim dökümümüz döner hatlar için aynı hesabı gösterir ve uçan makas kılavuzu şeridin neden durmadığını açıklar.
Dur-kes ayrıca her profil için ayrı bıçak ister. Ön kesim düzeni tek üniversal bıçak kullanır ama yumuşak bir uç bırakır. Direkler çerçevelere kaynaklanacaksa bu uç durumu hız rakamından daha önemlidir.
Direk siparişleri karışık genişlik ve boylarda gelir. Boy bir programdır. Genişlik bir kalıp işidir. Dikey direk rulo şekillendirme makinesinin genişliği nasıl karşıladığı, boyut aralığından sonraki en büyük karar olur.
| Tasarım | Genişlik değişimi | En uygun olduğu durum |
|---|---|---|
| Manüel ara parçalar | Yaklaşık 3 h | Az genişlik, uzun üretimler |
| Ön kesim üniversal bıçak | Yaklaşık 2.5 h | Orta partiler |
| Servo otomatik standlar | Yaklaşık 2 min | Günlük genişlik değişimleri |
Manüel tasarım satın alması en ucuz olandır. Operatör şekillendirme standları arasındaki ara parçaları kaydırır, kesme bıçağını değiştirir ve delme kalıbını yeniden hizalar. Kesilen uç düz kalır. Ön kesim düzeni şeridi şekillendirmeden önce keser; böylece tek bıçak her genişliği karşılar ve değişim biraz daha hızlı olur, karşılığında uç hafifçe genişler. Servo tasarım standları motorlu eksenlerde kaydırır ve bıçak değişimi gerektirmez.
Tesis günde birkaç genişlik sevk ediyorsa servo versiyonu, bir hafta boyunca tek genişlik çalıştırıyorsa manüel versiyonu alın. kalıp değişimi süresi kılavuzumuz aynı hesabın rulo tarafına ilişkin rakamları verir.
Dikey direk rulo şekillendirme makinesi için şartname sayfası bir başlangıç noktasıdır. Kabul, broşür değil, alıcının rulosuyla yapılan bir üretim olmalıdır.
| Kalem | Tipik değer | Kabul kontrolü |
|---|---|---|
| Şekillendirme istasyonu | 18 ila 22 | İstasyon listesi onayı |
| Makara malzemesi | Cr12MoV, HRC 58 to 62 | Sertlik sertifikası |
| Mil | 75 mm, 40Cr | Her standda salgı |
| Ana tahrik | İki 18.5 kW motor | Nominal yükte çalıştırma |
| Hidrolik ünite | 5,5 kW | Delme ve kesme birlikte |
| Kesim boyu | artı eksi 1 mm | 30 parça ölçümü |
| Delik adımı | artı eksi 0.5 mm | İlk ve son delik |
| Doğruluk | m başına 1 mm içinde | 2 m kontrol cetveli |
Dikey direk rulo şekillendirme makinesi atölyeden çıkmadan önce alıcının rulosundan 30 parça üretin. Gövde genişliğini, dönüş flanşını, kesim boyunu, delik adımını, doğruluğu ve burulmayı ölçün. Ardından bir kirişi iki direke elle takın. Montaj ekibinin kullanacağı hareketin aynısını kullandığı için bu son test, rakamlardan daha fazla sorunu yakalar. dikey direk çerçeve kılavuzu direk hattı ile çerçeve kaynak makinesinin nasıl bir araya geldiğini anlatır.
Tesis yüksek adette direk üretiyorsa ve ürün ailesini değiştirmekten daha sık genişlik değiştiriyorsa dikey direk rulo şekillendirme makinesi alın. Özel direk hattında daha az eksen, daha basit kesme, daha kısa devreye alma ve aynı et kalınlığı aralığı için daha düşük fiyat vardır. Kalıp ızgarası tek profil ailesine göre kurulduğu için delik desenini de daha kolay korur.
Sipariş defterinde basamaklı kirişler, kutu kirişler, raf panelleri, çapraz bağlantılar ve kaynaklı çerçeveler de varsa daha geniş bir sistem alın. palet rafı rulo şekillendirme makinesi yelpazesi tüm grubu kapsar. Bu rafı iki kiriş hattı besler: basamaklı kiriş makinemiz basamaklı kirişler oluşturur; kutu kiriş rulo şekillendirme makinemiz ise kapalı kutu profilleri oluşturur. Çerçeve kaynağı ve deneme üretimi gereken tesisler dikey raf rulo şekillendirme makinesi sayfasından başlamalıdır.
Profil çizimini, delik ızgarasını, rulo kalitesini ve kaplamasını, yıllık hacmi ve tasarım kodunu gönderin. Bu beş kalemle bir dikey direk rulo şekillendirme makinesi için stand sayısını, delme tonajını, kesme tipini ve motor güçlerini katalogdan teklif vermek yerine belirleyebiliriz. Çizimi mühendis ekibimize gönderin; size bir hat yerleşimi ve rulodan istife çevrim süresi ileteceğiz.
Q: Bir dikey direk rulo şekillendirme makinesi tam olarak ne üretir?
A: Galvanizli rulodan delinmiş, boyuna kesilmiş düşey direkler üretir. Profil genellikle sabit ızgarada damla biçimli, anahtar deliği, yuvarlak veya yarıklı delikler taşıyan dudaklı C veya U kanalıdır. Kirişler, çapraz bağlantılar, raf panelleri ve bağlantı elemanları başka hatlardan gelir.
Q: Tek hat hangi kalınlık ve boyut aralığını çalıştırabilir?
A: Standart bir dikey direk rulo şekillendirme makinesi 1.5 - 2.5 mm şerit, 60 - 120 mm gövde genişliği, 40 - 70 mm dönüş flanşı ve 1.8 - 12 m kesim boyunu kapsar. 3.0 mm ağır seçenek farklı bir merdane seti ve daha fazla motor gücü ister.
Q: Direk boyu bir kalıp değişimi midir?
A: Hayır. Direk boyu, uçan makas veya takipli kesmedeki kesim boyu programıyla ayarlanır. Boy değişimi saniyeler sürer. Asıl kalıp değişimi direk genişliğidir; çünkü şekillendirme standlarının, delme kalıbının ve kesme bıçağının yeniden ayarlanması gerekir.
Q: Dikey direk rulo şekillendirme makinesi ne kadar hızlı çalışır?
A: Hidrolik dur-kes 3 - 4 m/min tutar. Servo takipli pres hattı 10 - 15 m/min çalışır. Uçan makas 20 - 35 m/min hıza ulaşır, döner delme hattı ise 30 m/min ve üzerinde çalışır. Tezgâhın arkasındaki istifleyici genellikle 15 - 25 m/min hızda sınırlanır.
Q: Delikler nerede açılır?
A: İlk şekillendirme standından önce, şerit hâlâ düzken. Servo besleyici adımı ilk delikten indeksler, tezgâhtaki enkoder çevrimi kapatır. Şekillendirmeden sonra delmek flanşları bozar ve adımı korunması zor hale getirir.
Q: Genişlik değişimi ne kadar sürer?
A: Manüel ara parçalı hatta yaklaşık 3 saat, üniversal bıçaklı ön kesim düzeninde yaklaşık 2.5 saat, standların ekrana girilen ölçüye göre kaydığı servo otomatik hatta ise yaklaşık 2 dakika.
Q: Hangi rulo kaliteleri ve standartları geçerlidir?
A: Yerel yönetmeliğin izin verdiği yerlerde Q235 ve Q345 ile birlikte, genellikle Z275 - Z450 kaplamalı sıcak daldırma galvanizli S350GD seçilir. Avustralya işlerinde sıklıkla AS/NZS 4600 kapsamında G550 kullanılır. Kuzey Amerika raflarında ANSI MH16.1, Avrupa raflarında EN 15512 ve FEM 10.2.02, Avustralya raflarında AS 4084 geçerlidir.
Q: Hat sevk edilmeden önce nasıl test ederim?
A: Kendi rulonuzdan 30 parça üretin. Gövde genişliğini, dönüş flanşını, kesim boyunu, delik adımını, doğruluğu ve burulmayı ölçün, ardından bir kirişi iki direke elle takın. Kesim boyunu artı eksi 1 mm, delik adımını artı eksi 0.5 mm, doğruluğu ise m başına 1 mm içinde kontrol edin.
Son güncelleme: 2026-11-08
Makale Değişiklik Günlüğü
2026-11-08: Sayfa 154 kelimeden yeniden kuruldu; profil, hat yerleşimi, kalıp değişimi ve kabul kontrolü tabloları, sekiz SSS, Rank Math meta verileri, on beş iç bağlantı ve beş fabrika fotoğrafı eklendi.
Sonraki İnceleme Tetikleyicileri
ANSI MH16.1, EN 15512, FEM 10.2.02 veya AS 4084 revizyonları direk et kalınlığını ya da delik ızgarası kurallarını değiştirirse
3.0 mm ağır et kalınlığı seçeneği standart direk hattına dahil olursa
Servo otomatik genişlik değişimi veya döner delme bu hatta standart hale gelirse

Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Devamını Oku
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Devamını Oku
Rolling Shutter Roll Forming: Shopfront to Warehouse Applications Short answer:...
Devamını Oku
Step Beam Production Process: From Coil to Pallet Rack Beam...
Devamını Oku English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



