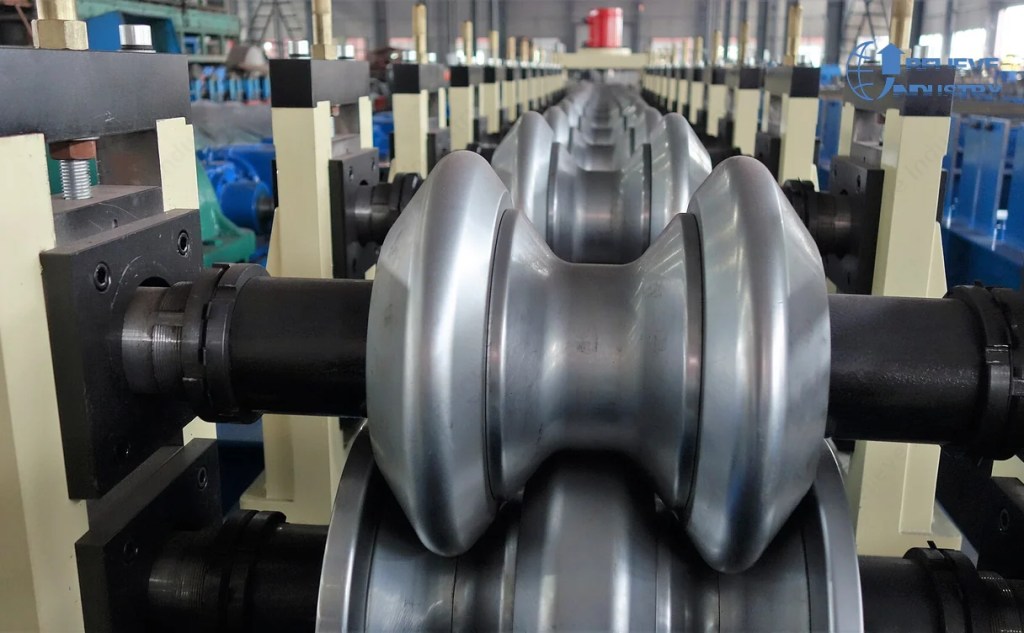
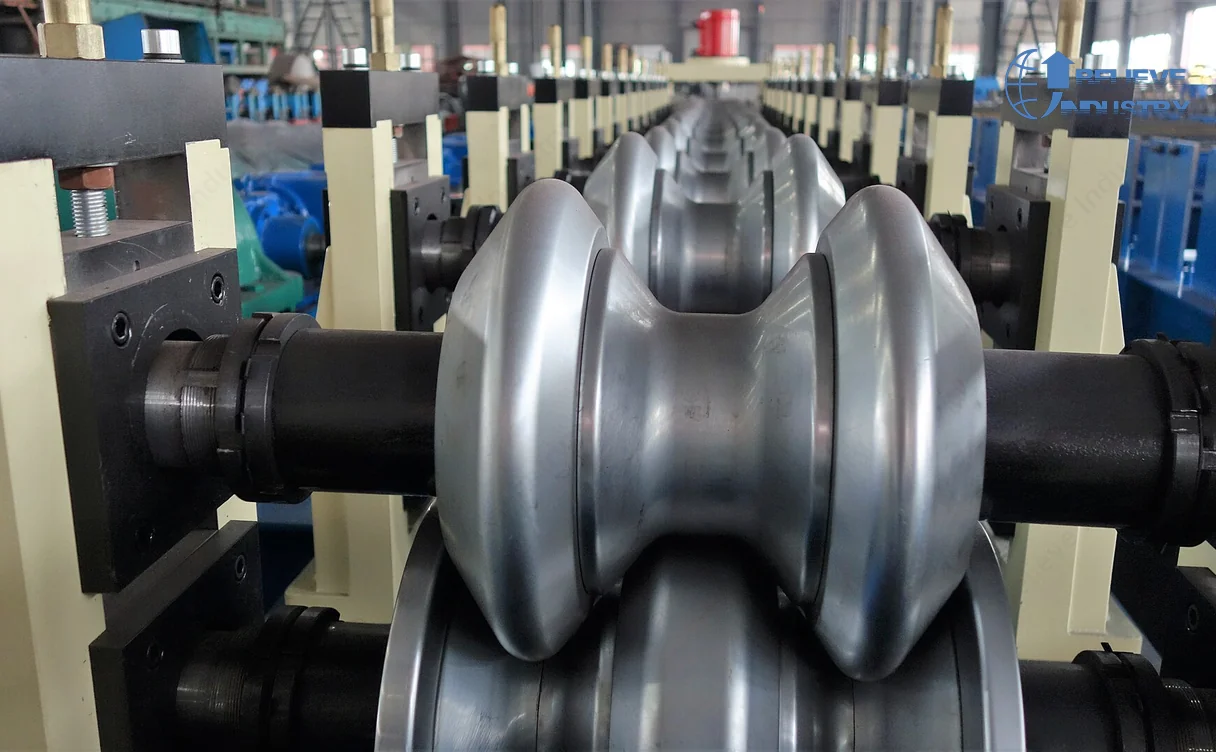
upright rack machine setup

Dikme Raf Makinesi Kurulumu: İlk İyi Profilinize Giden 12 Adım

Need a Roll Forming Machine for Your Project?
Believe Industry'dan ücretsiz teklif alın — 15 yılı aşkın özel profil bükme makinesi imalatı.
Fiyat Teklifi İsteyin Download Catalogue

Dikme Raf Makinesi Kurulumu: İlk İyi Profilinize Giden 12 Adım

Dikme raf makinesi kurulumu, palet rafı dikmelerinin hattan düz çıkıp hurdaya gitmesini belirler. Bu kılavuz, temel kontrolünden ilk parça kontrolüne kadar tüm sırayı kapsar. 2005'ten bu yana 50'den fazla ülkede profil üretim hatları devreye aldık ve aynı hatalar her yerde görülüyor.
Kısa cevap: Kısa cevap: Dikme raf makinesi kurulumu 12 adımlık bir sıradır: temeli kontrol et, makineyi terazile, merdan eksenlerini hizala, merdaneler arası açıklığı rulo kalınlığına ayarla, form istasyonlarını dik yap, şeridi geçir, delme kalıbı ofsetini ayarla, kesim boyunu ayarla, yavaş bir ilk parça çalıştır, ölç ve düzelt, sonra hızlandır. Çoğu hurda 5, 7 veya 9. adıma dayanır.

Kurulum Neden Kazandığından Daha Fazla Zaman Alır

Kötü devreye alınmış bir hat önümüzdeki beş yıl boyunca her gün çalışacak. Kesik delikler kiriş bağlantısıyla hizalanmayacak. Dikmeler raf çerçevesinde kavis yapıp müşteri denetimini geçemeyecek.
Palet rafı dikmelerini çalıştırmak zordur. Kesit derin, duvar incedir ve her boy bir delik ve anahtar delikli slot deseni taşır; sonraki montaj buna bağlıdır. 6 m'lik bir dikmede 3 mm'lik kayma için tolerans yoktur.

Adım 1: Önce Temeli Doğrulayın

Dikme raf makinesi kurulumu zeminle başlar. Makine gelmeden kontrol edin, sonra değil. Taban plakaları, tam yüklü hattın taşıma kapasitesine sahip düz bir zemin gerektirir.
Açma makinesi, profil makinesi, delme bölümü ve kesme testere içeren bir hatta yüklü kütle birkaç tona ulaşır. Statik ve dinamik yük değerini isteyin ve temelinizi buna göre boyutlandırın. Profil üretim hattı çizimlerimiz temel planını içerir. rulo şekillendirme makine hattı drawings include the foundation plan.

Adım 2: Makineyi Her İki Eksende de Terazileyin

Dikme raf makinesi kurulumu düzlük ile başlar. Genişlik yönünde ve boy yönünde, sadece uçlarda değil, her taban plakasında kontrol edin.
Bir eksende düz ama diğerinde burulmuş bir makine, boyu boyunca değişen bir kesit üretir. Bu burulma nedeni merdanelerin üzerine yüklenir. Okumaları kaydedin, böylece makine oturduktan sonra geri dönebilirsiniz.

Adım 3: Merdan Eksenlerini Hizalayın

Her merdan mili, hareket yönüne paralel ortak bir hat üzerinde olmalıdır. Mil uçlarının üzerinden bir cetvel veya lazer hizalama aracı kullanarak istasyon istasyon çalışın.
cold rolled steel coils for roll forming upright column production
Merdan ekseni kayması, burulmanın ikinci ve dikme raf makinesi kurulumunda en yaygın nedenidir. Hat dışı duran 2 mm'lik bir merdan oradaki bükme açısını değiştirir ve hata sonraki tüm boylara taşınır. Roll forming machine profile rolls aligned on one common shaft line
Profil makinesi nasıl çalışır kılavuzu, istasyon geometrisinin neden ortak bir ekseme bağlı olduğunu gösterir.

Adım 4: Merdaneler Arası Açıklığı Rulo Kalınlığına Ayarlayın

Üst ve alt merdaneler arasındaki son açıklık, çalıştırmayı planladığınız rulo kalınlığına ve şerit yaylanması için küçük bir toleransa eşit olmalıdır. Açıklığı boş ayarlayın, sonra test şeridi besleyip düz döndüğünü kontrol edin.
Coil thickness tolerance matters in upright rack machine setup. Steel to ASTM A1008 carries a mill tolerance you cannot tighten later. The upright column steel grades guide covers how grade choice affects setup sensitivity.
Kurulum parametresiTipik değerYanlışsa etkisi
Son istasyondaki merdaneler arası açıklıkRulo kalınlığı + 0,05 ile 0,15 mmGeri esneme, kamber, düzensiz kanat
Merdan ekseni ofsetiİstasyonlar arası 0,5 mm altıBoy boyunca değişen burulma
Çerçeve düzlüğüMakine boyu boyunca 1 mm altıYük altında kavis

Adım 5: Form İstasyonlarını Dik Yapın

Nüfuz derinliğini istasyon istasyon ayarlayın. Dikme kolonu profili, kesit boyutuna ve sınıfa bağlı olarak sekiz ile on altı istasyonda form edilen şapka veya dudaklu kanal profilidir.
Dikme raf makinesi kurulumu, kesit dik olana kadar bitmez. Delme devre dışıyken tek şeridi geçirin ve giriş, orta ve çıkış olmak üzere üç noktada ölçün. Ürü farklıysa form işlemi ilerlemeli değil, tutarsızdır ve orta istasyonlar düzeltilmelidir.

Adım 6: şeridi Doğru Geçirin

Dikme raf makinesi kurulumunda sırada şeridi geçirmek gelir. Tahsiki kapatın, frenleri açın. şeridi son istasyona ulaşana kadar elle besleyin, sonra tahsiki yavaşça devreye alın.
Hareketli bir makineden şeridi asla itmeyin. Derin kesitlerde katlanmış köşeler merdanelere takılır ve şerit kıvrılır; açmadan geri alınamayacak bir kıvrım oluşur.

Adım 7: Delme Kalıbı Ofsetini Ayarlayın

Delme ofseti, çoğu hattın ilk haftadaki üretimini kaybettiği noktadır. Delme kafası ile uçan testere arasında, her delme adımındaki rulo beslemesiyle eşleşen sabit bir ofset gerekir.
Ofset adımdan hesaplanır. 2 inç adım, metre başına yaklaşık 39 delik verir. 10 ile 15 m/min hızda bu dakikada 394 ile 591 deliktir. Dikme raf kolonu anahtar delikli delme kılavuzu bu geometriyi kapsar. upright rack column keyhole punching guide covers the geometry.
Punching methodPratik hat hızı2 inç adımda dakikadaki delik sayısı
Hidrolik zımba3 ile 4 m/min118 ile 158
Mekanik pres delmesi10 ile 15 m/min394 ile 591
Döner zımba30'dan fazla m/min1.180 ve üzeri

Adım 8: Kesim Boyunu Ayarlayın

Dikme boyunu kontrolöre girin, sonra işareti şerit kesilmeden kuru çalıştırma ile deneyin. Bu, hat soğukken yapılan dikme raf makinesi kurulumunun son adımıdır. Testereyi ateşlemeden önce ölçün.
On kesmeden sonra boyu tekrar kontrol edin. Yanlış kalibre edilmiş bir enkoder veya kayan kayış kayma yapar. Daha uzun dikmelerde durdur-ve kes testere yerine uçan testere gerekir. Dikme raf profil makinesi satın alma kılavuzu bu karşılaştırmayı kapsar. upright rack roll forming machine buy guide covers that comparison.
pallet rack upright columns and step beams assembled

Adım 9: Yavaş Bir İlk Parça Çalıştırın

İlk parça, dikme raf makinesi kurulumunda belirleyici andır. Anma hızının yüzde 30'unda çalıştırın. Amaç üretim değil, gözlemdir. Kesiti form bölgesinden ve delme kafasını her delikte izleyin.
Delme kafası profili kesmek yerine vuruyorsa durun; bu, kalıp yüksekliğinin yanlış olduğu anlamına gelir. Son merdan ile delme arasında şerit yükseliyorsa durun; bu, desteğe ihtiyacı olduğu anlamına gelir.

Adım 10: Yazılı Kontrol Listesine Göre Ölçün

Hattı serbest bırakmadan önce ilk parçaları çizime göre ölçün ve sonuçları dikme raf makinesi kurulumunun bir parçası olarak kaydedin. Her zaman aynı şekilde yapın.
KontrolAletKabul kriteri
Kesit yüksekliğiYükseklik göstergesiÇizim toleransı, tipik olarak artı eksi 0,5 mm
Boy boyunca delik konumuŞerit metre veya lazer6 m boyunca artı eksi 0,5 mm
Delik adımıKumpasAdım artı eksi 0,2 mm
DüzlükDüz cetvel ve sentimetre6 m boyunca 3 mm altı
BükülmeDüz zeminde düz cetvelMetre başına 2 dereceden az
Straightness and twist limits follow the rack design standard in your market. European buyers reference FEM 10.2.20 style loading. North American buyers reference RMI and ASTM practice. Confirm the number with the customer before you commit.

Adım 11: Dört Klasik Hatayı Giderin

İlk parçalar başarısızsa, bu dört hatayı sırayla ele alana kadar dikme raf makinesi kurulumu tamamlanmamıştır. Her seferinde tek bir şeyi değiştirin.
Delik kayması. Delik kayması. Delikler delme kafasında doğru, uç tarafta yanlış. Nedeni, delme beslemesi ile şerit arasındaki kaymadır. Besleme rafının kavramasını ve delme istasyonundaki şerit gerilimini kontrol edin; çünkü dikme raf makinesi kurulumu bunu sonradan düzeltemez.
Burulma. The section rotates as it runs. The cause is almost always a roll axis off line. Recheck step 3 with a straight edge. The roll formed versus press brake upright comparison explains why twist decides between the two processes.
Kavis. Kavis. Kolon boyunca kıvrılır. İki neden: çerçevenin terazisiz olması veya merdaneler arası açıklığın fazla daralıp şeridin sertleşmesi. Önce düzlüğü, sonra açıklığı kontrol edin.
Düzensiz kanat yüksekliği. Bir kanat sürekli daha yüksek. Nedeni asimetrik merdan çifti veya aşınmış merdan yatağıdır. Bir şeyi ayarlamadan önce yatağı değiştirin.

Adım 12: Kademeli Olarak Hıza Geçin

Dikme raf makinesi kurulumunun son aşaması hıza geçiştir. Hızı yüzde 20'lik adımlarla, her adımda bir parça çekerek artırın. Gerilim kayması ve artan kavis gibi hıza bağlı sorunlar ancak bir eşiğin üzerinde ortaya çıkar; bu nedenle 5 m/min'de ölçülen bir parça 15 m/min hakkında hiçbir şey kanıtlamaz.
pallet rack frame construction bolt check after commissioning
Record final settings on a commissioning sheet and tape it to the machine. The upright roll forming machine speed and output guide gives realistic output per punching method.

Çok Profilli Hatlar İki Kurulum Gerektirir

İki farklı dikme kesidi çalıştıran hat, dikme raf makinesi kurulumu sırasında iki kez kurulacaktır. Her merdan profili, kılavuz ve delme kalıbı takımdır; takım değişimleri kurulum olayıdır.
Plan changeover into the production schedule rather than treating it as a breakdown. Our multi spec upright column roll forming line approach uses quick release tool holders to cut that time.

SSS

S: Yeni bir hatta dikme raf makinesi kurulumu ne kadar sürer?

C: Temel kontrolleri, hizalamayı, ilk parçayı ve düzeltmeyi içeren tek profilli bir hat için 3 ile 5 iş günü bekleyin. Devreye alma formu oluştuktan sonra mevcut bir hatta takım değişimleri 1 ile 2 saat sürer.

S: Dikme raf makinesi kurulumundaki en yaygın hata nedir?

C: Canlı bir şerit beslemeden merdaneler arası açıklığı rulo nominal kalınlığından ayarlamak. Gerçek şeritte kenar dalgası ve geri esneme vardır; bu nedenle açıklık malzemede doğrulanmalıdır.

S: Dikme raf makinesi kurulumu sırasında lazer hizalama gerekiyor mu?

C: 12 m'nin altındaki hatların çoğu için makine ustası cetveli ve iyi bir sentimetre yeterlidir. Lazer hizalama daha büyük hatları hızlandırır ancak zorunlu değildir.

S: Dikme raf makinesi kurulumundan sonra delik konumu ne kadar sıkı olmalı?

C: Tam kolon boyunca artı eksi 0,5 mm normaldir. Bu sınırı kiriş bağlantısı belirler; bu nedenle tahmin etmek yerine bağlantı çizimini kontrol edin.

S: Üretimi kanıtlamak için ilk parçayı tam hızda çalıştırmalı mıyım?

C: Hayır. İlk parça için yüzde 30'ta çalıştırın, sonra her adımda ölçülmüş bir parçayla hızı yüzde 20'lik adımlarla artırın.

S: Hangi çelik sınıfı dikme raf makinesi kurulumunu kolaylaştırır?

C: ASTM A1008 gibi yumuşak çelik, yüksek mukavemetli çeliğe göre daha toleranslıdır. Daha yüksek sınıflar daha çok geri esneme yapar ve istasyon başına daha küçük form artışları gerektirir.

Sipariş Vermeden Önce Hattınızı Konuşalım

Believe Industry 2005'ten bu yana özel profil üretim hatları kuruyor. Mühendislerimiz dikme kesidinizin çizimini, hedef delik desenini ve yıllık hacmi inceler, ardında size uygun konfigürasyonu söyler. ISO 9001 ve CE belgelerine sahibiz ve 50'den fazla ülkeye proje gönderdik.
warehouse pallet rack rows built from roll formed uprights
Çiziminizi veya kesit ölçülerinizi gönderin; istasyon yerleşimini, delme yöntemini ve beklenen üretimi sizinle birlikte çıkaralım.
İlk yayın: 5 Ekim 2026
Son güncelleme: 5 Ekim 2026
Makale Değişiklik Kaydı
  • 5 Ekim 2026: İlk yayın. 12 adımlık sıra, delme hız sınıfı tablosu, ilk parça ölçüm kontrol listesi ve dört klasik hata için çözümler eklendi.
Sonraki İnceleme Tetikleyicileri
  • Delme hız sınıfları veya FEM 10.2.20 referansı değiştiğinde güncelleyin.
  • Believe Industry standart dikme hatları için revize devreye alma formları yayımlarsa güncelleyin.

İçindekiler

Yeni Güncellemeler

Believe Industry Company| Roll Forming Machine Manufacturer, Supplier & Exporter sitesinden daha fazla şey keşfedin

Okumaya devam etmek ve tüm arşive erişim kazanmak için hemen abone olun.

Okumaya Devam Edin