upright rack machine setup

Configuração da máquina de montantes de rack: 12 passos até o seu primeiro perfil correto

Precisa de uma máquina de conformação de perfis para o seu projeto?
Obtenha um orçamento gratuito da Believe Industry — mais de 15 anos de fabricação de máquinas de conformação sob medida.
Solicite um orçamento Baixar catálogo

Configuração da máquina de montantes de rack: 12 passos até o seu primeiro perfil correto

A configuração da máquina de montantes de rack decide se as colunas do seu rack de paletes saem da linha a direito ou como sucata. Este guia abrange toda a sequência, desde a verificação da fundação até à inspeção da primeira peça. Desde 2005 que instalamos linhas de conformação paranteal em mais de 50 países, e as mesmas falhas aparecem em todo o lado.
Resposta curta: a configuração da máquina de montantes de rack é uma sequência de 12 passos: verificar a fundação, nivelar a máquina, alinhar os eixos dos rolos, definir a folga entre rolos igual à espessura da bobina, quadrangular as estações de conformação, enfiar a chapa, definir o desvio da matriz de puncionamento, definir o comprimento de corte, executar uma primeira peça em velocidade lenta, medir e ajustar, e depois libertar para a velocidade de produção. A maior parte da sucata remete para os passos 5, 7 ou 9.

Porque é que a configuração demora mais tempo do que poupa

Uma linha mal comissionada vai funcionar todos os dias durante os próximos cinco anos. Os furos das peças cortadas não alinham com o conector da travessa. As colunas arqueiam-se no pórtico do rack e reprovam uma auditoria do cliente.
As colunas de rack de paletes são difíceis de processar. A secção é profunda, a parede é fina, e cada comprimento traz um padrão de furos e de ranhura de chave de que a montagem a jusante depende. Não há tolerância para um desvio de 3 mm ao longo de uma coluna de 6 m.

Passo 1: Verificar primeiro a fundação

A configuração da máquina de montantes de rack começa pelo pavimento. Verifique-o antes de a máquina chegar, não depois. As placas de base precisam de um pavimento nivelado com uma capacidade de carga para a linha totalmente carregada.
Numa linha com desbobinador, conformador, secção de puncionamento e serra de corte, a massa carregada atinge várias toneladas. Peça o valor de carga estática e dinâmica e dimensione a fundação em conformidade. Os nossos desenhos de linha de conformação paranteal incluem o plano das fundações.

Passo 2: Nivelar a máquina nos dois eixos

A configuração da máquina de montantes de rack começa pelo nivelamento. Verifique na largura e no comprimento, em todas as placas de base, não apenas nas extremidades.
Uma máquina nivelada num eixo mas torcida no outro produz uma secção que varia ao longo do seu comprimento. Esta causa de torção acaba por ser atribuída aos rolos. Registe as leituras para poder voltar a elas depois de a máquina assentar.

Passo 3: Alinhar os eixos dos rolos

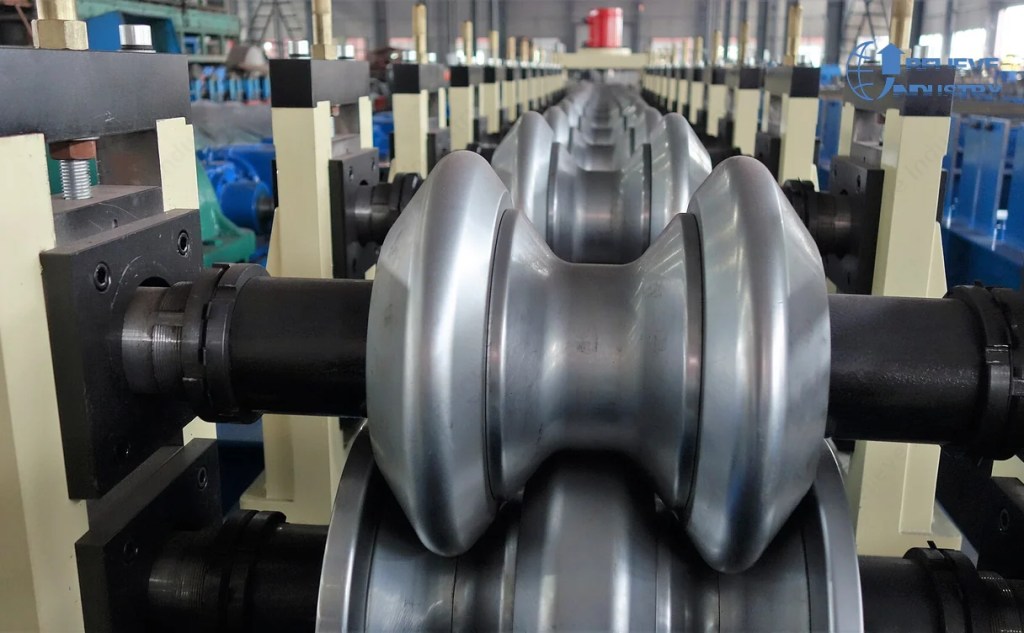
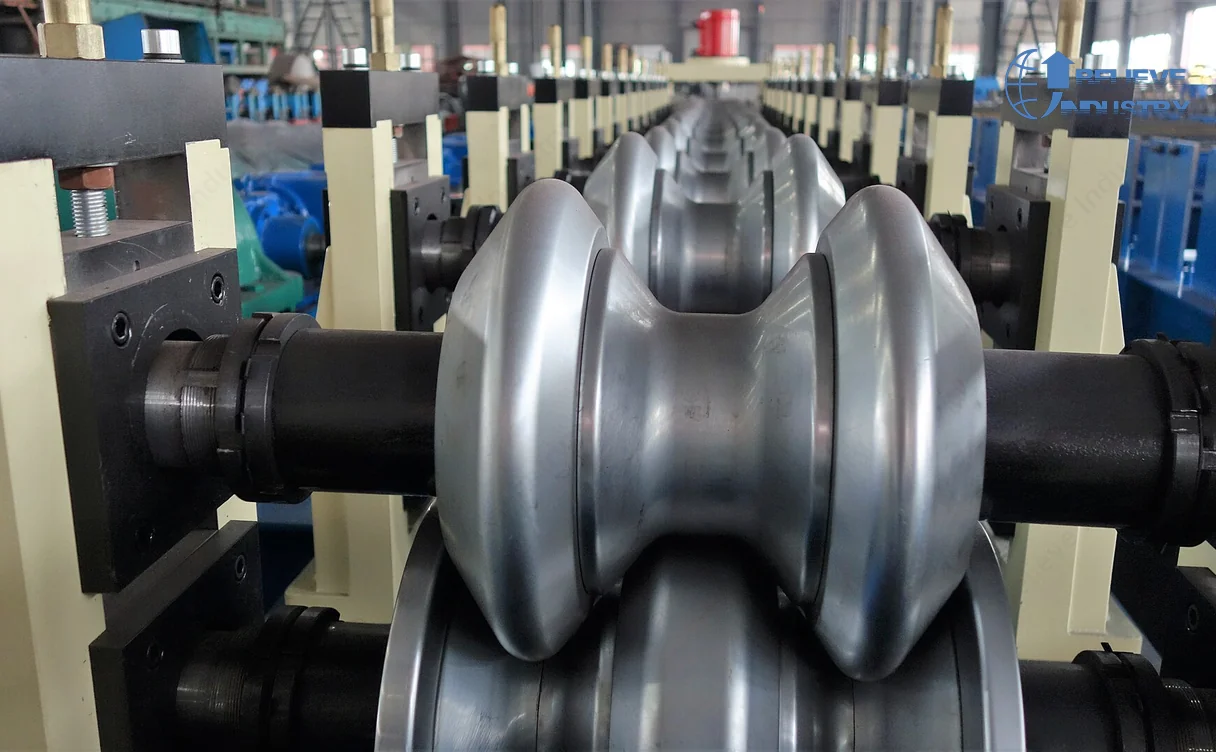
Cada eixo de rolo tem de ficar sobre uma mesma linha paralela ao sentido de avanço. Use uma régua reta entre as extremidades dos eixos, ou uma ferramenta de alinhamento a laser, estação por estação.
cold rolled steel coils for roll forming upright column production
O desalinhamento dos eixos dos rolos é a segunda causa de torção e a mais comum na configuração da máquina de montantes de rack. Um rolo fora da linha 2 mm altera o ângulo de dobra nesse ponto, e o erro propaga-se por todos os comprimento seguintes. Roll forming machine profile rolls aligned on one common shaft line
O guia sobre como funciona uma máquina de conformação paranteal mostra porque é que a geometria das estações depende de um eixo comum.

Passo 4: Definir a folga entre rolos igual à espessura da bobina

A folga final entre os rolos superiores e inferiores deve ser igual à espessura da bobina que pretende processar, mais uma pequena tolerância para o retorno elástico da chapa. Defina a folga a vazio, depois alimente uma chapa de teste e verifique se regressa plana.
A tolerância de espessura da bobina é importante na configuração da máquina de montantes de rack. O aço segundo a ASTM A1008 traz uma tolerância de laminação que não pode ser apertada mais tarde. O guia sobre os graus de aço para colunas de montantes cobre como a escolha do grau afeta a sensibilidade da configuração.
Parâmetro de configuraçãoValor típicoEfeito se estiver errado
Folga entre rolos na última estaçãoEspessura da bobina mais 0.05 a 0.15 mmRetorno elástico, aba em flecha, aba irregular
Desvio do eixo dos rolosInferior a 0.5 mm entre estaçõesTorção que varia ao longo do comprimento
Nivelamento da estruturaInferior a 1 mm no comprimento da máquinaArqueamento sob carga

Passo 5: Quadrangular as estações de conformação

Defina a profundidade de penetração estação por estação. Um perfil de coluna de montante é um perfil em chapéu ou um canal de abas, formado em oito a dezasseis estações consoante o tamanho da secção e o grau do aço.
A configuração da máquina de montantes de rack não está concluída até que a secção esteja quadrangular. Faça passar uma única chapa com o puncionamento desligado e meça em três pontos: entrada, meio e saída. Se os três diferirem, a conformação é progressiva e não constante, e as estações do meio precisam de ajuste.

Passo 6: Enfiar corretamente a chapa

A passagem da chapa vem a seguir na configuração da máquina de montantes de rack. Use o acionamento desligado e os travões aplicados. Alimente à mão até a chapa chegar à última estação e depois ligue o acionamento lentamente.
Nunca empurre uma chapa através de uma máquina em movimento. Numa secção profunda, os cantos dobrados encaixam nos rolos e a chapa encurva, criando uma vinca que não se consegue eliminar por conformação.

Passo 7: Definir o desvio da matriz de puncionamento

O desvio de puncionamento é onde a maioria das linhas perde a primeira semana de produção. O cabeçote de puncionamento e a tesoura flutuante precisam de um desvio fixo que corresponda ao avanço da bobina por ciclo de puncionamento.
O desvio é calculado a partir do passo. Um passo de 2 inch dá aproximadamente 39 furos por metro. A 10 to 15 m/min isso dá 394 a 591 furos por minuto. O guia de puncionamento de ranhura de chave para colunas de montantes de rack cobre a geometria.
Método de puncionamentoVelocidade prática da linhaFuros por minuto a um passo de 2 inch
Perfuração hidráulicaDe 3 a 4 m/min118 a 158
Puncionamento por prensa mecânicaDe 10 a 15 m/min394 a 591
Puncionamento rotativomais de 30 m/minmais de 1.180

Passo 8: Definir o comprimento de corte

Introduza o comprimento da coluna no controlador e depois faça um ensaio a seco da marca com a chapa sem cortar. Este é o último passo da configuração da máquina de montantes de rack feito enquanto a linha está fria. Meça antes de deixar a serra disparar.
Verifique novamente o comprimento após dez cortes. Um codificador mal calibrado ou uma correia que patina vão derivar. Colunas mais longas precisam de uma serra flutuante em vez de uma serra de batente com corte. O guia de compra de máquinas de conformação paranteal para racks cobre essa comparação.
pallet rack upright columns and step beams assembled

Passo 9: Executar uma primeira peça em velocidade lenta

A primeira peça é o momento da verdade na configuração da máquina de montantes de rack. Execute-a a 30 percent da velocidade nominal. O objetivo é a observação, não a produção. Observe a secção ao longo da zona de conformação e o cabeçote de puncionamento em cada furo.
Pare se o cabeçote de puncionamento bater no perfil em vez de o cortar, o que significa que a altura da matriz está errada. Pare se a chapa levantar entre o último rolo e o puncionamento, o que significa que não está apoiada.

Passo 10: Medir com uma lista de verificação escrita

Meça as peças da primeira produção contra o desenho antes de libertar a linha e registe os resultados como parte da configuração da máquina de montantes de rack. Faça-o sempre da mesma forma.
VerificaçãoFerramentaAceitação
Altura da secçãoCalibrador de alturaTolerância do desenho, normalmente mais ou menos 0.5 mm
Posição do furo ao longo do comprimentoFita métrica ou laserMais ou menos 0.5 mm em 6 m
Largura da almaVernierPasso mais ou menos 0.2 mm
RetidãoRégua reta e calibre de feltroInferior a 3 mm em 6 m
TorçãoRégua reta sobre superfície planaInferior a 2 graus por metro
Os limites de retidão e torção seguem a norma de projeto de racks do seu mercado. Os compradores europeus referem o carregamento segundo o FEM 10.2.20. Os compradores norte-americanos referem a prática RMI e ASTM. Confirme o valor com o cliente antes de se comprometer.

Passo 11: Corrigir as quatro falhas clássicas

Se as peças da primeira produção falharem, a configuração da máquina de montantes de rack não está completa até passar por estas quatro situações por ordem. Altere apenas uma coisa de cada vez.
Deriva dos furos. Os furos estão corretos no cabeçote de puncionamento e errados na extremidade oposta. A causa é o escorregamento entre o avanço do puncionamento e a chapa. Verifique o encaixe do alimentador e a tensão da chapa na estação de puncionamento, porque a configuração da máquina de montantes de rack não resolve isto mais tarde.
Torção. A secção roda à medida que avança. A causa é quase sempre um eixo de rolo fora da linha. Reveja o passo 3 com uma régua reta. A comparação entre conformação paranteal e prensa dobradeira explica porque é que a torção decide entre os dois processos.
Arqueamento. A coluna curva-se ao longo do seu comprimento. Duas causas: estrutura fora de nível, ou folga entre rolos demasiado apertada, que deixa a chapa endurecida pelo trabalho. Verifique primeiro o nível e depois abra a folga.
Altura irregular das abas. Uma aba está sistematicamente mais alta. A causa é um par de rolos assimétrico ou um rolamento de rolo gasto. Substitua o rolamento antes de ajustar seja o que for.

Passo 12: Libertar gradualmente para a velocidade

A etapa final da configuração da máquina de montantes de rack é a libertação para a velocidade de produção. Aumente em passos de 20 percent, puxando uma peça em cada passo. Os problemas relacionados com a velocidade, como a deriva da tensão e o aumento do arqueamento, só aparecem acima de um limiar, pelo que uma peça medida a 5 m/min nada prova sobre 15 m/min.
pallet rack frame construction bolt check after commissioning
Registe os ajustes finais numa folha de comissionamento e fixe-a à máquina. O guia sobre velocidade e produção de máquinas de conformação paranteal para racks dá uma produção realista por método de puncionamento.

As linhas multiprofilo exigem duas configurações

Uma linha que processa duas secções de montante será configurada duas vezes durante a configuração da máquina de montantes de rack. Cada perfil de rolo, guia e matriz de puncionamento é ferramenta, e as mudanças de ferramenta são eventos de configuração.
Planeie a mudança no calendário de produção em vez de a tratar como uma avaria. A nossa abordagem de linha de conformação paranteal multiespecificação usa porta-ferramentas de libertação rápida para reduzir esse tempo.

FAQ

P: Quanto tempo demora a configuração da máquina de montantes de rack numa linha nova?

R: Conte com 3 to 5 working days para uma linha de perfil único, incluindo verificações da fundação, alinhamento, primeira peça e correção. As mudanças de ferramenta numa linha existente demoram 1 to 2 hours assim que exista a folha de comissionamento.

P: Qual é o erro mais comum na configuração da máquina de montantes de rack?

R: Definir a folga entre rolos a partir da espessura nominal da bobina sem alimentar uma chapa real. A chapa real tem onda de aresta e retorno elástico, pelo que a folga tem de ser verificada no material.

P: Preciso de alinhamento a laser durante a configuração da máquina de montantes de rack?

R: Uma régua reta de mecânico e um bom calibre de feltro chegam para a maioria das linhas com menos de 12 m. O alinhamento a laser acelera as linhas maiores, mas não é obrigatório.

P: Qual deve ser a tolerância da posição dos furos após a configuração da máquina de montantes de rack?

R: Mais ou menos 0.5 mm ao longo de todo o comprimento da coluna é normal. O conector da travessa define este limite, por isso verifique o desenho do conector em vez de adivinhar.

P: Devo executar a primeira peça à velocidade máxima para provar a produção?

R: Não. Execute a 30 percent para a primeira peça e depois aumente a velocidade em passos de 20 percent, com uma peça medida em cada passo.

P: Qual é o grau de aço que torna a configuração da máquina de montantes de rack mais fácil?

R: Aço macio como o ASTM A1008 é mais tolerante do que o aço de alta resistência. Os graus mais elevados têm mais retorno elástico e exigem incrementos de conformação menores por estação.

Converse sobre a sua linha antes de a encomendar

Believe Industry constrói linhas de conformação paranteal à medida desde 2005. Os nossos engenheiros analisam o desenho da sua secção de montante, o padrão de furos pretendido e o volume anual e depois dizem-lhe que configuração se ajusta. Temos certificação ISO 9001 e CE e enviámos projetos para mais de 50 países.
warehouse pallet rack rows built from roll formed uprights
Envie-nos o seu desenho ou as dimensões da secção e nós mapeamos consigo a disposição das estações, o método de puncionamento e a produção esperada.
Publicado originalmente: 5 de outubro de 2026
Última atualização: 5 de outubro de 2026
Registro de alterações do artigo
  • 5 de outubro de 2026: Publicação inicial. Adicionado o resumo de 12 passos, a tabela de classes de velocidade de puncionamento, a lista de verificação de medição da primeira peça e as soluções para as quatro falhas clássicas.
Gatilhos para a próxima revisão
  • Atualizar quando as classes de velocidade de puncionamento ou a referência FEM 10.2.20 forem alteradas.
  • Atualizar se a Believe Industry publicar folhas de comissionamento revistas para linhas padrão de montantes.

Índice

Novidades

Descubra mais sobre Believe Industry Company| Roll Forming Machine Manufacturer, Supplier & Exporter

Assine agora para continuar lendo e ter acesso ao arquivo completo.

Continue lendo