upright rack machine setup

إعداد آلة أعمدة الرف: اثنتا عشرة خطوة للحصول على أول ملف صحيح

هل تحتاج إلى آلة التشكيل باللف لمشروعك؟
اطلب عرض سعر مجاني من Believe Industry — أكثر من 15 عامًا في تصنيع آلات التشكيل الملف حسب الطلب.
طلب عرض أسعار تنزيل الكتالوج

إعداد آلة أعمدة الرف: اثنتا عشرة خطوة للحصول على أول ملف صحيح

ضبط آلة التشكيل باللف الرأسية هو ما يحدد ما إذا كانت أعمدة رفوف المُنَجَر تخرج من الخط مستقيمة أم تالفة. يغطي هذا الدليل التسلسل الكامل من فحص الأساس إلى فحص أول عينة. منذ عام 2005 قمنا بالتكليف التشغيلي لخطوط التشكيل بالدرف في أكثر من 50 دولة، والأعطال نفسها تظهر في كل مكان.
الإجابة المختصرة: ضبط آلة التشكيل باللف الرأسية تسلسل من 12 خطوة: افحص الأساس، وسوِّ الآلة، وحاذِ محاور الأسطوانات، واضبط الفجوة بين الأسطوانات على سماكة البكرة، وسوِّ محطات التشكيل عموديًا، وأدخل الشريط، واضبط إزاحة قالب الكلكزة، واضبط طول القطع، وشغّل أول عينة ببطء، وقِس واضبط، ثم ارفع السرعة. معظم التالف يعود إلى الخطوات 5 أو 7 أو 9.

لماذا يستغرق الضبط وقتًا أطول مما يوفّره

الخط المُكَلَّف خطأ سيعمل كل يوم طوال السنوات الخمس القادمة. الفتحات في القطع لن تتطابق مع موصل العارضة. ستنحني الأعمدة في إطار الرفوف وستفشل في تدقيق العميل.
تشغيل أعمدة رفوف المُنَجَر صعب. المقطع عميق والجدار رقيق، وكل طول يحمل نمط فتحات وفتحات على شكل مفتاح تعتمد عليه عملية التجميع اللاحقة. لا توجد إمكانية لتحمل انحراف 3 mm على طول عمود 6 m.

الخطوة 1: التحقق من الأساس أولًا

يبدأ ضبط آلة التشكيل باللف الرأسية من الأرضية. افحصها قبل وصول الآلة لا بعدها. تحتاج اللوحات الأساسية إلى أرضية مستوية بقدرة تحمل للخط المحمّل بالكامل.
في خط يضم آلة فك اللف وآلة التشكيل بالدرف وقسم الكلكزة ومنشار القطع، تبلغ الكتلة المحمّلة عدة أطنان. اطلب قيمة الأحمال الساكنة والديناميكية وحجم الأساسات بما يناسبها. مخططات خط التشكيل بالدرف لدينا تتضمن مخطط الأساس.

الخطوة 2: تسوية الآلة في المحورين

يبدأ ضبط آلة التشكيل باللف الرأسية بالتسوية. افحص عبر العرض وعلى الطول عند كل لوح أساسي، لا عند الطرفين فقط.
الآلة المستوية في محور وملتوية في المحور الآخر تنتج مقطعًا يتغير على طوله. يُنسب سبب الالتواء هذا إلى الأسطوانات. سجل القراءات حتى تعود إليها بعد استقرار الآلة.

الخطوة 3: محاذاة محاور الأسطوانات

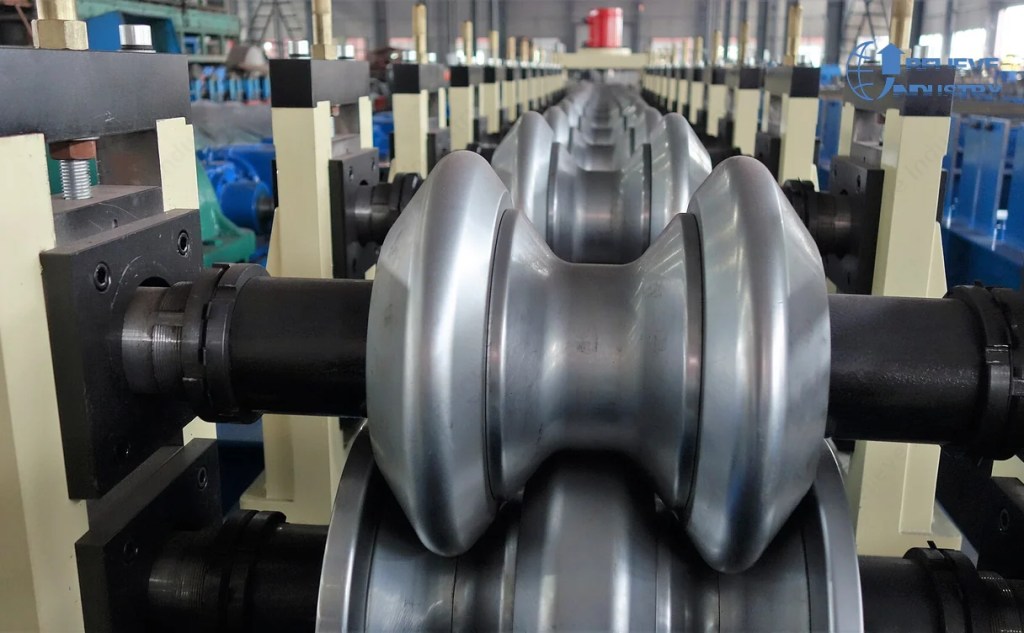
يجب أن تقع كل مجموعة أسطوانات على خط واحد موازٍ لاتجاه الحركة. استخدم مسطرة مستقيمة على طرفي العمود أو أداة محاذاة ليزرية، محطة بمحطة.
cold rolled steel coils for roll forming upright column production
عدم محاذاة محور الأسطوانة هو السبب الثاني للالتواء وهو الأكثر شيوعًا في ضبط آلة التشكيل باللف الرأسية. أسطوانة تبعد 2 mm عن الخط تغيّر زاوية الانحناء عندها، والخطأ ينتقل عبر كل طول يليه.
دليل كيفية عمل آلة التشكيل بالدرف يوضح لماذا تعتمد هندسة المحطات على محور مشترك.

الخطوة 4: ضبط الفجوة بين الأسطوانات على سماكة البكرة

يجب أن تساوي الفجوة النهائية بين الأسطوانات العلوية والسفلية سماكة البكرة التي تنوي تشغيلها، مع سماح صغير لمرونة الشريط. اضبط الفجوة وهي فارغة، ثم أدخل شريط اختبار وتأكد أنه يعود مستويًا.
سماحية سماكة البكرة مهمة في ضبط آلة التشكيل باللف الرأسية. الفولاذ المطابق لـ ASTM A1008 يحمل سماحية مصنع لا يمكنك تشديدها لاحقًا. دليل درجات فولاذ العمود الرأسي يغطي كيف يؤثر اختيار الدرجة على حساسية الضبط.
معامل الضبطالقيمة النموذجيةالأثر عند الخطأ
الفجوة بين الأسطوانات في المحطة الأخيرةسماكة البكرة زائد 0.05 إلى 0.15 mmالارتداد المرن، والانحناء الطولي، وتباين الحافة
إزاحة محور الأسطوانةأقل من 0.5 mm بين المحطاتالتواء يتغير على الطول
استواء الإطارأقل من 1 mm على طول الآلةانحناء تحت الحمل

الخطوة 5: تربيع محطات التشكيل

اضبط عمق الاختراق محطة بمحطة. مقطع العمود الرأسي هو قطاع قبعة أو قناة ذات حافة مطوية، يُشكَّل على ثماني إلى ست عشرة محطة حسب حجم المقطع والدرجة.
لا يكتمل ضبط آلة التشكيل باللف الرأسية حتى يصبح المقطع مربّعًا. مرّر شريطًا واحدًا مع تعطيل الكلكزة وقِس عند ثلاث نقاط: الدخول والمنتصف والخروج. إذا اختلفت النقاط الثلاث، فالتشكيل تدريجي لا متجانس، والمحطات الوسطى تحتاج إلى عمل.

الخطوة 6: إدخال الشريط بشكل صحيح

يأتي إدخال الشريط تاليًا في ضبط آلة التشكيل باللف الرأسية. استخدم الفصل مع تشغيل المكابح. أدخل الشريط باليد حتى يصل إلى المحطة الأخيرة، ثم شغّل الدفع ببطء.
لا تدفع شريطًا عبر آلة متحركة أبدًا. في المقطع العميق تعلق الزوايا المطوية على الأسطوانات وين buckling الشريط، فينشأ ثنية لا يمكن تسويتها بالدرف.

الخطوة 7: ضبط إزاحة قالب الكلكزة

إزاحة الكلكزة هي المجال الذي تخسر فيه معظم الخطوط أسبوعها الأول من الإنتاج. يحتاج رأس الكلكزة والمنشار الطائر إلى إزاحة ثابتة تطابق حركة البكرة لكل شوط لكلكزة.
تُحسب الإزاحة من المسافة. مسافة 2 inch تعطي نحو 39 فتحة لكل متر. عند 10 إلى 15 m/min يكون ذلك 394 إلى 591 فتحة في الدقيقة. دليل كلكزة فتحات المفاتيح في أعمدة الرفوف الرأسية يغطي هذه الهندسة.
طريقة الكلكزةسرعة الخط العمليةفتحات في الدقيقة عند مسافة 2 inch
ثقب هيدروليكيمن 3 إلى 4 m/min118 إلى 158
لكزة مكبس ميكانيكيمن 10 إلى 15 m/min394 إلى 591
لكزة دوّارة30 m/min فأكثر1,180 فأكثر

الخطوة 8: ضبط طول القطع

أدخل طول العمود في وحدة التحكم، ثم جرّب تشغيل العلامة تجريبيًا والشريط غير مقطوع. هذه هي الخطوة الأخيرة في ضبط آلة التشكيل باللف الرأسية وتُنفذ والخط بارد. قِس قبل أن تسمح للمنشار بالتشغيل.
افحص الطول مرة أخرى بعد عشرة قطعات. قد ينجرف مُرمِّز غير معاير أو حزام ينزلق. الأعمدة الأطول تحتاج إلى منشار طائر بدل من منشار الوقف والقطع. دليل شراء آلة التشكيل بالدرف للأرفف الرأسية يغطي هذه المقارنة.
pallet rack upright columns and step beams assembled

الخطوة 9: تشغيل أول عينة ببطء

أول عينة هي لحظة الحقيقة في ضبط آلة التشكيل باللف الرأسية. شغّلها عند 30 بالمئة من السرعة المقدرة. الغرض هو الملاحظة لا الإنتاج. راقب المقطع في منطقة التشكيل ورأس الكلكزة عند كل فتحة.
توقف إذا طرق رأس الكلكزة المقطع بدل قصه، فهذا يعني أن ارتفاع القالب خاطئ. توقف إذا ارتفع الشريط بين آخر أسطوانة والكلكزة، فهذا يعني أنه غير مدعوم.

الخطوة 10: القياس مقابل قائمة تحقق مكتوبة

قِس قطع أول عينة مقابل الرسم قبل تحرير الخط، وسجل النتائج كجزء من ضبط آلة التشكيل باللف الرأسية. افعل ذلك بالطريقة نفسها في كل مرة.
الفحصالأداةالقبول
ارتفاع المقطعمسطرة ارتفاعسماحية الرسم، عادة زائد أو ناقص 0.5 mm
موضع الفتحة على الطولشريط قياس أو ليزرزائد أو ناقص 0.5 mm على 6 m
مسافة الثقوبكوليسالمسافة زائد أو ناقص 0.2 mm
الاستقامةمسطرة مستقيمة وورقة سماكةأقل من 3 mm على 6 m
التواءمسطرة مستقيمة على سطح مستوٍأقل من درجتين لكل متر
حدود الاستقامة والتواء تتبع معيار تصميم الرفوف في سوقك. المشترون الأوروبيون يشيرون إلى أسلوب تحميل FEM 10.2.20. المشترون في أمريكا الشمالية يشيرون إلى RMI وممارسات ASTM. أكد الرقم مع العميل قبل الالتزام.

الخطوة 11: معالجة الأعطال الأربعة الكلاسيكية

إذا فشلت قطع أول عينة، فلا يكتمل ضبط آلة التشكيل باللف الرأسية حتى تعالج هذه الأعطال بالتسلسل. غيّر شيئًا واحدًا في كل مرة.
انحراف الفتحات. الفتحات صحيحة عند رأس الكلكزة وخاطئة عند الطرف البعيد. السبب هو الانزلاق بين دفع الكلكزة والشريط. افحص انخراط قضيب التغذية وشد الشريط في محطة الكلكزة، لأن ضبط آلة التشكيل باللف الرأسية لا يمكنه إصلاح ذلك لاحقًا.
التواء. يدور المقطع أثناء التشغيل. السبب غالبًا محور أسطوانة خارج الخط. أعد فحص الخطوة 3 بمسطرة مستقيمة. مقارنة التشكيل بالدرف مقابل القص بالمكبس للأعمدة الرأسية توضح لماذا يحسم التواء بين العمليتين.
الانحناء. ينحني العمود على طوله. سببان: إطار غير مستوٍ، أو فجوة بين الأسطوانات ضيقة جدًا فيتصلب الشريط. افحص الاستقامة أولًا، ثم وسّع الفجوة.
ارتفاع حافة غير متساوٍ. إحدى الحافتين أعلى باستمرار. السبب زوج أسطوانات غير متناظر أو محمل أسطوانة بلي. استبدل المحمل قبل ضبط أي شيء.

الخطوة 12: رفع السرعة تدريجيًا

المرحلة الأخيرة من ضبط آلة التشكيل باللف الرأسية هي رفع السرعة. ارفعها على خطوات 20 بالمئة مع سحب قطعة عند كل خطوة. المشكلات المرتبطة بالسرعة مثل انجراف الشد وزيادة الانحناء لا تظهر إلا فوق عتبة معينة، لذا فالقطعة المقاسة عند 5 m/min لا تثبت شيئًا عن 15 m/min.
pallet rack frame construction bolt check after commissioning
سجل الإعدادات النهائية في ورقة تشغيل تجريبي والصقها على الآلة. دليل سرعة وإنتاج آلة التشكيل بالدرف للأعمدة الرأسية يعطي إنتاجًا واقعيًا لكل طريقة لكلكزة.

الخطوط متعددة المقاطع تحتاج ضبطين

الخط الذي يشغل مقطعين رأسيين سيُضبط مرتين أثناء ضبط آلة التشكيل باللف الرأسية. كل ملف أسطوانة ودليل وقالب كلكزة هو أدوات، وتغيير الأدوات حدث ضبط.
خطّط للتغيير في جدول الإنتاج بدل اعتباره عطلًا. منهجيتنا في خط التشكيل بالدرف متعدد المواصفات للأعمدة الرأسية تستخدم حاملات أدوات بفك سريع لقطع ذلك الوقت.

الأسئلة الشائعة

س: كم يستغرق ضبط آلة التشكيل باللف الرأسية في خط جديد؟

ج: توقّع من 3 إلى 5 أيام عمل لخط بمقطع واحد يشمل فحص الأساس والمحاذاة وأول عينة والتصحيح. تغيير الأدوات على خط قائم يستغرق من 1 إلى 2 ساعة بعد وجود ورقة التشغيل التجريبي.

س: ما أكثر خطأ شيوعًا في ضبط آلة التشكيل باللف الرأسية؟

ج: ضبط الفجوة بين الأسطوانات من سماكة البكرة الاسمية دون إدخال شريط فعلي. الشريط الحقيقي فيه موجة حافة وارتداد مرن، لذا يجب التحقق من الفجوة على المادة نفسها.

س: هل أحتاج إلى محاذاة ليزرية أثناء ضبط آلة التشكيل باللف الرأسية؟

ج: مسطرة حدادة وورقة سماكة جيدة تكفيان لمعظم الخطوط التي تقل عن 12 m. المحاذاة الليزرية تسرّع الخطوط الأكبر لكنها ليست إلزامية.

س: ما مدى دقة موضع الفتحة بعد ضبط آلة التشكيل باللف الرأسية؟

ج: زائد أو ناقص 0.5 mm على كامل طول العمود هو وضع طبيعي. موصل العارضة يحدد هذا الحد، لذا افحص رسم الموصل بدل التخمين.

س: هل يجب تشغيل أول عينة بالسرعة الكاملة لإثبات الإنتاج؟

ج: لا. شغّل عند 30 بالمئة للقطعة الأولى، ثم ارفع السرعة على خطوات 20 بالمئة مع قطعة مقاسة عند كل خطوة.

س: أي درجة فولاد تجعل ضبط آلة التشكيل باللف الرأسية أسهل؟

ج: الفولاذ منخفض الكربون مثل ASTM A1008 أكثر تسامحًا من الفولاذ عالي المقاومة. الدرجات الأعلى ترتد أكثر وتحتاج إلى زيادات تشكيل أصغر لكل محطة.

ناقش خطك معنا قبل أن تطلبه

بنيت Believe Industry خطوط تشكيل بالدرف مخصصة منذ عام 2005. يدرس مهندسونا رسم المقطع الرأسي ونمط الفتحات المستهدف والحجم السنوي، ثم يخبرونك بالتكوين المناسب. نحن حاصلون على شهادة ISO 9001 وشهادة CE، وقد شحنا مشاريع إلى أكثر من 50 دولة.
warehouse pallet rack rows built from roll formed uprights
أرسل لنا رسمك أو أبعاد المقطع وسنحدد معك تخطيط المحطات وطريقة الكلكزة والإنتاج المتوقع.
نُشر أصلًا: 5 أكتوبر 2026
آخر تحديث: 5 أكتوبر 2026
سجل تعديلات المقال
  • 5 أكتوبر 2026: النشر الأول. أضفنا تسلسل الـ 12 خطوة وجدول فئات سرعة الكلكزة وقائمة تحقق قياس أول عينة وعلاجات الأعطال الأربعة الكلاسيكية.
محفزات المراجعة القادمة
  • التحديث عند تغيّر فئات سرعة الكلكزة أو إشارة FEM 10.2.20.
  • التحديث إذا نشرت Believe Industry أوراق تشغيل تجريبي منقحة للخطوط الرأسية القياسية.

جدول المحتويات

أحدث التحديثات

اكتشاف المزيد من Believe Industry Company| Roll Forming Machine Manufacturer, Supplier & Exporter

اشترك الآن للاستمرار في القراءة والحصول على حق الوصول إلى الأرشيف الكامل.

تابع القراءة