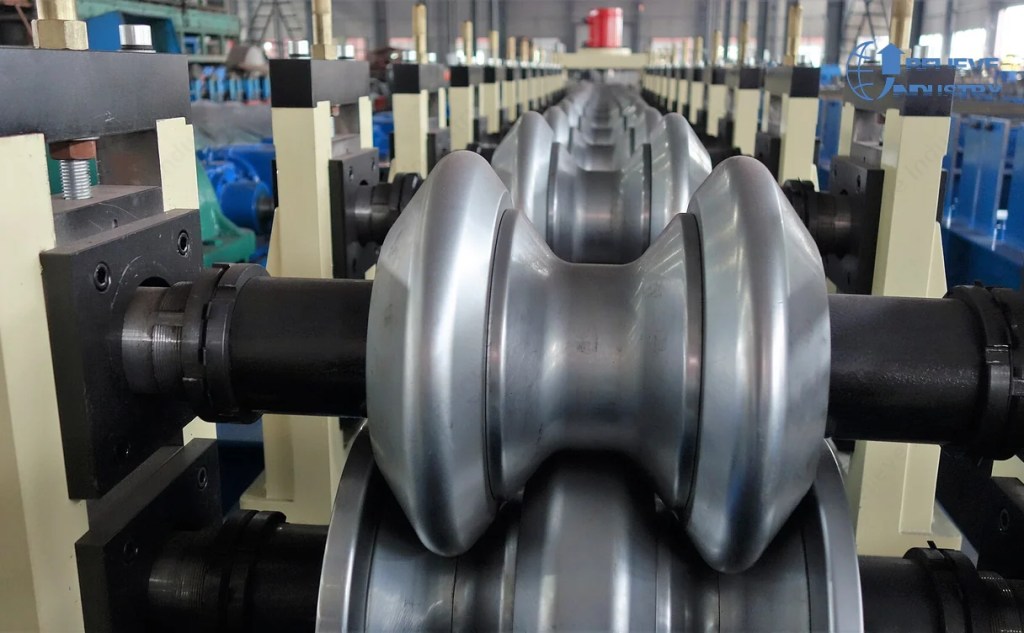
upright rack machine setup

Configuración de la máquina de rolado de rack vertical: 12 pasos para su primer perfil bueno

Need a Roll Forming Machine for Your Project?
Solicite una cotización gratuita a Believe Industry — más de 15 años fabricando máquinas de conformación a medida.
Solicitar presupuesto Download Catalogue

Configuración de la máquina de rolado de rack vertical: 12 pasos para su primer perfil bueno

La configuración de la máquina de rolado de rack vertical decide si las columnas de su rack de palés salen de la línea rectas o como chatarra. Esta guía cubre la secuencia completa, desde la verificación de la cimentación hasta la inspección de la primera pieza. Desde 2005 hemos puesto en marcha líneas de rolado en más de 50 países, y los mismos fallos aparecen en todas partes.
Respuesta corta: la configuración de la máquina de rolado de rack vertical es una secuencia de 12 pasos: verificar la cimentación, nivelar la máquina, alinear los ejes de los rodillos, ajustar la abertura entre rodillos al espesor de la bobina, escuadrar las estaciones de conformado, pasar la banda, ajustar el desfase de la matriz de perforado, fijar la longitud de corte, ejecutar una primera pieza lenta, medir y corregir, y finalmente liberar a velocidad de producción. La mayoría de los rechazos se remonta a los pasos 5, 7 o 9.

Por qué la puesta en marcha cuesta más tiempo del que ahorra

Una línea mal puesta en marcha funcionará todos los días durante los próximos cinco años. Los perforados de corte no coincidirán con el conector del travesaño. Las columnas presentarán curvatura en el marco de rack de palés y fallarán una auditoría de cliente.
Las columnas de rack de palés son difíciles de fabricar. La sección es profunda, la pared es delgada, y cada longitud lleva un patrón de perforaciones y de ranuras tipo ojo de cerradura del que depende el montaje posterior. No hay tolerancia para una desviación de 3 mm en una columna de 6 m.

Paso 1: verifique primero la cimentación

La configuración de la máquina de rolado de rack vertical comienza por el piso. Verifíquelo antes de que llegue la máquina, no después. Las placas base necesitan un piso nivelado con una capacidad de carga para la línea totalmente cargada.
Para una línea con desenrollador, conformador, sección de perforado y sierra de corte, la masa cargada alcanza varias toneladas. Solicite la cifra de carga estática y dinámica y dimensione el cimiento en consecuencia. Los planos de nuestra línea de rolado incluyen el plano de cimentación.

Paso 2: nivele la máquina en ambos ejes

La configuración de la máquina de rolado de rack vertical comienza por el nivelado. Verifique en el ancho y a lo largo, en cada placa base, no solo en los extremos.
Una máquina nivelada en un eje pero con torsión en el otro produce una sección que varía a lo largo de su longitud. Esta causa de torsión suele atribuirse a los rodillos. Registre las lecturas para poder volver a ellas después de que la máquina se asiente.

Paso 3: alinee los ejes de los rodillos

Cada eje de rodillo debe quedar sobre una misma línea paralela al avance. Use una regla entre los extremos de los ejes, o una herramienta de alineación láser, estación por estación.
cold rolled steel coils for roll forming upright column production
La desalineación de los ejes de rodillo es la segunda causa de torsión y la más común en la configuración de la máquina de rolado de rack vertical. Un rodillo desplazado 2 mm de la línea cambia el ángulo de doblado en ese punto, y el error se arrastra a todas las longitudes siguientes. Roll forming machine profile rolls aligned on one common shaft line
La guía sobre cómo funciona una máquina de rolado muestra por qué la geometría de las estaciones depende de un eje común.

Paso 4: ajuste la abertura entre rodillos al espesor de la bobina

La abertura final entre los rodillos superiores e inferiores debe igualar el espesor de la bobina que desea procesar, más una pequeña tolerancia por la recuperación elástica de la banda. Ajuste la abertura sin material, luego pase una banda de prueba y verifique que vuelve plana.
La tolerancia del espesor de la bobina es importante en la configuración de la máquina de rolado de rack vertical. El acero según ASTM A1008 trae una tolerancia de molino que después no se puede reducir. La guía de grados de acero para columna vertical explica cómo la elección de grado afecta la sensibilidad de la puesta en marcha.
Parámetro de puesta en marchaValor típicoEfecto si está mal
Abertura entre rodillos en la última estaciónEspesor de bobina más 0.05 a 0.15 mmRecuperación elástica, peralte, ala desigual
Desfase del eje de rodilloMenos de 0.5 mm entre estacionesTorsión que varía a lo largo de la longitud
Nivelación del marcoMenos de 1 mm en la longitud de la máquinaCurvatura bajo carga

Paso 5: escuadre las estaciones de conformado

Programe la profundidad de penetración estación por estación. Un perfil de columna vertical es un sombrero o un canal con ala, formado en ocho a dieciséis estaciones según el tamaño de sección y el grado.
La configuración de la máquina de rolado de rack vertical no termina hasta que la sección está escuadrada. Pase una sola banda con el perforado desengrasado y mida en tres puntos: entrada, centro y salida. Si los tres difieren, el conformado es progresivo y no consistente, y las estaciones intermedias necesitan trabajo.

Paso 6: pase correctamente la banda

El enhebrado viene a continuación en la configuración de la máquina de rolado de rack vertical. Use el accionamiento desenclavado y los frenos aplicados. Alimente a mano hasta que la banda llegue a la última estación y luego acoplar el accionamiento lentamente.
Nunca empuje una banda a través de una máquina en movimiento. En una sección profunda, las esquinas plegadas se enganchan en los rodillos y la banda se abomba, creando un pliegue que no se puede enderezar con rodillos.

Paso 7: ajuste el desfase de la matriz de perforado

El desfase de perforado es donde la mayoría de las líneas pierde su primera semana de producción. El cabezal de perforado y la cizalla volante necesitan un desfase fijo que coincida con el avance de la bobina por golpe de perforación.
El desfase se calcula a partir del paso. Un paso de 2 inch da aproximadamente 39 perforaciones por metro. A 10 a 15 m/min eso son 394 a 591 perforaciones por minuto. La guía de perforado de ojo de cerradura para columna de rack vertical cubre la geometría.
Punching methodVelocidad práctica de líneaPerforaciones por minuto a paso de 2 inch
punzón hidráulico3 a 4 m/min118 a 158
Punzonado con prensa mecánica10 a 15 m/min394 a 591
perforadora rotativa30 más m/min1,180 más

Paso 8: fije la longitud de corte

Ingrese la longitud de la columna en el controlador y luego haga una pasada de prueba de la marca con la banda sin cortar. Este es el último paso de la configuración de la máquina de rolado de rack vertical que se hace con la línea fría. Mida antes de permitir que la sierra dispare.
Verifique la longitud de nuevo después de diez cortes. Un encoder mal calibrado o una banda que resbala generará deriva. Las columnas más largas necesitan una sierra volante en lugar de una sierra de tope y corte. La guía de compra de máquina de rolado de rack vertical cubre esa comparación.
pallet rack upright columns and step beams assembled

Paso 9: ejecute una primera pieza lenta

La primera pieza es el momento de la verdad en la configuración de la máquina de rolado de rack vertical. Ejecútela al 30 por ciento de la velocidad nominal. El punto es la observación, no la producción. Observe la sección a lo largo de la zona de conformado y el cabezal de perforado en cada perforación.
Deténgase si el cabezal de perforado golpea el perfil en lugar de cortarlo, lo que significa que la altura de la matriz está mal. Deténgase si la banda se levanta entre el último rodillo y el perforado, lo que significa que no está soportada.

Paso 10: mida contra una lista de verificación escrita

Mida las piezas de la primera pieza contra el plano antes de liberar la línea, y registre los resultados como parte de la configuración de la máquina de rolado de rack vertical. Hágalo siempre de la misma manera.
VerificaciónInstrumentoAceptación
Altura de la secciónCalibrador de alturaTolerancia del plano, normalmente más o menos 0.5 mm
Posición de perforación a lo largo de la longitudCinta o láserMás o menos 0.5 mm en 6 m
Paso de perforaciónVernierPaso más o menos 0.2 mm
RectitudRegla y galga de espesoresMenos de 3 mm en 6 m
GirarRegla sobre superficie planaMenos de 2 grados por metro
Los límites de rectitud y torsión siguen la norma de diseño de rack del mercado. Los compradores europeos referencian cargas según FEM 10.2.20. Los compradores norteamericanos referencian RMI y la práctica ASTM. Confirme la cifra con el cliente antes de comprometerse.

Paso 11: corrija las cuatro fallas clásicas

Si las piezas de la primera pieza fallan, la configuración de la máquina de rolado de rack vertical no está completa hasta que resuelva estas en orden. Cambie una sola cosa a la vez.
Desviación de perforaciones. Las perforaciones son correctas en el cabezal y están mal en el extremo opuesto. La causa es el deslizamiento entre el avance del perforado y la banda. Verifique el engrane del carro de avance y la tensión de la banda en la estación de perforado, porque la configuración de la máquina de rolado de rack vertical no puede corregir esto más tarde.
Torsión. La sección gira mientras avanza. La causa casi siempre es un eje de rodillo fuera de línea. Revise el paso 3 con una regla. La comparación entre columna rolada y columna en plegadora explica por qué la torsión decide entre los dos procesos.
Curvatura. La columna se curva a lo largo de su longitud. Dos causas: marco fuera de nivel, o abertura entre rodillos demasiado cerrada, de modo que la banda se endurece por deformación en frío. Verifique primero el nivel y luego abra la abertura.
Altura de ala desigual. Un ala es siempre más alta. La causa es un par de rodillos asimétrico o un rodamiento de rodillo desgastado. Reemplace el rodamiento antes de ajustar cualquier otra cosa.

Paso 12: libere gradualmente a velocidad

La etapa final de la configuración de la máquina de rolado de rack vertical es liberar a velocidad de producción. Aumente en pasos de 20 por ciento, tomando una pieza en cada paso. Los problemas relacionados con la velocidad, como la deriva de tensión y el aumento de la curvatura, solo aparecen por encima de un umbral, así que una pieza medida a 5 m/min no prueba nada sobre 15 m/min.
pallet rack frame construction bolt check after commissioning
Registre los ajustes finales en una hoja de puesta en marcha y fíjela con cinta a la máquina. La guía de velocidad y producción de la máquina de rolado de rack vertical da salidas realistas por método de perforado.

Las líneas multip perfil requieren dos preparaciones

Una línea que fabrica dos perfiles de rack vertical se ajusta dos veces durante la configuración de la máquina de rolado de rack vertical. Cada perfil de rodillo, guía y matriz de perforado es herramental, y los cambios de herramental son eventos de puesta en marcha.
Planifique el cambio de formato dentro del programa de producción en lugar de tratarlo como una avería. Nuestro enfoque de línea de rolado de columna vertical multiespecificación usa portaherramientas de liberación rápida para reducir ese tiempo.

Preguntas frecuentes

P: ¿Cuánto tarda la configuración de la máquina de rolado de rack vertical en una línea nueva?

R: Espere 3 a 5 días hábiles para una línea de un solo perfil, incluidas las verificaciones de cimentación, la alineación, la primera pieza y la corrección. Los cambios de herramental en una línea existente toman de 1 a 2 horas una vez que existe la hoja de puesta en marcha.

P: ¿Cuál es el error más común en la configuración de la máquina de rolado de rack vertical?

R: Ajustar la abertura entre rodillos a partir del espesor nominal de la bobina sin pasar una banda en movimiento. La banda real tiene ondulación de canto y recuperación elástica, por lo que la abertura debe verificarse en el material.

P: ¿Necesito alineación láser durante la configuración de la máquina de rolado de rack vertical?

R: Una regla de precisión y una buena galga de espesores bastan para la mayoría de las líneas de menos de 12 m. La alineación láser acelera las líneas más grandes, pero no es obligatoria.

P: ¿Qué tan ajustada debe estar la posición de las perforaciones después de la configuración de la máquina de rolado de rack vertical?

R: Más o menos 0.5 mm en toda la longitud de la columna es normal. El conector del travesaño fija este límite, así que revise el plano del conector en lugar de adivinar.

P: ¿Debo ejecutar la primera pieza a plena velocidad para demostrar la producción?

R: No. Ejecútela al 30 por ciento para la primera pieza y luego aumente la velocidad en pasos de 20 por ciento con una pieza medida en cada paso.

P: ¿Qué grado de acero facilita más la configuración de la máquina de rolado de rack vertical?

R: El acero suave como ASTM A1008 es más tolerante que el acero de alta resistencia. Los grados más altos tienen mayor recuperación elástica y requieren incrementos de conformado más pequeños por estación.

Hablemos de su línea antes de pedirla

Believe Industry ha construido líneas de rolado a medida desde 2005. Nuestros ingenieros revisan su plano de sección vertical, el patrón de perforaciones objetivo y el volumen anual, y luego le dicen qué configuración se ajusta. Tenemos certificación ISO 9001 y CE y hemos enviado proyectos a más de 50 países.
warehouse pallet rack rows built from roll formed uprights
Envíenos su plano o las dimensiones de su sección y le trazaremos el diseño de estaciones, el método de perforado y la salida esperada.
Publicado originalmente: 5 de octubre de 2026
Última actualización: 5 de octubre de 2026
Registro de cambios del artículo
  • 5 de octubre de 2026: Publicación inicial. Se agregó la secuencia de 12 pasos, la tabla de clases de velocidad de perforado, la lista de verificación de medición de la primera pieza y las soluciones para las cuatro fallas clásicas.
Disparadores de la próxima revisión
  • Actualizar cuando cambien las clases de velocidad de perforado o la referencia FEM 10.2.20.
  • Actualizar si Believe Industry publica hojas de puesta en marcha revisadas para líneas verticales estándar.

Tabla de contenido

Nuevas actualizaciones

Descubre más desde Believe Industry Company| Roll Forming Machine Manufacturer, Supplier & Exporter

Suscríbete ahora para seguir leyendo y obtener acceso al archivo completo.

Seguir leyendo