upright rack machine setup

Настройка прокатного стана для вертикальных стеллажных стоек: 12 шагов к первой годной детали

Need a Roll Forming Machine for Your Project?
Получите бесплатное коммерческое предложение от Believe Industry — более 15 лет производства индивидуальных профилегибочных линий.
Запросить расценки Download Catalogue

Настройка прокатного стана для вертикальных стеллажных стоек: 12 шагов к первой годной детали

От настройки прокатного стана для вертикальных стоек стеллажа зависит, сойдут ли ваши стойки с линии прямыми или в брак. Это руководство описывает весь порядок работ — от проверки фундамента до приёмки первой детали. С 2005 года мы пусконаладили линии проката более чем в 50 странах, и одни и те же отказы повторяются везде.
Коротко: настройка прокатного стана для вертикальных стоек стеллажа — это 12 шагов: проверить фундамент, выставить станок по уровню, совместить оси валков, установить зазор между валками равным толщине рулона, выставить формирующие пилоны по перпендикуляру, заправить полосу, задать смещение пробивной матрицы, задать длину реза, выполнить медленный пуск первой детали, измерить и скорректировать, затем выйти на скорость. Большая часть брака связана с шагами 5, 7 и 9.

Почему настройка занимает больше времени, чем экономит

Плохо пусконаладленная линия будет работать каждый день ближайшие пять лет. Отверстия обрезной детали не совпадут с соединителем балки. Стойки будут выгибаться в раме стеллажа и не пройти аудит заказчика.
Вертикальные стойки стеллажа производить трудно. Профиль глубокий, стенка тонкая, и каждая длина несёт рисунок отверстий и пазов типа "замочная скважина", от которого зависит сборка на участке. Допуск 3 мм на всей стойке длиной 6 м недопустим.

Шаг 1: сначала проверьте фундамент

Настройка прокатного стана для вертикальных стоек начинается с пола. Проверьте его до прибытия стана, а не после. Базовым плитам нужен ровный пол с несущей способностью, рассчитанной на полностью загруженную линию.
Для линии с размоточником, профильным станом, пробивной секцией и отрезной пилой загруженная масса достигает нескольких тонн. Запросите показатели статической и динамической нагрузки и рассчитайте фундамент по ним. Наши чертежи линий проката включают план фундамента.

Шаг 2: выставьте станок по уровню в обеих плоскостях

Настройка прокатного стана для вертикальных стоек начинается с уровня. Проверяйте поперёк ширины и вдоль длины, на каждой базовой плите, а не только по краям.
Станок, выставленный по уровню в одной плоскости, но с перекосом в другой, даёт профиль, меняющийся по длине. Эту причину скрутки приписывают валкам. Записывайте показания, чтобы вернуться к ним после осадки стана.

Шаг 3: совместите оси валков

Каждый валок должен располагаться на одной общей линии, параллельной направлению движения материала. Используйте линейку поверх торцов осей или лазерный инструмент выравнивания, пилон за пилоном.
cold rolled steel coils for roll forming upright column production
Смещение осей валков — вторая по частоте и самая распространённая причина скрутки при настройке прокатного стана для вертикальных стоек. Валок, смещённый на 2 мм от линии, меняет угол гиба в своей зоне, и ошибка переносится на все последующие длины.
Руководство «как работает прокатный станок» показывает, почему геометрия пилонов зависит от общей оси.

Шаг 4: установите зазор между валками по толщине рулона

Итоговый зазор между верхним и нижним валками должен равняться толщине рулона, который вы собираетесь перерабатывать, плюс небольшой запас на пружинность полосы. Сначала установите зазор без полосы, затем подайте пробную полосу и убедитесь, что она возвращается плоской.
Допуск по толщине рулона важен при настройке прокатного стана для вертикальных стоек. Сталь по ASTM A1008 поставляется с заводским допуском, который уже нельзя уменьшить. Руководство по маркам стали для вертикальных стоек объясняет, как выбор марки влияет на чувствительность настройки.
Параметр настройкиТиповое значениеПоследствие ошибки
Зазор между валками на последнем пилонеТолщина рулона плюс 0,05–0,15 ммУпругая обратная деформация, серповидность, неравномерная полка
Смещение оси валкаМенее 0,5 мм по пилонамСкрутка, меняющаяся по длине
Уровень рамыМенее 1 мм по длине станаВыгиб под нагрузкой

Шаг 5: выставьте формирующие пилоны по перпендикуляру

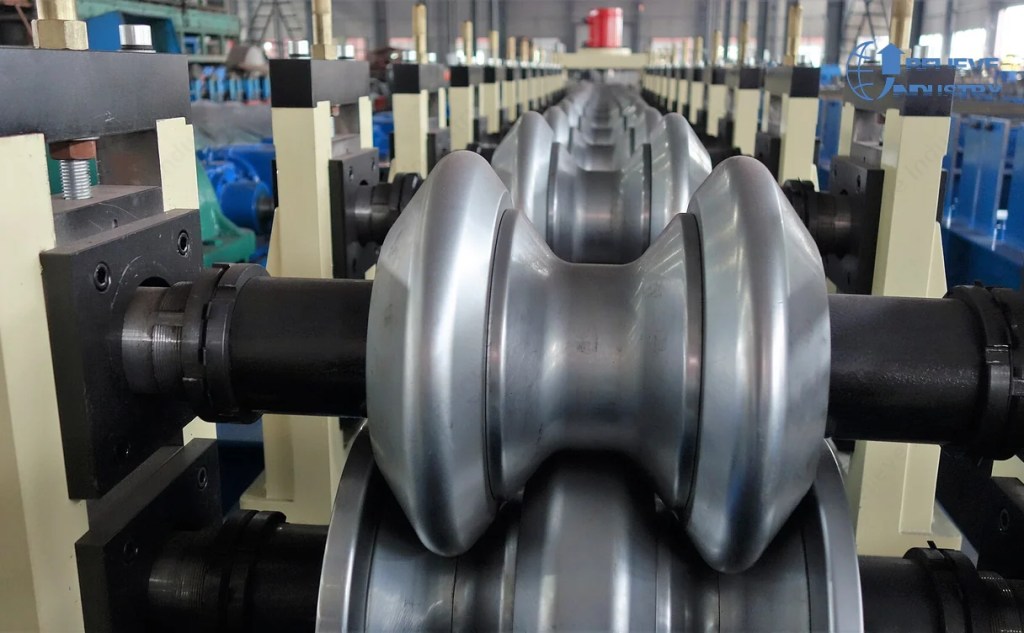
Задайте глубину вдавливания по каждому пилону. Профиль вертикальной стойки — это шляпка или швеллер с отбортовкой, формируемый на восьми–шестнадцати пилонах в зависимости от размера профиля и марки стали.
Настройка прокатного стана для вертикальных стоек не завершена, пока профиль не выставлен по перпендикуляру. Проведите одну полосу с отключённой пробивкой и измерьте в трёх точках: вход, середина, выход. Если значения расходятся, формование прогрессирующее, а не стабильное, и средние пилоны требуют доработки.

Шаг 6: правильно заправьте полосу

Заправка полосы — следующий шаг настройки прокатного стана для вертикальных стоек. Включите подачу, тормоза удерживайте включёнными. Подавайте полосу вручную до последнего пилона, затем плавно включите привод.
Никогда не проталкивайте полосу через работающий станок. На глубоком профиле загнутые углы цепляют валки, полоса выгибается, и образуется складка, которую нельзя распрямить прокаткой.

Шаг 7: задайте смещение пробивной матрицы

Пробивка теряет первую неделю выработки на большинстве линий из-за неверного смещения. Пуансон и маятниковая пила должны иметь фиксированное смещение, соответствующее перемещению рулона за один ход пробивки.
Смещение рассчитывается из шага перфорации. Шаг 2 inch даёт примерно 39 отверстий на метр. При 10–15 м/мин это 394–591 отверстие в минуту. Руководство по пробивке пазов типа "замочная скважина" для вертикальных стоек стеллажа описывает эту геометрию.
Punching methodПрактическая скорость линииОтверстий в минуту при шаге 2 inch
Гидравлический пробивной инструмент3–4 м/мин118–158
Механический пресс10–15 м/мин394–591
Вращающийся пуансонБолее 30 м/минБолее 1 180

Шаг 8: установите длину отрезки

Введите длину стойки в контроллер, затем выполните холостой прогон разметки без реза полосы. Это последний шаг настройки прокатного стана для вертикальных стоек, выполняемый на холодной линии. Измерьте до включения пилы.
После десяти резов проверьте длину повторно. Неоткалиброванный энкодер или проскальзывающий ремень дают сбой. Для длинных стоек нужна летучепильная станция, а не пила с упором. Руководство по выбору прокатного стана для вертикальных стоек стеллажа содержит это сравнение.
pallet rack upright columns and step beams assembled

Шаг 9: выполните медленную первую деталь

Первая деталь — момент истины при настройке прокатного стана для вертикальных стоек. Проведите её на 30 процентах номинальной скорости. Цель — наблюдение, а не выработка. Следите за профилем в формирующей зоне и пуансоном на каждом отверстии.
Останавливайтесь, если пуансон бьёт по профилю вместо среза — это значит неверная высота матрицы. Останавливайтесь, если полоса приподнимается между последним валком и пуансоном — это значит отсутствие поддержки.

Шаг 10: измеряйте по письменному чек-листу

Измерьте первые детали по чертежу до выпуска линии и запишите результаты как часть настройки прокатного стана для вертикальных стоек. Делайте это одинаково каждый раз.
ПроверкаИнструментПриёмка
Высота профиляШтангенциркуль по высотеДопуск по чертежу, обычно плюс-минус 0,5 мм
Положение отверстий по длинеРулетка или лазерПлюс-минус 0,5 мм на 6 м
Шаг отверстийШтангенциркуль с нониусомПлюс-минус 0,2 мм
ПрямолинейностьЛинейка и щупМенее 3 мм на 6 м
КрутитьЛинейка на ровной поверхностиМенее 2 градусов на метр
Пределы прямолинейности и скрутки задаются стандартом проектирования стеллажей на вашем рынке. Европейские покупатели ссылаются на нагрузки по типу FEM 10.2.20. Покупатели из Северной Америки ссылаются на практику RMI и ASTM. Согласуйте значение с заказчиком до фиксации.

Шаг 11: устраните четыре типовых отказа

Если первые детали не проходят, настройка прокатного стана для вертикальных стоек не завершена, пока вы не проработаете их в этом порядке. Меняйте по одному параметру.
Смещение отверстий. У пуансона отверстия верные, а на дальнем конце — нет. Причина — проскальзывание между подачей пуансона и полосой. Проверьте зацепление подающего рейка и натяжение полосы на пробивном пилоне, потому что настройка прокатного стана для вертикальных стоек не исправит это позже.
Скрутка. Профиль вращается при движении. Причина почти всегда — ось валка вне линии. Повторите проверку шага 3 с линейкой. Сравнение прокатного и прессовогибочного способа изготовления вертикальных стоек объясняет, почему скрутка решает выбор между этими процессами.
Выгиб. Стойка искривляется по длине. Две причины: рама не по уровню или зазор между валками слишком мал, из-за чего полоса подвергается упрочнению. Сначала проверьте уровень, затем увеличьте зазор.
Неравномерная высота полки. Одна полка постоянно выше. Причина — несимметричная пара валков или изношенный подшипник валка. Замените подшипник до любых регулировок.

Шаг 12: постепенно выходите на скорость

Заключительный этап настройки прокатного стана для вертикальных стоек — выход на скорость. Повышайте её на 20 процентов за шаг, вытягивая по одной детали на каждом шаге. Проблемы, связанные со скоростью, такие как сброс натяжения и рост выгиба, проявляются только выше порога, поэтому деталь, измеренная на 5 м/мин, ничего не говорит о режиме 15 м/мин.
pallet rack frame construction bolt check after commissioning
Запишите итоговые настройки в лист пусконаладки и прикрепите его к стану. Руководство по скорости и выработке прокатного стана для вертикальных стоек даёт реалистичные значения выработки для каждого метода пробивки.

Линии с несколькими профилями требуют двух настроек

Линия, выпускающая два профиля вертикальных стоек, настраивается дважды за цикл настройки прокатного стана для вертикальных стоек. Каждый профиль валка, направляющая и пробивная матрица — это оснастка, а смена оснастки является событием настройки.
Включите смену оснастки в производственный план, а не считайте её аварией. Наш подход к многопрофильным линиям продольной прокатки для вертикальных стоек использует быстросменные оправки, что сокращает это время.

Частые вопросы

В: Сколько времени занимает настройка прокатного стана для вертикальных стоек на новой линии?

О: Закладывайте 3–5 рабочих дней для однопрофильной линии, включая проверку фундамента, выравнивание, первую деталь и корректировку. Смена оснастки на действующей линии занимает 1–2 часа, если есть лист пусконаладки.

В: Какая самая частая ошибка при настройке прокатного стана для вертикальных стоек?

О: Зазор между валками задают по номинальной толщине рулона, не подавая живой полосы. Реальная полоса имеет продольную волнистость по кромкам и упругую обратную деформацию, поэтому зазор проверяют на материале.

В: Нужна ли лазерная выверка при настройке прокатного стана для вертикальных стоек?

О: Для большинства линий короче 12 м достаточно точной линейки и хорошего набора щупов. Лазерная выверка ускоряет настройку крупных линий, но не обязательна.

В: Каким должно быть положение отверстий после настройки прокатного стана для вертикальных стоек?

О: Плюс-минус 0,5 мм на полную длину стойки — норма. Этот предел задаёт соединитель балки, поэтому сверяйтесь с чертежом соединителя, а не с догадками.

В: Нужно ли прогонять первую деталь на полной скорости для проверки выработки?

О: Нет. Первую деталь проведите на 30 процентах, затем повышайте скорость на 20 процентов за шаг с замером детали на каждом шаге.

В: Какая марка стали облегчает настройку прокатного стана для вертикальных стоек?

О: Малоуглеродистая сталь, например ASTM A1008, более податлива, чем высокопрочная. У более прочных марок упругая обратная деформация больше, и на каждом пилоне нужны меньшие прирассы формования.

Обсудите линию до заказа

Believe Industry строит заказные линии проката с 2005 года. Наши инженеры изучают ваш чертёж профиля вертикальной стойки, целевой рисунок отверстий и годовой объём, затем сообщают, какая конфигурация подходит. Мы сертифицированы по ISO 9001 и CE и поставляли проекты более чем в 50 стран.
warehouse pallet rack rows built from roll formed uprights
Пришлите нам чертёж или размеры профиля, и мы согласуем с вами схему пилонов, метод пробивки и ожидаемую выработку.
Первоначальная публикация: 5 октября 2026
Последнее обновление: 5 октября 2026
История изменений статьи
  • 5 октября 2026: первая публикация. Добавлены последовательность из 12 шагов, таблица классов скорости пробивки, чек-лист измерений первой детали и способы устранения четырёх типовых отказов.
Условия следующего пересмотра
  • Обновить при изменении классов скорости пробивки или ссылки на FEM 10.2.20.
  • Обновить, если Believe Industry опубликует пересмотренные листы пусконаладки для стандартных линий под вертикальные стойки.

Оглавление

Новые обновления

Больше на Believe Industry Company| Roll Forming Machine Manufacturer, Supplier & Exporter

Оформите подписку, чтобы продолжить чтение и получить доступ к полному архиву.

Читать дальше