roll formed upright column roll forming machine profile rolls

Roll Formed Upright Column ve Press Brake: Maliyeti Belirleyen 6 Gerçek

Projeniz için bir Profil Makinesi mi gerekiyor?
Believe Industry'dan ücretsiz teklif alın — 15 yılı aşkın özel profil bükme makinesi imalatı.
Teklif isteyin Katalog İndir

Roll Formed Upright Column ve Press Brake: Maliyeti Belirleyen 6 Gerçek

Profil haddelenmiş bir dikme kolon ile pres makinesiyle yapılan bir dikme arasında seçim, makine kararı gibi görünen bir hacim kararıdır. İki proses de aynı raf standardını karşılamak zorunda olan, yük taşıyan bir palet raf dikmesi üretir.
Fark, çeliğin nasıl işlendiğindedir ve bu fark profil hassasiyetinde, delik hizasında, işçilikte, hurdadaki ve çıktıda görünür. Aşağıda, sipariş listeniz için hangi yolun kazandığını belirleyen altı olgu yer alıyor. Hızlı yolu üreten profil makinesi hattı, çoğu raf atölyesinin zaten sahip olduğu pres makinesinin tam tersidir.
Kısa cevap: Profil haddelenmiş bir dikme kolon, rulo sactan sürekli hızda işler, profil ve delik konumunu boy boyunca korur ve ayda yaklaşık 400 dikmenin üzerinde birim maliyeti keskin biçimde düşürür. Pres makinesiyle yapılan dikme ise tek parça halinde büker, manuel delik açma gerektirir ve yalnızca kısa serilerde, numunelerde ve tek seferlik özel işlerde daha ucuz kalır. Profil haddeleme, tepe kesit ölçüsünde değil, mukavemet tutarlılığında kazanır.
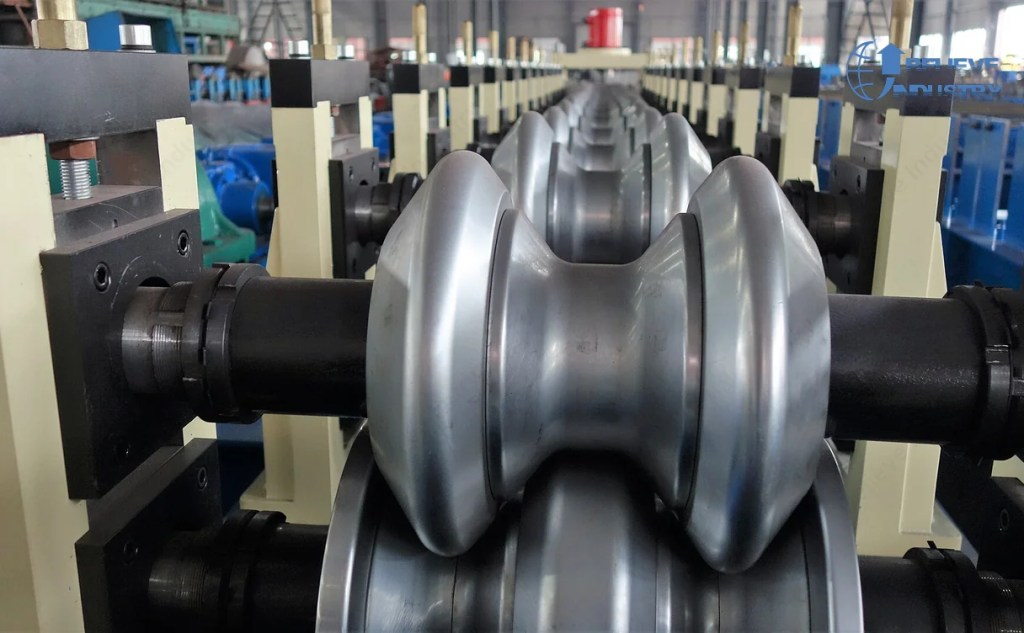
roll forming machine profile rolls pallet rack upright column
Yukarıdaki fotoğraf, bir profil makinesinin profil makara setini gösteriyor. Her makara küçük bir büküm sağlar ve kesit hat boyunca kademeli olarak büyür.

Olgu 1: Kolon boyu boyunca profil hassasiyeti

Pres makinesi her bükümü kısa bir kollar boyunda şekillendirir. Operatör açıyı his ve deneme ile ayarlar; bu nedenle uzun bir kolon, bir dizi küçük karardan oluşur. Sapma en alttaki bükümden yukarı doğru birikir ve bitmiş dikme hafifçe eğilir veya bombeli kalır.
Profil haddelenmiş bir dikme kolon, aynı profili her makara istasyonundan geçirir. Şekli operatör değil, takım belirler; bu nedenle bir serinin ilk kolonu ile bindinci kolon aynı konturu paylaşır. Profil haddelenmiş dikme kolonun aynı sac kalınlığındaki pres makinesi dikmesine göre 2.4 m boyda daha az kambur göstermesinin nedeni budur.
Pratik etki raf çerçevesinde görülür. Bombeli bir dikme, kiriş bağlantısını düzlem dışına iter; bu nedenle çerçeve montaj sırasında alt takoz gerektirir. Anma kapasitesine kadar yüklenecek bir rafta düzlük yalnızca montaj sorunu değil, uyumluluk sorunudur.
pallet rack upright columns and step beams
Bu çerçevedeki her dikme aynı delik adımına sahiptir ve kirişler yalnızca bu adım tekrarlandığı için oturur.

Olgu 2: Delik hizası ve desen değişikliği maliyeti

Delik konumu tüm rafı belirler. Bir çerçevedeki her dikme aynı delik adımını paylaşmalı ve her kiriş bağlantısı bu adıma denk gelmelidir. Pres makinesiyle yapılan dikmede delikler, şekillendirmeden sonra bir delik hattından veya manyetik matkapla açılır. Operatör parçayı kalıba yaslar ve konum vardiyalara, operatörden operatöre değişir.
Profil haddelenmiş bir dikme kolon, şerit henüz düzken hat içinde perfore edilir. Pres istroku servo indekslendiği için adım ve başlangıç konumu, süreçte operatör bulunmadan milimetrenin binde biri hassasiyetle tekrarlanır. Düz zeminde perforasyon deliği yuvarlak da tutar. Şekillendirilmiş bir flanşa delinmiş delik ise deforme olabilir ve bu, kiriş bağlantısının oturma biçimini değiştirir.
Desen değişikliği, iki yolun en net ayrıldığı noktadır. Pres makinesiyle yapılan dikme, yeni adıma bir delik programı düzenleyerek geçer. Profil haddelenmiş dikme kolon ise pres kamını ve enkoder sayımını değiştirerek, ardından bir parça doğrulayarak geçiş yapar. Birden fazla çerçeve yüksekliği işleyen bir atölye için bu değişim süresi farkı programı belirler.
FaktörRulo şekillendirilmiş dikmePres Makinesi Dikmesi
Profil referansıMakara takımıyla sabitlenirHer bükümde operatör tarafından ayarlanır
Delik konumuHat içinde servo indeksliDelik kalıbı veya manyetik matkap
Adım değişikliğiPres kamı ve enkoderDelik programının düzenlenmesi
2.4 m boyda düzlükTakım sabittirSapma riski
En uygun kullanımTekrar eden çerçeveler, yüksek hacimNumuneler, tek seferlik özel işler

Olgu 3: Dikme başına işçilik maliyeti

En çok değişen sayı işçiliktir. Pres makinesi çevrimi tasarım gereği yavaştır. Operatör boyuna kesilmiş şeridi yükler, bükümleri yapar, parçayı indirir ve ayrı bir delik istasyonuna taşır. Çevrimde taşıma baskın olduğundan, pres makinesiyle yapılan bir dikmenin taşıdığı işçilik dakikası, presin kendi kullandığı dakikadan fazladır.
press brake bending die forming one upright at a time
Bir pres makinesi istroku tek parça işler. Bu, hem bu olguda hem de Olgu 4'te işçilik farkının kökenidir.
Profil haddelenmiş bir dikme kolon, rulo sac olarak bir kez yüklenir. İstifleyicili bir hatta tek operatör tam bir vardiya çalışır ve son istasyondan sonra her dikmeye dokunmaz. Profil haddelenmiş dikme başına işçilik, pres makinesi değerinin çok küçük bir kesrine iner ve hat daha uzun çalıştıkça tasarruf büyür.
Bu, işçiliğin pahalı olduğu yerlerde en çok önemlidir. Avustralya'da, Avrupa'da ve Kuzey Amerika'da profil haddelenmiş bir dikme kolon genellikle pres makinesiyle yapılan bir dikmenin kopyalayamayacağı bir işçilik maliyeti tabanına ulaşır. Düşük ücretli bölgelerde fark daralır, ancak Olgu 4'teki hurda farkı ayakta kalır.

Olgu 4: Hurda oranı ve malzeme verimi

Pres makinesiyle yapılan bir dikme genellikle bir deneme parçası gerektirir. Yeni bir kurulumdan çıkan ilk birkaç dikme ayarlanır ve tolerans dışıysa hurdaya dönüşür. Kısa serilerde kurulum parçaları partinin gerçek bir payını oluşturabilir.
Profil haddeleme denemeleri ortadan kaldırmak yerine azaltır. Flower deseni doğrulandıktan ve pres zamanlaması ayarlandıktan sonra çıktı tekrarlanabilir; böylece hurda yalnızca gerçekten şartname dışı malzemeye düşer. İyi ayarlanmış bir profil haddelenmiş dikme kolon hattı genellikle yüzde 2'nin altında hurdayla çalışır; dar tolerans kovalayan pres makinesi dikmesi işi ise çok daha yüksek değerlere çıkabilir.
Rulo sac sürekli olduğu için profil haddelenmiş bir dikme kolon, artık kesimini de neredeyse sıfıra indirir. Kesilmiş blanklardan başlayan pres makinesi dikmesi işinde her dikmeden sonra bir artık birikir. Bir yıl boyunca bu artık, profil haddeleme tasarrufunun üzerine ölçülebilir bir maliyet kalemi haline gelir.

Olgu 5: Vardiya ve yıl başına çıktı

Hız, her raf hattında olduğu gibi perforasyon yöntemine göre okunmalıdır. Şekillendirme makaraları darboğaz değildir. Sık bir dikme deseninde hidrolik pres yaklaşık 3 ila 4 m/min çalışır. Pres delme yaklaşık 10 ila 15 m/min çalışır. Servo döner pres, hafif bir desende 30 m/min'yi geçebilir.
Bunu dikmeye çevirin. Yaklaşık 2.4 m boyunda tipik bir dikme profili, hurda sıfırken ve şartname dışı malzemeye dönüşen rulo sacı saymadan, her 10 m şekillendirilmiş şeritten yaklaşık 24 dikme verir. Sekiz saatlik tek vardiya, o hâlde tek bir rakam yerine bir aralık destekler; çünkü bunu pres sınıfı belirler. Profil haddelenmiş dikme kolon hattı, broşürde yazan çerçeve çevrimine göre değil, delik sayısına göre belirlenir.
Delme yöntemiHat hızıVardiya başına dikme sayısı (yaklaşık)Notlar
Hidrolik delme3-4 m/min100 to 170Sık yarık desenleri, kalın sac
Presle delme10-15 m/min400 to 600Standart adım, çoğu raf işi
Servo döner pres30 m/min üzeri1,500 to 2,500Hafif desenler, yüksek hacim
Pres makinesiyle yapılan dikmenin çıktısı çevrim süresiyle sınırlıdır; bu nedenle ikinci bir pres olsa bile tek operatör servo hattı değerinin küçük bir kesrimini üretir. Pres sınıfını göz ardı eden her hacim argümanı yanlıştır.

Olgu 6: Mukavemet tutarlılığı ve kesit kabiliyeti

İki yol da aynı çelik sınıfını kullanır, dolayısıyla malzeme mukavemeti eşittir. Fark, kesit geometrisi ve kalıntı gerilmedir. Profil haddelenmiş bir dikme kolon, birçok istasyon boyunca kademeli olarak bükülür; böylece dış lif kontrollü bir birim uzama görür. Pres makinesiyle yapılan dikme ise bükümü tek bir kalıpta toplar ve bu da büküm dibinde yerel gerilimi yükseltir.
high tonnage press brake bending station
Pres makinesi derin bir kesite ulaşmak için tonaj ve uzun bir tabla gerektirir. Profil haddeleme, aynı kesite daha çok ama daha hafif istasyonlarla ulaşır.
Kullanımda bu, bir çerçeve boyunca dağınık sonuçlar yerine tutarlı taşıma kapasitesi olarak görünür. Raf yük tabloları tekdüze kapasite varsayar ve profil haddeleme tam olarak bunu sağlar.
Profil haddeleme sınırsız değildir. Profil haddelenmiş bir dikme kolon, çoğu raf çerçevesini oluşturan sığ ve orta derinlikteki profilleri işler. Çok derin bir kutu dikme, kalın saclı bir kesit veya kalın dikmelerden oluşan kısa bir seri yine de pres makinesini avantajlı kılabilir. Dürüst kural şudur: şekil tekrarlanıyorsa profil haddeleme kazanır, şekil sürekli değişiyorsa pres makinesi kazanır.

Her prosesin nerede kazandığı

Karar ideolojik değildir. Açık bir kırılma noktası olan bir hacim ve tolerans sorusudur.
DurumunuzDaha iyi seçenekNeden
Tek çerçeve yüksekliği, ayda yüzlerce adetRulo şekillendirilmiş dikmePres ve makara takımı hızla amorti edilir
Birden fazla çerçeve yüksekliği, sık değişimHızlı değişimli pres kamıyla profil haddelenmiş dikme kolonDeğişim bir matkap işi değil, enkoder işidir
Numune üretimi, 20 dikmeden azPres Makinesi DikmesiGerekçelendirilecek hat kurulumu yok
Tek seferlik özel işler ve standart dışı konsollarPres Makinesi DikmesiEsneklik, hızdan üstündür
Çok derin kutu kesit, kalın sac, kısa seriPres makinesi dikmesi veya kalın saclı CTL hattıStandart raf profil haddelemenin ötesinde
Düzlüğü FEM'e göre denetleyen alıcılarRulo şekillendirilmiş dikmeTakım, boy boyunca sabittir
İkisini birden kullanan bir atölye kafatası karışmaz. Çoğu, numuneler için pres makinesiyle başlar ve standart çerçevenin arkasında tekrar sipariş oluştuğunda bir profil makinesi ekler. Test basittir. Aynı çerçeveyi iki yoldan da teklifleyin, ardından gerçek aylık hacminizde profil haddelenmiş dikme kolon başına maliyeti karşılaştırın.
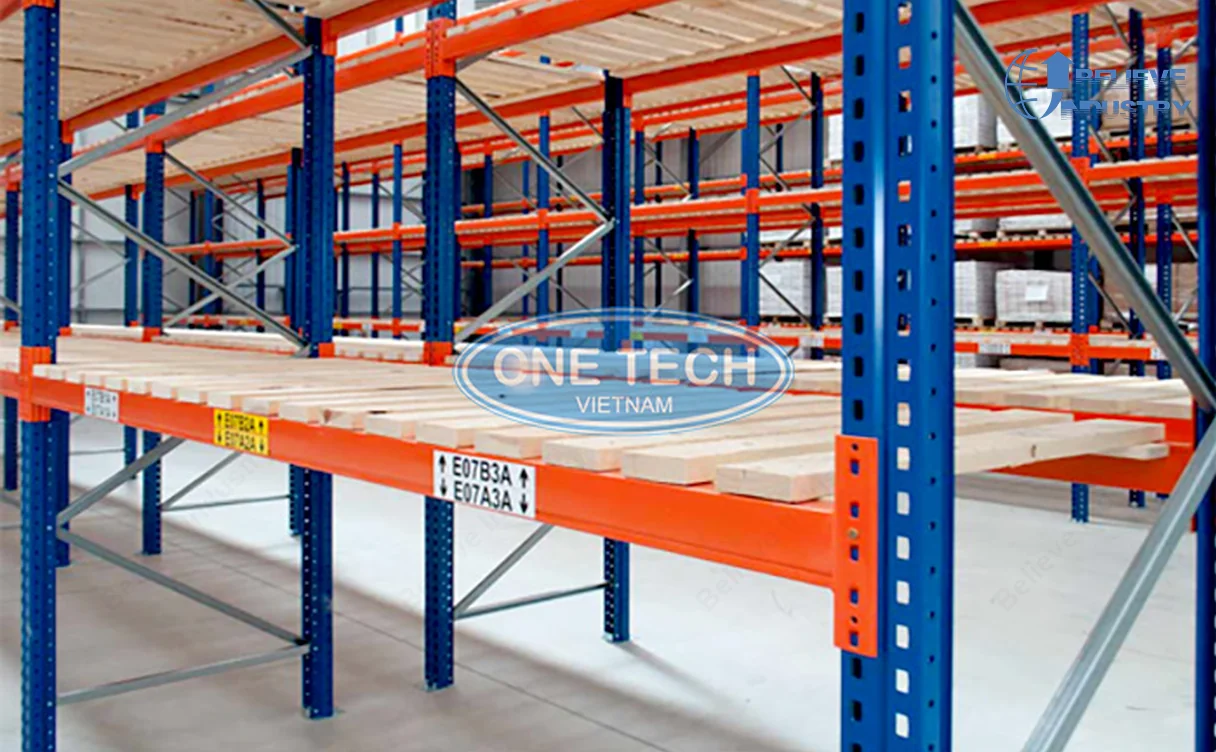
warehouse pallet rack rows assembled from formed uprights
Buna benzer bir raf çıktısı ancak dikmeler tutarlı profil ve delik adımıyla geldiğinde tekrarlanabilir.

Standartlar ve alıcı denetimi

Hangi yolu seçerseniz seçin, şekillendirilmiş dikme, alıcınızın uyguladığı raf standardını karşılamak zorundadır. Avrupa'da bu, raf tasarımı ve testi için FEM 10.2.02 anlamına gelir. Kuzey Amerika'da çelik sınıfı ve malzeme testi ASTM A1008 ve RMI uygulamalarından gelir; Avustralya ve Yeni Zelanda alıcıları ise genellikle AS/NZS 4084 ailesiyle çalışır.
Üzerinde sayı olmayan bir sertifikaya değil, ölçülmüş düzlük ve delik adımı verisi isteyin. İki yol da standardı karşılayabilir. Fark, onu ne kadar kolay tekrarladıklarıdır.

Sık Sorulan Sorular

S: Profil haddelenmiş bir dikme kolon her zaman daha ucuz mu?

C: Hayır. Yaklaşık ayda 400 dikmenin altında hat kurulumu, makara takımı ve pres kamı maliyeti genellikle işçilik tasarrufunu aşar; bu durumda pres makinesiyle yapılan dikme daha ucuzdur. Bu hacmin üzerinde profil haddelenmiş dikme kolon yolu işçilik ve hurda kaleminde kazanır.

S: Hangi proses daha düz bir dikme verir?

C: Profil haddelenmiş dikme kolon. Profil, tüm boy boyunca makara takımıyla sabitlenir; pres makinesiyle yapılan dikme ise 2.4 m'lik bir kolon boyunca kayabilen, operatörün ayarladığı bükümler yığınıdır.

S: Pres makinesiyle yapılan dikmeler daha mı zayıftır?

C: Malzeme mukavemeti aynıdır. Pres makinesi bükümü, birim uzamayı tek kalıpta toplar; bu nedenle yerel tutarlılık değişir. Parça profil haddelenmiş bir hattan çıktığında raf kapasitesi daha kararlıdır.

S: Hat ne kadar hızlı çalışmalı?

C: Makaralara değil, pres yöntemine bağlıdır. Hidrolik yaklaşık 3 ila 4 m/min, pres delme yaklaşık 10 ila 15 m/min, servo döner pres hafif desenlerde 30 m/min üzerinde.

S: Hatta delik adımını nasıl değiştiririm?

C: Pres kamını ve enkoder sayımını değiştirin, ardından bir parça doğrulayın. Pres makinesiyle yapılan dikmede aynı değişiklik, bir delik programının düzenlenmesi ve parçanın kalıba yeniden yerleştirilmesi demektir.

S: Tek hat birden fazla dikme profili üretebilir mi?

C: Evet, çoklu spesifikasyonlu bir dikme kolon hattı, makara setini değiştirip flower desenini yeniden doğrulayarak profil değiştirir. Kurulum, adım değişiminden daha uzun sürer ama bir pres makinesinin yeniden takımlanmasından çok daha kısadır.

İlgili okumalar

Delik konumunu belirleyen perforasyon tarafı için dikme raf kolonu teardrop ve anahtar deliği perforasyon sistemlerine bakın. Pres sınıfına göre çıktı rakamları için dikme profil makinesi hızı ve çıktısını okuyun. Çelik sınıfı seçimi için palet rafı için dikme kolonu çelik sınıflarına bakın. Palet rafı profil makinesi sistemi genel bakışı dikmeleri, kirişleri ve çaprazları birbirine bağlar; profil haddeleme perforasyon kalıbı montajı ise hat üzerindeki kalıp kurulumunu ele alır.

Makale Değişiklik Kaydı

İlk yayın tarihi: 28 Eylül 2026
Son güncelleme: 2026-09-28
Değişlik günlüğü:
  • 2026-09-28: İlk yayın. Karşılaştırma; dört tablo, kalın yazılmış sorularla altı SSS ve doğrudan yanıt bloğu eşliğinde, altı karar olgusu (profil hassasiyeti, delik hizası, işçilik, hurda, çıktı, mukavemet tutarlılığı) etrafında kuruldu. FEM, RMI, ASTM ve AS/NZS yetki bağlantıları ile pillar sayfası dahil sekiz dahili bağlantı eklendi. Kırılma noktası ayda yaklaşık 400 dikme olarak belirlendi; böylece makale, tercih yerine bir satın alma yanıtı veriyor.
Sonraki İnceleme Tetikleyicileri:** Yeni bir FEM veya AS 4084 revizyonu, Avrupa veya Kuzey Amerika'da raf güvenliği uygulamasında değişiklik, “roll formed upright column” arama ilgisinde yüzde 20 veya daha fazla kayma ya da büyük bir hat üreticisinden yeni bir servo pres hız sınıfı.

İçindekiler

Yeni Güncellemeler