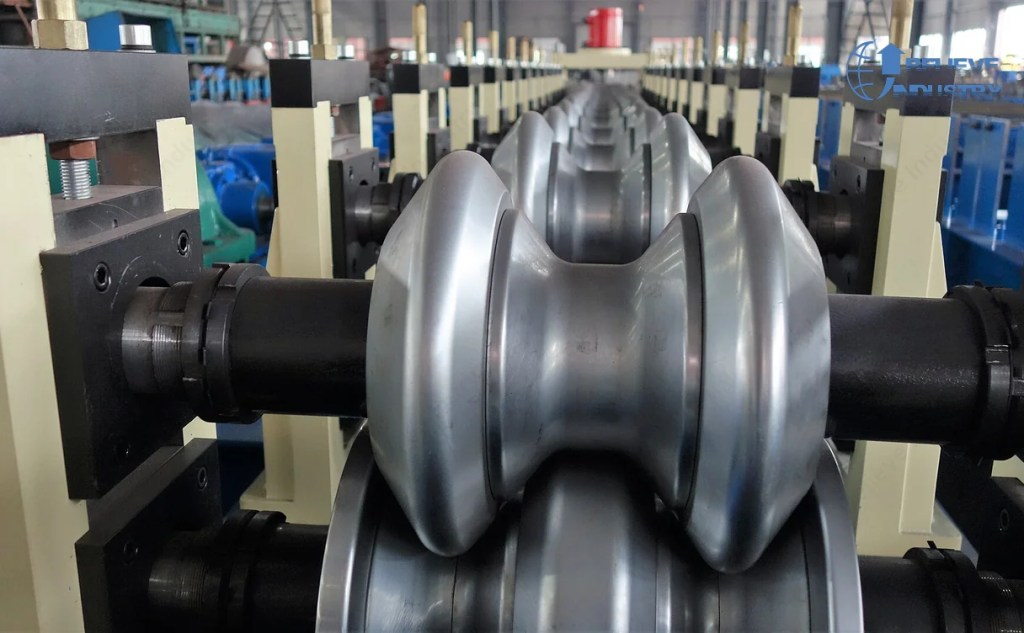
roll formed upright column roll forming machine profile rolls

Roll Formed Upright Column vs Press Brake: 6 datos que deciden el coste

¿Necesita una máquina de conformación de perfiles para su proyecto?
Solicite una cotización gratuita a Believe Industry — más de 15 años fabricando máquinas de conformación a medida.
formulario de solicitud de cotización Descargar catálogo

Roll Formed Upright Column vs Press Brake: 6 datos que deciden el coste

Elegir entre una columna montante por conformación por laminación y un montante por plegadora es una decisión de volumen disfrazada de decisión de máquina. Ambos procesos producen un montante portante de estantería paletizada que debe cumplir el mismo estándar de estanterías.
La diferencia está en cómo se trabaja el acero, y esa diferencia se nota en la precisión del perfil, la alineación de los agujeros, la mano de obra, los retales y la producción. A continuación se presentan seis hechos que deciden qué ruta gana para su cartera de pedidos. La línea de máquina de conformación por laminación que construye la vía rápida es lo contrario de la plegadora que casi todos los talleres de estanterías ya tienen.
Respuesta breve: Una columna montante por conformación por laminación se produce desde bobina a velocidad continua, mantiene el perfil y la posición de los agujeros en toda la longitud y reduce mucho el coste unitario por encima de unos 400 montantes al mes. Un montante por plegadora dobla una pieza cada vez, necesita perforado manual y solo sigue siendo más barato en tiradas cortas, prototipos y piezas especiales de una unidad. La conformación por laminación gana en consistencia de resistencia, no en tamaño máximo de sección.
roll forming machine profile rolls pallet rack upright column
La foto de arriba muestra un juego de rodillos de perfil de una máquina de conformación por laminación. Cada rodillo aporta un pequeño pliegue, y la sección crece de forma gradual a lo largo de la línea.

Dato 1: precisión del perfil en toda la longitud de la columna

Una plegadora forma cada pliegue sobre un brazo de palanca corto. El operario ajusta el ángulo a ojo y por prueba, de modo que una columna alta es una pila de pequeñas decisiones. La desviación se acumula desde el pliegue inferior hacia arriba, y el montante terminado queda ligeramente inclinado o arqueado.
Una columna montante por conformación por laminación hace pasar el mismo perfil por todas las estaciones de rodillos. La forma la fija el herramental, no el operario, así que la primera columna de una tirada y la milésima comparten el mismo contorno. Por eso una columna montante por conformación por laminación muestra menos alabeo en 2.4 m de longitud que un montante por plegadora del mismo espesor.
El efecto práctico se nota en el entramado de la estantería. Un montante arqueado saca del plano al conector de viga, de modo que el entramado necesita cuñas durante el montaje. En una estantería que se cargará hasta su capacidad nominal, la rectitud es una cuestión de cumplimiento además de una cuestión de ajuste.
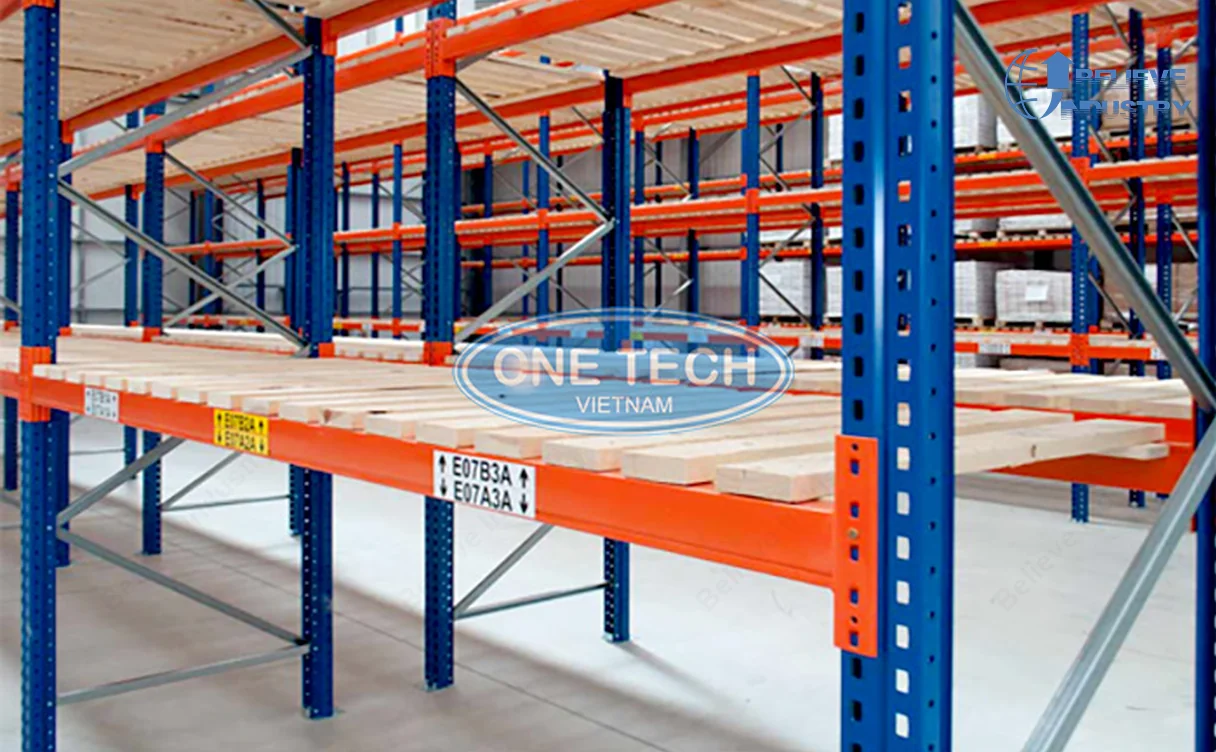
pallet rack upright columns and step beams
Cada montante de este entramado tiene el mismo paso de agujeros, y las vigas solo asientan porque ese paso se repite.

Dato 2: alineación de agujeros y coste de cambio de patrón

La posición de los agujeros define toda la estantería. Cada montante de un entramado debe compartir el mismo paso de agujeros, y cada conector de viga debe caer sobre él. En un montante por plegadora, los agujeros proceden de una línea de taladro o de un taladro magnético después de conformar. El operario apoya la pieza contra la plantilla y la posición varía entre turnos y entre operarios.
Una columna montante por conformación por laminación se punzona en línea mientras la tira sigue plana. El golpe del punzón se indexa por servo, de modo que el paso y la posición inicial se repiten con una fracción de milímetro sin intervención del operario. El punzonado en plano también mantiene el agujero redondo. Un agujero taladrado en un ala ya conformada puede deformarse, lo que cambia cómo asienta el conector de viga.
El cambio de patrón es donde las dos rutas se separan con mayor claridad. Un montante por plegadora pasa a un nuevo paso editando un programa de taladro. Una columna montante por conformación por laminación cambia mediante la leva del punzón y el conteo del encoder, y luego se comprueba una pieza. Para un taller que trabaja con varias alturas de entramado, esa diferencia en tiempo de cambio decide el programa de producción.
FactorColumna montante por conformación por laminaciónMontante por plegadora
Referencia de perfilFijada por el herramental de rodillosAjustada por el operario en cada pliegue
Posición de los agujerosIndexada por servo en líneaPlantilla de taladro o taladro magnético
Cambio de pasoLeva del punzón más encoderEditar el programa de taladro
Rectitud en 2.4 mConstante gracias al herramentalRiesgo de desviación
Mejor usoEntradados repetidos, alto volumenPrototipos, piezas especiales de una unidad

Dato 3: coste de mano de obra por montante

La mano de obra es la cifra que más se mueve. Un ciclo de plegadora es lento por diseño. El operario carga una tira cortada a medida, hace los pliegues, descarga y lleva la pieza a una estación de perforado independiente. La manipulación domina el ciclo, de modo que un montante por plegadora arrastra más minutos de mano de obra de los que la propia plegadora consume.
press brake bending die forming one upright at a time
Un golpe de plegadora trabaja una pieza. Esa es la raíz de la diferencia de mano de obra tanto en este dato como en el Dato 4.
Una columna montante por conformación por laminación se carga una sola vez como bobina. Un operario cubre un turno completo en una línea con apilador y no toca cada columna después de la última estación. La mano de obra por columna montante por conformación por laminación cae a una fracción de la cifra de la plegadora, y el ahorro crece cuanto más tiempo funciona la línea.
Esto importa sobre todo donde la mano de obra es cara. En Australia, Europa y Norteamérica, una columna montante por conformación por laminación suele alcanzar un suelo de coste de mano de obra que un montante por plegadora no puede igualar. En regiones de salarios bajos la brecha se estrecha, pero la diferencia de retales del Dato 4 sigue en pie.

Dato 4: tasa de retales y rendimiento del material

Un montante por plegadora a menudo necesita una pieza de prueba. Las primeras columnas de un ajuste nuevo se corrigen y, si quedan fuera de tolerancia, se convierten en retales. En tiradas cortas las piezas de ajuste pueden representar una parte real del lote.
La conformación por laminación reduce las pruebas en lugar de eliminarlas. Una vez que se da por bueno el patrón de flor y se ajusta el tiempo del punzón, la producción es repetible, así que los retales bajan a material realmente fuera de especificación. Una línea bien ajustada de columnas montantes por conformación por laminación suele trabajar con retales por debajo del dos por ciento, mientras que un trabajo de montantes por plegadora que persigue una tolerancia estrecha puede situarse mucho más alto.
Como la bobina es continua, una columna montante por conformación por laminación también reduce el recorte a casi nada. Un trabajo de montantes por plegadora que parte de blanks cortados apila un retal tras cada columna. A lo largo de un año, ese retal se convierte en una partida de coste medible además del ahorro de la conformación por laminación.

Dato 5: producción por turno y por año

La velocidad debe leerse según el método de punzonado, igual que en cualquier línea de estanterías. Los rodillos de conformación no son el cuello de botella. Un punzón hidráulico en un patrón de montante denso trabaja a unos 3 o 4 m/min. Un punzón de prensa trabaja a unos 10 o 15 m/min. Un punzón rotativo servo puede superar los 30 m/min en un patrón ligero.
Convierta eso en montantes. Un perfil de montante típico de unos 2.4 m da aproximadamente 24 montantes por cada 10 m de tira conformada sin retales, antes de contar la bobina que acaba como material fuera de especificación. Un único turno de ocho horas sustenta por tanto un rango y no una cifra única, porque lo establece la clase de punzón. Una línea de columnas montantes por conformación por laminación se especifica a partir del número de agujeros, no del ciclo de entramado que imprime el folleto.
Método de perforadoVelocidad de líneaMontantes por turno, orientativoNotas
Perforado hidráulicoDe 3 a 4 m/min100 to 170Patrones de ranura densos, espesor alto
Perforado por presiónDe 10 a 15 m/min400 to 600Paso estándar, la mayor parte del trabajo de estanterías
Punzón rotativo servoMás de 30 m/min1,500 to 2,500Patrones ligeros, alto volumen
La producción de montantes por plegadora está limitada por el tiempo de ciclo, así que un operario genera una fracción de la cifra de la línea servo incluso con una segunda plegadora. Cualquier argumento de volumen que ignore la clase de punzón es erróneo.

Dato 6: consistencia de resistencia y capacidad de sección

Ambas rutas usan el mismo grado de acero, así que la resistencia del material es igual. La diferencia está en la geometría de la sección y en las tensiones residuales. Una columna montante por conformación por laminación se dobla gradualmente a lo largo de muchas estaciones, de modo que la fibra exterior ve una deformación controlada. Un montante por plegadora concentra el pliegue en un solo troquel, lo que eleva la tensión local en la raíz del pliegue.
high tonnage press brake bending station
Una plegadora necesita potencia y una mesa larga para alcanzar una sección profunda. La conformación por laminación llega a la misma sección con más estaciones, pero más ligeras.
En servicio, eso se traduce en una capacidad de carga consistente en todo el entramado en lugar de una dispersión de resultados. Las tablas de carga de estanterías asumen capacidad uniforme, y capacidad uniforme es lo que entrega la conformación por laminación.
La conformación por laminación no es ilimitada. Una columna montante por conformación por laminación cubre los perfiles poco profundos y medios que componen la mayoría de los entramados de estanterías. Una sección de caja muy profunda, una sección de espesor alto o una tirada corta de columnas pesadas todavía pueden favorecer a la plegadora. La regla honesta es esta: la conformación por laminación gana cuando la forma se repite, y la plegadora gana cuando la forma cambia constantemente.

Dónde gana cada proceso

La decisión no es ideológica. Es una cuestión de volumen y tolerancia con un punto de inflexión claro.
Su situaciónMejor opciónPor qué
Una altura de entramado, cientos al mesColumna montante por conformación por laminaciónEl punzón y el herramental de rodillos se amortizan rápido
Varias alturas de entramado, cambios frecuentesColumna montante por conformación por laminación con leva de punzón de cambio rápidoEl cambio es un trabajo de encoder, no de taladro
Tirada de prototipo, menos de 20 montantesMontante por plegadoraNo hay puesta en marcha de línea que justificar
Piezas especiales de una unidad y ménsulas no estándarMontante por plegadoraLa flexibilidad supera a la velocidad
Sección de caja muy profunda, espesor alto, tirada cortaMontante por plegadora, o una línea CTL de espesor altoMás allá de la conformación por laminación estándar para estanterías
Compradores que auditan la rectitud según FEMColumna montante por conformación por laminaciónHerramental constante durante toda la tirada
Un taller que usa ambos procesos no está confundido. Muchos empiezan con una plegadora para prototipos y añaden una máquina de conformación por laminación cuando el entramado estándar ya tiene un pedido repetido detrás. La prueba es sencilla. Cotice el mismo entramado por ambas rutas y compare el coste por columna montante por conformación por laminación a su volumen mensual real.
warehouse pallet rack rows assembled from formed uprights
Una producción de estanterías como esta solo es repetible cuando los montantes llegan con un perfil y un paso de agujeros consistentes.

Normas y auditoría del comprador

Elija la ruta que elija, el montante conformado debe cumplir el estándar de estanterías que aplica su comprador. En Europa eso significa FEM 10.2.02 para diseño y ensayo de estanterías. El grado de acero y los ensayos de material provienen de ASTM A1008 y de la práctica de RMI en Norteamérica, y los compradores de Australia y Nueva Zelanda suelen trabajar con la familia AS/NZS 4084.
Pida datos medidos de rectitud y de paso de agujeros, en lugar de un certificado sin números. Ambas rutas pueden cumplir la norma. La diferencia está en la facilidad para repetirla.

Preguntas frecuentes

P: ¿Una columna montante por conformación por laminación es siempre más barata?

R: No. Por debajo de unos 400 montantes al mes, la puesta en marcha de la línea, el herramental de rodillos y la leva del punzón suelen costar más que el ahorro de mano de obra, así que un montante por plegadora es más barato. Por encima de ese volumen, la ruta de la columna montante por conformación por laminación gana en mano de obra y retales.

P: ¿Qué proceso da un montante más recto?

R: La columna montante por conformación por laminación. El perfil queda fijado por el herramental de rodillos en toda la longitud, mientras que un montante por plegadora es una pila de pliegues ajustados por el operario que pueden desviarse a lo largo de una columna de 2.4 m.

P: ¿Los montantes por plegadora son más débiles?

R: La resistencia del material es la misma. El pliegue de una plegadora concentra la deformación en un solo troquel, de modo que la consistencia local varía. La capacidad de la estantería es más estable cuando la pieza sale de una línea de conformación por laminación.

P: ¿A qué velocidad debe trabajar la línea?

R: Depende del método de punzonado, no de los rodillos. Hidráulico unos 3 o 4 m/min, punzón de prensa unos 10 o 15 m/min, rotativo servo por encima de 30 m/min en patrones ligeros.

P: ¿Cómo cambio el paso de agujeros en la línea?

R: Cambie la leva del punzón y el conteo del encoder y compruebe una pieza. En un montante por plegadora, el mismo cambio significa editar un programa de taladro y volver a colocar la pieza en la plantilla.

P: ¿Puede una sola línea hacer varios perfiles de montante?

R: Sí, una línea de columnas montantes multiespecificación cambia de perfil cambiando el juego de rodillos y volviendo a comprobar el patrón de flor. La puesta en tarda más que un cambio de paso, pero mucho menos que re-equipar una plegadora.

Lecturas relacionadas

Para el lado del punzonado que fija la posición de los agujeros, consulte los sistemas de punzonado en lágrima y en ojo de llave para columnas de estanterías. Para las cifras de producción por clase de punzón, lea la velocidad y producción de la máquina de conformación por laminación de montantes. Para elegir el grado de acero, consulte los grados de acero de columnas montantes para estanterías paletizadas. La descripción general del sistema de máquina de conformación por laminación para estanterías paletizadas conecta montantes, vigas y tirantes, y la instalación del troquel de punzonado por conformación por laminación cubre el montaje del troquel en la línea.

Registro de cambios del artículo

Publicado originalmente: 28 de septiembre de 2026
Última actualización: 2026-09-28
Registro de cambios:
  • 2026-09-28: Primera publicación. La comparación se construyó en torno a seis hechos de decisión (precisión del perfil, alineación de agujeros, mano de obra, retales, producción, consistencia de resistencia), con cuatro tablas, seis preguntas frecuentes con las preguntas en negrita y un bloque de respuesta directa. Se añadieron enlaces a FEM, RMI, ASTM y AS/NZS, más ocho enlaces internos, incluida la página del pilar. El punto de inflexión se fijó en unos 400 montantes al mes, para que el artículo dé una respuesta de compra y no una preferencia.
**Disparadores de la próxima revisión:** una nueva revisión de FEM o AS 4084, un cambio en la aplicación europea o norteamericana de la seguridad de estanterías, una variación del 20 por ciento o más en el interés de búsqueda de "columna montante por conformación por laminación", o una nueva clase de velocidad de punzón servo de un fabricante importante de líneas.

Índice de contenidos

Novedades