roll formed upright column roll forming machine profile rolls

Roll Formed Upright Column berbanding Press Brake: 6 fakta yang menentukan kos

Adakah anda memerlukan mesin pembentuk profil untuk projek anda?
Dapatkan sebut harga percuma daripada Believe Industry — lebih 15 tahun dalam pembuatan mesin pembentuk profil tersuai.
Minta sebut harga Muat turun katalog

Roll Formed Upright Column berbanding Press Brake: 6 fakta yang menentukan kos

Memilih antara tiang menegak roll formed dan tiang menegak press brake ialah keputusan volum yang menyamar sebagai keputusan mesin. Kedua-dua proses menghasilkan tiang rak pallet yang menanggung beban yang mesti lulus standard rak yang sama.
Perbezaan terletak pada cara keluli itu dibentuk, dan perbezaan itu muncul dalam ketepatan profil, penjajaran lubang, tenaga kerja, sisa, dan output. Berikut ialah enam fakta yang menentukan laluan mana yang menang bagi buku pesanan anda. Baris mesin roll forming yang membina laluan pantas itu adalah kebalikan daripada brake press yang kebanyakan bengkel rak sudah miliki.
Jawapan ringkas: Tiang menegak roll formed berjalan daripada gegelung pada kelajuan berterusan, mengekalkan profil dan kedudukan lubang sepanjang keseluruhan panjang, dan menurunkan kos unit dengan ketara pada kira-kira 400 tiang menegak sebulan ke atas. Tiangzegak press brake membengkokkan satu bahagian pada satu masa, memerlukan pembuatan lubang manual, dan hanya kekal lebih murah bagi larian pendek, prototaip dan specials satu unit. Roll forming menang pada konsistensi kekuatan, bukan pada saiz seksyen puncak.
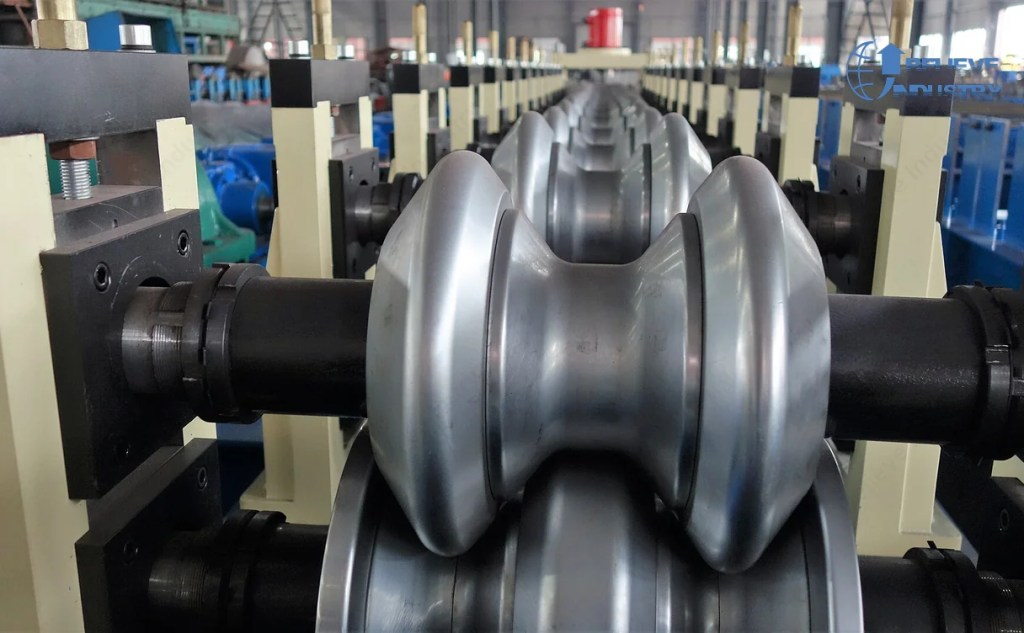
roll forming machine profile rolls pallet rack upright column
Gambar di atas menunjukkan set roll profil mesin roll forming. Setiap roll menyumbangkan satu bengkokan kecil, dan seksyen membesar secara berperingkat sepanjang baris.

Fakta 1: ketepatan profil sepanjang panjang tiang penuh

Press brake membentuk setiap bengkokan pada lengan tuas yang pendek. Pengendali menetapkan sudut mengikut rasa dan percubaan, jadi tiang tinggi ialah susunan keputusan kecil. P hanyutan terkumpul dari bengkokan bawah ke atas, dan tiang siap akan senget atau melengkung sedikit.
Tiang menegak roll formed menghantar profil yang sama melalui setiap stations roll. Bentuk ditetapkan oleh tooling, bukan oleh pengendali, jadi tiang pertama dalam satu larian dan tiang seribuanku berkongsi kontur yang sama. Itulah sebabnya tiang menegak roll formed menunjukkan camber yang lebih kecil sepanjang 2.4 m berbanding tiang menegak press brake dengan ketebalan yang sama.
Kesan praktikal terletak pada bingkai rak. Tiang yang melengkung menyekat beam connector keluar dari satah, jadi bingkai memerlukan shims semasa pemasangan. Pada rak yang akan dimuatkan hingga kapasiti penarafan, kelurusan ialah isu pematuhan serta isu pemasangan.
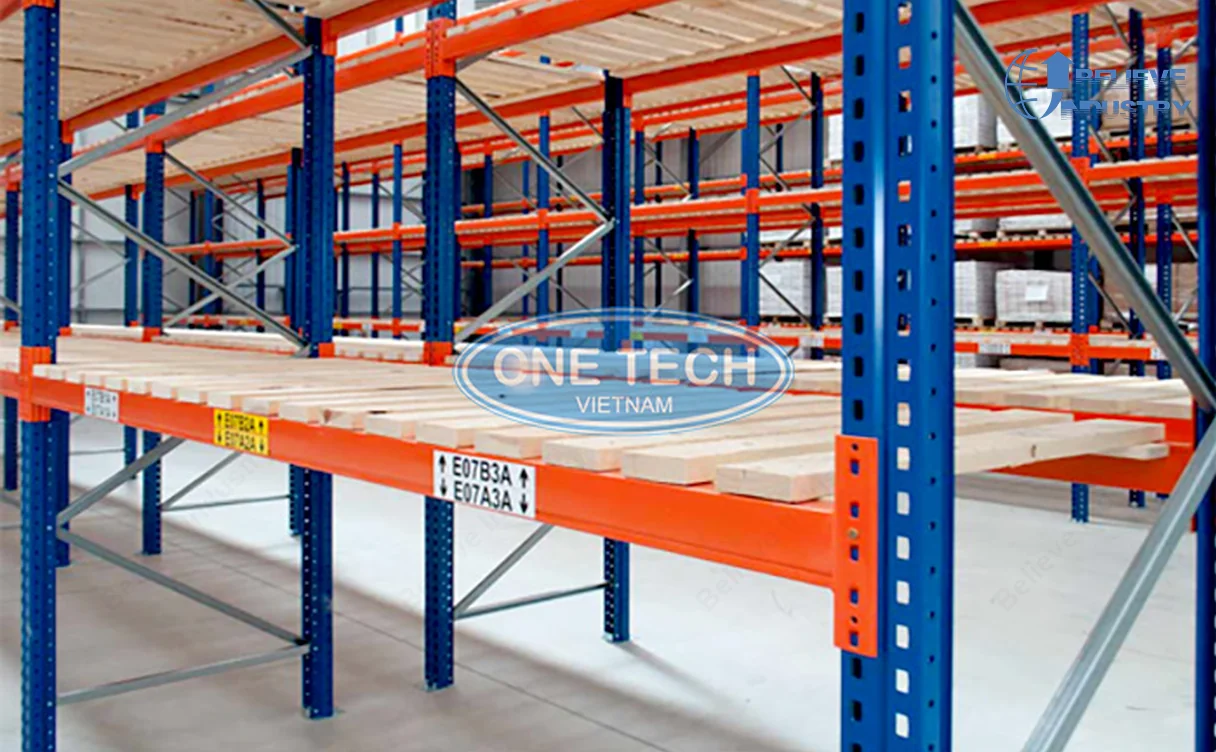
pallet rack upright columns and step beams
Setiap tiang menegak dalam bingkai ini membawa jarak pitch lubang yang sama, dan balok-balok hanya boleh duduk kerana jarak pitch itu berulang.

Fakta 2: penjajaran lubang dan kos perubahan corak

Kedudukan lubang menentukan keseluruhan rak. Setiap tiang menegak dalam satu bingkai mesti berkongsi jarak pitch yang sama, dan setiap beam connector mesti mendarat tepat padanya. Pada tiang menegak press brake, lubang datang daripada baris gerudi atau gerudi magnetik selepas pembentukan. Pengendali memegang bahagian terhadap jig, dan kedudukan berbeza antara syif dan antara pengendali.
Tiang menegak roll formed ditebuk dalam baris semasa jalur masih rata. Strok punch dikawal oleh servo, jadi jarak pitch dan kedudukan mula berulang sehingga sebahagian kecil milimeter tanpa pengendali dalam gelung. Nopekan rata turut memastikan lubang kekal bulat. Lubang yang digerudi ke dalam flange yang sudah formed boleh menjadi herot, lalu mengubah cara beam connector duduk.
Perubahan corak ialah tempat kedua-dua laluan paling jelas berbeza. Tiangzegak press brake bertukar ke jarak pitch baharu dengan menyunting program gerudi. Tiang menegak roll formed bertukar dengan menukar cam punch dan kiraan encoder, kemudian membuktikan satu ketul. Bagi bengkel yang menjalankan beberapa tinggi bingkai, perbezaan masa pertukaran itu menentukan jadual.
FaktorTiang tegak hasil Roll FormingTiangzegak press brake
Rujukan profilDitetapkan oleh roll toolingDiatur bagi setiap pengendali bagi setiap bengkokan
Kedudukan lubangDikawal servo dalam barisJig gerudi atau gerudi magnetik
Perubahan jarak pitchCam punch serta encoderSunting program gerudi
Kelurusan sepanjang 2.4 mTooling malarRisiko hanyutan
Paling sesuai untukBingkai berulang, volum tinggiPrototaip, specials satu unit

Fakta 3: kos tenaga kerja setiap tiang menegak

Tenaga kerja ialah angka yang paling banyak berubah. Satu kitaran press brake lambat secara reka bentuk. Pengendali memuatkan jalur yang dipotong kepada panjang, membuat bengkokan, memuat turun, dan membawa bahagian itu ke stesen pembuatan lubang yang berasingan. Penghandling mendominasi kitaran, jadi tiang menegak press brake membawa lebih banyak minit tenaga kerja berbanding yang digunakan oleh brake itu sendiri.
press brake bending die forming one upright at a time
Satu strok press brake mengendalikan satu bahagian. Itu adalah punca perbezaan tenaga kerja dalam fakta ini dan Fakta 4.
Tiang menegak roll formed dimuatkan sekali sebagai gegelung. Satu pengendali menjalankan seluruh syif pada baris bersama stacker dan tidak menyentuh setiap tiang tegak selepas station terakhir. Tenaga kerja bagi setiap tiang menegak roll formed turun kepada sebahagian kecil daripada angka press brake, dan jimatannya bertambah apabila baris berjalan lebih lama.
Ini paling penting di tempat tenaga kerja mahal. Di Australia, Eropah dan Amerika Utara, tiang menegak roll formed biasanya mencapai lantai kos tenaga kerja yang tidak dapat dicapai oleh tiang menegak press brake. Di wilayah gaji rendah jurang ini mengecil, tetapi jurang sisa dalam Fakta 4 masih berkuat kuasa.

Fakta 4: kadar sisa dan hasil bahan

Tiang menegak press brake selalunya memerlukan ketul ujian. Beberapa tiang tegak pertama daripada persediaan baharu diselaraskan, dan jika ia di luar toleransi ia menjadi sisa. Pada larian pendek, ketul persediaan boleh menjadi bahagian yang ketara daripada kumpulan.
Roll form mengurangkan ujian dan bukannya menghapuskannya. Sebaik corak bunga dibuktikan dan masa punch ditetapkan, output boleh diulang, jadi sisa jatuh kepada bahan yang memang di luar spesifikasi. Baris tiang menegak roll formed yang baik biasanya sering berjalan dengan sisa di bawah dua peratus, manakala kerja tiang menegak press brake yang mengejar toleransi sempit boleh berada jauh lebih tinggi.
Kerana gegelung berterusan, tiang menegak roll formed turut mengurangkan sisa potong kepada hampir sifar. Kerja tiang menegak press brake yang bermula daripada kepingan terpotong menumpuk satu sisa bagi setiap tiang tegak. Sepanjang setahun, sisa itu menjadi baris kos yang boleh diukur di atas jimatannya.

Fakta 5: output setiap syif dan setiap tahun

Kelajuan mesti dibaca mengikut kaedah Nopekan, cara yang sama ia berfungsi pada mana-mana baris racking. Roll pembentukan bukan titik bottleneck. Punch hidraulik pada corak tiang tegang yang padat berjalan sekitar 3 hingga 4 m/min. Press punch berjalan sekitar 10 hingga 15 m/min. Servo rotary punch boleh melebihi 30 m/min pada corak ringan.
Tukar itu kepada tiang tegak. Profil tiang tegak biasa sepanjang kira-kira 2.4 m memberi kira-kira 24 tiang tegak bagi setiap 10 m jalur yang dibentuk pada sifar sisa, sebelum menghitung gegelung yang menjadi bahan di luar spesifikasi. Satu syif lapan jam kemudian menyokong julat dan bukan satu angka, kerana kelas punch yang menetakkannya. Baris tiang menegak roll formed ditentukan dari jumlah lubang, bukan dari kitaran bingkai yang dicetak dalam brosur.
Kaedah tebukanKelajuan talianTiang tegak setiap syif, sebagai indicationsNota
Tebukan hidraulik3 hingga 4 m/min100 to 170Corak slot padat, ketebalan berat
Tebukan tekan10 hingga 15 m/min400 to 600Jarak pitch standard, kebanyakan kerja rak
Mesin punch putar servoLebih 30 m/min1,500 to 2,500Corak ringan, volum tinggi
Output tiang menegak press brake terhad oleh masa kitaran, jadi satu pengendali menghasilkan sebahagian kecil daripada angka baris servo walaupun dengan brake kedua. Sebarang argumen volum yang mengabaikan kelas punch adalah salah.

Fakta 6: konsistensi kekuatan dan keupayaan seksyen

Kedua-dua laluan menggunakan gred keluli yang sama, jadi kekuatan bahan adalah sama. Perbezaan ialah geometri seksyen dan sisa tegasan. Tiang menegak roll formed dibengkokkan secara berperingkat melalui banyak station, jadi gentian luar mengalami strain terkawal. Tiangzegak press brake memusatkan bengkokan pada satu die, lalu menaikkan tegasan setempat pada akar bengkokan.
high tonnage press brake bending station
Press brake memerlukan tan dan tempat tidur yang panjang untuk mencapai seksyen yang dalam. Roll forming mencapai seksyen yang sama dengan lebih banyak station yang lebih ringan.
Dalam perkhidmatan, itu muncul sebagai kapasiti beban yang konsisten merentas bingkai dan bukan taburan hasil. Jadual beban racking mengandaikan kapasiti seragam, dan kapasiti seragamlah yang dihasilkan oleh roll forming.
Roll forming tidak mempunyai had tanpa batas. Tiang menegak roll formed mengendalikan profil cetek dan sederhana yang membentuk kebanyakan bingkai rak. Tiang tegak kotak yang sangat dalam, seksyen berketebalan berat, atau larian pendek tiang tegak berat masih boleh memihak pada press brake. Perkara yang jujur ialah ini: roll forming menang apabila bentuk berulang, dan brake menang apabila bentuk sentiasa berubah.

Di mana setiap proses menang

Keputusan itu bukan ideologi. Ia adalah soal volum dan toleransi dengan titik peralihan yang jelas.
Situasi andaPilihan lebih baikSebab
Satu tinggi bingkai, ratusan sebulanTiang tegak hasil Roll FormingPunch dan roll tooling cepat semula
Beberapa tinggi bingkai, pertukaran kerapTiang menegak roll formed dengan cam punch quick changePertukaran ialah kerja encoder, bukan kerja gerudi
Larian prototaip, kurang daripada 20 tiang tegakTiangzegak press brakeTiada persediaan baris untuk justifies
Specials satu unit dan bracket bukan standardTiangzegak press brakeFleksibiliti lebih baik daripada kelajuan
Seksyen kotak sangat dalam, ketebalan berat, larian pendekTiangzegak press brake, atau baris CTL ketebalan beratDi luar roll forming racking standard
Pembeli yang mengaudit kelurusan mengikut FEMTiang tegak hasil Roll FormingTooling malar sepanjang larian
Bengkel yang menjalankan kedua-duanya tidak keliru. Banyak bermula dengan press brake untuk prototaip dan menambah mesin roll forming sebaik bingkai standard mempunyai pesanan berulang di sebaliknya. Ujiannya mudah. Dapatkan sebut harga untuk bingkai yang sama daripada kedua-dua laluan, kemudian bandingkan kos bagi setiap tiang menegak roll formed pada volum bulanan sebenar anda.
warehouse pallet rack rows assembled from formed uprights
Output racking seperti ini hanya boleh diulang apabila tiang tegak tiba dengan profil dan jarak pitch lubang yang konsisten.

Piawaian dan audit pembeli

Laluan mana pun yang anda pilih, tiang tegak yang dibentuk mesti memenuhi standard rak yang diguna oleh pembeli anda. Di Eropah itu bermakna FEM 10.2.02 untuk reka bentuk dan ujian racking. Gred keluli dan ujian bahan datang daripada ASTM A1008 dan amalan RMI di Amerika Utara, manakala pembeli Australia dan New Zealand lazimnya bekerja mengikut keluarga AS/NZS 4084.
Minta data kelurusan terukur dan jarak pitch lubang dan bukan sijil tanpa angka. Kedua-dua laluan boleh mencapai piawaian. Perbezaannya ialah sejauh mana mudahnya ia berulang.

Soalan Lazim

Soalan: Adakah tiang menegak roll formed sentiasa lebih murah?

Jawapan: Tidak. Di bawah kira-kira 400 tiang tegak sebulan, kos persediaan baris, roll tooling dan cam punch biasanya melebihi jimat tenaga kerja, jadi tiang menegak press brake lebih murah. Di atas volum itu, laluan tiang menegak roll formed menang pada tenaga kerja dan sisa.

Soalan: Proses manakah yang memberikan tiang tegak lebih lurus?

Jawapan: Tiang menegak roll formed. Profil ditetapkan oleh roll tooling sepanjang keseluruhan panjang, manakala tiang menegak press brake ialah susunan bengkokan yang ditetapkan pengendali yang boleh melenceng sepanjang tiang tegak 2.4 m.

Soalan: Adakah tiang menegak press brake lebih lemah?

Jawapan: Kekuatan bahan adalah sama. Bengkokan press brake memusatkan strain pada satu die, jadi konsistensi setempat berbeza. Kapasiti racking lebih stabil apabila bahagian itu datang daripada baris roll formed.

Soalan: Seberapa pantas baris ini patut berjalan?

Jawapan: Ia bergantung pada kaedah punch, bukan pada roll. Hidraulik sekitar 3 hingga 4 m/min, press punch sekitar 10 hingga 15 m/min, servo rotary melebihi 30 m/min pada corak ringan.

Soalan: Bagaimana saya menukar jarak pitch lubang pada baris?

Jawapan: Tukar cam punch dan kiraan encoder, kemudian buktikan satu ketul. Pada tiang menegak press brake, perubahan yang sama bermakna menyunting program gerudi dan menetapkan semula jig bahagian itu.

Soalan: Bolehkah satu baris membuat beberapa profil tiang tegak?

Jawapan: Ya, baris tiang tegak multi spec bertukar profil dengan menukar set roll dan membuktikan semula corak bunga. Persediaan mengambil masa lebih lama berbanding perubahan jarak pitch tetapi jauh lebih kurang berbanding menukar semula tooling brake press.

Bacaan berkaitan

Untuk bahagian Nopekan yang menetapkan kedudukan lubang, lihat sistem punch teardrop dan keyhole tiang rak menegak. Untuk angka output mengikut kelas punch, baca kelajuan dan output mesin roll forming tiang tegak. Untuk pilihan gred keluli, lihat gred keluli tiang kolom untuk pallet racking. Gambaran keseluruhan sistem mesin roll forming pallet racking memaut tiang tegak, balok dan brace, dan pemasangan die Nopekan roll forming merangkumi persediaan die pada baris.

Log Perubahan Artikel

Diterbitkan kali pertama: 28 September 2026
Kemas kini terakhir: 2026-09-28
Log perubahan:
  • 2026-09-28: Penerbitan pertama. Dibina perbandingan ini mengelilingi enam fakta keputusan (ketepatan profil, penjajaran lubang, tenaga kerja, sisa, output, konsistensi kekuatan) dengan empat jadual, enam FAQ dengan soalan tebal, dan blok jawapan langsung. Menambah pautan kuasa FEM, RMI, ASTM dan AS/NZS serta lapan pautan dalaman termasuk halaman pillar. Menetapkan titik peralihan pada kira-kira 400 tiang menegak sebulan supaya artikel ini memberi jawatan pembelian dan bukan sekadar pilihan.
Pencetus Semakan Seterusnya:** Semakan FEM atau AS 4084 baharu, perubahan penguatkuasaan keselamatan rak di Eropah atau Amerika Utara, anjakan 20 peratus atau lebih dalam kepentingan carian "roll formed upright column", atau kelas kelajuan servo punch baharu daripada pengeluar baris utama.

Isi kandungan

Kemas Kini Baharu