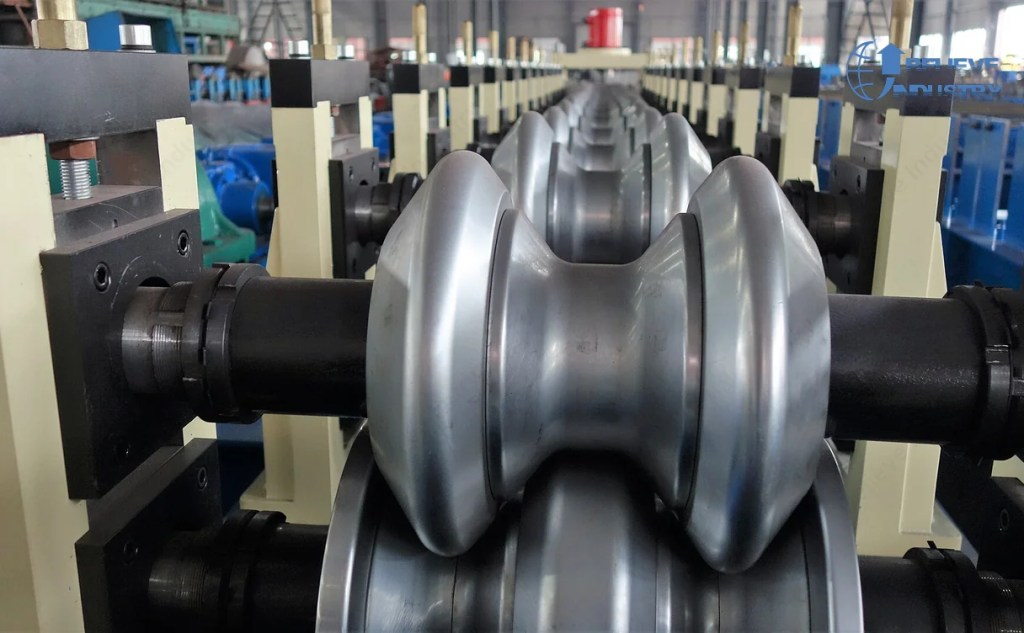
roll formed upright column roll forming machine profile rolls

Roll Formed Upright Column เทียบกับ Press Brake: 6 ปัจจัยที่ตัดสินต้นทุน

ต้องการเครื่องมืดโปรไฟล์สำหรับโครงการของคุณหรือไม่
รับใบเสนอราคาฟรีจาก Believe Industry — ผู้ผลิตเครื่องม้วนรูปตามสั่งมากกว่า 15 ปี
แบบฟอร์มขอใบเสนอราคา ดาวน์โหลดแคตตาล็อก

Roll Formed Upright Column เทียบกับ Press Brake: 6 ปัจจัยที่ตัดสินต้นทุน

การเลือกระหว่างเสาตั้งที่ขึ้นรูปด้วยการม้วนโครงกับเสาตั้งที่ดัดด้วยเครื่องดัดโค้ง เป็นการตัดสินใจเรื่องปริมาณที่ปลอมเป็นการตัดสินใจเรื่องเครื่องจักร ทั้งสองกระบวนการผลิตเสาตั้งชั้นวางพาเลทที่รับแรงได้ ซึ่งต้องผ่านมาตรฐานชั้นวางเดียวกัน
ความต่างอยู่ที่การขึ้นรูปเหล็ก และความต่างนั้นแสดงออกในความแม่นยำของหน้าตัด ตำแหน่งรู แรงงาน ของเสีย และผลผลิต ด้านล่างคือหกข้อเท็จจริงที่ตัดสินว่าเส้นทางใดเหมาะกับคำสั่งซื้อของคุณ สายการผลิตเครื่องม้วนโครงที่สร้างเส้นทางแบบเร็วนี้ ตรงข้ามกับเครื่องดัดโค้งที่ร้านชั้นวางส่วนใหญ่มีอยู่แล้ว
คำตอบสั้น: เสาตั้งที่ขึ้นรูปด้วยการม้วนโครงทำงานจากคอยล์ด้วยความเร็วต่อเนื่อง รักษารูปหน้าตัดและตำแหน่งรูตลอดความยาว และลดต้นทุนต่อชิ้นอย่างมากเมื่อเกินประมาณ 400 เสาต่อเดือน ส่วนเสาตั้งที่ดัดด้วยเครื่องดัดโค้งดัดทีละชิ้น ต้องเจาะรูด้วยมือ และจะถูกกว่าก็ต่อเมื่อทำจำนวนน้อย ต้นแบบ และงานพิเศษทำครั้งเดียว การม้วนโครงชนะเรื่องความสม่ำเสมอของความแข็ง ไม่ใช่ขนาดหน้าตัดสูงสุด
roll forming machine profile rolls pallet rack upright column
ภาพด้านบนแสดงชุดลูกกลิ้งม้วนหน้าตัดของเครื่องม้วนโครง ลูกกลิ้งแต่ละตัวสร้างรอยดัดเล็ก ๆ หนึ่งรอย และหน้าตัดค่อย ๆ เติบโตตลอดสาย

ข้อเท็จจริงที่ 1: ความแม่นยำของหน้าตัดตลอดความยาวเสาตั้ง

เครื่องดัดโค้งดัดแต่ละรอยด้วยแขนงานสั้น ผู้ปฏิบัติงานตั้งมุมด้วยความรู้สึกและการทดลอง เสาสูงจึงเป็นการซ้อนกันของการตัดสินใจเล็ก ๆ หลายครั้ง ความคลาดเคลื่อนสะสมจากรอยดัดล่างขึ้นไป ทำให้เสาที่ได้เอียงหรือโค้งเล็กน้อย
เสาตั้งที่ขึ้นรูปด้วยการม้วนโครงส่งผ่านหน้าตัดเดียวกันผ่านทุกสถานีลูกกลิ้ง รูปร่างถูกกำหนดโดยเครื่องมือ ไม่ใช่โดยผู้ปฏิบัติงาน เสาต้นแรกของชุดและเสาที่พันของชุดจึงมีรูปร่างเหมือนกัน นี่คือเหตุผลที่เสาตั้งที่ขึ้นรูปด้วยการม้วนโครงมีความโค้งตามยาวน้อยกว่าเสาตั้งที่ดัดด้วยเครื่องดัดโค้งที่ความหนาเท่ากัน ในช่วงความยาว 2.4 m
ผลในทางปฏิบัติอยู่ที่โครงชั้นวาง เสาที่โค้งจะดันขี่ยึดคานออกจากระนาบ ทำให้การประกอบโครงต้องใช้แผ่นปีกคั่น สำหรับชั้นวางที่จะถูกโหลดถึงความจุที่กำหนด ความตรงจึงเป็นทั้งเรื่องกฎหมายและเรื่องการประกอบ
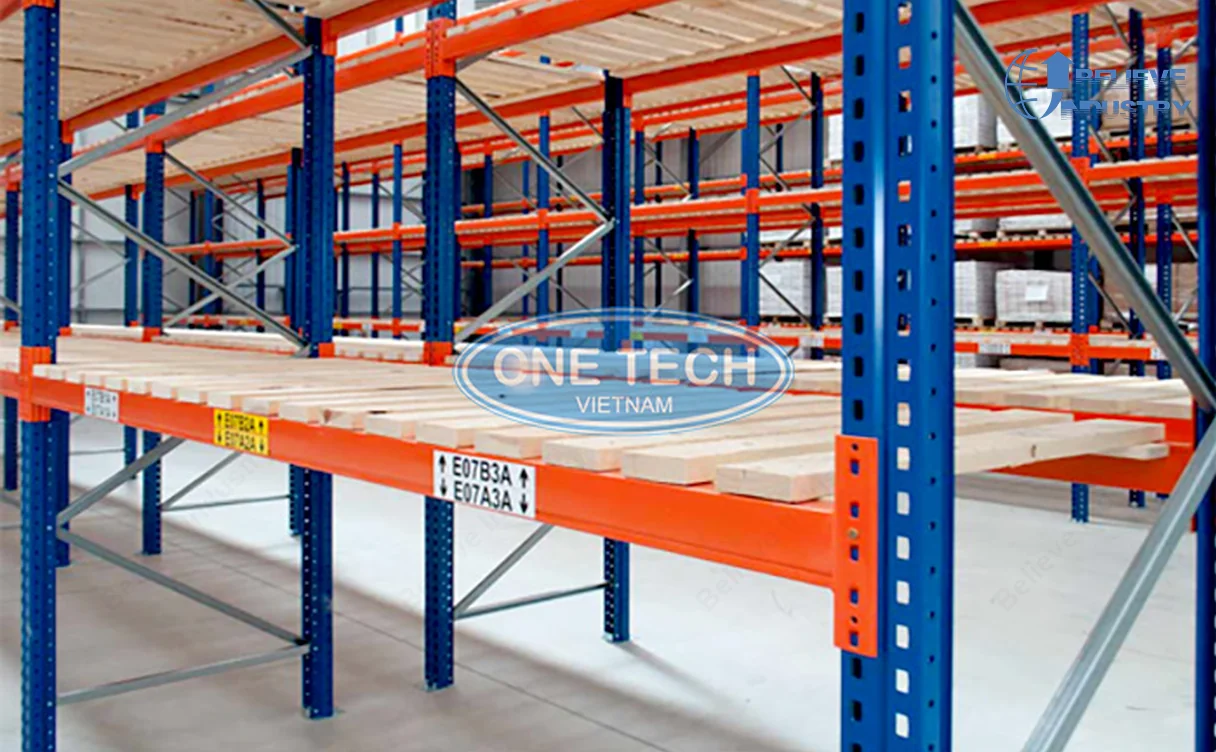
pallet rack upright columns and step beams
เสาทุกต้นในโครงนี้ใช้ระยะห่างรูเท่ากัน และคานจึงวางลงได้ก็เพราะระยะนั้นซ้ำกัน

ข้อเท็จจริงที่ 2: ตำแหน่งรูและต้นทุนการเปลี่ยนแบบรู

ตำแหน่งรูกำหนดทั้งชั้นวาง เสาทุกต้นในโครงต้องใช้ระยะห่างรูเดียวกัน และขี่ยึดคานทุกตัวต้องลงตรงตำแหน่งนั้น บนเสาที่ดัดด้วยเครื่องดัดโค้ง รูจะมาจากแถวเจาะหรือสว่านแม่เหล็กหลังขึ้นรูป ผู้ปฏิบัติงานยังชิ้นงานกับแม่พิมพ์ยึด ตำแหน่งจึงเปลี่ยนไปตามกะและตามผู้ปฏิบัติงาน
เสาตั้งที่ขึ้นรูปด้วยการม้วนโครงถูกเจาะรูในไลน์ขณะที่แถบยังแบนอยู่ การเดินแมงก์พิมพ์ถูกควบคุมด้วยเซอร์โว ระยะห่างและตำแหน่งเริ่มต้นจึงทำซ้ำได้ละเอียดกว่าหนึ่งมิลลิเมตรโดยไม่ต้องพึ่งผู้ปฏิบัติงาน การเจาะรูบนผิวแบนยังทำให้รูคงทรงกลม รูที่เจาะผ่านปีกที่ขึ้นรูปแล้วอาจบิดเบี้ยว ซึ่งเปลี่ยนวิธีที่ขี่ยึดคานวางลง
การเปลี่ยนแบบรูเป็นจุดที่สองเส้นทางแยกกันชัดที่สุด เสาตั้งที่ดัดด้วยเครื่องดัดโค้งเปลี่ยนระยะห่างโดยแก้โปรแกรมเจาะรู ส่วนเสาตั้งที่ขึ้นรูปด้วยการม้วนโครงเปลี่ยนโดยการหมุนแคมเจาะรูและปรับจำนวนนับเอนโคเดอร์ แล้วพิสูจน์หนึ่งชิ้น สำหรับร้านที่ทำหลายความสูงโครง ความต่างของเวลาเปลี่ยนแบบนี้เป็นตัวกำหนดตารางงาน
ปัจจัยเสาตั้งที่ผลิตด้วยการขึ้นรูปเสาตั้งที่ดัดด้วยเครื่องดัดโค้ง
การอ้างอิงรูปหน้าตัดกำหนดคงที่ด้วยเครื่องมือม้วนตั้งค่าโดยผู้ปฏิบัติงานในแต่ละรอยดัด
ตำแหน่งรูเดินแมงก์พิมพ์ด้วยเซอร์โวในไลน์แม่พิมพ์ยึดงานเจาะหรือสว่านแม่เหล็ก
การเปลี่ยนระยะห่างแคมเจาะรูและเอนโคเดอร์แก้โปรแกรมเจาะรู
ความตรงตลอด 2.4 mเครื่องมือคงที่ความเสี่ยงคลาดเคลื่อน
เหมาะกับโครงที่ทำซ้ำ ปริมาณมากต้นแบบ งานพิเศษทำครั้งเดียว

ข้อเท็จจริงที่ 3: ต้นทุนแรงงานต่อหนึ่งเสาตั้ง

ตัวเลขแรงงานคือค่าที่เปลี่ยนไปมากที่สุด รอบการทำงานของเครื่องดัดโค้งช้าโดยการออกแบบ ผู้ปฏิบัติงานป้อนแถบที่ตัดตามความยาวแล้ว ดัดรอย ถอดชิ้นงาน และนำไปยังสถานีเจาะรูอีกแห่ง การจัดการวัสดุครองเวลาส่วนใหญ่ เสาที่ดัดด้วยเครื่องดัดโค้งจึงใช้เวลาแรงงานนาทีต่อชิ้นมากกว่าเวลาที่เครื่องดัดโค้งใช้จริง
press brake bending die forming one upright at a time
หนึ่งครั้งของเครื่องดัดโค้งทำได้หนึ่งชิ้น นี่คือรากของความต่างด้านแรงงานทั้งในข้อเท็จจริงนี้และข้อเท็จจริงที่ 4
เสาตั้งที่ขึ้นรูปด้วยการม้วนโครงถูกป้อนครั้งเดียวเป็นคอยล์ ผู้ปฏิบัติงานหนึ่งคนทำงานเต็มกะบนสายที่มีเครื่องกอง และไม่ต้องแตะแต่ละเสาหลังสถานีสุดท้าย แรงงานต่อเสาจึงลดลงเหลือเศษส่วนของตัวเลขของเครื่องดัดโค้ง และยิ่งสายทำงานนานยิ่งประหยัดมากขึ้น
เรื่องนี้สำคัญที่สุดในพื้นที่ที่แรงงานแพง ในออสเตรเลีย ยุโรป และอเมริกาเหนือ เสาตั้งที่ขึ้นรูปด้วยการม้วนโครงมักไปถึงระดับต้นทุนแรงงานขั้นต่ำที่เสาที่ดัดด้วยเครื่องดัดโค้งแย่งไม่ได้ ในภูมิภาคค่าแรงงานต่ำช่องว่างจะแคบลง แต่ช่องว่างของเศษวัสดุในข้อเท็จจริงที่ 4 ยังคงอยู่

ข้อเท็จจริงที่ 4: อัตราของเสียและประสิทธิภาพวัสดุ

เสาที่ดัดด้วยเครื่องดัดโค้งมักต้องมีชิ้นทดลอง เสาสองสามต้นแรกจากการตั้งค่าใหม่ต้องปรับแก้ และถ้าไม่อยู่ในความคลาดเคลื่อนก็กลายเป็นของเสีย ในงานจำนวนน้อย ชิ้นทดลองอาจเป็นสัดส่วนที่มากจริงของทั้งชุด
การม้วนโครงลดการทดลองแทนที่จะกำจัดให้หมด เมื่อรูปดอกบลอมได้รับการพิสูจน์และจังหวะการเจาะรูถูกตั้งค่าแล้ว ผลผลิตจึงทำซ้ำได้ ของเสียจึงลดลงเหลือเฉพาะวัสดุที่ไม่ผ่านสเปกจริง ๆ สายเสาตั้งที่ขึ้นรูปด้วยการม้วนโครงที่ตั้งค่าดี มักทำของเสียต่ำกว่าสองเปอร์เซ็นต์ ขณะที่งานเสาที่ดัดด้วยเครื่องดัดโค้งซึ่งต้องไล่ความคลาดเคลื่อนแคบ ๆ อาจอยู่ที่ระดับสูงกว่ามาก
เนื่องจากคอยล์ต่อเนื่อง เสาตั้งที่ขึ้นรูปด้วยการม้วนโครงจึงลดเศษตัดเหลือเกือบศูนย์ งานเสาที่ดัดด้วยเครื่องดัดโค้งซึ่งเริ่มจากแผ่นที่ตัดแล้ว จะมีเศษวัสดุทุกชิ้น เมื่อคิดเป็นปี เศษนั้นกลายเป็นบรรทัดต้นทุนที่วัดได้ เพิ่มเติมจากที่ประหยัดได้จากการม้วนโครง

ข้อเท็จจริงที่ 5: ผลผลิตต่อกะและต่อปี

ต้องอ่านความเร็วตามวิธีเจาะรู เหมือนกับที่ใช้กับสายชั้นวางใด ๆ ลูกกลิ้งขึ้นรูปไม่ใช่คอขวด แมงก์พิมพ์ไฮดรอลิกกับแบบรูที่เจาะถี่ทำที่ประมาณ 3 ถึง 4 m/min แมงก์พิมพ์แบบกดทำที่ประมาณ 10 ถึง 15 m/min แมงก์เจาะรูหมุนด้วยเซอร์โวผ่านได้ถึง 30 m/min กับแบบรูเบากว่า
แปลงค่านี้เป็นจำนวนเสา หน้าตัดเสาตั้งทั่วไปยาวประมาณ 2.4 m ให้ประมาณ 24 เสาต่อแถบที่ขึ้นรูปยาว 10 m เมื่อของเสียเป็นศูนย์ ก่อนจะนับคอยล์ที่กลายเป็นวัสดุไม่ผ่านสเปก กะทำงานแปดชั่วโมงหนึ่งกะจึงรองรับเป็นช่วง ไม่ใช่ตัวเลขเดียว เพราะชนิดแมงก์พิมพ์เป็นตัวกำหนด สายเสาตั้งที่ขึ้นรูปด้วยการม้วนโครงระบุสเปกจากจำนวนรู ไม่ใช่จากรอบโครงที่โฆษณาแจก
วิธีการเจาะรูความเร็วสายการผลิตเสาตั้งต่อหนึ่งกะ (ค่าบ่งชี้)หมายเหตุ
การเจาะรูด้วยไฮดรอลิก3 ถึง 4 m/min100 to 170แบบรูช่องถี่ คอยล์หนา
การเจาะรูด้วยแรงกด10 ถึง 15 m/min400 to 600ระยะมาตรฐาน งานชั้นวางส่วนใหญ่
แมงก์เจาะรูหมุนด้วยเซอร์โวมากกว่า 30 m/min1,500 to 2,500แบบรูเบา ปริมาณมาก
ผลผลิตของเสาที่ดัดด้วยเครื่องดัดโค้งถูกจำกัดด้วยเวลารอบ ผู้ปฏิบัติงานหนึ่งคนจึงผลิตได้เพียงส่วนหนึ่งของตัวเลขของสายเซอร์โว แม้จะมีเครื่องดัดโค้งสองเครื่อง ข้อโต้แย้งเรื่องปริมาณใด ๆ ที่มองข้ามชนิดแมงก์พิมพ์ถือว่าผิด

ข้อเท็จจริงที่ 6: ความสม่ำเสมอของความแข็งและความสามารถของหน้าตัด

ทั้งสองเส้นทางใช้เกรดเหล็กเดียวกัน ความแข็งของวัสดุจึงเท่ากัน ความต่างอยู่ที่รูปร่างหน้าตัดและความเค้นคงเหลือ เสาตั้งที่ขึ้นรูปด้วยการม้วนโครงถูกดัดทีละน้อยตลอดหลายสถานี เส้นใยชั้นนอกจึงเห็นความเค้นที่ควบคุมได้ ในขณะที่เสาที่ดัดด้วยเครื่องดัดโค้งกระจุกการดัดไว้ที่แม่พิมพ์เดียว ซึ่งเพิ่มความเค้นเฉพาะที่รากรอยดัด
high tonnage press brake bending station
เครื่องดัดโค้งต้องใช้กำลังและโต๊ะยาวเพื่อดัดหน้าตัดลึก การม้วนโครงทำหน้าตัดเดียวกันได้ด้วยสถานีที่มากกว่าแต่เบากว่า
ในการใช้งานจริง สิ่งนี้แสดงออกเป็นความจุรับแรงที่สม่ำเสมอทั่วโครง แทนที่จะเป็นผลลัพธ์ที่กระจายกระจาย ตารางรับแรงของชั้นวางตั้งอยู่บนสมมติฐานความจุสม่ำเสมอ และการม้วนโครงก็ส่งมอบสม่ำเสมอนั้น
การม้วนโครงไม่ได้ไร้ขีดจำกัด เสาตั้งที่ขึ้นรูปด้วยการม้วนโครงรองรับหน้าตัดที่ตื้นและระดับกลางซึ่งเป็นส่วนใหญ่ของโครงชั้นวาง เสาตั้งรูปกล่องที่ตื้นมาก หน้าตัดคอยล์หนา หรืองานเสาหนักจำนวนน้อย ยังคงอาจได้เปรียบจากเครื่องดัดโค้ง กฎที่ซื่อสัตย์คือ เมื่อรูปทรงทำซ้ำเดิม การม้วนโครงชนะ ส่วนเครื่องดัดโค้งชนะเมื่อรูปทรงเปลี่ยนไปเรื่อย ๆ

จุดที่แต่ละกระบวนการได้เปรียบ

การตัดสินใจนี้ไม่ใช่เรื่องความเชื่อ แต่เป็นคำถามเรื่องปริมาณและความคลาดเคลื่อนที่มีจุดเปลี่ยนชัดเจน
สถานการณ์ของคุณตัวเลือกที่ดีกว่าเหตุผล
ความสูงโครงเดียว หลายร้อยต้นต่อเดือนเสาตั้งที่ผลิตด้วยการขึ้นรูปตัดทุนเครื่องมือเจาะรูและม้วนได้เร็ว
หลายความสูงโครง เปลี่ยนแบบบ่อยเสาตั้งที่ขึ้นรูปด้วยการม้วนโครงพร้อมแคมเจาะรูเปลี่ยนเร็วการเปลี่ยนแบบเป็นงานของเอนโคเดอร์ ไม่ใช่งานของการเจาะรู
งานต้นแบบ น้อยกว่า 20 เสาเสาตั้งที่ดัดด้วยเครื่องดัดโค้งไม่ต้องตั้งค่าสายการผลิตให้คุ้มทุน
งานพิเศษทำครั้งเดียวและแบร็กเก็ตไม่ตามมาตรฐานเสาตั้งที่ดัดด้วยเครื่องดัดโค้งความยืดหยุ่นสำคัญกว่าความเร็ว
หน้าตัดรูปกล่องที่ตื้นมาก คอยล์หนา งานจำนวนน้อยเสาตั้งที่ดัดด้วยเครื่องดัดโค้ง หรือสาย CTL สำหรับคอยล์หนาเกินขอบเขตการม้วนโครงชั้นวางมาตรฐาน
ผู้ซื้อที่ตรวจสอบความตรงตาม FEMเสาตั้งที่ผลิตด้วยการขึ้นรูปเครื่องมือคงที่ตลอดการผลิต
ร้านที่ใช้ทั้งสองแบบไม่ได้งงงวย หลายร้านเริ่มจากเครื่องดัดโค้งสำหรับต้นแบบ แล้วเพิ่มเครื่องม้วนโครงเมื่อโครงมาตรฐานมีคำสั่งซื้อซ้ำ การทดสอบง่ายมาก ให้ขอใบเสนอราคาโครงเดียวกันจากทั้งสองเส้นทาง แล้วเปรียบเทียบต้นทุนต่อเสาที่ขึ้นรูปด้วยการม้วนโครงที่ปริมาณรายเดือนจริงของคุณ
warehouse pallet rack rows assembled from formed uprights
ผลผลิตชั้นวางแบบนี้ทำซ้ำได้ก็ต่อเมื่อเสาตั้งมาด้วยรูปหน้าตัดและระยะห่างรูที่สม่ำเสมอ

มาตรฐานและการตรวจสอบของผู้ซื้อ

ไม่ว่าคุณจะเลือกเส้นทางใด เสาที่ขึ้นรูปต้องผ่านมาตรฐานชั้นวางที่ผู้ซื้อของคุณใช้ ในยุโรปหมายถึง FEM 10.2.02 สำหรับการออกแบบและทดสอบชั้นวาง เกรดเหล็กและการทดสอบวัสดุาจาก ASTM A1008 และแนวปฏิบัติของ RMI ในอเมริกาเหนือ ส่วนผู้ซื้อในออสเตรเลียและนิวซีแลนด์มักทำงานตามตระกูล AS/NZS 4084
ขอข้อมูลความตรงและระยะห่างรูที่วัดได้ แทนใบรับรองที่ไม่มีตัวเลข ทั้งสองเส้นทางผ่านมาตรฐานได้ ความต่างอยู่ที่ทำซ้ำได้ง่ายแค่ไหน

คำถามที่พบบ่อย

ถาม: เสาตั้งที่ขึ้นรูปด้วยการม้วนโครงถูกกว่าเสมอหรือไม่?

ตอบ: ไม่ เมื่อต่ำกว่าประมาณ 400 เสาต่อเดือน ต้นทุนการตั้งค่าสาย เครื่องมือม้วน และแคมเจาะรูมักมากกว่าที่ประหยัดด้านแรงงาน เสาที่ดัดด้วยเครื่องดัดโค้งจึงถูกกว่า เหนือปริมาณนั้นเส้นทางเสาตั้งที่ขึ้นรูปด้วยการม้วนโครงชนะทั้งด้านแรงงานและของเสีย

ถาม: กระบวนการใดให้เสาตั้งที่ตรงกว่า?

ตอบ: เสาตั้งที่ขึ้นรูปด้วยการม้วนโครง รูปหน้าตัดถูกกำหนดด้วยเครื่องมือม้วนตลอดความยาว ขณะที่เสาที่ดัดด้วยเครื่องดัดโค้งเป็นการซ้อนกันของรอยดัดที่ผู้ปฏิบัติงานตั้งค่า ซึ่งคลาดเคลื่อนได้ตลอดเสายาว 2.4 m

ถาม: เสาที่ดัดด้วยเครื่องดัดโค้งอ่อนแรงกว่าหรือไม่?

ตอบ: ความแข็งของวัสดุเท่ากัน รอยดัดของเครื่องดัดโค้งกระจุกความเค้นไว้ที่แม่พิมพ์เดียว ความสม่ำเสมอเฉพาะที่จึงเปลี่ยนไป ความจุชั้นวางจะนิ่งกว่าเมื่อชิ้นงานมาจากสายการม้วนโครง

ถาม: สายควรทำงานเร็วเท่าไร?

ตอบ: ขึ้นอยู่กับวิธีเจาะรู ไม่ใช่ลูกกลิ้ง แบบไฮดรอลิกประมาณ 3 ถึง 4 m/min แบบกดประมาณ 10 ถึง 15 m/min แบบหมุนด้วยเซอร์โวเกิน 30 m/min กับแบบรูเบา

ถาม: จะเปลี่ยนระยะห่างรูบนสายอย่างไร?

ตอบ: เปลี่ยนแคมเจาะรูและจำนวนนับเอนโคเดอร์ แล้วพิสูจน์หนึ่งชิ้น บนเสาที่ดัดด้วยเครื่องดัดโค้ง การเปลี่ยนแบบเดียวกันหมายถึงการแก้โปรแกรมเจาะรูและติดตั้งชิ้นงานกับแม่พิมพ์ยึดใหม่

ถาม: สายเดียวทำหน้าตัดเสาตั้งได้หลายแบบหรือไม่?

ตอบ: ได้ สายเสาตั้งแบบหลายสเปกเปลี่ยนหน้าตัดโดยการเปลี่ยนชุดลูกกลิ้งและพิสูจน์รูปดอกบลอมใหม่ เวลาตั้งค่านานกว่าการเปลี่ยนระยะห่าง แต่น้อยกว่าการเปลี่ยนเครื่องมือของเครื่องดัดโค้งมาก

บทความที่เกี่ยวข้อง

สำหรับด้านการเจาะรูที่กำหนดตำแหน่งรู โปรดดูระบบเจาะรูหยดน้ำตาและรูกุญแจของเสาตั้งชั้นวาง สำหรับตัวเลขผลผลิตจำแนกตามชนิดแมงก์พิมพ์ โปรดอ่านความเร็วและผลผลิตของเครื่องม้วนโครงเสาตั้ง สำหรับการเลือกเกรดเหล็ก โปรดดูเกรดเหล็กเสาตั้งสำหรับชั้นวางพาเลท ภาพรวมระบบเครื่องม้วนโครงชั้นวางพาเลทเชื่อมโยงเสา คาน และการยัง ส่วนการติดตั้งแม่พิมพ์เจาะรูของการม้วนโครงครอบคลุมการติดตั้งแม่พิมพ์บนสาย

บันทึกการเปลี่ยนแปลงบทความ

เผยแพร่ครั้งแรก: 28 กันยายน 2026
อัปเดตล่าสุด: 2026-09-28
บันทึกการเปลี่ยนแปลง:
  • 2026-09-28: เผยแพร่ครั้งแรก สร้างการเปรียบเทียบรอบข้อเท็จจริงการตัดสินใจหกข้อ (ความแม่นยำหน้าตัด ตำแหน่งรู แรงงาน ของเสีย ผลผลิต ความสม่ำเสมอของความแข็ง) พร้อมตารางสี่ตาราง คำถามที่พบบ่อยหกข้อพร้อมตัวหนาข้อความ และกล่องคำตอบตรงไปตรงมา เพิ่มลิงก์อ้างอิง FEM, RMI, ASTM และ AS/NZS รวมถึงลิงก์ภายในแปดรายการที่รวมหน้าหลัก กำหนดจุดเปลี่ยนที่ประมาณ 400 เสาต่อเดือน เพื่อให้บทความตอบคำถามการซื้อได้จริงแทนที่จะเป็นเพียงความชอบ
ตัวกระตุ้นการทบทวนครั้งถัดไป:** การแก้ไข FEM หรือ AS 4084 ฉบับใหม่ การเปลี่ยนแปลงการบังคับใช้ความปลอดภัยของชั้นวางในยุโรปหรืออเมริกาเหนือ การเปลี่ยนแปลงความสนใจในการค้นหา "roll formed upright column" 20 เปอร์เซ็นต์ขึ้นไป หรือรุ่นความเร็วเซอร์โวเจาะรูรุ่นใหม่จากผู้ผลิตสายการผลิตรายใหญ่

สารบัญ