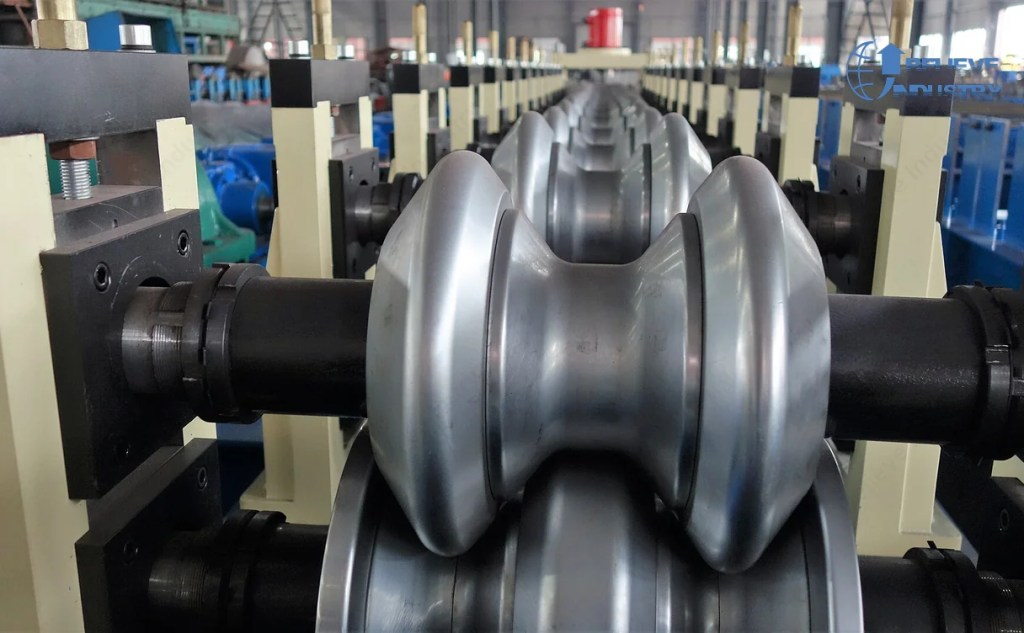
roll formed upright column roll forming machine profile rolls

Профильная стойка холодной прокатки или листогибочный пресс: 6 факторов, определяющих стоимость

Нужна ли вам машина для профилирования проката для вашего проекта?
Получите бесплатное коммерческое предложение от Believe Industry — более 15 лет производства индивидуальных профилегибочных линий.
форму запроса цены Скачать каталог

Профильная стойка холодной прокатки или листогибочный пресс: 6 факторов, определяющих стоимость

Выбор между профилегибочной стойкой и стойкой, гибкой на прессе, — это решение об объёме, замаскированное под решение о машине. Оба процесса дают несущую стойку паллетного стеллажа, которая должна соответствовать одному и тому же стандарту стеллажей.
Разница в том, как обрабатывается сталь, и она проявляется в точности профиля, положении отверстий, трудозатратах, отходах и производительности. Ниже приведены шесть фактов, определяющих, какой путь выгоден для вашего портфеля заказов. Линия профилегибочная, строящая быстрый путь, — полная противоположность прессу для гибки, который уже есть у большинства цехов стеллажей.
Краткий ответ: Профилегибочная стойка изготавливается из рулона на непрерывной скорости, держит профиль и положение отверстий по всей длине и резко снижает себестоимость детали примерно выше 400 стоек в месяц. Стойка, гибаемая на прессе, формуется по одной детали, требует ручного сверления отверстий и остаётся дешевле только при коротких партиях, прототипах и единичных изделиях. Профилегибка выигрывает по стабильности прочности, а не по максимальному типоразмеру сечения.
roll forming machine profile rolls pallet rack upright column
На фото выше показан комплект формующих валов профилегибочной машины. Каждый вал формирует один небольший изгиб, и сечение растёт постепенно вдоль линии.

Факт 1: точность профиля по всей длине стойки

Пресс для гибки формирует каждый изгиб на коротком плече. Оператор задаёт угол на глаз и методом проб, поэтому высокая стойка складывается из множества мелких решений. Отклонение накапливается снизу вверх, и готовая стойка слегка наклоняется или выгибается.
Профилегибочная стойка проходит один и тот же профиль через все профилегибочные секции. Форма задаётся инструментом, а не оператором, поэтому первая стойка серии и тысячная имеют одинаковый контур. Именно поэтому профилегибочная стойка даёт меньший прогиб на длине 2.4 m, чем стойка прессовой гибки той же толщины.
Практическое последствие касается рамы стеллажа. Выгнутая стойка выводит соединитель балки из плоскости, поэтому при сборке рамы требуется подкладка. Для стеллажа, который будет нагружен до номинальной грузоподъёмности, прямолинейность — это не только вопрос монтажа, но и вопрос соответствия нормам.
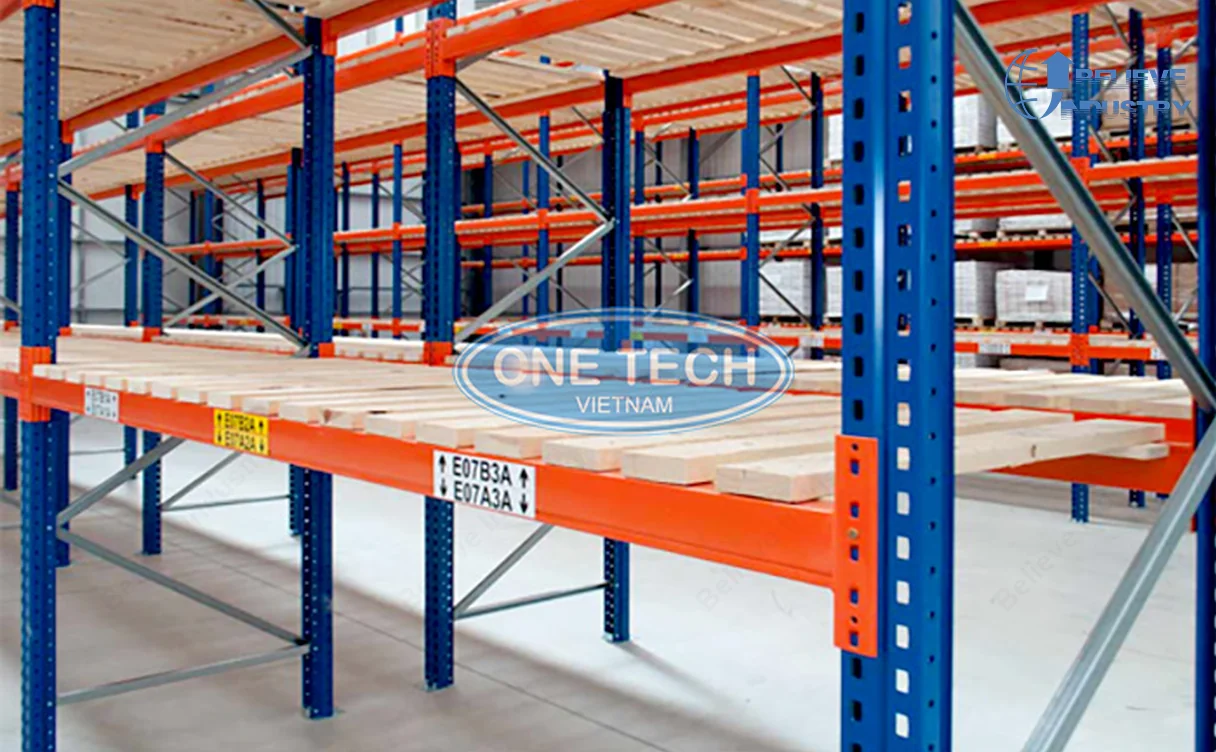
pallet rack upright columns and step beams
Каждая стойка в этой раме имеет одинаковый шаг отверстий, и балки встают на место только потому, что этот шаг повторяется.

Факт 2: положение отверстий и стоимость смены схемы

Положение отверстий задаёт весь стеллаж. Все стойки рамы должны иметь одинаковый шаг отверстий, и каждый соединитель балки должен попадать на него. На стойке прессовой гибки отверстия выполняют на сверлильной линии или магнитным сверлильным станком после формовки. Оператор прижимает деталь к оснастке, и положение меняется от смены к смене и от оператора к оператору.
Профилегибочная стойка перфорируется в линии, пока полоса ещё плоская. Ход пресса индексируется сервоприводом, поэтому шаг и начальное положение повторяются с точностью до доли миллиметра без участия оператора. Перфорация плоской полосы также сохраняет круглую форму отверстия. Отверстие, просверленное в уже сформированной полке, может деформироваться, что меняет посадку соединителя балки.
Смена схемы — место, где пути расходятся наиболее ярко. На стойке прессовой гибки переход на новый шаг выполняется правкой программы сверления. Профилегибочная стойка переходит на новый шаг сменой кулака пресса и счётчика энкодера с последующей проверкой одной детали. Для цеха, выпускающего несколько высот рам, именно эта разница во времени переналадки определяет график.
ФакторПрофилегибочная стойкаСтойка прессовой гибки
Базовая геометрия профиляЗадаётся валовой оснасткойЗадаётся оператором на каждом изгибе
Положение отверстийИндексируется сервоприводом в линииОснастка для сверления или магнитный станок
Смена шагаКулак пресса плюс энкодерПравка программы сверления
Прямолинейность на 2.4 mПостоянна благодаря оснасткеРиск накопления отклонения
Для чего подходитПовторяющиеся рамы, большие объёмыПрототипы, единичные изделия

Факт 3: трудозатраты на одну стойку

Трудозатраты — величина, которая меняется сильнее всего. Цикл пресса для гибки медленный по своей конструкции. Оператор загружает полосу, отрезанную по длине, выполняет изгибы, снимает деталь и относит её на отдельный участок сверления. В цикле преобладает перемещение деталей, поэтому на стойку прессовой гибки приходится больше минут рабочего времени, чем сам пресс занимает.
press brake bending die forming one upright at a time
Один ход пресса для гибки обрабатывает одну деталь. Именно в этом корень различия по трудозатратам и в этом факте, и в факте 4.
Профилегибочная стойка загружается один раз в виде рулона. Оператор управляет линией со стопроизводящим устройством всю смену и не касается каждой стойки после последней секции. Трудозатраты на одну профилегибочную стойку падают до доли от показателя прессовой гибки, и экономия растёт по мере работы линии.
Важнее всего там, где труд дорогой. В Австралии, Европе и Северной Америке профилегибочная стойка обычно достигает уровня трудозатрат, который стойка прессовой гибки не может повторить. В регионах с низкой заработной платой разрыв сокращается, но разрыв по отходам из факта 4 сохраняется.

Факт 4: доля отходов и использование материала

Стойке прессовой гибки часто нужна пробная деталь. Первые несколько стоек с новой наладки подстраивают, и если они выходят за допуск, то становятся отходом. На коротких партиях наладочные детали могут составлять заметную долю всей партии.
Профилегибка не устраняет подборку, а сокращает её. Как только рисунок развёртки отработан и задана синхронизация пресса, выпуск становится повторяемым, и отходы сводятся к материалу, действительно выходящему за спецификацию. Хорошо настроенная линия профилегибочных стоек часто работает с отходами менее двух процентов, тогда как работа прессовой гибки с узким допуском может давать гораздо больше.
Поскольку рулон непрерывен, профилегибочная стойка также почти не даёт отходов раскроя. Работа прессовой гибки, начинающаяся с готовых заготовок, оставляет обрезок после каждой стойки. За год такой обрезок превращается в заметную статью затрат поверх экономии от профилегибки.

Факт 5: выпуск за смену и за год

Скорость следует читать с учётом способа перфорации — так же, как на любой линии стеллажей. Формующие валы не являются узким местом. Гидравлический пресс на плотной схеме отверстий работает примерно на 3–4 m/min. Механический пресс — примерно на 10–15 m/min. Сервоприводной роторный пресс на лёгкой схеме проходит 30 m/min.
Переведём это в стойки. Типовой профиль стойки длиной около 2.4 m даёт примерно 24 стойки на каждые 10 m сформированной полосы при нулевых отходах, до вычета рулона, уходящего в брак. Одна восьмичасовая смена обеспечивает диапазон, а не одно значение, поскольку его задаёт класс пресса. Линия профилегибочных стоек проектируется по числу отверстий, а не по показанному в буклете времени цикла рамы.
Способ пробивкиСкорость линииСтойки за смену, ориентировочноПримечания
Гидравлическая пробивкаОт 3 до 4 m/min100 to 170Плотные схемы пазов, большая толщина
Прессовая пробивкаОт 10 до 15 m/min400 to 600Стандартный шаг, большинство работ со стеллажами
Сервоприводной роторный прессБолее 30 m/min1,500 to 2,500Лёгкие схемы, большие объёмы
Выпуск на стойках прессовой гибки ограничен временем цикла, поэтому один оператор даёт лишь долю показателя серволинии даже при наличии второго пресса. Любой аргумент об объёме, игнорирующий класс пресса, неверен.

Факт 6: стабильность прочности и возможности сечений

Оба пути используют одну и ту же марку стали, поэтому прочность материала одинакова. Разница — в геометрии сечения и остаточных напряжениях. Профилегибочная стойка изгибается постепенно на многих секциях, поэтому наружное волокно испытывает контролируемую деформацию. Стойка прессовой гибки концентрирует изгиб на одном штампе, что повышает местные напряжения у корня изгиба.
high tonnage press brake bending station
Прессу для гибки нужно усилие и длинный стол, чтобы получить глубокое сечение. Профилегибка достигает того же сечения большим числом более лёгких секций.
В эксплуатации это проявляется как стабильная грузоподъёмность по всей раме, а не как разброс результатов. Таблицы нагрузок стеллажей предполагают равномерную грузоподъёмность, и именно её обеспечивает профилегибка.
Профилегибка не безгранична. Профилегибочная стойка справляется с неглубокими и средними профилями, из которых состоит большинство рам стеллажей. Очень глубокий коробчатый профиль, сечение большой толщины или короткая партия тяжёлых стоек всё же могут склоняться в пользу прессовой гибки. Честное правило звучит так: профилегибка выигрывает, когда форма повторяется, а пресс — когда форма постоянно меняется.

Где выигрывает каждый процесс

Решение не идеологическое. Это вопрос объёма и допусков с чёткой точкой перелома.
Ваша ситуацияЛучший выборПочему
Одна высота рамы, сотни штук в месяцПрофилегибочная стойкаПрессовая и валовая оснастка окупается быстро
Несколько высот рам, частая переналадкаПрофилегибочная стойка с быстросменным кулаком прессаПереналадка — это работа с энкодером, а не со сверлильной программой
Партия прототипа, менее 20 стоекСтойка прессовой гибкиНаладка линии не оправдывает затрат
Единичные изделия и нестандартные кронштейныСтойка прессовой гибкиГибкость важнее скорости
Очень глубокое коробчатое сечение, большая толщина, короткая партияСтойка прессовой гибки или линия CTL для большой толщиныЗа пределами стандартной профилегибки стеллажей
Покупатели, контролирующие прямолинейность по FEMПрофилегибочная стойкаОснастка постоянна на протяжении серии
Цех, который использует оба способа, не находится в замешательстве. Многие начинают с пресса для гибки на прототипах и добавляют профилегибочную машину, когда за стандартной рамой появляется повторяющийся заказ. Проверка проста: запросите цену одной и той же рамы по обоим путям, затем сравните стоимость профилегибочной стойки при вашем реальном месячном объёме.
warehouse pallet rack rows assembled from formed uprights
Такой выпуск стеллажей повторяем только тогда, когда стойки поставляются с одинаковым профилем и шагом отверстий.

Стандарты и проверка со стороны закупщика

Независимо от выбранного пути сформированная стойка должна соответствовать стандарту стеллажей, который применяет ваш покупатель. В Европе это FEM 10.2.02 для проектирования и испытаний стеллажей. Марка стали и испытания материалов в Северной Америке определяются ASTM A1008 и практикой RMI, а покупатели Австралии и Новой Зеландии обычно работают по семейству AS/NZS 4084.
Запрашивайте фактические данные по измеренной прямолинейности и шагу отверстий, а не сертификат без цифр. Оба пути могут соответствовать стандарту. Разница — в том, насколько легко его повторить.

Часто задаваемые вопросы

В: Профилегибочная стойка всегда дешевле?

О: Нет. Ниже примерно 400 стоек в месяц затраты на наладку линии, валовую оснастку и кулак пресса обычно превышают экономию на труде, поэтому стойка прессовой гибки дешевле. Выше этого объёма путь профилегибочной стойки выигрывает по трудозатратам и отходам.

В: Какой процесс даёт более прямую стойку?

О: Профилегибочная стойка. Профиль задаётся валовой оснасткой по всей длине, тогда как стойка прессовой гибки — это набор изгибов, заданных оператором, который может накапливать отклонение по всей длине стойки 2.4 m.

В: Стойки прессовой гибки слабее?

О: Прочность материала одинакова. Изгиб на прессе концентрирует деформацию в одном штампе, поэтому местная стабильность меняется. Грузоподъёмность стеллажа ровнее, когда деталь выходит с профилегибочной линии.

В: С какой скоростью должна работать линия?

О: Это зависит от способа перфорации, а не от валов. Гидравлика — примерно 3–4 m/min, механический пресс — 10–15 m/min, сервоприводной роторный пресс на лёгких схемах — более 30 m/min.

В: Как изменить шаг отверстий на линии?

О: Смените кулак пресса и счётчик энкодера, затем проверьте одну деталь. На стойке прессовой гибки такая же смена означает правку программы сверления и переналадку оснастки детали.

В: Может ли одна линия выпускать несколько профилей стоек?

О: Да, линия стоек с мультиспецификационным инструментом меняет профиль заменой валов и повторной отработкой рисунка развёртки. Наладка занимает больше времени, чем смена шага, но намного меньше, чем переоснастка пресса для гибки.

Полезное чтение

Что касается стороны перфорации, задающей положение отверстий, см. статью о системах пробивки «капля» и «замочная скважина» для стоек стеллажа. Числовые значения выпуска по классам пресса приведены в статье о скорости и производительности профилегибочной машины для стоек. Выбор марки стали — в статье о марках стали стоек для паллетного стеллажа. Обзор системы профилегибочной машины для паллетного стеллажа связывает стойки, балки и связи, а установка пробивного штампа на профилегибочной линии описывает настройку штампа на линии.

История изменений статьи

Первоначально опубликовано: 28 сентября 2026 г.
Последнее обновление: 2026-09-28
История изменений:
  • 2026-09-28: Первая публикация. Сравнение построено вокруг шести факторов принятия решения (точность профиля, положение отверстий, труд, отходы, производительность, стабильность прочности) с четырьмя таблицами, шестью вопросами FAQ с выделенными вопросами и блоком прямых ответов. Добавлены ссылки на нормативные документы FEM, RMI, ASTM и AS/NZS, а также восемь внутренних ссылок, включая страницу раздела. Точка перелома установлена примерно на 400 стойках в месяц, чтобы статья давала ответ о покупке, а не о предпочтении.
Следующие поводы для пересмотра:** новая редакция FEM или AS 4084, изменение практики контроля безопасности стеллажей в Европе или Северной Америке, изменение интереса к запросу «профилегибочная стойка» на 20 процентов или более либо новый класс скорости сервопресса от крупного производителя линий.

Содержание

Обновления