Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM

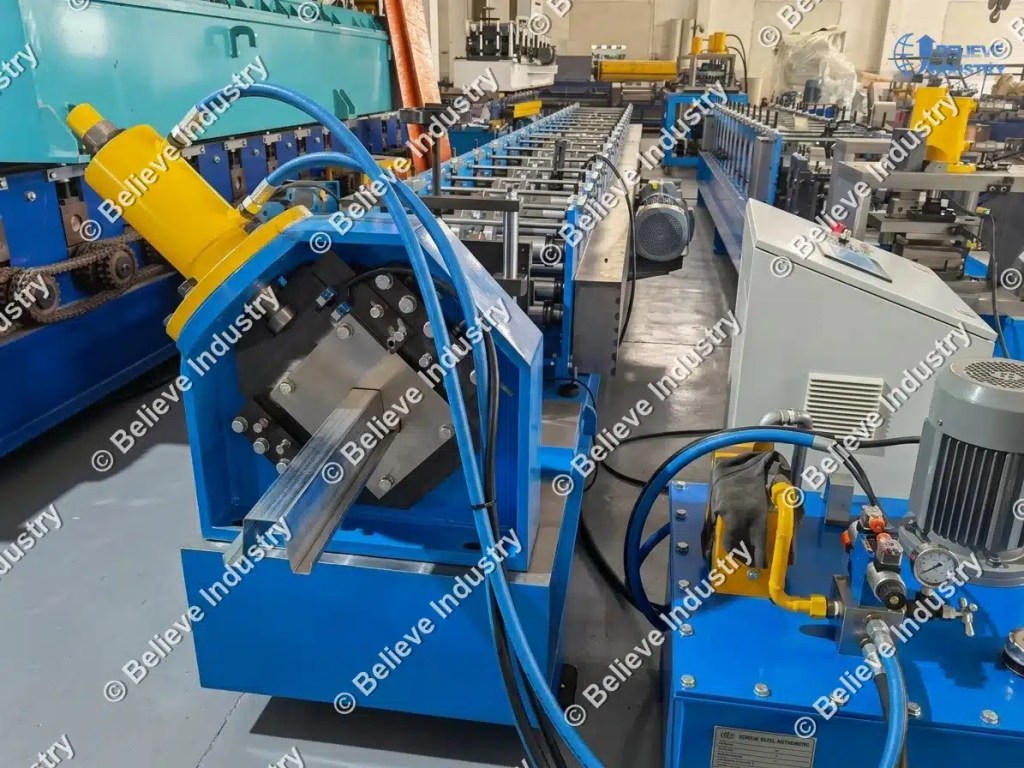
Mesin pembentuk gulungan topi atas ialah garisan pembentuk gulungan yang membengkokkan jalur keluli rata menjadi keratan rentas berbentuk topi: bahagian atas rata yang lebar, dua kaki 90 darjah, dan dua bebibir berpusing keluar di pangkal. Profilnya kelihatan seperti topi atas jika dilihat dari sisi, dari situlah namanya berasal. Garisan standard menjalankan jalur 0.4 hingga 3.0 mm, membentuk bahagian melalui 14 hingga 22 pendirian gulungan, dan menghasilkan 8 hingga 30 meter profil seminit.
Definisi mesin membentuk gulungan topi atas: garisan pembentukan gulungan sejuk berterusan yang menukar keluli bergelung menjadi saluran topi atau profil topi atas dalam satu hantaran, dengan tebukan sebaris pilihan dan potongan terbang yang memastikan garisan berjalan pada kelajuan penuh.
Pembeli memanggil mesin yang sama dengan beberapa nama. Kontraktor drywall mengatakan mesin saluran bulu. Pembekal automotif mengatakan pembentuk gulung bahagian topi. Pembina gudang mengatakan mesin purlin topi atas. Perkakasnya berbeza, tetapi prinsip pembentukannya adalah sama, dan ia adalah prinsip yang sama yang dijelaskan dalam bagaimana mesin pembentuk gulung berfungsi: lenturan progresif melalui gulungan berpasangan, sudut kecil setiap stesen, tiada haba.
Sebelum anda menetapkan harga sesuatu mesin, bekukan lukisan. Profil memacu segala-galanya: bilangan pendirian, bahan gulungan, corak tebukan dan jenis pemotongan.
Profil topi atas mempunyai lima zon: mahkota rata, dua jaring menegak, dua bebibir asas mendatar, ditambah empat jejari selekoh yang menghubungkannya. Setiap selekoh memerlukan perkembangan sudutnya sendiri merentasi beberapa penyangga, itulah sebabnya bahagian topi atas mengambil lebih banyak penyangga daripada saluran C mudah yang sama ketinggiannya. Hubungan antara geometri profil dan kiraan penyangga dibincangkan secara terperinci dalam reka bentuk mesin membentuk gulungan.
Saiz topi atas dan saluran topi biasa yang kami bina untuk barisan:
| Profil | Lebar mahkota | Ketinggian web | Lebar bebibir | Ketebalan keluli | Kegunaan biasa |
|---|---|---|---|---|---|
| Saluran bulu 25×15 | 25 mm | 15 mm | 5 mm | 0.4-0.6 mm | Kerangka siling drywall |
| Saluran bulu 38×13 | 38 mm | 13 mm | 6 mm | 0.5-0.7 mm | Bulu dinding, sekatan |
| Saluran topi 62×24 | 62 mm | 24 mm | 12 mm | 0.6-1.0 mm | Sub-framing fasad |
| Topi atas 73×30 | 73 mm | 30 mm | 15 mm | 0.8-1.2 mm | Joist mezanin, penyokong |
| Topi atas 100×50 | 100 mm | 50 mm | 20 mm | 1.2-2.0 mm | Rak, rangka platform |
| Bahagian topi automotif | 40-180 mm | 20-60 mm | 10-30 mm | HSLA 1.0-3.0 mm | Rocker, tetulang badan |
Dua nombor pada jadual itu lebih penting daripada yang lain. Ketinggian web menentukan lebar jalur dan kesukaran pembentukan. Ketebalan keluli menentukan kuasa pemacu dan ketegaran pendirian gulungan. Jika kedua-duanya salah, mesin tidak akan berfungsi dengan betul, tidak kira apa yang dijanjikan oleh jurujual. Dimensi saluran bulu Amerika Utara mengikut Panduan teknikal produk SSMA, jadi semak lukisan anda terhadap jadual tersebut sebelum membuat persediaan. proses membentuk gulungan Halaman menerangkan matematik terikan di sebalik bahagian dalam jika anda mahukan gambaran penuh.

Jalur itu masuk rata dan keluar sebagai topi atas. Di antara dua titik tersebut, mesin berfungsi melalui urutan tetap.
Kebanyakan garisan membentuk mahkota terlebih dahulu, kemudian bengkokkan jaring ke bawah dalam langkah 10 hingga 15 darjah setiap pendirian, dan akhiri dengan bebibir asas diputar ke luar dalam empat hingga enam pendirian terakhir. Membentuk bebibir terakhir memastikan bahagian stabil melalui pengisar. Profil topi atas sedalam 50 mm biasanya memerlukan 16 hingga 18 pendirian; saluran bulu cetek 15 mm berjalan dengan baik pada 12 hingga 14.
Barisan mesin membentuk gulungan topi atas yang lengkap mempunyai tujuh bahagian:
Kedudukan penebuk adalah keputusan yang nyata. Pra-penebuk meletakkan lubang pada jalur rata, yang tepat dan murah, tetapi lubang bergerak sedikit apabila bahagian terbentuk. Pasca-penebuk selepas pengisar memastikan kedudukan lubang tepat pada saluran topi yang terbentuk, dengan kos garisan yang lebih perlahan. Kebanyakan pembeli saluran berbulu memilih pra-penebuk; pembeli bahagian topi automotif hampir selalu pasca-penebuk atau menggunakan stesen laser. Liputan perdagangan penebuk profil pada Pembuat mengulangi susunan kebimbangan yang sama: toleransi lubang dahulu, kelajuan kemudian.
Helaian spesifikasi yang boleh digunakan untuk mesin pembentuk gulungan topi atas julat pertengahan kelihatan seperti ini:
| Butir | Spesifikasi tipikal |
|---|---|
| Ketebalan jalur | 0.5 hingga 2.0 mm |
| Lebar jalur | 150 hingga 400 mm |
| Bahan | Keluli tergalvani G300-G550, ASTM A653, HSLA sehingga 450 MPa |
| Ruang Bentuk | 16 hingga 18 stesen |
| Bahan Penggelek | Keluli galas GCr15, dikeraskan ke HRC 58-62 |
| Diameter Aci | 60 hingga 80 mm |
| Kelajuan barisan | 10 hingga 25 m/min penebukan, sehingga 30 m/min kosong |
| Pemacu | Rantai atau kotak gear, motor utama 7.5 hingga 15 kW |
| Potongan | Ricih terbang atau gergaji, toleransi panjang +/-1.5 mm |
| Kawalan | PLC dengan HMI, storan resipi, penjejakan panjang pengekod |
Bahan gulungan perlu diberi perhatian. Talian murah dihantar dengan gulungan lembut yang mendapat markah selepas beberapa ratus tan tergalvani G550. Kekalkan gulungan perkakas GCr15 atau D2 yang dikeraskan dan minta sijil kekerasan. Cara alur dan perincian permukaan gulungan mengubah kualiti pembentukan adalah berbaloi untuk dibaca. reka bentuk alur dan mesin pembentuk gulung sebelum anda menandatangani apa-apa.
Bentuk topi atas muncul dalam lebih banyak industri daripada yang dijangkakan oleh kebanyakan pembeli. Mengetahui penggunaan akhir memberitahu anda kelas mesin yang hendak dibeli.
Kerangka dinding kering dan partisi adalah pasaran volum. Saluran topi, atau saluran bulu, diklip pada stud dan joist untuk mencipta satah rata untuk papan. Garisan dijalankan dengan galvani 0.5 mm pada kelajuan tinggi dengan tekanan perkakas yang rendah. Landskap aplikasi penuh adalah dalam kami mesin pembentuk gulungan partition drywall gambaran keseluruhan.
Sub-framing fasad merupakan pasaran yang sensitif terhadap kakisan. Sistem skrin hujan tergantung pada saluran topi di atas penebat, jadi keluli lebih berat daripada tergalvani atau minimum Z275, dan corak lubang mengikuti setiap projek pelapisan. Pembeli ini memerlukan penebuk fleksibel, perubahan corak yang cepat.
Automotif merupakan pasaran jitu. Bahagian topi tetulang badan menggunakan HSLA 1.0 hingga 3.0 mm dan keluli fasa dua, dengan jejari ketat dan jalur toleransi di bawah 0.5 mm. Pemasukan servo, pemotongan pasca pembentukan dan pemeriksaan lubang sebaris adalah standard. mesin pembentuk gulung automotif halaman merangkumi kelas secara terperinci.
Rak dan rangka mezanin adalah pasaran kekuatan. Bahagian topi atas yang dalam berfungsi sebagai joist dan sokongan tegak di bawah beban, dan pembeli menolak ketebalan ke arah 2.0 mm dan ke atas. Jika sasaran anda adalah rangka platform, bacalah panduan pembentukan gulung lantai mezanin pertama, memandangkan bahagian joist dan top hat sering berkongsi satu garisan dengan pertukaran perkakas yang cepat.
Kebanyakan aduan mesin pembentuk gulung topi atas berpunca daripada bahan, bukan mesin. mesin membentuk roll tersuai direka bentuk sekitar satu spesifikasi gegelung, dan sisihan muncul dengan cepat.
Tiga peraturan terpakai merentasi aplikasi. Padankan kekuatan alah dengan reka bentuk, kerana G550 tidak bertindak seperti G300 dalam gulungan. Padankan ketebalan dengan jurang perkakas, kerana gegelung ketebalan berlebihan 0.05 mm boleh menggoyangkan bebibir. Padankan salutan dengan persekitaran, kerana saluran bulu Z120 di fasad pantai akan menyebabkan jaminan pemilik bangunan berkarat. Gred tergalvani harus dipesan terhadap ASTM A653 atau EN 10346, bukan bertentangan dengan janji lisan pembekal.
Interaksi penuh antara sifat gegelung dan tingkah laku pembentukan dibentangkan dalam pengaruh bahan pada reka bentuk mesin pembentuk gulung. Bacalah sebelum pesanan gegelung pertama anda, bukan selepas laporan skrap pertama anda.
Sebagai perbandingan dengan profil yang lebih ringkas, Mesin membentuk gulungan saluran C mengendalikan lebih sedikit penyangga pada keluli yang sama. Anda membayar untuk penyangga tambahan pada tali topi atas, dan anda mendapat bahagian yang lebih keras bagi setiap kilogram keluli. Nisbah kekakuan kepada berat itulah sebabnya profil topi atas wujud.
Harga bergantung kepada empat perkara: julat ketebalan, kerumitan tebukan, jenis pemotongan dan tahap automasi. Julat indikatif 2026 untuk talian yang dibina di China dan dieksport ke seluruh dunia:
| Kelas baris | Ketebalan | Pencantan | Julat harga (FOB China) |
|---|---|---|---|
| Saluran Furring | 0.4-0.8 mm | Pra-tebuk | USD28,000-45,000 |
| Barisan topi atas standard | 0.8-2.0 mm | Pra-tebuk | USD45,000-80,000 |
| Barisan topi tebal | 2.0-3.0 mm | Tebuk pra + pasca | USD80,000-130,000 |
| Barisan bahagian topi automotif | HSLA 1.0-3.0 mm | Suapan servo, pasca potong | USD 150,000 dan ke atas |
Kaedah analisis kos penuh, termasuk pengangkutan, duti, alat ganti dan pentauliahan, adalah dalam harga mesin roll forming. Satu amaran daripada pengalaman pentauliahan: sebut harga termurah dalam senarai biasanya tidak memasukkan gulungan yang dikeraskan atau potongan harga yang boleh terbang. Tambahkan semula harga tersebut dan tawaran itu akan hilang.
Nombor 11 adalah yang akan diabaikan dan dikesali oleh pembeli. Mesin pembentuk gulung topi atas yang ditala pada gegelung ujian lembut pembekal akan berfungsi dengan tidak betul pada G550 anda dalam satu syif. Keraskan percubaan pra-penghantaran dengan keluli anda.


3 Strut Channel Roll Forming Machines Ready to Ship to...
Baca lagi

Mesin Pembuat Scaffold Sheet Sedia Untuk Dihantar kepada Pembeli di Amerika Syarikat...
Baca lagi
Mesin Roll Forming Marin: 5 Profil Pembinaan Kapal Sebuah roll marin...
Baca lagi
Mesin roll forming untuk rel: 5 profil infrastruktur. Rel...
Baca lagi English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








