العنوان
رقم 1، طريق Yd، حي هويشان، مدينة ووكسي، مقاطعة جيانغسو. 214183
ساعات العمل
من الاثنين إلى الجمعة: 9 صباحا - 5 مساء
السبت: 9 صباحا - 4 مساء
العنوان
رقم 1، طريق Yd، حي هويشان، مدينة ووكسي، مقاطعة جيانغسو. 214183
ساعات العمل
من الاثنين إلى الجمعة: 9 صباحا - 5 مساء
السبت: 9 صباحا - 4 مساء
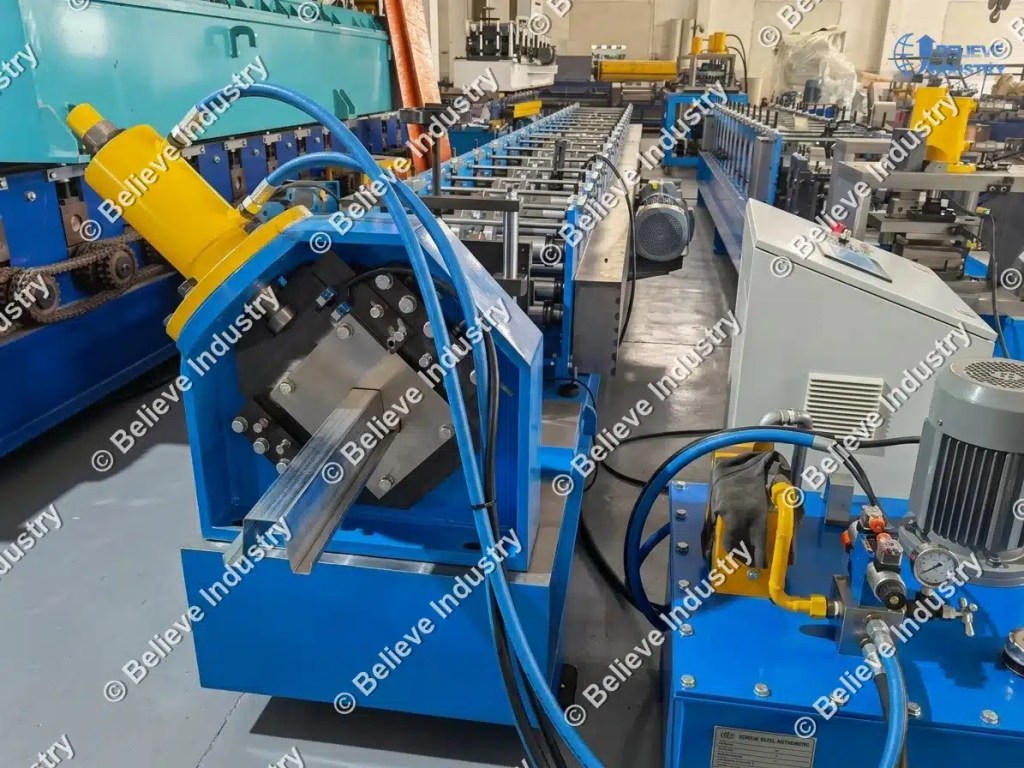
آلة تشكيل الصفائح المعدنية على شكل قبعة هي خط إنتاج يقوم بثني شريط فولاذي مسطح إلى مقطع عرضي على شكل قبعة: سطح علوي مسطح عريض، وساقان بزاوية 90 درجة، وحافتان خارجيتان عند القاعدة. يشبه شكلها قبعة علوية عند النظر إليها من الجانب، ومن هنا جاء اسمها. يعمل خط الإنتاج القياسي على صفائح بسمك يتراوح بين 0.4 و 3.0 مم، ويشكل المقطع العرضي من خلال 14 إلى 22 وحدة لف، وينتج من 8 إلى 30 مترًا من المقطع العرضي في الدقيقة.
تعريف آلة تشكيل القبعة العلوية بالدرفلة: خط تشكيل بالدرفلة الباردة المستمر يحول الفولاذ الملفوف إلى قناة على شكل قبعة أو شكل قبعة علوية في تمريرة واحدة، مع خيار التثقيب المضمن وقطع طائر يحافظ على تشغيل الخط بأقصى سرعة.
يُطلق المشترون على نفس الآلة أسماءً متعددة. يقول مقاولو الجدران الجافة إنها آلة تشكيل قنوات التثبيت. ويقول موردو قطع غيار السيارات إنها آلة تشكيل قطاعات القبعة بالدرفلة. ويقول بناة المستودعات إنها آلة تشكيل مدادات القبعة العلوية. تختلف الأدوات المستخدمة، لكن مبدأ التشكيل واحد، وهو نفس المبدأ الموضح في كيف تعمل ماكينة التشكيل بالدرفلة: ثني تدريجي من خلال بكرات مزدوجة، زاوية صغيرة لكل محطة، بدون حرارة.
قبل تحديد سعر الآلة، قم بتثبيت الرسم. فالتصميم هو الذي يحدد كل شيء: عدد الحوامل، ومادة اللفائف، ونمط التثقيب، ونوع القطع.
يتكون مقطع القبعة العلوية من خمس مناطق: التاج المسطح، وضلعان رأسيان، وقاعدتان أفقيتان، بالإضافة إلى أربعة أنصاف أقطار للانحناء تربط بينها. يحتاج كل انحناء إلى تدرج زاوي خاص به عبر عدة صفوف، ولهذا السبب يتطلب مقطع القبعة العلوية صفوفًا أكثر من قناة C بسيطة بنفس الارتفاع. تُغطى العلاقة بين هندسة المقطع وعدد الصفوف بالتفصيل في تصميم آلة التشكيل بالدرفلة.
الأحجام الشائعة للقبعات العلوية وقنواتها التي نبني خطوط إنتاج لها:
| المقطع | عرض التاج | ارتفاع الوتر | عرض الشفة | سماكة الفولاذ | الاستخدام النموذجي |
|---|---|---|---|---|---|
| قناة تثبيت 25×15 | 25 مم | 15 ملم | 5 mm | 0.4-0.6 مم | هيكل السقف المصنوع من ألواح الجبس |
| قناة التثبيت 38×13 | 38 مم | 13 مم | 6 مم | 0.5-0.7 مم | تدعيم الجدران، الفواصل |
| قناة القبعة 62×24 | 62 mm | 24 مم | 12 مم | 0.6-1.0 مم | تأطير الواجهة الفرعية |
| قبعة علوية 73×30 | 73 ملم | 30 mm | 15 ملم | 0.8-1.2 مم | عوارض ودعامات الميزانين |
| قبعة علوية 100×50 | 100 mm | 50 مم | 20 مم | 1.2-2.0 مم | رفوف، وإطارات منصات |
| قسم السيارات | 40-180 مم | 20-60 مم | 10-30 مم | 1.0-3.0 مم HSLA | دعامات جانبية، تقوية الهيكل |
هناك رقمان في ذلك الجدول أكثر أهمية من غيرهما. يحدد ارتفاع الشبكة عرض الشريط وصعوبة التشكيل. بينما يحدد سمك الفولاذ قوة المحرك وصلابة حامل اللفائف. إذا أخطأت في هذين الرقمين، فلن تعمل الآلة بشكل صحيح أبدًا، مهما وعدك البائع. تتبع أبعاد قنوات التثبيت في أمريكا الشمالية ما يلي: الأدلة الفنية لمنتجات SSMA, لذا، تحقق من رسوماتك مقابل تلك الجداول قبل البدء في تصنيع الأدوات. عملية تشكيل اللفة تشرح الصفحة حسابات الإجهاد الكامنة وراء المقاطع العميقة إذا كنت تريد الصورة الكاملة.

يدخل الشريط بشكل مسطح ويخرج على شكل قبعة علوية. وبين هاتين النقطتين، تعمل الآلة وفق تسلسل ثابت.
تبدأ معظم خطوط الإنتاج بتشكيل التاج أولاً، ثم تُثنى الألواح لأسفل بزوايا تتراوح بين 10 و15 درجة لكل مرحلة، وتُختتم بتشكيل حواف القاعدة للخارج في المراحل الأربع إلى الست الأخيرة. يُحافظ تشكيل الحواف في النهاية على استقرار المقطع أثناء عملية التصنيع. يحتاج المقطع العلوي ذو العمق 50 مم عادةً إلى 16 إلى 18 مرحلة؛ بينما يكفي 12 إلى 14 مرحلة لتشكيل قناة التثبيت الضحلة بعمق 15 مم.
يتكون خط إنتاج آلات تشكيل القبعة العلوية بالدرفلة من سبعة أقسام:
يُعدّ موضع التثقيب قرارًا هامًا. يُحدث التثقيب المسبق ثقوبًا في الشريط المسطح، وهو دقيق واقتصادي، لكن الثقوب تتحرك قليلًا أثناء تشكيل المقطع. أما التثقيب اللاحق بعد عملية الطحن فيُحافظ على دقة موضع الثقوب على قناة القبعة المُشكّلة، على حساب إبطاء خط الإنتاج. يختار معظم مشتري قنوات التثبيت التثقيب المسبق؛ بينما يُفضّل مشتري مقاطع القبعة في صناعة السيارات التثقيب اللاحق أو استخدام محطات الليزر. تغطية تجارية لتثقيب المقاطع الجانبية على المُصنِّع يكرر نفس ترتيب الاهتمامات: أولاً، دقة الثقوب، ثم السرعة.
تبدو ورقة المواصفات العملية لماكينة تشكيل الصفائح المعدنية متوسطة المدى على النحو التالي:
| البند | المواصفات النموذجية |
|---|---|
| سماكة الشريط | من 0.5 إلى 2.0 مم |
| عرض الشريط | من 150 إلى 400 ملم |
| المادة | فولاذ مجلفن G300-G550، ASTM A653، HSLA حتى 450 ميجا باسكال |
| محطات التشكيل | من 16 إلى 18 محطة |
| مادة الأسطوانات | فولاذ محامل GCr15، مقوّى حتى HRC 58-62 |
| قطر العمود | 60 إلى 80 مم |
| سرعة الخط | سرعة التثقيب من 10 إلى 25 متر/دقيقة، وسرعة التفريغ حتى 30 متر/دقيقة |
| الإدارة | محرك رئيسي بقدرة 7.5 إلى 15 كيلوواط، يعمل بسلسلة أو علبة تروس |
| وحدة القص | مقص طائر أو منشار، بتفاوت في الطول +/- 1.5 مم |
| التحكم | وحدة تحكم منطقية قابلة للبرمجة (PLC) مزودة بواجهة مستخدم رسومية (HMI)، وتخزين الوصفات، وتتبع طول المشفر |
تستحق مواد الأسطوانات اهتمامًا خاصًا. تستخدم الخطوط الرخيصة أسطوانات لينة تتلف بعد بضع مئات من الأطنان من الفولاذ المجلفن G550. لذا، احرص على استخدام أسطوانات GCr15 أو D2 المقواة، واطلب شهادة الصلابة. من المفيد الاطلاع على كيفية تأثير الأخاديد وتفاصيل سطح الأسطوانة على جودة التشكيل. تصميم آلات تشكيل الأخاديد واللفائف قبل أن توقع على أي شيء.
يُستخدم شكل القبعة العلوية في قطاعات صناعية أكثر مما يتوقعه معظم المشترين. معرفة الاستخدام النهائي للآلة يُساعدك في تحديد فئة الآلة المناسبة للشراء.
تُعدّ ألواح الجبس وهياكل التقسيم من أكثر المنتجات رواجًا في السوق. تُستخدم قنوات التثبيت، أو قنوات التبطين، لتثبيت الألواح فوق الدعامات والعوارض الخشبية، مما يُتيح سطحًا مستويًا لها. يتم تصنيع هذه القنوات بسماكة 0.5 مم باستخدام مواد مجلفنة، وبسرعة عالية مع تقليل إجهاد الأدوات. يُمكنكم الاطلاع على جميع تطبيقاتها في دليلنا. آلة تشكيل فواصل الجدران الجافة باللفائف ملخص.
يُعدّ هيكل الواجهات الفرعي من أكثر القطاعات حساسيةً للتآكل. تُعلّق أنظمة الحماية من المطر على قنوات معدنية فوق العازل، لذا يكون الفولاذ المستخدم مجلفنًا أو من نوع Z275 كحد أدنى، وتختلف أنماط الثقوب باختلاف مشروع التكسية. يحتاج هؤلاء المشترون إلى مرونة في الثقوب وسرعة في تغيير الأنماط.
تُعدّ صناعة السيارات سوقًا دقيقًا. وتُصنع قطاعات تقوية هياكل السيارات من فولاذ عالي القوة منخفض السبائك (HSLA) وفولاذ ثنائي الطور، بسماكة تتراوح بين 1.0 و 3.0 مم، مع أنصاف أقطار ضيقة ونطاقات تفاوت أقل من 0.5 مم. وتُعتبر التغذية المؤازرة والقطع بعد التشكيل وفحص الثقوب أثناء التصنيع من الميزات القياسية. آلات تشكيل اللفائف للسيارات تغطي الصفحة تفاصيل الدرس.
تُعتبر أنظمة الرفوف وهياكل الميزانين من أكثر الأسواق قوةً. تعمل المقاطع العميقة ذات الشكل المدبب كعوارض ودعامات رأسية تحت الأحمال، ويتجه المشترون نحو زيادة السماكة إلى 2.0 مم فأكثر. إذا كان هدفك هو بناء هياكل المنصات، فاقرأ... دليل التشكيل بالدرفلة لأرضيات الميزانين أولاً، لأن مقاطع العوارض الخشبية ومقاطع القبعة العلوية غالباً ما تشترك في خط واحد مع تغيير سريع للأدوات.
معظم الشكاوى المتعلقة بآلات تشكيل الصفائح المعدنية ذات الشكل المخروطي تعود إلى المواد المستخدمة، وليس إلى الآلة نفسها. آلة تشكيل اللفة المخصصة تم تصميمها وفقًا لمواصفات ملف واحد، ويظهر الانحراف بسرعة.
ثلاث قواعد أساسية تنطبق على جميع التطبيقات. أولًا، يجب مطابقة قوة الخضوع مع التصميم، لأن G550 يختلف تمامًا عن G300 في عملية اللف. ثانيًا، يجب مطابقة السماكة مع فجوة الأدوات، لأن زيادة سماكة اللفة بمقدار 0.05 مم قد تؤدي إلى تموج الحواف. ثالثًا، يجب مطابقة الطلاء مع البيئة، لأن قناة التثبيت Z120 في واجهة ساحلية ستؤدي إلى تآكل ضمان مالك المبنى. يجب طلب درجات الجلفنة وفقًا لـ ASTM A653 أو EN 10346، وليس خلافًا لوعد شفهي من المورد.
تم توضيح التفاعل الكامل بين خصائص الملف وسلوك التشكيل في تأثير المواد على تصميم آلة تشكيل اللفائف. اقرأه قبل طلبك الأول للملفات، وليس بعد تقرير الخردة الأول.
للمقارنة مع التصاميم الأبسط، ماكينة تشكيل قنوات C بالدرفلة يتم استخدام عدد أقل من الدعامات على نفس كمية الفولاذ. تدفع ثمن الدعامات الإضافية في خط إنتاج "القبعة العلوية"، وتحصل على مقطع أكثر صلابة لكل كيلوغرام من الفولاذ. هذه النسبة بين الصلابة والوزن هي السبب الرئيسي لوجود تصميم "القبعة العلوية".
يعتمد السعر على أربعة عوامل: نطاق السماكة، وتعقيد عملية التثقيب، ونوع القطع، ومستوى الأتمتة. فيما يلي نطاقات أسعار تقريبية لعام 2026 للخطوط المصنعة في الصين والمصدرة إلى جميع أنحاء العالم:
| فئة الخط | السماكة | التثقيب | نطاق السعر (تسليم ظهر السفينة في الصين) |
|---|---|---|---|
| خط قناة التبطين | 0.4-0.8 مم | قبل اللكمة | 28,000 - 45,000 دولار أمريكي |
| خط القبعة العلوية القياسي | 0.8-2.0 mm | قبل اللكمة | 45,000 - 80,000 دولار أمريكي |
| خط قبعة علوي ثقيل | 2.0-3.0 مم | قبل وبعد اللكمة | 80,000 - 130,000 دولار أمريكي |
| خط قسم قبعة السيارات | 1.0-3.0 مم HSLA | تغذية مؤازرة، بعد القطع | 150,000 دولار أمريكي وما فوق |
تتضمن طريقة تحليل التكلفة الكاملة، بما في ذلك الشحن والرسوم الجمركية وقطع الغيار والتشغيل، ما يلي: سعر ماكينة تشكيل اللفائف. نصيحة من واقع الخبرة في مجال التشغيل: عادةً ما يغفل أرخص عرض سعر في القائمة عن لفائف الصلب المقوى أو القطع الطائر. أضف هذه العناصر وستفقد الصفقة قيمتها.
الخطوة رقم ١١ هي التي يتجاهلها المشترون ويندمون عليها. فآلة تشكيل الصفائح المعدنية ذات الشكل المخروطي، المُعدّة على لفائف اختبارية لينة من المورد، ستتعطل على جهاز G550 الخاص بك خلال وردية عمل واحدة. لذا، أصرّ على إجراء تجربة قبل الشحن باستخدام الفولاذ الذي لديك.


What Is a Cable Tray Roll Forming Machine? How It...
اقرأ المزيد

Steel Silo Roll Forming: 4 Profiles for Grain and Cement...
اقرأ المزيد
Two Cable Tray Roll Forming Machines Ready to Ship to...
اقرأ المزيد
Roll Forming Machine Foundation: 5 Concrete Specs and Layout Rules...
اقرأ المزيد English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



