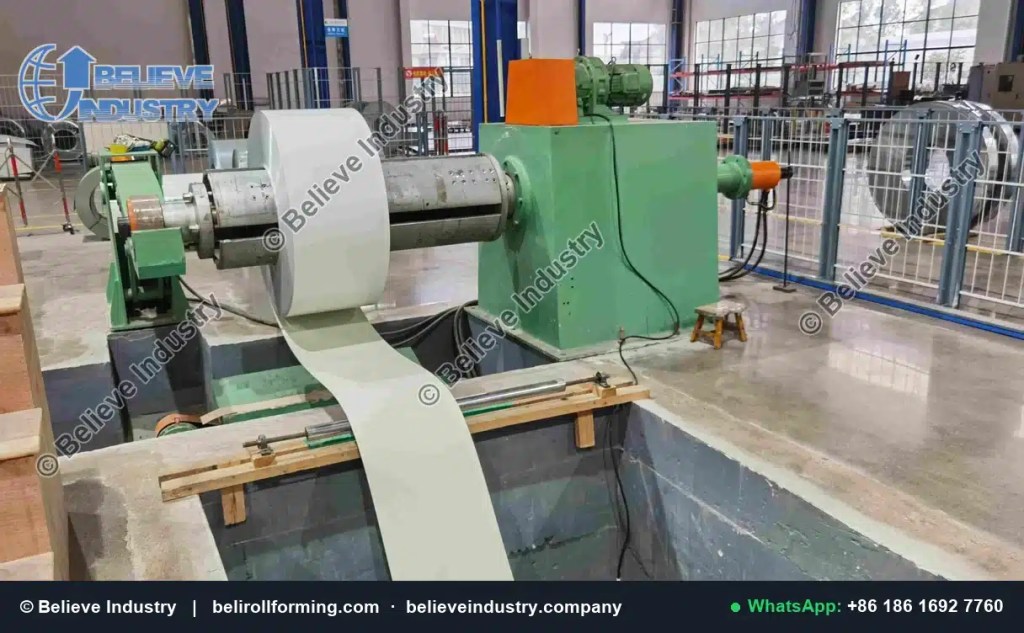
Cable tray coil width setup at the uncoiler of a perforated tray line

Ancho de Bobina de Bandejas: 6 Fuentes de Desperdício y 2 a 5 por Ciento

¿Necesita una máquina de conformación de perfiles para su proyecto?
Solicite una cotización gratuita a Believe Industry — más de 15 años fabricando máquinas de conformación a medida.
solicitud de presupuesto Descargar catálogo

Ancho de bobina y desperdicio en bandejas portacables: rendimiento de la bobina al paquete

Respuesta corta

El ancho de bobina de la bandeja portacables es el ancho de la banda que alimenta la línea de perfilado en frío, y se decide con un solo cálculo: el ancho desarrollado de la sección de la bandeja, más un margen de trabajo de 8 a 15 mm. Si se fija bien, el desperdicio total se mantiene entre el 2 y el 5 por ciento de la bobina comprada. Si se fija sin rigor, el desperdicio se duplica antes de que alguien lo note.

El ancho de bobina de la bandeja portacables no es negociable en la máquina. La sección exige un ancho desarrollado fijo, así que las decisiones reales giran a su alrededor. Cuánto margen sobre el ancho desarrollado. Qué recorte de bordes se acepta en la bobina galvanizada. Cómo se recupera el desperdicio de punzonado y la pérdida de corte. Y cómo se convierte toda la cadena en una cifra de cotización.

Esta guía recorre el cálculo, señala los seis lugares donde se esconde el desperdicio y muestra el método de cotización inversa, donde se trabaja en sentido inverso desde el rendimiento por bobina hasta el costo por metro. Los compradores que cotizan así detectan errores de margen que una lista de precios nunca muestra.

Del plano de la bandeja al ancho de bobina de la bandeja portacables

Toda sección de bandeja comienza como banda plana. El doblado de las paredes laterales consume un poco de longitud en cada doblez, por lo que el ancho plano no es la suma de las alas. El ancho plano es el ancho desarrollado, y se obtiene del plano de la sección mediante la tolerancia de doblez.

Sección de bandejaAlas y bridasAncho desarrollado, aproximadamenteAncho de bobina de trabajo
Riel lateral de escalera de 100 por 50 mm2 paredes laterales, brida de retorno de 15 mm240 a 250 mm255 a 265 mm
Canal perforado de 100 por 50 mm2 paredes laterales, retorno pequeño245 a 255 mm260 a 270 mm
Canal perforado de 300 por 100 mm2 paredes laterales, brida de retorno de 20 mm560 a 580 mm575 a 595 mm
Riel lateral de escalera de 300 por 100 mm2 paredes laterales, brida de 20 mm565 a 585 mm580 a 600 mm
Tapa para bandeja de 300 mmPlaca única, 2 dobleces pequeños330 a 345 mm345 a 360 mm

Las cifras exactas pertenecen a los planos de sus útiles de perfilado, y la comparación de los cuatro tipos de bandeja explica por qué los rieles de escalera y los canales perforados del mismo tamaño nominal se desarrollan de manera diferente. La lección para el comprador de bobinas es más simple. Cada ancho de bandeja del catálogo corresponde a un ancho de bobina de bandeja portacables, y esa correspondencia la fija el útil, no la preferencia.

Si el tipo de bandeja sigue siendo una pregunta abierta, comience por qué es una máquina de perfilado en frío de bandejas portacables y primero adapte la sección al mercado.

La regla del margen de 8 a 15 mm

El ancho de bobina de la bandeja portacables se especifica como ancho desarrollado más margen. El margen existe por tres razones: el estado del borde de laminación, la tolerancia de ancho de la cortadora longitudinal y la pequeña desviación de la banda al pasar por la punzonadora y los bastidores.

Margen sobre el ancho desarrolladoQué aportaQué cuesta
8 a 10 mmCubre la tolerancia de corte longitudinal y la ondulación del bordeAjustado pero viable, requiere una buena cortadora longitudinal
11 a 15 mmComodidad en el recorte de bordes, espacio para la combaAñade del 1 al 2 por ciento al consumo de material
Más de 15 mmCasi nunca se justificaDesperdicio puro, recortado en cada metro

Dos errores dominan. El primero es pedir exactamente el ancho desarrollado para ahorrar material. Un solo borde mal cortado y la brida queda corta, y toda la bobina va a reproceso. El segundo es inflar el margen por seguridad. Doce milímetros extra en una banda de 260 mm son casi el 5 por ciento de la bobina, perdidos para siempre, en cada metro.

El enfoque honesto es fijar el ancho de bobina de la bandeja portacables una sola vez, por escrito, por cada juego de útiles. Luego exigir que la cortadora longitudinal lo respete. Nuestra guía general sobre cálculo del ancho de bobina para el perfilado en frío cubre la misma lógica de margen para otras familias de perfiles, y las cifras se trasladan.

Hacia dónde va realmente el desperdicio

El ancho de bobina de la bandeja portacables fija el techo del rendimiento, pero el informe de desperdicio tiene seis renglones, y el ancho es solo uno de ellos. La tabla siguiente es un desglose realista para una línea de bandejas perforadas que trabaja bobina pregalvanizada de 1.5 mm, un turno, longitudes mixtas.

Fuente de desperdicioProporción típica de la bobinaDe dónde provieneControl
Recorte de bordes1.5 a 3.0 por cientoEl margen, cortado o doblado en ambos bordesFijar el margen, ajustar la tolerancia de corte longitudinal
Desperdicio de punzonado0.3 a 0.8 por cientoAgujeros de ventilación y ranuras, punzonados en el almaLos agujeros mayores cuestan más desperdicio, anidar los patrones en la matriz
Pérdida por corte0.1 a 0.3 por cientoHuelgo de la cuchilla de cizalla en cada corteLas longitudes mayores lo diluyen, las cuchillas afiladas lo reducen
Cabeza y cola0.2 a 0.5 por cientoEnhebrado, salida de la cola, empalmes a tope de bobinaTécnica del operador, soldadura de extremos de bobina donde está instalada
Piezas de puesta a punto0.5 a 2.0 por cientoCambios de ancho y de patrón, primeras piezasPedidos por lotes, almacenamiento de recetas en la línea
Rechazos y reproceso0.5 a 1.5 por cientoAgujeros fuera de paso, ondulación de la brida, marcas en la superficieDisciplina de primera pieza, ajuste del enderezador

Si se suma la mitad de cada franja, el resultado ronda el 3.5 por ciento, razón por la cual el 2 al 5 por ciento es la franja honesta total para una línea en marcha. Quedan dos observaciones para quien ajusta a la vez el ancho de bobina de la bandeja portacables y el desperdicio.

Las piezas de puesta a punto fluctúan más que cualquier otro renglón. Una planta que cambia el ancho tres veces por turno paga un impuesto de preparación todo el día. Aquí es donde el cambio de tamaño automático en una máquina de bandejas portacables se amortiza, porque las recetas almacenadas reducen el desperdicio de puesta a punto, no solo los minutos de preparación.

El recorte de bordes es la franja más amplia, y se fija al momento de ordenar el ancho de bobina de la bandeja portacables, no en la línea. Una vez comprado el margen, el desperdicio queda comprado.

Steel coils stacked ready for cable tray production

El desperdicio de punzonado es menor de lo que parece

Los agujeros de ventilación dominan el aspecto de una bandeja perforada, así que los compradores suponen que la punzonadora consume material serio. No lo hace. El área abierta del alma de una bandeja perforada ronda el 20 al 40 por ciento, pero los discos punzonados caben en un contenedor pequeño, y frente a la masa de la bobina la proporción se mantiene por debajo del 1 por ciento. El ancho de bobina de la bandeja portacables fija el techo del rendimiento, y la punzonadora solo le recorta una fracción.

La cifra que importa más es el anidado del patrón en la matriz. Una matriz que punzona agujeros solo donde el patrón los necesita, en lugar de una malla completa en todas partes, recorta el desperdicio de punzonado y acelera la línea al mismo tiempo, porque menos agujeros por golpe significan menor tiempo de permanencia.

Para el equipo detrás de esa lógica, la guía de actualización de la máquina de bandejas portacables muestra lo que cambia una prensa servo, incluido el punzonado selectivo en movimiento.

El método de cotización inversa

Este es el cálculo que convierte el ancho de bobina de la bandeja portacables en dinero. Realícelo antes de la conversación de precios, no durante.

Tome un canal perforado de 300 por 100 mm, de 1.5 mm de espesor, que trabaja con banda de 585 mm. Una tonelada de bobina contiene:

El volumen de banda por metro es 0.585 por 0.0015 por 1 m, es decir, 0.0008775 metros cúbicos. A 7,850 kg por metro cúbico, un metro pesa alrededor de 6.9 kg. Una tonelada contiene, por lo tanto, unos 145 metros de banda en bruto.

Aplique el rendimiento. Con un 4 por ciento de desperdicio total, la producción vendible es de unos 139 metros por tonelada. A un precio de bobina de 780 USD por tonelada, el costo de material por metro de bandeja terminada es de unos 5.60 USD.

Ahora mueva el ancho de bobina de la bandeja portacables. Si el margen se fijó 15 mm demasiado ancho, la banda corre a 600 mm en lugar de 585, un metro pesa 7.07 kg, y la misma bobina rinde 141 metros en bruto, unos 135 vendibles. El costo de material sube a unos 5.80 USD por metro. Con 300,000 metros por año, esos 15 mm descuidados cuestan 60,000 USD al año, para siempre.

La misma aritmética corre en sentido inverso desde una cotización. Si el mercado paga 9.50 USD por metro y su costo de conversión es de 2.20 USD por metro, el precio de bobina que puede pagar queda fijo. El ancho de bobina de la bandeja portacables decide entonces si ese precio deja margen o lo pierde. Esta es la comprobación que la mayoría de las listas de precios omite, y es la razón por la que dos plantas con máquinas idénticas ganan dinero diferente.

Cable tray coil width setup at the uncoiler of a perforated tray line

Comprar bobina cortada en el ancho de bobina de bandeja portacables fijado

El ancho de bobina de la bandeja portacables lo entrega la cortadora longitudinal, así que la especificación de corte longitudinal lleva su margen. Tres líneas pertenecen a la orden de compra.

Primero, la tolerancia de ancho, porque mantiene el ancho de bobina de la bandeja portacables dentro del margen especificado. Pida más o menos 0.5 mm en los anchos cortados para trabajo de bandejas, y mida las bobinas entrantes, porque las cortadoras se desvían a medida que las cuchillas se desgastan. Segundo, el estado del borde. Los bordes cortados traen rebabas y comba, y un borde con rebaba aparece más tarde como defecto de brida y riesgo de corte. Tercero, el límite de comba. Una banda que serpentea 5 mm sobre 2 m pelea con el guía de borde todo el turno, y la pelea aparece como vaivén de ancho en la punzonadora.

El recubrimiento también cambia la historia del borde. La galvanización en caliente después del perfilado sella el borde cortado, mientras que la bobina pregalvanizada lo expone. La guía de la industria del galvanizado explica por qué los bordes cortados son el punto débil frente a la corrosión en el material pre recubierto, lo cual es otra razón para no comprar más margen del que el útil necesita. Cada milímetro extra recortado es un borde desnudo extra en algunos diseños.

Para la selección de espesor y grado detrás del ancho, la guía de costos de la línea de bandejas portacables muestra cómo la proporción del material domina el presupuesto, y NEMA VE 1 sigue siendo la referencia para las clases de carga que la sección debe cumplir en Norteamérica. Los compradores europeos trabajan con IEC 61537, y la lógica del ancho es idéntica bajo ambos.

Escaleras de anchos y estrategia de inventario

La mayoría de las plantas de bandejas no trabajan un solo ancho. Manejan una escalera de anchos, un ancho de bobina de bandeja portacables por tamaño de bandeja, y la escalera es donde el informe de desperdicio se vuelve interesante.

Coil feeding into a roll forming line at the uncoiler

Una línea configurada para un ancho de bobina de bandeja portacables de 585 mm no puede producir una bandeja de 100 mm sin un cambio de ancho, porque los anchos desarrollados difieren en más de 300 mm. Los cambios de ancho cuestan tiempo de preparación y desperdicio de preparación, así que la escalera moldea el plan de producción. Agrupe las bandejas anchas en lotes y luego cambie una sola vez. Las plantas que intercalan tamaños pagan el impuesto de preparación dos veces por cambio, una en tiempo y otra en las primeras piezas.

Cuando el catálogo sigue creciendo, cuente la escalera de anchos antes de añadir tamaños de bandeja. Una línea de 45 a 60 metros con un sistema de anchos motorizado maneja de seis a ocho anchos de manera económica. Más allá de eso, una segunda línea estrecha dedicada a bandejas pequeñas a menudo supera a una línea gigante que cambia de ancho todo el día.

Preguntas frecuentes

P: ¿Cómo se calcula el ancho de bobina de la bandeja portacables?

Tome el ancho desarrollado de la sección de bandeja del plano de los útiles de perfilado y añada un margen de trabajo de 8 a 15 mm. El ancho desarrollado considera la tolerancia de doblez en cada esquina, por lo que siempre es menor que la suma de las alas de la sección. El margen cubre la tolerancia de corte longitudinal, el estado del borde y la desviación de la banda.

P: ¿Qué tasa de desperdicio es normal en la producción de bandejas portacables?

Una línea en marcha con un 2 al 5 por ciento de desperdicio total está sana. El recorte de bordes es la proporción mayor, con 1.5 al 3 por ciento, seguido por las piezas de puesta a punto y los rechazos. El desperdicio de punzonado se mantiene por debajo del 1 por ciento incluso en bandejas muy perforadas, y la pérdida por corte es insignificante en longitudes mayores.

P: ¿Cuánto cuesta por año un ancho de bobina de bandeja portacables incorrecto?

Calcularlo parte del rendimiento. Un ancho de bobina de bandeja portacables 15 mm demasiado ancho en una banda de 585 mm añade alrededor del 2.6 por ciento al peso de bobina por metro. Con 300,000 metros por año a precios típicos de bobina, ese error cuesta decenas de miles de USD al año, en cada metro, sin beneficio compensatorio.

P: ¿Debo comprar bobina exactamente al ancho desarrollado para ahorrar material?

No. La tolerancia del ancho cortado y el estado del borde necesitan espacio. Un solo borde mal cortado puede acortar una brida de retorno y mandar una bobina entera a reproceso, lo que cuesta más que años de margen. Pida el ancho desarrollado más el margen fijo, y exija a la cortadora longitudinal la tolerancia de su especificación.

P: ¿La perforación desperdicia mucho material de bobina?

Menos de lo que los compradores esperan. El área abierta luce grande en la bandeja terminada, pero los discos punzonados representan una pequeña proporción de la masa, típicamente menos del 1 por ciento de la bobina. El anidado en la matriz importa más: una matriz que punzona solo los agujeros requeridos recorta el desperdicio y acelera la línea a la vez.

P: ¿Puede una línea producir todos los anchos de bandeja desde un solo ancho de bobina?

No. Cada tamaño de bandeja corresponde a su propio ancho desarrollado, así que la planta maneja una escalera de anchos con un ancho de bobina de bandeja portacables por tamaño de bandeja. Los cambios de ancho entre tamaños cuestan tiempo de preparación y desperdicio de preparación, razón por la que agrupar por ancho en lotes es práctica estándar en plantas de una sola línea.

Dónde continuar

La guía de costos de la máquina de bandejas portacables integra la cifra del material en el presupuesto completo, y la explicación de los tipos NEMA muestra qué clases de bandeja debe cubrir su escalera de anchos. Para una revisión de anchos y rendimiento de su propio catálogo, envíe los planos de las bandejas, los anchos de banda actuales y un informe de desperdicio reciente. Devolvemos la tabla de anchos desarrollados, la recomendación de margen y el cálculo de rendimiento por tamaño de bandeja. El ancho de bobina de la bandeja portacables es la variable más barata de corregir en la planta, y la que más rápido se paga.

Última actualización: 2026-11-19

Registro de cambios del artículo

2026-11-19: Publicación inicial. Método del ancho desarrollado con una tabla de secciones, la regla del margen de 8 a 15 mm, un desglose de desperdicio de seis renglones, el método de cotización inversa con números resueltos, especificación de bobina cortada y 6 preguntas frecuentes.

Disparadores de la próxima revisión

Los precios de la bobina varían más del 10 por ciento; una línea despachada añade nuevos datos de referencia de rendimiento; revisión de NEMA VE 1 o IEC 61537; verificación trimestral de SERP para el término objetivo.

Índice de contenidos

Novedades