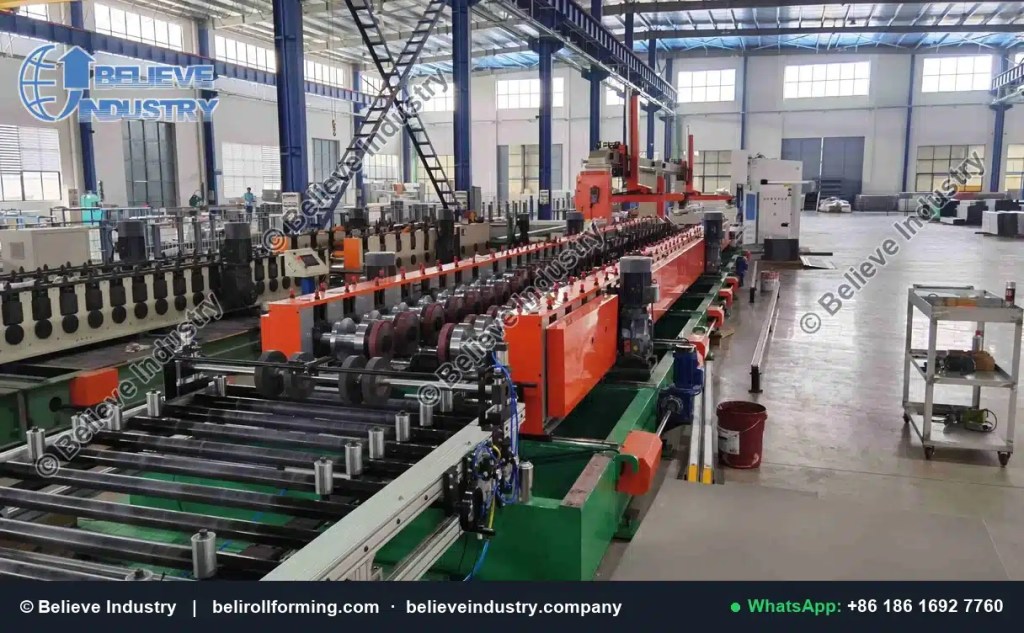
Cable tray machine upgrade: full line with decoiler, roll stands and run out

Modernización de Máquina de Bandejas: 5 Pasos, 40 % Más Producción

¿Necesita una máquina de conformación de perfiles para su proyecto?
Solicite una cotización gratuita a Believe Industry — más de 15 años fabricando máquinas de conformación a medida.
solicitud de presupuesto Descargar catálogo

Modernización de perfiladora de bandejas portacables: 5 pasos de retrofit que elevan la producción un 40 %

Palabras clave: modernización de perfiladora de bandejas portacables, retrofit de línea de bandejas portacables, punzonado servo, cizalla volante, apilado automático, producción de línea de bandejas portacables, retrofit frente a línea nueva

Respuesta breve

La modernización de una perfiladora de bandejas portacables rehace las estaciones débiles de una línea que usted ya tiene. El alcance habitual es una prensa punzonadora servo, una cizalla volante, un apilador automático y controles nuevos. El presupuesto va de 80,000 a 150,000 USD, la producción sube de 25 a 40 % y la amortización llega en 12 a 18 meses.

Una modernización de perfiladora de bandejas portacables solo compensa cuando el bastidor, las estaciones y los ejes siguen en buen estado. Si la línea se construyó para fleje de 1.2 mm y ahora vende bandeja de 2.5 mm, ningún retrofit la salva. La auditoría del paso uno resuelve esa pregunta antes de que nadie firme una orden de compra.

La mayoría de las líneas de bandejas portacables entregadas antes de 2015 comparten una debilidad. La prensa punzonadora trabaja por pasos, así que la línea espera a la prensa en cada paso. Las estaciones de conformado pueden correr a 25 m/min y la prensa retiene esa misma línea a 3 o 4 m/min. Una modernización de perfiladora de bandejas portacables mueve el cuello de botella, y el cuello de botella es donde está el dinero.

Cuándo una modernización de perfiladora supera a una línea nueva

Un retrofit es una decisión mecánica, no una decisión de presupuesto. La tabla siguiente es el filtro que aplicamos en la consulta. Cinco de las siete filas apuntan a una modernización. Dos apuntan a una línea nueva, y ningún proveedor debería disuadirle de ello.

Situación en su líneaModernización de perfiladoraLínea nueva
Bastidor y estaciones en buen estado, 12 a 22 estaciones, ejes de 60 mm o másSíNo hace falta
Línea construida para fleje de 0.8 a 1.2 mm, ahora necesita 2.0 a 2.5 mmNoSí
La prensa punzonadora limita la línea a 3 o 4 m/minSíNo hace falta
El cambio de ancho consume un turno completoParcial, con ancho motorizado y recetasSolo si necesita velocidad de casete
Tolerancia de longitud de corte de más o menos 3 mm, el cliente pide más o menos 1 mmSí, con cizalla volanteNo hace falta
Tres operarios apilando a manoSí, con apilador automáticoNo hace falta
Menos de 10 estaciones o ejes de 50 mmNoSí

La primera pregunta es el diámetro del eje. Un eje de 50 mm soporta un perfil ligero a baja tensión. Si se le pasa una bandeja de 2.5 mm con pestañas de retorno, el eje flexiona, el perfil se abre y los taladros se desplazan. Un juego de estaciones nuevo cuesta más que el resto de la modernización junta, y ahí es donde gana una línea nueva.

La segunda pregunta es el número de estaciones. Una bandeja canal C poco profunda necesita 12 a 14 estaciones. Una bandeja perforada con pestañas de retorno necesita 18 a 22. Si su línea tiene 12 estaciones y la nueva bandeja necesita 20, una modernización de perfiladora de bandejas portacables no puede añadir estaciones a un bastidor que no tiene espacio. Nuestra guía sobre qué es una perfiladora de bandejas portacables detalla el número de estaciones por tipo de bandeja.

Qué sustituye cada uno de los cinco pasos

Una modernización de perfiladora de bandejas portacables es modular. Puede comprar un paso, tres pasos o los cinco. Cada paso tiene su banda de precio y su efecto sobre la producción. Los precios siguientes son cifras de taller de 2026 para una línea que trabaja bandeja de 100 a 600 mm y no incluyen transporte ni obra civil.

PasoQué cambiaPrecio típico (USD)Efecto en la producciónParada de línea
1. Auditoría y línea baseMedición, no hardware3,000 a 8,000Ninguno directamente, protege el restoNinguna
2. Punzonado servo y alimentadorDe prensa hidráulica por pasos a prensa servo con alimentador servo35,000 a 65,000Mayor ganancia individual, 30 a 50 %3 a 4 días
3. Cizalla volanteDe parar y cortar a seguir y cortar18,000 a 35,000Elimina la parada en cada corte2 a 3 días
4. Salida y apiladorDe apilado manual a conteo y apilado automáticos15,000 a 30,000Libera 1 a 2 operarios1 a 2 días
5. Controles y recetasDe lógica de relés a PLC con recetas guardadas8,000 a 18,000Reduce el cambio de formato y el desperdicio1 a 2 días

Los cinco pasos se solapan. Un punzonado servo sin cizalla volante sigue parando en cada corte, así que la ganancia del punzonado queda limitada. Una cizalla volante sin apilado automático deja la línea esperando a una persona al final. Por eso una modernización de perfiladora de bandejas portacables vendida como un solo paquete suele superar al mismo dinero gastado en un único componente grande.

Hay una restricción por encima de los cinco pasos. El perfil acabado debe quedar dentro del sobre de NEMA VE 1 en Norteamérica o IEC 61537 en Europa, Oriente Medio y Asia. Una modernización de perfiladora de bandejas portacables cambia cómo se fabrica el perfil. No debe cambiar el perfil que el comprador ya aprobó.

cable tray machine upgrade full line

Paso 1: Auditar la línea y encontrar el cuello de botella real

Haga correr la línea un turno completo y registre cuatro números. Metros producidos. Minutos parados y por qué. Metros desechados. Punzonados por minuto realmente alcanzados. La mayoría de las plantas adivina el cuello de botella y adivina mal.

Tome una bandeja perforada a 12 pasos por metro. Una prensa hidráulica con un ciclo de 1.2 segundos da unos 4 m/min. Un ciclo servo de 0.8 segundos da unos 6.2 m/min. Las estaciones de conformado nunca fueron el límite. Si la auditoría muestra 3.5 m/min en una línea nominal de 25 m/min, la prensa es el objetivo y la modernización debe empezar ahí.

La auditoría también le protege. Sin una línea base, ningún proveedor puede demostrar una ganancia del 30 % tras el retrofit. Con ella, la prueba de aceptación al final del proyecto tiene un número que cumplir.

Paso 2: el punzonado servo sustituye a la prensa por pasos

La prensa servo es el núcleo de la mayoría de los retrofits. Un motor servo acciona el carnero, así que la carrera, la velocidad y la permanencia son programables. La prensa puede punzonar mientras el alimentador indexa y puede saltarse un paso cuando el patrón lo requiere. El tonelaje se mantiene en el mismo rango, 40 a 125 t para trabajo de bandeja, porque el troquel decide el tonelaje, no el accionamiento.

Dos detalles deciden si el retrofit encaja. Primero, el juego de troqueles debe coincidir con la mesa y la altura de cierre de la prensa nueva. Segundo, el alimentador debe mantener una precisión de paso de más o menos 0.1 mm a velocidad. Una modernización de perfiladora de bandejas portacables que conserve un alimentador mecánico viejo perderá la ganancia en el desplazamiento de los taladros.

cable tray punch press retrofit

Los juegos de troqueles son por patrón. Las ranuras de ventilación, los taladros de unión, los taladros de montaje y los taladros de travesaño van todos en el troquel. Pida la lista completa de troqueles en la cotización y pregunte qué troqueles de la prensa antigua se pueden adaptar. Adaptar un troquel suele ser más barato que un troquel nuevo, pero solo si la altura de cierre lo permite.

Paso 3: la cizalla volante elimina la parada en cada corte

Una unidad de parar y cortar detiene el fleje, corta y vuelve a arrancar. Con longitudes de 6 m, eso es una parada cada 30 segundos a 12 m/min. Una cizalla volante sigue el perfil en movimiento y corta al vuelo, así que el fleje nunca se detiene. La precisión de longitud mejora de más o menos 3 mm a más o menos 1 mm en la mayoría de las líneas.

La guía de la cizalla volante explica las opciones de seguimiento hidráulico y servo. Para bandeja, una cizalla volante servo es la elección habitual porque las longitudes de bandeja son largas y la repetición de corte es alta. Una modernización que añada una cizalla volante pero mantenga una mesa de salida desgastada seguirá marcando la superficie de la bandeja.

Paso 4: salida y apilado automático

El apilado manual ata de uno a tres personas al final de la línea y limita la producción a lo que una persona puede levantar. Un apilador automático cuenta longitudes, forma un paquete y lo empuja sobre un palé. Para bandeja de 3 m el paquete habitual es de 20 a 40 piezas, y para bandeja de 6 m de 15 a 25.

Un apilador automático también es una mejora de seguridad. La manipulación manual de bandeja de 6 m galvanizada en caliente es el punto de lesión más común en una línea de bandejas. La guía de manipulación de galvanizeit explica por qué la bandeja recubierta se marca tan fácilmente. Para una planta que trabaja longitudes de 6 m, el paso 4 suele ser la primera parte de una modernización de perfiladora de bandejas portacables que se amortiza. Elimina mano de obra y daños al mismo tiempo.

cable tray run out and stacker upgrade

El apilado es donde la línea revela su capacidad real. Si el apilador maneja 18 m/min, un punzonado mejorado a 12 m/min es plenamente utilizable. Si el apilador maneja 8 m/min, la línea hará cola al final y la ganancia se reduce.

Paso 5: controles, recetas y entrega al operario

Las líneas antiguas cambian de ancho con volantes y una cinta métrica. Un PLC nuevo guarda una receta por ancho y por patrón de taladros. El operario selecciona la receta, la línea fija las posiciones de punzonado y la longitud de corte, y la primera pieza confirma el ajuste.

El control por recetas es donde una modernización de perfiladora de bandejas portacables toca la cuestión del cambio automático de tamaño. Si ya tiene ajuste de ancho motorizado, una capa de recetas elimina la mayor parte del tiempo de preparación que queda. Si el ancho se ajusta a mano, la receta ahorra la aritmética pero no el trabajo con la llave.

servo feeder and punch press cable tray

Reserve dos días de formación de operarios antes de reanudar la producción. Una prensa servo en la que nadie confía se acaba usando en modo manual, y el modo manual devuelve toda la ganancia.

Lo que una modernización de perfiladora de bandejas portacables no puede corregir

Sea franco consigo mismo sobre cuatro límites. Primero, la rigidez del bastidor. Un bastidor ligero se torsiona con un perfil más pesado y ninguna modernización lo corrige. Segundo, el número de estaciones y el diseño de los rodillos. Las estaciones que faltan no se pueden añadir a un bastidor lleno. Tercero, el tamaño de ejes y rodamientos. Los ejes delgados limitan el espesor y la tensión. Cuarto, la capacidad del enderezador. Un nivelador dimensionado para 1.2 mm no aplanará bobina de 2.5 mm, y una bobina sin planar arruina la posición de los taladros.

Si se cumplen dos o más de esos límites, compare una línea nueva. La guía de costes de línea de bandejas portacables detalla qué incluye una línea nueva, para que la comparación sea homogénea.

Plan de parada para una modernización de perfiladora de bandejas portacables

La mayoría de los retrofits se ejecutan en una parada planificada de 5 a 8 días. La secuencia siguiente corresponde a un alcance completo de cinco pasos. Los alcances parciales la comprimen.

DíaTrabajo Producción
Antes de la paradaPremontar bancadas, probar la prensa servo, etiquetar cablesLínea en marcha
Día 1Aislar, bloquear, retirar la prensa y el alimentador antiguosNinguna
Día 2 a 3Instalar prensa servo y alimentador, alinear con la primera estaciónNinguna
Día 4Cizalla volante, encoder de seguimiento, cambios en la mesa de salidaLongitudes de prueba
Día 5Apilador, controles, recetas, enclavamientos de seguridadPaquetes de prueba
Día 6 a 7Primera pieza, control de tolerancia, formación de operariosRampa de subida
Día 8Entrega con acta de aceptación firmadaProducción plena

El bloqueo y etiquetado se aplica a cada tarea de la tabla. El OSHA 1910.147 procedimiento es la referencia que más compradores de exportación piden ver en el método de trabajo.

cable tray flying shear cut off

Planifique la parada según su cartera de pedidos, no según el calendario del proveedor. Una planta de bandejas que se detiene en su mes punta pierde más de lo que gana con el retrofit.

Coste, producción y amortización

La aritmética es simple y merece la pena hacerla antes de que llegue la cotización. Tome una línea a 4 m/min, un turno de 8 horas, 250 días laborables. Con una disponibilidad del 70 % son 3,360 m al día, o 840,000 m al año.

Una modernización que eleva la velocidad de línea a 6 m/min sube la producción a 1,260,000 m al año con la misma disponibilidad. Con un margen de 0.60 USD por metro, los 420,000 m extra añaden 252,000 USD al año. Frente a un retrofit de 120,000 USD, la amortización es inferior a seis meses.

La mayoría de las plantas reales se sitúan entre 12 y 18 meses, porque es la demanda, no la capacidad, la que fija los metros extra vendidos. La fórmula sigue importando. Le dice el volumen mínimo que justifica el gasto y muestra qué paso compra más metros por el dinero.

EscenarioVelocidad de línea antesDespués de la modernizaciónMetros extra al añoAmortización a 0.60 USD/m
Solo punzonado4 m/min5.5 m/min315,0009 a 12 meses
Punzonado y cizalla4 m/min6.5 m/min525,00010 a 14 meses
Alcance de cinco pasos4 m/min6.5 m/min más 2 operarios525,000 más mano de obra12 a 18 meses

La línea de mano de obra es dinero real. Dos operarios a 6,000 USD al año cada uno son 12,000 USD de coste eliminado, y esa cifra llega cada año sin esfuerzo comercial.

Qué incluir en el contrato de retrofit

Una modernización de perfiladora de bandejas portacables falla más por la redacción del alcance que por el hardware. Seis puntos deben figurar en el contrato.

  1. Números de línea base, medidos en su línea, con el método por escrito.
  2. Objetivos de aceptación, en metros por turno y en tolerancia de longitud de corte.
  3. Lista de troqueles, indicando cuáles se adaptan de los antiguos y cuáles son nuevos.
  4. Tope de parada en días, con cláusula de penalización diaria.
  5. Lista de repuestos para los dos primeros años, con precio.
  6. Días de formación y el nombre de quien firma la aceptación.

Haga la prueba de aceptación con su propio material, no con la bobina de muestra del proveedor. Una bobina con mucha memoria de enrollado o con otro recubrimiento cambia el resultado, y la discusión posterior cuesta más que la prueba. Una modernización con un objetivo de aceptación claro es más fácil de defender en el mes seis, cuando la línea ya ha pasado por un periodo de mucha carga.

Preguntas frecuentes

P: ¿Cuánto cuesta una modernización de perfiladora de bandejas portacables?

Una modernización completa de cinco pasos va de 80,000 a 150,000 USD, sin transporte ni obra civil. Un retrofit solo de punzonado y alimentador cuesta de 35,000 a 65,000 USD. El punzonado servo más cizalla volante, la pareja más común, se sitúa en 55,000 a 95,000 USD. Una línea nueva arranca cerca de 250,000 USD, y por eso merece la pena hacer la comparación.

P: ¿Se puede adaptar el punzonado servo a una línea antigua de bandejas portacables?

Sí, si el bastidor admite una mesa de prensa nueva y la altura de cierre del troquel se puede igualar. Compruebe tres cosas primero: el tamaño de la abertura de la mesa, la distancia del centro de la prensa a la primera estación de conformado y la precisión de paso del alimentador. Una modernización que conserve un alimentador mecánico desgastado perderá la ganancia por desplazamiento de taladros en un mes.

P: ¿Cuánto tiempo está parada la línea durante una modernización de perfiladora de bandejas portacables?

De cinco a ocho días para el alcance completo, de tres a cuatro días solo para punzonado y alimentador. El premontaje fuera de línea quita dos días. Las plantas que hacen el retrofit durante un paro planificado de vacaciones a menudo no pierden producción.

P: ¿Mejora una modernización la tolerancia de longitud de corte?

Sí, cuando la cizalla volante forma parte del alcance. Las unidades de parar y cortar mantienen más o menos 3 mm en longitudes largas. Una cizalla volante servo mantiene más o menos 1 mm y elimina la parada en cada corte. Si la tolerancia de longitud no es una queja de sus clientes, gaste el dinero primero en la prensa.

P: ¿Me permite una modernización fabricar bandeja más ancha o más gruesa?

Ancho sí, dentro de los límites del bastidor y de los ejes. La mayoría de las líneas admiten 100 a 600 mm tras una modernización de ancho. El espesor es otra cosa. Una línea construida para 1.2 mm no puede correr con seguridad a 2.5 mm sin ejes, rodamientos y a menudo estaciones nuevas, y en ese punto la respuesta honesta es una línea nueva.

P: ¿Cómo sé si merece la pena modernizar mi línea?

Mida el diámetro de los ejes, el número de estaciones, el estado del bastidor y la capacidad del enderezador. Si los ejes son de 60 mm o más, las estaciones son 14 o más y el bastidor está recto, la línea es una buena candidata. Si fallan dos o más de esos puntos, cotice una línea nueva antes de cotizar una modernización de perfiladora de bandejas portacables.
Adónde ir después

La página de producto de la perfiladora de bandejas portacables enumera configuraciones entregadas con el número de estaciones. Si el perfil en sí sigue abierto, la comparación entre bandeja de escalera y bandeja perforada resuelve primero el tipo de bandeja. Para cotizar un retrofit, envíe cuatro cosas: una foto de la línea, el diámetro de los ejes, los metros por turno actuales y un plano acotado de la bandeja con su patrón de taladros. Esos cuatro datos bastan para presupuestar una modernización sin visita a planta.

Última actualización: 2026-11-18

Registro de cambios del artículo

2026-11-18: Publicación inicial. Alcance de retrofit en cinco pasos, tabla de decisión frente a una línea nueva, plan de parada, aritmética de amortización, puntos de contrato y 6 preguntas frecuentes.

Disparadores de la próxima revisión

Los precios de prensa servo y cizalla volante se mueven más de un 10 %; nuevos datos de proyectos de modernización procedentes de líneas entregadas; revisión de NEMA VE 1 o IEC 61537; comprobación trimestral del SERP para el término objetivo.

Índice de contenidos

Novedades

Pallet rack upright profile names shown on upright column samples with different punch patterns

Nombres de Perfiles de Montantes de Estanterías: Teardrop y Sammons

Pallet Rack Upright Profile Names Explained: Teardrop, Sammons, Step Beam...

Leer más