Dirección
No 1, Yd Road, Distrito de Huishan, Ciudad de Wuxi, Jiangsu. 214183
Horario de trabajo
Lunes a viernes: 9AM - 5PM
Sábado: 9AM - 4PM
Dirección
No 1, Yd Road, Distrito de Huishan, Ciudad de Wuxi, Jiangsu. 214183
Horario de trabajo
Lunes a viernes: 9AM - 5PM
Sábado: 9AM - 4PM
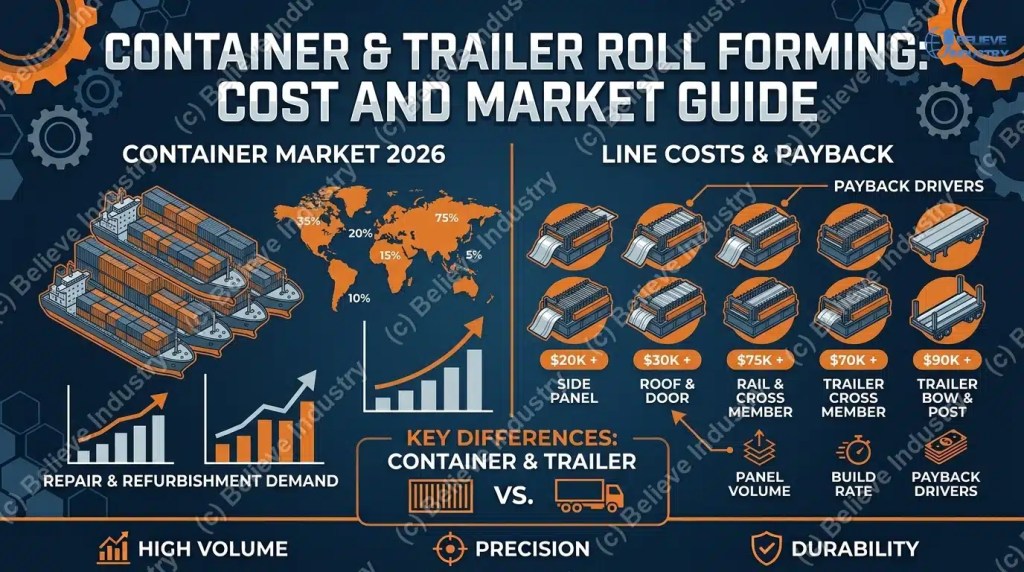
El trabajo de las máquinas perfiladoras de contenedores empieza con una bobina de acero de intemperismo de 1.6mm y termina en un panel corrugado que debe resistir veinte años de aire salino y apilados de nueve alturas. Ese es todo el pliego de condiciones. Nada en esta categoría es decorativo. Cada perfil soporta carga estructural.
Definición de máquinas perfiladoras de contenedores: a continuous cold forming line that turns Corten or high-strength steel coil into the corrugated panels, cross members, and rails used in ISO shipping containers and road trailers, with in-line cutting to a fixed panel or member length.
The category splits into two sub-markets. Container lines run wide corrugated panels for box manufacturing and depot repair. Trailer lines run narrower structural sections for dry vans, flatbeds, and container chassis. Same machine family, different tooling, different tolerances. You can see how forming stations are arranged on a línea de máquinas perfiladoras before you read the profile detail below.
Hemos construido y puesto en marcha líneas de roll forming en más de 50 países desde 2005. El trabajo para contenedores y tráileres es la categoría donde los compradores más se queman. La bobina no es de un grado estándar de roofing, y la tolerancia que importa no es el ancho del perfil. Es la profundidad de la corrugación. Equivocarse por 3 mm y el panel falla la prueba de carga vertical de la que depende todo el diseño del contenedor.
Las líneas de cubierta y revestimiento conforman acero de 0.4 a 0.6mm. El trabajo de contenedor duplica ese espesor y cambia por completo la familia de acero.
Tres cosas hacen que los perfiles de transporte sean más difíciles que los de construcción.
El Corten forma pátina, pero también se endurece por deformación. SPA-H and Corten A carry a minimum yield of 345 MPa, roughly 40% above a standard galvanized roofing grade. Deep corrugation on that steel springs back harder, so the forming schedule needs more passes and tighter roll gaps than a roofing line of the same gauge. Our conformado en frío breakdown covers springback control in detail.
El corrugado es portante. The 36mm ribs on a container side panel are what let a stack of nine containers push 192,000 kg through the corner posts without the walls buckling. Depth tolerance on a container rib is typically plus or minus 1.5mm. Miss it and the wall loses stiffness in the direction that matters.
Los bordes del panel son preparación para soldar Every side panel carries a flat edge, about 37mm wide, that gets welded to the next panel. Edge straightness and edge camber decide how fast the welding head can run. A panel with 2mm of edge wave costs more in welding rework than it saved in steel.
Los documentos normativos son públicos. ISO 1496-1 fija la especificación de los contenedores de carga de la serie 1, y ASTM A606 Type 4 define el acero patinable que conforma la mayoría de las plantas. Lee ambos antes de cerrar el pedido de utillaje.
| Perfil | Material y calibre | Dimensión clave | Velocidad de línea | Estaciones |
|---|---|---|---|---|
| Panel lateral corrugado de contenedor | Corten A / SPA-H, 1.6 a 2.0mm | 36 mm de profundidad, 208 mm de ancho de onda | 12 a 20 m/min | De 22 a 30 años |
| Panel de techo y de puerta de contenedor | SPA-H o Q235, 1,6 a 2,5 mm | 20 mm de profundidad, paso de 210 mm, 5 ondas | 15 a 25 m/min | 18 a 24 |
| Larguero lateral inferior del contenedor y travesaño de piso | SPA-H, unos 4.5mm | Sección en C o Z, centros de 25 a 30cm | 8 a 14 m/min | 16 a 22 |
| Travesaño de piso de remolque y larguero lateral del chasis | Q345 / A572 Gr.50, 3,0 a 4,6 mm | Canal de 3 a 4 pulgadas, centros de 12 a 16 pulgadas | 10 a 18 m/min | 14 a 20 |
| Arco de techo de remolque y poste de pared lateral | Galvalume o prepintado, de 0.8 a 1.6mm | Canal curvado, centros de 16 a 24 pulgadas | 20 a 35 m/min | 12 to 18 |
Las velocidades de línea presuponen producción continua con corte volante. Los números de estaciones presuponen una disposición de corte a longitud independiente, no una línea integrada de bobina a contenedor.
El panel lateral de contenedor es el motor de volumen. Un contenedor seco de 20 pies usa cinco paneles por pared lateral, soldados de borde a borde, así que diez paneles por contenedor. Multiplique eso por las unidades de 40 pies y por la producción anual de contenedores y los números crecen rápido.
La geometría la fija la industria. La profundidad de la corrugación es 36mm. La anchura de la onda es de unos 208mm, repartidos en una cara superior de 72mm, una cara inferior de 70mm y pendientes de 68mm. El radio de curvatura en los pliegues es R5. Cada panel conserva un borde plano de 37mm a ambos lados para soldar.
El material es Corten A según ASTM A606 Type 4 o SPA-H según JIS G3114, de 1,6 mm para contenedores de uso general y 2,0 mm para unidades high cube y de servicio pesado. El cobre va del 0,25 al 0,55 %, y ese contenido de cobre es lo que da al acero su resistencia a la corrosión atmosférica. También es lo que estrecha la ventana de conformado. El Corten endurece por deformación más rápido que el acero al carbono común, así que el flower pattern necesita más curvas intermedias para que el radio exterior R5 no se agriete.
Finished panel dimensions land near 1,116mm by 2,323mm for a 20 ft side wall. Note that 1,116mm sits well inside a normal uncoiler’s range, so a container panel line is not a wide-line special case. Our Desenrolladora guide covers the payoff end for this width class.
Números de máquina:
El control de la profundidad es la prueba de puesta en marcha que importa. La verificamos con un calibre de perfil y un láser en tres puntos del panel y registramos las lecturas en el informe FAT.

Los paneles de techo usan una corrugación distinta, por eso la mayoría de las plantas compran un segundo juego de utillaje para la máquina de perfilado de contenedores en lugar de intentar compartir uno. Cinco ondas redondeadas, de 20 mm de profundidad, con paso de 210 mm, y un tamaño de panel cercano a 1.045 mm por 2.356 mm. Un techo de contenedor de 20 pies lleva diez paneles. Un techo de 40 pies lleva unos veinte. El espesor va de 1,6 a 2,0 mm en SPA-H o, en las unidades más económicas, en Q235 común.
La onda redondeada es menos profunda que el nervio de la pared lateral, y eso cambia el problema de conformado. Las ondas poco profundas sobre espesor delgado son más propensas al oil canning, así que las líneas de techo llevan más estaciones con incrementos de curvatura menores y a menudo añaden un nivelador de tensión delante del tren. El acabado superficial también importa. Los contenedores se granallan y se pintan, y un panel con marcas de rodillo se transparenta en la capa de pintura. Nuestra línea de panel de techo de alta velocidad usa el mismo criterio de añadir estaciones en lugar de añadir presión de rodillo.
Los paneles de puerta llevan el calibre más pesado del contenedor, de 2.0 a 2.5mm. Se producen en la misma familia de líneas con otro herramental. Dos hojas por contenedor significan un volumen menor que el de las paredes laterales, pero el herramental cuesta más por el calibre y porque el corrugado debe dejar libre la geometría de la barra de cierre.

El larguero inferior lateral y los travesaños de piso son las secciones que la mayoría de los compradores de máquinas perfiladoras de contenedores todavía compra fuera. Fabricarlos en casa es la jugada de mayor margen que puede hacer una operación de contenedores o de taller de reparación, porque estas piezas se desgastan mucho antes que los paneles.
El larguero inferior lateral es un perfil en canal de 4.5mm SPA-H, formado en frío, que recorre toda la longitud del contenedor. Es a lo que se soldan los travesaños de piso. El travesaño de piso es una sección en C o en Z, también de unos 4.5mm, con un espaciado de 25 a 30cm. Un contenedor de 20 ft lleva 24 de ellos. Si dos elementos contiguos se corroen hasta perforarse, el piso de contrachapado de 28mm cede en forma de V bajo una carga uniforme de 20,000 kg.
That spacing sets the production rate. Cutting 24 members per container at 10 m/min is a continuous job, which is why these lines run with an automatic stacker and rarely stop between coils. Closed structural sections follow the same forming logic as our perfiladora de bandejas portacables platform, where the section closes over the last four or five stations and springback control decides whether the seam lines up.

El trabajo de remolque se divide entre lo que se conforma por rodillos y lo que se suelda. Esa distinción ahorra mucho dinero a los compradores y es lo primero que hay que dejar claro en una especificación.
Piezas de remolque conformadas por rodillos:
Lo que sigue siendo chapa soldada: la viga principal en H de 500mm de canto. En un semirremolque de laterales de 13m esa viga lleva un ala superior de 14mm, un alma de 8mm y un ala inferior de 16mm. Ningún perfilador produce esa sección de forma económica. Los postes de esquina de contenedor son otro caso, ya que se conforman en frío con unos 6mm y sí pasan por una máquina, pero la viga principal del remolque no. Desconfíe de cualquier cotización que afirme lo contrario.
Los fabricantes de remolques repiten el mismo argumento técnico cada año. Quitar peso a los travesaños sin perder rigidez. El perfilado responde a eso, porque un perfil conformado de acero de alta resistencia de 3,5 mm en Q345 soporta la misma carga que un canal laminado en caliente de 4,5 mm. Cincuenta kilos menos por remolque son combustible y carga útil para la flota que lo compra. Es la misma lógica de aligeramiento que hay detrás del perfilado automotriz, aplicada a una escala mucho mayor y con tolerancias más holgadas. La Truck Trailer Manufacturers Association publica las prácticas recomendadas a las que remiten la mayoría de las especificaciones norteamericanas.
Números de máquina para una línea combinada de travesaños y largueros:

Los arcos de techo son la pieza de remolque de mayor volumen en la que nadie piensa. Un furgón seco de 53 pies lleva un arco cada 16 a 24 pulgadas a lo largo del techo, lo que deja entre 27 y 40 arcos por remolque. Con acero recubierto de 0.8 a 1.2mm, se conforman rápido.
El paso de conformación es sencillo. Un canal poco profundo o un perfil en sombrero de acero de alta resistencia y baja aleación o Galvalume, formado a lo largo de 12 a 18 estaciones. Luego viene la parte que decide si el techo gotea. El arco se dobla al radio de la cumbrera del techo después de la conformación, y los pies del arco deben caer a unos 3mm del larguero superior para que la chapa del techo quede plana. En una línea con estación de curvado en línea, el arco se conforma, curva, mide y corta sin un segundo paso de manipulación.
En un semirremolque cerrado, los postes de pared lateral se colocan con centros de 12 a 16 pulgadas y soportan el panel. Compiten dos construcciones. La forma más antigua es un poste en Z o en sombrero remachado o pegado detrás de una chapa plana. La forma más reciente, común en los semirremolques de laterales de Europa y China, es una sección de caja de varios nervios, laminada en frío, que sustituye por completo el conjunto de chapa y poste. Esa construcción exige un perfilador más ancho, de 20 a 26 estaciones, y elimina una operación de remachado del montaje.
Especificaciones:

| Pieza | Método de producción | Por qué |
|---|---|---|
| Panel lateral, de techo y de puerta de contenedor | Conformado por rodillos | Corrugado profundo continuo, alto volumen, control del borde de soldadura |
| Larguero lateral inferior del contenedor, travesaño de piso | Conformado por rodillos | Sección constante, 24 perfiles por contenedor |
| Poste de esquina de contenedor | Conformado en frío, luego soldado | Sección cerrada profunda de 6mm, volumen bajo por unidad |
| Bloque de esquina de contenedor | Acero fundido | Pieza de trayectoria de carga, geometría ISO 1161 fija |
| Travesaño de remolque, larguero lateral, larguero de protección | Conformado por rodillos | Material largo, sección constante, objetivos de peso |
| Viga principal de remolque, sección en H | Placa soldada | 500 mm de profundidad, brida de 8 a 16 mm, poco volumen por longitud |
| Eje, suspensión, bulón rey, patas de apoyo | Comprado | No es una pieza de conformación |
Imprima esta tabla. Alrededor del 60% del peso de acero de un contenedor o remolque puede salir de una perfiladora. El resto se suelda, se funde o se compra, y ningún proveedor puede cambiar eso.
| Métrico | Cifra | Fuente |
|---|---|---|
| Producción de contenedores nuevos en China, 2025 | unos 6.45 millones de TEU | Asociación de la Industria de Contenedores de China, 2026 |
| Cambio frente a 2024 | baja 20,4 % | igual |
| Previsión para China 2026 | 4,5 a 5,0 millones de TEU | igual |
| Cuota de mercado global de China | por encima del 96 % | igual |
| Capacidad instalada en China | 12.5 millones de TEU al año | igual |
| Flota mundial de contenedores | 33.69 millones de TEU, 7,497 buques | datos de flota, cierre de 2025 |
| Vida útil del contenedor | 15 a 25 años | práctica de la industria |
Lea esas cifras con atención. La producción cayó un 20.4% en 2025 y se prevé que vuelva a bajar en 2026, mientras que la capacidad instalada se sitúa en 12.5 millones de TEU. La utilización apenas supera la mitad. Es un mercado despiadado para quien compre una línea nueva de paneles para perseguir volumen de contenedores.
El dinero no está en la producción de cajas nuevas. Está en la reparación y el reacondicionamiento. Una flota de 33,69 millones de TEU con una vida útil de 15 a 25 años genera un flujo permanente de paneles de recambio, y los talleres de reparación de depósitos compran líneas más pequeñas que las plantas de cajas. El Institute of International Container Lessors fija las normas de inspección y reparación con las que trabajan los depósitos. Si estás evaluando una máquina de perfilado de contenedores en 2026, el canal de reparación es donde la demanda está menos disputada.
| Tipo de línea | Banda de precio típica | Factor de retorno |
|---|---|---|
| Línea de panel lateral de contenedor | $180,000 to $420,000 | Volumen de paneles, contratos de suministro con fábricas de contenedores |
| Línea de paneles de techo y puerta de contenedor | $120,000 to $260,000 | Incluida con una línea de panel lateral |
| Línea de largueros y travesaños de contenedor | $90,000 to $200,000 | Volumen de reparación en depósito |
| Línea de travesaños y largueros de remolque | $110,000 to $240,000 | Unidades por semana, especificación de peso |
| Línea de arcos de techo y postes de pared de remolque | $70,000 to $180,000 | Ritmo de fabricación de remolques |
El caso del margen es claro en las piezas. Un panel lateral de Corten de 1.6mm de 1,116mm por 2,400mm pesa unos 35.7 kg. La bobina a precios de Corten deja la materia prima entre $28 y $34. Los paneles terminados se venden en la franja de $39 a $45 en volumen y más caro en pedidos de reparación de un solo panel. Ese es un margen estrecho solo con el acero.
El margen está en el espesor y en la profundidad. Un panel de 2.0mm para contenedores de 9 pies de altura (high cube) lleva más acero y más precio. Una línea de paneles a 18 m/min fabrica unas 7 piezas por minuto con una longitud de corte de 2.4m, así que el rendimiento no es la restricción. La restricción es quién compra los paneles. Los talleres de reparación con contratos estables funcionan mejor con una combinación de techo y panel lateral de $200,000 que una fábrica de contenedores con una línea lateral dedicada de $400,000.
Una máquina de perfilado de contenedores se mueve en una franja de coste distinta a la de los equipos de cubierta de catálogo. Una línea de chapa de cubierta compite por precio por metro. Una línea de paneles de contenedor compite por precisión de profundidad de corrugación, calidad del borde de soldadura y comportamiento del Corten en el conformado. La velocidad vende equipo de catálogo. La tolerancia vende equipo de transporte.
If your product mix spans both containers and trailers, a perfiladora de doble capa can carry two shallow profiles on one base, but do not expect it to handle container ribs on one deck and trailer rails on the other. The gauge gap is too wide. A máquina perfiladora de rodillos personalizada built around your actual panel schedule usually beats a catalogue line, and the price drivers are station count, cutoff type, and whether you need an in-line curver.


What Is a Cable Tray Roll Forming Machine? How It...
Leer más

Steel Silo Roll Forming: 4 Profiles for Grain and Cement...
Leer más
Two Cable Tray Roll Forming Machines Ready to Ship to...
Leer más
Roll Forming Machine Foundation: 5 Concrete Specs and Layout Rules...
Leer más English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



