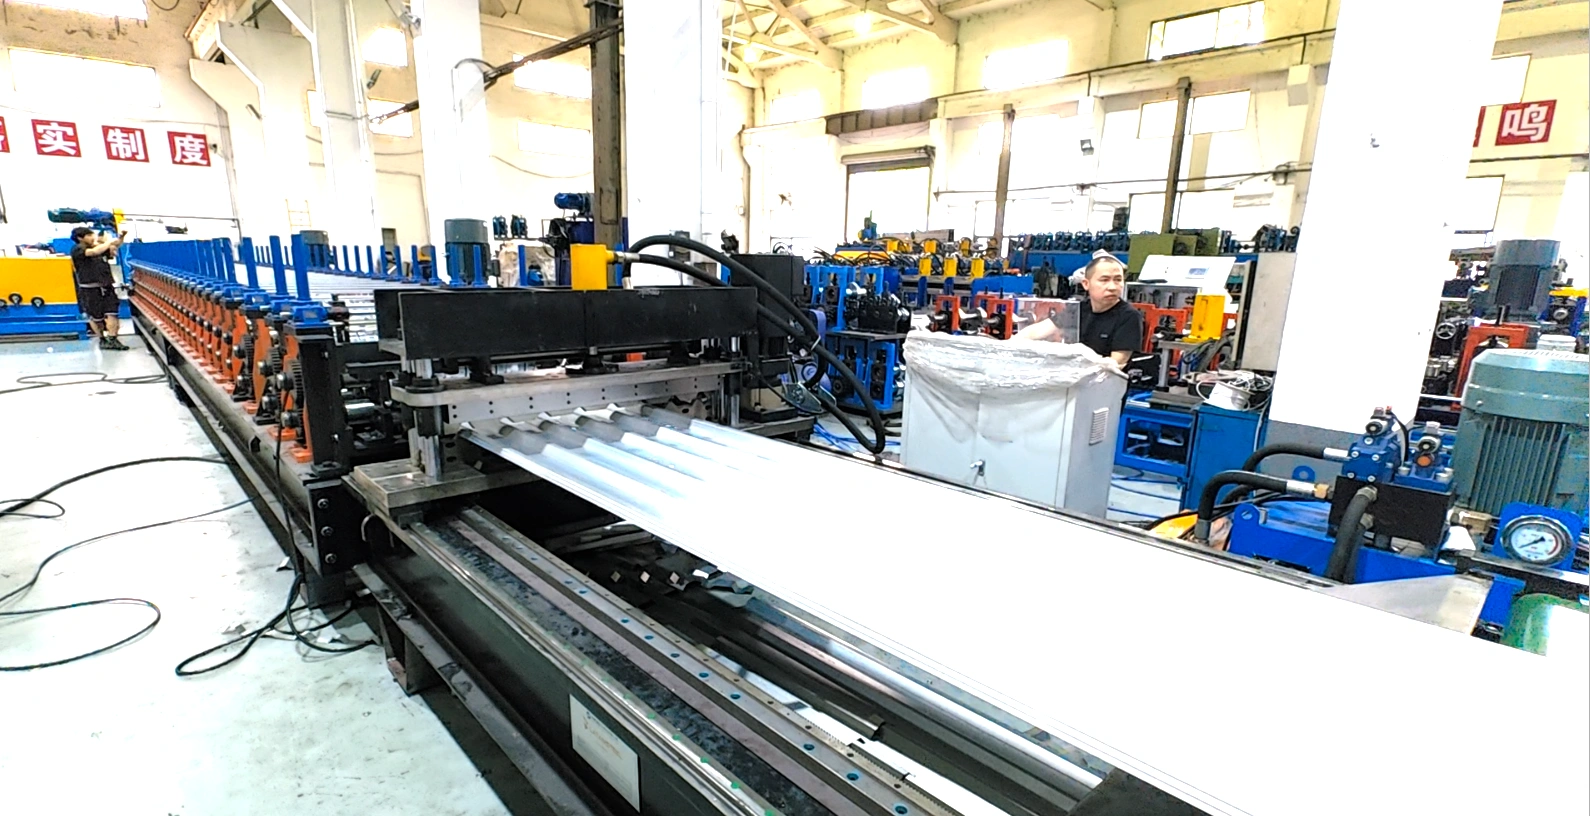
Inicio / Máquina perfiladora / máquina perfiladora de chapa metálica / máquina perfiladora de chapa para cubierta

máquina perfiladora de chapa para cubierta

El ancho útil define la línea, no el largo de la chapa

Respuesta breve: Una máquina perfiladora de chapa de cubierta transforma bobina revestida plana en chapas de cubierta y fachada acabadas en una sola pasada continua. Se dimensiona por la sección del perfil y el ancho útil, no por el largo de la chapa. Una construcción estándar conforma acero de 0,2 a 0,8 mm a 8 a 15 m/min en 16 a 26 bastidores.
La mayoría de los compradores de una máquina perfiladora de chapa de cubierta empieza con una foto de un tejado y una petición de precio. La foto no responde a las dos preguntas que definen la máquina. Qué sección lleva esa chapa y qué ancho tiene un panel acabado una vez solapado. Esos dos números fijan el juego de rodillos, el diámetro del eje, la carrera de corte y buena parte del precio final.
Esta página cubre toda la familia. Cada perfil citado abajo tiene su propia página detallada con dimensiones y utillaje. Lea primero esta para decidir qué máquina perfiladora de chapa de cubierta necesita y luego abra la página del perfil para los números.
Máquina perfiladora de revestimientos de techos y paredes Spandeck con nervaduras trapezoidales

Qué hace una máquina perfiladora de chapa de cubierta

Una máquina perfiladora de chapa de cubierta se compone de seis módulos. La bobina entra por un extremo, las chapas acabadas salen por el otro y nada es manual una vez ajustada la línea.
  1. Desbobinador de 5 t de serie, que sostiene la bobina y la suelta con contrapresión.
  2. Alimentación y guiado, un par de rodillos laterales ajustables que mantienen la banda centrada.
  3. Bastidores de conformado, los soportes de rodillos que curvan la banda hasta el perfil paso a paso.
  4. Punzonado o embutido, solo en perfiles tipo teja que necesitan el escalón o una línea de sombra.
  5. Corte, una cizalla o sierra que corta la banda en movimiento a la longitud pedida.
  6. Mesa de salida o apilador, que recibe la chapa sin marcar el recubrimiento.
El corte es donde más difieren las máquinas perfiladoras de chapa de cubierta. Una cizalla de corte posterior viaja con la banda y corta al vuelo, así el tren nunca se detiene entre chapas. Eso es lo que mantiene una línea de 15 m/min a 15 m/min. Una sierra de parada y corte cuesta menos y admite material más grueso, pero cada chapa cuesta una parada y un arranque, cerca de un segundo por corte en largos de 3,6 m.
Proceso de perfilado de láminas para techos

Seis familias de perfil, un mismo diseño de bastidor

Una máquina perfiladora de chapa de cubierta es un bastidor, un accionamiento y un juego de rodillos. El bastidor y el accionamiento se repiten en toda la familia. Los rodillos y las guías laterales no. Por eso un taller puede servir varios mercados con la misma máquina base y utillaje distinto.
Familia de perfilAncho útilNervio o pasoDónde se vende
Ondulada, onda redonda762 mm u 1000 mmpaso 76,2 mm, profundidad 18 mmÁfrica, Oriente Medio, exportación general
IBR, nervio de cajón invertido686 mm u 890 mmaltura de nervio 38 mmÁfrica austral
Trapezoidal o spandeck840 mm u 1000 mmnervio 35 mm, paso 200 mmEuropa, CCG, Australia
perfil de cajón1000 mmnervio 32 mm, fondo planoReino Unido, Irlanda
junta alzada300 a 500 mmjunta de 25 a 65 mmCubiertas comerciales de baja pendiente
Teja y teja escalonadamódulo de 1000 a 1200 mmpaso de teja más escalónResidencial, mercados de renovación
Una máquina perfiladora de chapa de cubierta pedida para exportación suele salir con una de las tres primeras familias. La ondulada es el juego de rodillos más barato y el más tolerante con el ancho de bobina. IBR gana donde el comprador trabaja con una norma nacional de chapa. La trapezoidal cubre la mayor luz entre correas, por eso domina las naves industriales.
Páginas de perfil con todas las dimensiones: chapa ondulada, chapa IBR, trapezoidal de gran ancho, perfil de cajón, junta alzada, y la teja metálica.

Especificación técnica

Estos son los números de nuestra máquina perfiladora de chapa de cubierta estándar de una capa. El espesor y el ancho de bobina mueven el eje, el motor y el número de bastidores, así que tome el tope de cada rango como otra máquina.
ParámetroVersión estándarEfecto en la línea
Ancho de bobina600 a 1250 mmAncho de cara de rodillo y recorrido de guía
Espesor del material0,2 a 0,8 mmLuz entre rodillos, tamaño de motor, fuerza de corte
Límite elástico235 a 550 MPaNúmero de estaciones y rigidez del eje
Estaciones de perfilado16 a 26Acabado superficial y precisión del nervio
Diámetro de eje76 mm, ASTM 1045Flexión a todo ancho
Material de los rodillosASTM 1045, cromado 0,05 mmDesgaste del recubrimiento en bobina pintada
Motor principal7.5 kWVelocidad al espesor máximo
Estación hidráulica4 kWCiclo de corte y opciones de desbobinador
Velocidad de trabajo8 a 15 m/minProducción por turno
ControlPLC Panasonic, longitud por encoderTolerancia de longitud y conteo de lotes
Tolerancia de longitudmás o menos 1,5 mmAjuste en obra y desperdicio
Alimentación eléctrica380 V, 50 Hz, trifásicaDimensionado del generador en obra
Por encima de 0,8 mm a 1250 mm de ancho, pida el eje de 90 mm y un motor de 11 kW. El bastidor y la cizalla tienen que crecer con él. Construir una máquina perfiladora de chapa de cubierta de 1,2 mm sobre un bastidor de 0,5 mm es el error de especificación más común que vemos en los planos que recibimos.

Del ancho de bobina al ancho útil

En una máquina perfiladora de chapa de cubierta, el ancho útil siempre es menor que el ancho de bobina. La diferencia es el acero que consumen los nervios más el recorte de borde, y la fija el juego de rodillos. El operario no puede cambiarla ajustando una guía.
Ancho de bobinaAncho útilAcero consumido por nervios y recortePerfil
1250 mm1000 mm250 mm, 20,0 por cientoTrapezoidal TR35
1000 mm840 mm160 mm, 16,0 por cientoTrapezoidal estrecho
940 mm890 mm50 mm, 5,3 por cientoIBR 890
762 mm686 mm76 mm, 10,0 por cientoIBR 686
914 mm762 mm152 mm, 16,6 por cientoOndulada 3 pulgadas
1250 mm1050 mm200 mm, 16,0 por cientoWidespan
Presupueste en ancho útil y compre la bobina en ancho de alimentación. Un techador cobra por metro cuadrado de cubierta acabada, así que el número que llega al cliente es siempre el ancho útil. La columna de porcentaje es la verdadera palanca de coste. Pase el mismo tonelaje por un perfil con 20 por ciento de recorte y venderá 20 por ciento menos cubierta con la misma bobina.

Velocidad, producción y cálculo por turno

La velocidad en la ficha de una máquina perfiladora de chapa de cubierta es la del tren sin interrupciones. La producción real es menor, y la brecha entre ambas es donde fallan la mayoría de los planes de negocio.
ComposiciónCajasVelocidad del trenChapas por turno de 8 horas a 3,6 m
Estándar de una capa16 a 208 a 15 m/min750 a 1.400
Alta velocidad con servomotor20 a 2625 a 30 m/min1.900 a 2.800
de doble capa16 más 168 a 12 m/min700 a 1.100
Teja con prensa de escalón18 a 223 a 6 m/min250 a 500
El cálculo es sencillo. A 12 m/min una chapa de 3,6 m tarda 18 segundos, así que una máquina perfiladora de chapa de cubierta hace unas 200 chapas por hora sin paradas. Un turno son ocho horas, pero los cambios de bobina, el embalaje y las pausas se llevan 25 a 35 por ciento. Cuente con el 70 por ciento de la cifra teórica y no se llevará una decepción.
La velocidad del tren rara vez es el cuello de botella en una máquina perfiladora de chapa de cubierta. Una bobina de 5 t a 0,5 mm y 1250 mm de ancho da unos 1.000 m, es decir unas 280 chapas. Eso es un cambio de bobina cada 85 minutos a plena velocidad, y cada cambio cuesta de 8 a 12 minutos con desbobinador hidráulico. Compre el desbobinador de 10 t antes que el tren más rápido.
máquina de conformación de perfiles de paneles de techo de alta velocidad

Panel lateral o columna guía

En toda máquina perfiladora de chapa de cubierta aparecen dos estructuras laterales. Ambas sostienen los bloques deslizantes que llevan los extremos de los ejes. La diferencia está en cómo viaja la carga.
Un panel lateral es una placa de acero maciza a cada lado, perforada para cada bastidor. Es rígido, es simple y se mantiene escuadrado tras una década en un taller caluroso. Una columna guía usa columnas separadas por bastidor. Parece más ligera y da mejor acceso a los rodillos para limpiarlos.
Nuestra opinión es directa. Para trabajo de cubierta de 0,2 a 0,8 mm a 1250 mm de ancho, un bastidor de placa de acero soldada es más resistente que un bastidor de columnas al mismo precio, y la mayoría de las fábricas chinas ya lo construye así. Elija columnas cuando el acceso de servicio importe más que la rigidez, algo que ocurre en líneas de casete y de doble capa, donde los rodillos se cambian a menudo.
Máquina perfiladora de rollos para techos de doble capa

Opciones que cambian el precio

Seis de estas salen en cada máquina perfiladora de chapa de cubierta que fabricamos. El resto se cotiza por proyecto, y cada una mueve el precio entregado en un orden de magnitud conocido.
ConceptoCommon we useOpcional
DesbobinadorManual 5 tHidráulico 5 t o 10 t
Estructura lateralWall panel typeGuide pillar type
Material de los rodillosAcero 45#, cromadoAcero para rodamientos GCr15
Manipulación del productoMesa de salida sin motorapilador automático
RodamientosHRBSKF, FAG, NSK
Componentes eléctricosDomestic brandSiemens, Panasonic, Mitsubishi
CorteCizalla de corte posteriorSierra volante para calibre pesado
ControlPulsador más contadorPantalla táctil, memoria de lotes, soporte remoto
Dos opciones de la máquina perfiladora de chapa de cubierta se amortizan más rápido. Un desbobinador hidráulico elimina la carga manual de la bobina y los 10 minutos de cambio que trae consigo. Un apilador automático protege la película de pintura de la última chapa de cada pila, que es la que el cliente inspecciona.

Cómo especificar la línea

Envíe cuatro cosas y el presupuesto de la máquina perfiladora de chapa de cubierta deja de ser una adivinanza.
  1. Un plano de sección de la chapa con altura de nervio, paso y ancho útil. Una foto no basta, porque 20 mm de diferencia en el nervio cambian todos los rodillos.
  2. Rango de ancho de bobina y espesor, con el grado de acero y el recubrimiento. Galvanizado, prepintado y Galvalume se conforman de forma distinta con el mismo espesor.
  3. Producción requerida por turno y el largo de chapa que más vende. Ambos deciden el tipo de corte y el largo de la mesa de salida.
  4. Energía en obra. Una acometida de 380 V y un generador con arranque suave son máquinas distintas.
Con eso construimos el juego de rodillos en Copra, simulamos el desarrollo del perfil y confirmamos el número de bastidores antes de cortar acero. Si su perfil no está en nuestra biblioteca, la perfiles personalizados página detalla lo que debe contener el plano. El catálogo de máquinas para chapa metálica tiene el catálogo completo de bastidores y opciones.
Para líneas de panel que alimentan una planta mayor, el mismo plano también define cómo las máquinas double layer y ridge cap se ajustan a ella, de modo que la cubierta y sus remates salen de un mismo utillaje.
Hemos construido máquinas de roll forming para láminas de techo desde 2005, con más de 80 ingenieros y técnicos y más de 500 máquinas en más de 50 países, bajo ISO 9001 y CE. Los perfiles de techo construidos según una norma nacional se verifican contra esa norma antes del envío. Para el mercado de EE. UU. y Canadá, el Metal Building Manufacturers Association publica las tablas de panel y carga que sus clientes le citarán. Los proveedores de bobina y los techadores trabajan según la práctica de detalle de NRCA , y la Asociación Americana de Galvanizadores cubre la parte de recubrimiento de zinc de la especificación.

Preguntas frecuentes sobre la máquina perfiladora de chapa de cubierta

P: ¿Cuál es la especificación estándar de una máquina perfiladora de chapa de cubierta?

R: Bobina de 600 a 1250 mm, espesor de 0,2 a 0,8 mm, 16 a 26 bastidores, eje de 76 mm, motor principal de 7,5 kW, central hidráulica de 4 kW y desbobinador de 5 t. Esa configuración trabaja a 8 a 15 m/min con una tolerancia de largo de más o menos 1,5 mm.

P: ¿Puede una máquina hacer varios perfiles de cubierta?

R: No con un solo juego de rodillos en una máquina perfiladora de chapa de cubierta. La altura de nervio, el paso y el ancho útil viven en los rodillos, así que una sección nueva necesita rodillos nuevos o un casete. Cambiar solo el ancho de bobina no requiere utillaje nuevo, solo ajustar la guía lateral.

P: ¿Cuántas chapas produce por turno?

R: Una máquina perfiladora de chapa de cubierta estándar de una capa a 12 m/min hace unas 1.400 chapas de 3,6 m en ocho horas al 70 por ciento de eficiencia. Las líneas de alta velocidad con servomotor llegan a 2.000 o más, pero un cambio de bobina de 5 t cada 85 minutos limita la cifra real.

P: ¿Qué espesor y resistencia de acero puede conformar la línea?

R: De 0,2 a 0,8 mm a 235 a 550 MPa en el bastidor estándar. La cubierta suele ir de 0,45 a 0,55 mm galvanizada o prepintada. Por encima de 0,8 mm a todo el ancho de 1250 mm, pida el eje de 90 mm y el motor de 11 kW.

P: ¿Cuánto ancho de bobina pierdo frente al ancho útil?

R: Entre 5 y 20 por ciento según el perfil. Pida al vendedor de cualquier máquina perfiladora de chapa de cubierta ese porcentaje antes de comparar precios. IBR 890 pierde 5,3 por ciento, la ondulada de 3 pulgadas pierde 16,6 por ciento y la trapezoidal TR35 pierde 20 por ciento. Ese porcentaje es la forma más rápida de comparar dos perfiles por coste por metro cuadrado.

P: ¿Panel lateral o columna guía, cuál elijo?

R: Panel lateral para una máquina perfiladora de chapa de cubierta que conforma de 0,2 a 0,8 mm a 1250 mm de ancho. Es más rígido y aguanta escuadrado más tiempo. La columna guía tiene sentido en líneas de casete y de doble capa, donde los rodillos salen a menudo y el acceso importa más que la rigidez.

P: ¿Es mejor una máquina de doble capa que dos líneas simples?

R: Depende del espacio en planta. Un bastidor hace IBR y ondulada con un desbobinador y un armario de control, lo que reduce a la mitad la huella y el número de operarios. Dos líneas simples cuestan más pero permiten hacer ambos perfiles a la vez.

P: ¿Cuál es el plazo de entrega y qué pasa en obra?

R: De 45 a 60 días tras la aprobación del plano, con dos a tres semanas más si hay utillaje de casete. La puesta en marcha y la formación de operarios llevan de 7 a 10 días con nuestro ingeniero en planta, incluida la primera bobina y la calibración de largo.
Última actualización: 2026-11-01
Registro de cambios del artículo
2026-11-01: Reescritura completa de la página 593. Se sustituyó el texto de 2018, se añadieron las seis familias de perfil con anchos útiles, la conversión de bobina a ancho útil, el cálculo de producción por turno, una tabla de especificaciones de 12 filas, cuatro imágenes de cuerpo, páginas de perfil y enlaces de autoridad, y ocho preguntas frecuentes.
Desencadenantes de la próxima revisión
Revisión de la norma nacional de chapa de cubierta en un mercado de exportación importante
Movimiento del precio del acero superior al 15 %
Nuevo utillaje de casete o de doble capa disponible

Consulta rápida

Envíenos sus requisitos: le responderemos en un plazo de 24 horas.

Haz clic o arrastra los archivos aquí.
PDF, DWG, DXF, STEP, PNG, JPG — Máx. 20MB

¡Consulta enviada correctamente!

Gracias por su interés en Believe Industry. Nuestro equipo de ingeniería se pondrá en contacto con usted en un plazo de 24 horas.

¿Necesitas una respuesta urgente? Envía un correo electrónico. enquiry@believeindustry.com

Índice de contenidos

Publicaciones recientes Believe Industry

Consejos sobre guías de compra, tecnología de máquinas y mantenimiento

Heavy gauge strip punching station with servo feeder on a step beam line

Perfilado para señalización: 7 perfiles de vallas y postes

Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...

Leer más