Главная / Профилегибочный станок / профилегибочная машина для листового металла / профилегибочной машиной для кровельного листа

профилегибочной машиной для кровельного листа

Ширина перекрытия задаёт линию, а не длина листа

Короткий ответ: Машина для профилирования кровельного листа превращает плоский рулон с покрытием в готовые кровельные и стеновые листы за один непрерывный проход. Её размеры определяют сечение профиля и ширина перекрытия, а не длина листа. Стандартное исполнение формует сталь 0,2 до 0,8 мм на скорости 8 до 15 м/мин на 16 до 26 клетях.
Большинство покупателей машины для профилирования кровельного листа начинают с фотографии крыши и запроса цены. Фотография не отвечает на два вопроса, которые определяют конструкцию. Какое сечение у этого листа и какова ширина готовой панели после нахлёста. Эти два числа задают комплект валков, диаметр вала, ход отрезного устройства и значительную часть конечной цены.
Эта страница охватывает всё семейство. У каждого профиля ниже есть отдельная подробная страница с размерами и оснасткой. Сначала прочитайте эту, чтобы понять, какая машина для профилирования кровельного листа вам нужна, затем откройте страницу профиля за цифрами.
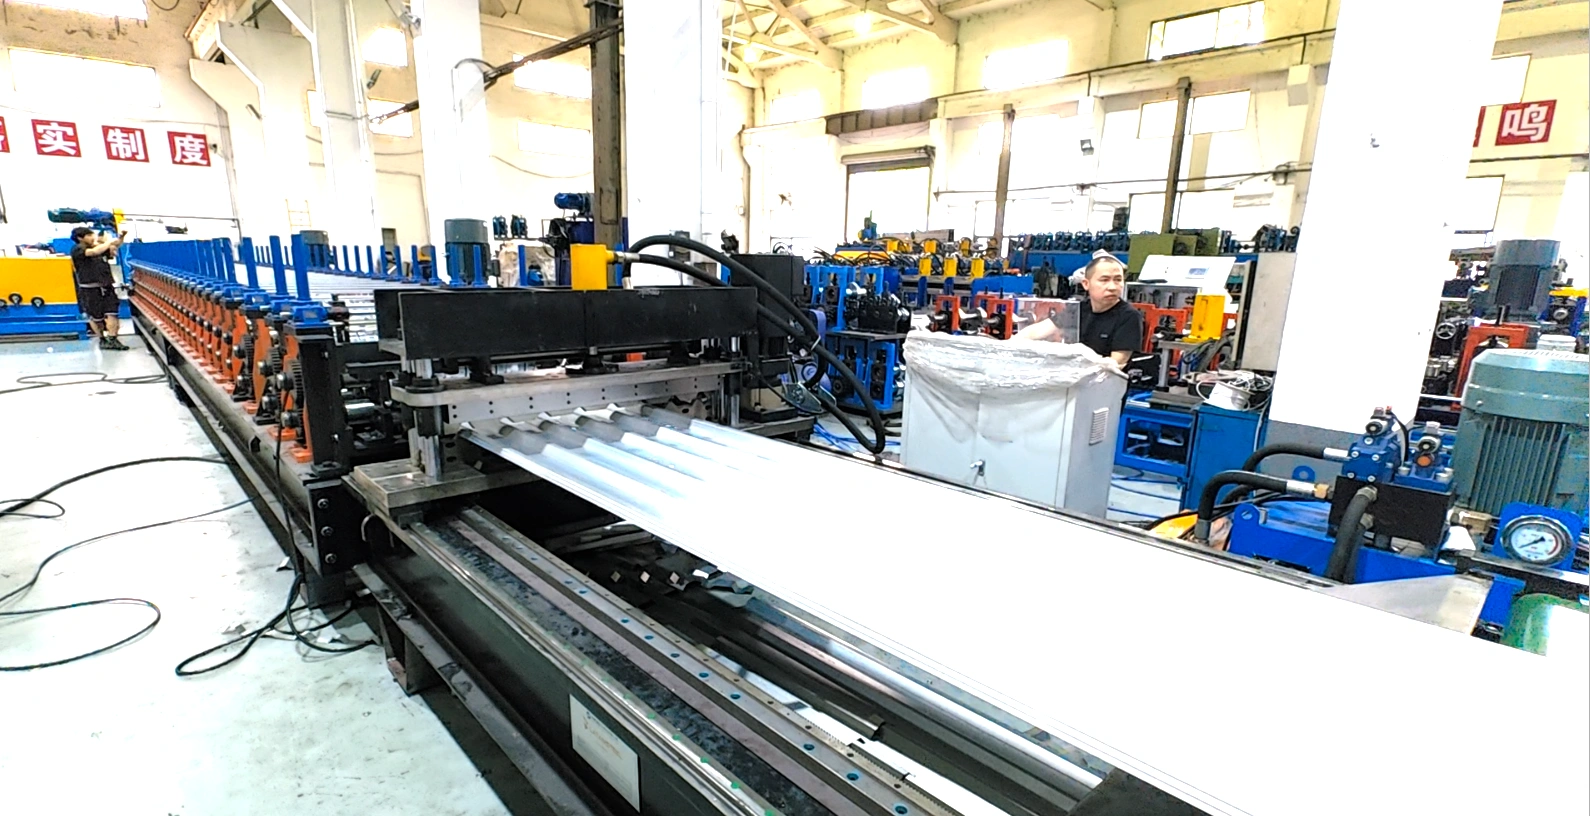
Профилегибочная машина для производства трапециевидных ребристых кровель и облицовки стен Spandeck

Что делает машина для профилирования кровельного листа

Машина для профилирования кровельного листа состоит из шести модулей. Рулон входит с одного конца, готовые листы выходят с другого, и после настройки линии ничего не делается вручную.
  1. Разматыватель на 5 т в стандарте, держит рулон и подаёт полосу с подпором.
  2. Подача и направление, пара регулируемых боковых роликов, которые держат полосу по центру.
  3. Формовочные клети, станины с валками, которые шаг за шагом изгибают полосу до профиля.
  4. Пробивка или тиснение, только на профилях типа черепицы, где нужна ступенька или теневая линия.
  5. Резка, гильотинные ножницы или пила, которые режут движущуюся полосу на заданную длину.
  6. Отводной стол или укладчик, который принимает лист, не повреждая покрытие.
Резка отличает машины для профилирования кровельного листа друг от друга сильнее всего. Гильотина пост-реза идёт вместе с полосой и режет на ходу, поэтому стан никогда не останавливается между листами. Именно это удерживает линию 15 м/мин на 15 м/мин. Пила с остановкой стоит дешевле и берёт более толстый металл, но каждый лист требует остановки и повторного разгона, примерно секунда на рез при длине 3,6 м.
Процесс профилирования кровельных листов

Шесть семейств профилей, одна конструкция станины

Машина для профилирования кровельного листа это станина, привод и комплект валков. Станина и привод повторяются во всём семействе. Валки и боковые направляющие нет. Поэтому один цех может обслуживать несколько рынков на одной базовой машине с разной оснасткой.
Семейство профиляПолезная ширинаРебро или шагГде продаётся
Волнистый, круглая волна762 мм или 1000 ммшаг 76,2 мм, глубина 18 ммАфрика, Ближний Восток, общий экспорт
IBR, перевёрнутое коробчатое ребро686 мм или 890 ммвысота ребра 38 ммЮг Африки
Трапециевидный или spandeck840 мм или 1000 ммребро 35 мм, шаг 200 ммЕвропа, GCC, Австралия
коробчатый профиль1000 ммребро 32 мм, плоское полеВеликобритания, Ирландия
фальцевая кровля300 до 500 ммфальц 25 до 65 ммКоммерческие кровли малого уклона
Черепица и ступенчатая черепицамодуль 1000 до 1200 ммшаг черепицы плюс ступенькаЖильё, рынок реконструкции
Машина для профилирования кровельного листа, заказанная на экспорт, обычно идёт с одним из первых трёх семейств. Волнистый профиль это самый дешёвый комплект валков и самый терпимый к ширине рулона. IBR выигрывает там, где покупатель работает по национальному стандарту листа. Трапециевидный держит самый широкий пролёт между прогонами, поэтому доминирует на промышленных складах.

Технические характеристики

Это цифры нашей стандартной однослойной машины для профилирования кровельного листа. Толщина и ширина рулона меняют вал, двигатель и число клетей, поэтому верх каждого диапазона считайте другой машиной.
ПараметрСтандартное исполнениеВлияние на линию
Ширина рулона600 до 1250 ммШирина бочки валка и ход направляющих
Толщина материала0,2 до 0,8 ммЗазор валков, мощность двигателя, усилие реза
Предел текучести235 до 550 МПаЧисло клетей и жёсткость вала
Формовочные клети16 до 26Чистота поверхности и точность гофра
Диаметр вала76 mm, ASTM 1045Прогиб на полной ширине
Материал валковASTM 1045, хром 0,05 ммИзнос покрытия на окрашенном рулоне
Главный привод7.5 кВтСкорость на максимальной толщине
Гидростанция4 kWЦикл реза и опции разматывателя
Рабочая скорость8–15 м/минВыпуск за смену
УправлениеPLC Panasonic, длина по энкодеруДопуск по длине и счёт партий
Допуск по длинеплюс минус 1,5 ммПодгонка на объекте и отход
Электропитание380 В, 50 Гц, три фазыПодбор генератора на объекте
Выше 0,8 мм при ширине 1250 мм заказывайте вал 90 мм и двигатель 11 кВт. Станина и ножницы должны расти вместе с ним. Построить машину для профилирования кровельного листа на 1,2 мм на станине от 0,5 мм это самая частая ошибка в спецификациях, которую мы видим во входящих чертежах.

От ширины рулона к ширине перекрытия

У машины для профилирования кровельного листа ширина перекрытия всегда меньше ширины рулона. Разница это сталь, которую забирают рёбра плюс обрезка кромки, и её задаёт комплект валков. Оператор не может изменить её регулировкой направляющей.
Ширина рулонаПолезная ширинаСталь на рёбра и обрезкуПрофиль
1250 мм1000 мм250 мм, 20,0 процентаТрапециевидный TR35
1000 мм840 мм160 мм, 16,0 процентаТрапециевидный узкий
940 mm890 мм50 мм, 5,3 процентаИБР 890
762 mm686 mm76 мм, 10,0 процентаIBR 686
914 mm762 mm152 мм, 16,6 процентаВолнистый 3 дюйма
1250 мм1050 мм200 мм, 16,0 процентаWidespan
Считайте в ширине перекрытия, покупайте рулон по ширине подачи. Кровельщик берёт деньги за квадратный метр готовой кровли, поэтому до клиента всегда доходит ширина перекрытия. Столбец с процентами это настоящий рычаг затрат. Прогоните тот же тоннаж через профиль с 20 процентами обрезки и вы продадите на 20 процентов меньше кровли из того же рулона.

Скорость, выпуск и расчёт по смене

Скорость в паспорте машины для профилирования кровельного листа это скорость стана без остановок. Реальный выпуск ниже, и разрыв между ними это место, где рушатся большинство бизнес-планов.
КонструкцияКлетиСкорость станаЛистов за смену 8 часов при 3,6 м
Стандартное однослойное16–208–15 м/мин750 до 1 400
Скоростное с сервоприводом20–2625 до 30 м/мин1 900 до 2 800
двухслойная16 плюс 168–12 м/мин700 до 1 100
Черепица с прессом ступеньки18–223 до 6 м/мин250 до 500
Расчёт простой. При 12 м/мин лист 3,6 м проходит за 18 секунд, значит машина для профилирования кровельного листа делает около 200 листов в час без остановок. Смена это восемь часов, но смена рулона, упаковка и перерывы оператора забирают 25 до 35 процентов. Планируйте 70 процентов от теоретического числа и разочарования не будет.
Скорость стана редко бывает узким местом машины для профилирования кровельного листа. Рулон 5 т при 0,5 мм и ширине 1250 мм даёт около 1 000 м, то есть примерно 280 листов. Это смена рулона каждые 85 минут на полной скорости, и каждая смена стоит 8 до 12 минут с гидравлическим разматывателем. Купите разматыватель на 10 т прежде, чем более быстрый стан.
машину высокоскоростного профилирования кровельных панелей

Стеновая панель или направляющая стойка

У каждой машины для профилирования кровельного листа есть две боковые конструкции. Обе держат ползуны, в которых сидят концы валов. Разница в том, как идёт нагрузка.
Стеновая панель это цельная стальная плита с каждой стороны, с расточкой под каждую клеть. Она жёсткая, простая и остаётся в квадрате после десяти лет в горячем цеху. Направляющая стойка использует отдельные стойки на каждую клеть. Она выглядит легче и даёт лучший доступ к валкам для чистки.
Наше мнение прямое. Для кровельной работы 0,2 до 0,8 мм при ширине 1250 мм сварная стальная плита прочнее стоечной рамы при той же цене, и большинство китайских заводов уже так и строит. Выбирайте стойки, когда доступ для обслуживания важнее жёсткости, а это бывает на кассетных и двухслойных линиях, где валки меняют часто.
Профилегибочная машина для двухслойной кровли

Опции, которые меняют цену

Шесть из них идут на каждой машине для профилирования кровельного листа, которую мы делаем. Остальные считаются по проекту, и каждая двигает цену поставки на известный порядок.
ПараметрCommon we useОпция
Разматыватель5 т ручной5 т или 10 т гидравлический
Боковая конструкцияWall panel typeGuide pillar type
Материал валковСталь 45#, хромированиеПодшипниковая сталь GCr15
Обработка продукцииНеприводной отводящий столавтоматический укладчик
ПодшипникиHRBSKF, FAG, NSK
ЭлектрикаDomestic brandSiemens, Panasonic, Mitsubishi
РезГильотина пост-резаЛетучая пила для тяжёлого сортамента
УправлениеКнопочный пульт плюс счётчикСенсорный экран, память партий, удалённая поддержка
Две опции машины для профилирования кровельного листа окупаются быстрее всего. Гидравлический разматыватель снимает ручную загрузку рулона и 10 минут перехода, которые с ней идут. Автоматический укладчик защищает слой краски на последнем листе каждой пачки, а именно его осматривает заказчик.

Как задать линию

Пришлите четыре вещи, и смета на машину для профилирования кровельного листа перестанет быть догадкой.
  1. Чертёж сечения листа с высотой ребра, шагом и шириной перекрытия. Фотографии мало, потому что 20 мм разницы в ребре меняют все валки.
  2. Диапазон ширины и толщины рулона с маркой стали и покрытием. Оцинкованная, окрашенная и Galvalume сталь формуются по-разному при одной толщине.
  3. Требуемый выпуск за смену и длина листа, которую вы продаёте чаще всего. И то и другое определяет тип резки и длину отводного стола.
  4. Питание на объекте. Сеть 380 В и генератор с плавным пуском это разные машины.
По этому мы строим комплект валков в Copra, моделируем развёртку профиля и подтверждаем число клетей до того, как режется сталь. Если вашего профиля нет в нашей библиотеке, страница индивидуальные профили перечисляет, что должен содержать чертёж. В каталог машин для листового металла есть полный каталог станин и опций.
Для панельных линий, питающих более крупный завод, тот же чертёж задаёт и то, как машины double layer и ridge cap привязываются к нему, чтобы кровля и её доборы выходили с одной оснастки.
We have built roofing sheet roll forming machines since 2005, with 80+ engineers and technicians and 500+ machines across 50+ countries, under ISO 9001 and CE. Roof profiles built to a national standard are checked against that standard before shipment. For the US and Canadian market, the Metal Building Manufacturers Association. публикует таблицы панелей и нагрузок, которыми ваши клиенты будут вас спрашивать. Поставщики рулона и кровельщики работают по практике деталировки NRCA , а Американская ассоциация гальванизаторов закрывает цинковое покрытие в спецификации.

Частые вопросы о машине для профилирования кровельного листа

В: Какая стандартная спецификация у машины для профилирования кровельного листа?

О: Рулон 600 до 1250 мм, толщина 0,2 до 0,8 мм, 16 до 26 клетей, вал 76 мм, главный двигатель 7,5 кВт, гидростанция 4 кВт и разматыватель на 5 т. Такое исполнение работает 8 до 15 м/мин с допуском по длине плюс минус 1,5 мм.

В: Может ли одна машина делать несколько кровельных профилей?

О: Нет с одним комплектом валков на одной машине для профилирования кровельного листа. Высота ребра, шаг и ширина перекрытия живут в валках, поэтому новое сечение требует новых валков или кассеты. Смена только ширины рулона не требует новой оснастки, нужна лишь подстройка боковой направляющей.

В: Сколько листов она даёт за смену?

О: Стандартная однослойная машина для профилирования кровельного листа при 12 м/мин делает около 1 400 листов по 3,6 м за восемь часов при 70 процентах эффективности. Скоростные линии с сервоприводом доходят до 2 000 и выше, но смена рулона на 5 т каждые 85 минут ограничивает реальную цифру.

В: Какую толщину и прочность стали формует линия?

О: 0,2 до 0,8 мм при 235 до 550 МПа на стандартной станине. Кровля обычно идёт 0,45 до 0,55 мм оцинкованная или окрашенная. Выше 0,8 мм на полной ширине 1250 мм заказывайте вал 90 мм и двигатель 11 кВт.

В: Сколько ширины рулона теряется на ширину перекрытия?

О: От 5 до 20 процентов в зависимости от профиля. Спросите у продавца любой машины для профилирования кровельного листа этот процент прежде, чем сравнивать цены. IBR 890 теряет 5,3 процента, волнистый 3 дюйма теряет 16,6 процента, трапециевидный TR35 теряет 20 процентов. Этот процент самый быстрый способ сравнить два профиля по стоимости квадратного метра.

В: Стеновая панель или направляющая стойка, что выбрать?

О: Стеновая панель для машины для профилирования кровельного листа, формующей 0,2 до 0,8 мм при ширине 1250 мм. Она жёстче и дольше держит квадрат. Направляющая стойка имеет смысл на кассетных и двухслойных линиях, где валки вынимают часто и доступ важнее жёсткости.

В: Двухслойная машина лучше двух отдельных линий?

О: Зависит от площади. Одна станина делает IBR и волнистый с одного разматывателя и одного шкафа управления, что вдвое сокращает пятно и число операторов. Две отдельные линии стоят дороже, но позволяют делать оба профиля одновременно.

В: Каков срок поставки и что происходит на объекте?

О: 45 до 60 дней после утверждения чертежа, плюс две три недели при кассетной оснастке. Пуск и обучение операторов занимают 7 до 10 дней с нашим инженером на объекте, включая первый рулон и калибровку длины.
Обновлено: 2026-11-01
Журнал изменений статьи
2026-11-01: Полная переработка страницы 593. Заменён текст 2018 года, добавлены шесть семейств профилей с ширинами перекрытия, пересчёт рулона в перекрытие, расчёт выпуска за смену, таблица характеристик на 12 строк, четыре изображения в тексте, страницы профилей и авторитетные ссылки, а также восемь вопросов и ответов.
Триггеры следующего пересмотра
Пересмотр национального стандарта кровельного листа на крупном экспортном рынке
Изменение цены рулона более чем на 15 процентов
Выпуск новой кассетной или двухслойной оснастки

Быстрый запрос

Отправьте нам ваше задание — мы ответим в течение 24 часов.

Перетащите файлы сюда, щелкнув по ним мышью.
PDF, DWG, DXF, STEP, PNG, JPG — максимум 20 МБ

Запрос успешно отправлен!

Благодарим вас за интерес к Believe Industry. Наша инженерная команда свяжется с вами в течение 24 часов.

Нужен срочный ответ? Напишите на электронную почту. enquiry@believeindustry.com

Содержание

Последние публикации Believe Industry

Руководство по выбору, технология оборудования и советы по обслуживанию