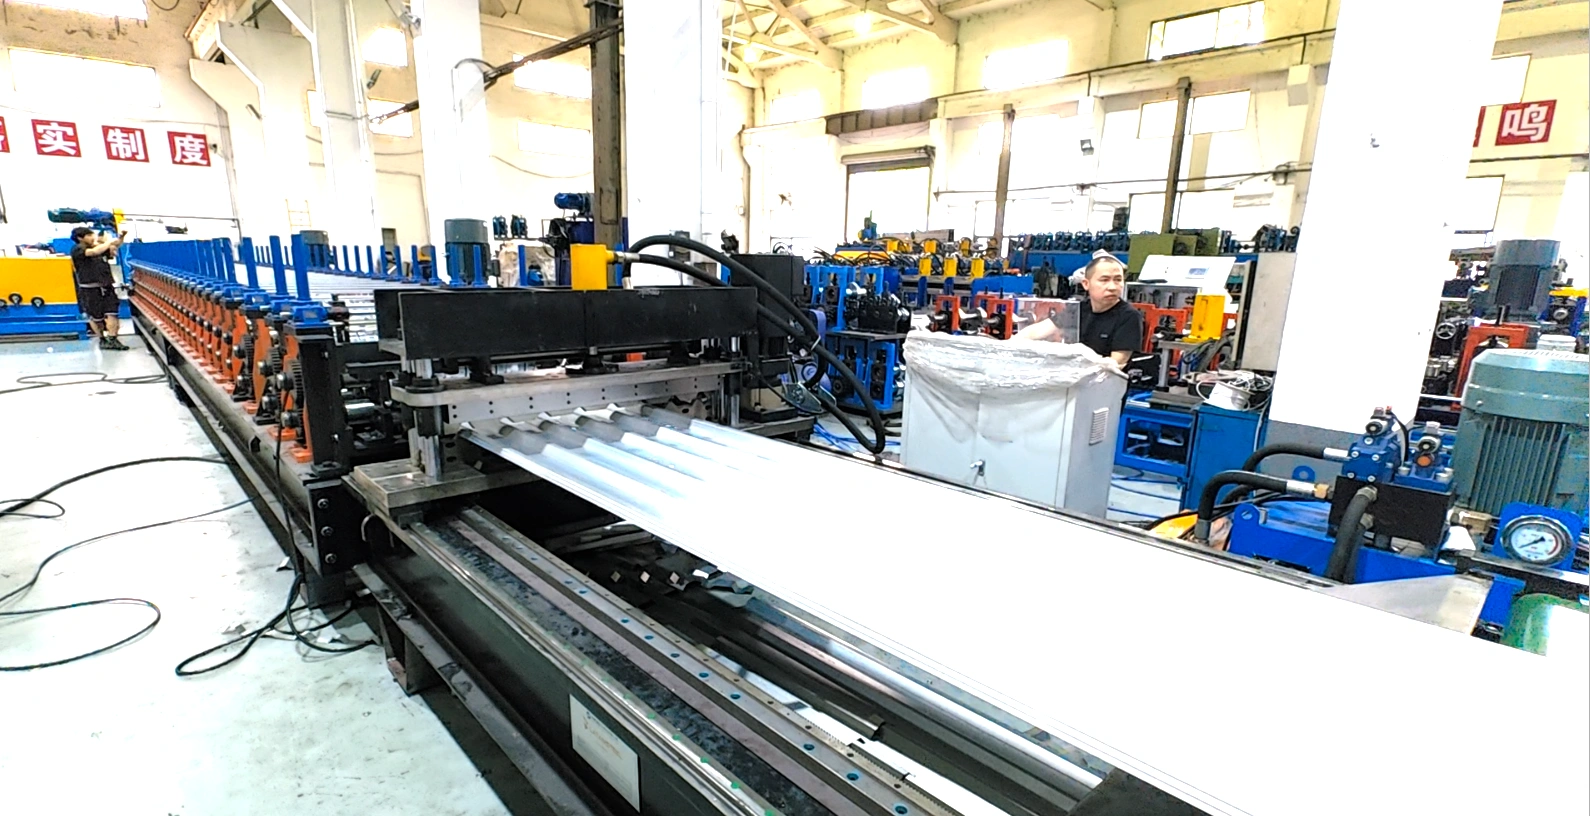
Beranda / Mesin Roll Forming / mesin roll forming lembaran logam / mesin pembentuk gulungan lembaran atap

mesin pembentuk gulungan lembaran atap

Lebar Efektif Menentukan Mesin, Bukan Panjang Lembaran

Jawaban singkat: Mesin roll forming atap mengubah koil berlapis yang rata menjadi lembaran atap dan dinding jadi dalam satu lintasan menerus. Ukurannya ditentukan oleh penampang profil dan lebar efektif, bukan panjang lembaran. Konstruksi standar membentuk baja 0,2 sampai 0,8 mm pada 8 sampai 15 m/menit di 16 sampai 26 dudukan roll.
Sebagian besar pembeli mesin roll forming atap mulai dengan foto atap dan permintaan harga. Foto tidak menjawab dua pertanyaan yang membentuk mesin. Penampang apa pada lembaran itu, dan berapa lebar satu panel jadi setelah ditumpuk. Dua angka itu menetapkan set roll, diameter poros, langkah potong, dan sebagian besar harga akhir.
Halaman ini mencakup seluruh keluarga. Setiap profil di bawah punya halaman rinci sendiri dengan dimensi dan perangkat cetakan. Baca halaman ini dulu untuk memutuskan mesin roll forming atap mana yang Anda butuhkan, lalu buka halaman profil untuk angkanya.
Mesin Pembentuk Gulungan untuk Atap dan Dinding Spandeck Berusuk Trapesium

Apa yang Dilakukan Mesin Roll Forming Atap

Mesin roll forming atap terdiri dari enam modul. Koil masuk di satu ujung, lembaran jadi keluar di ujung lain, dan tidak ada yang manual setelah jalur disetel.
  1. Dekoil 5 t sebagai standar, menahan koil dan mengeluarkannya dengan tegangan balik.
  2. Umpan dan pemandu, sepasang rol samping yang dapat disetel agar strip tetap di tengah.
  3. Dudukan pembentuk, rangka roll yang membengkokkan strip menjadi profil selangkah demi selangkah.
  4. Pelubangan atau emboss, hanya pada profil genteng yang butuh tangga atau garis bayangan.
  5. Pemotongan, gunting atau gergaji yang memotong strip bergerak sesuai panjang pesanan.
  6. Meja keluar atau penumpuk, yang menampung lembaran tanpa merusak lapisan.
Pemotongan adalah bagian yang paling membedakan mesin roll forming atap. Gunting potong belakang ikut bergerak bersama strip dan memotong sambil jalan, jadi mesin tidak pernah berhenti di antara lembaran. Itulah yang menjaga jalur 15 m/menit tetap 15 m/menit. Gergaji berhenti dan potong lebih murah dan menangani bahan lebih tebal, tetapi setiap lembar butuh satu henti dan satu mulai lagi, sekitar satu detik per potong pada panjang 3,6 m.
Proses Pembentukan Lembaran Atap dengan Metode Penggulungan

Enam Keluarga Profil, Satu Desain Rangka

Mesin roll forming atap adalah rangka, penggerak, dan satu set roll. Rangka dan penggerak berulang di seluruh keluarga. Roll dan pemandu samping tidak. Itu sebabnya satu bengkel bisa melayani beberapa pasar dengan mesin dasar yang sama dan perangkat cetakan berbeda.
Keluarga profilLebar efektifRib atau jarakWilayah penjualan
Gelombang bulat762 mm atau 1000 mmjarak 76,2 mm, kedalaman 18 mmAfrika, Timur Tengah, ekspor umum
IBR, rib kotak terbalik686 mm atau 890 mmtinggi rib 38 mmAfrika bagian selatan
Trapesium atau spandeck840 mm atau 1000 mmrib 35 mm, jarak 200 mmEropa, GCC, Australia
profil kotak1000 mmrib 32 mm, dasar rataInggris, Irlandia
sambungan tegak300 sampai 500 mmsambungan 25 sampai 65 mmAtap komersial kemiringan rendah
Genteng dan genteng bertanggamodul 1000 sampai 1200 mmjarak genteng plus tanggaPerumahan, pasar renovasi
Mesin roll forming atap yang dipesan untuk ekspor biasanya keluar dengan salah satu dari tiga keluarga pertama. Gelombang bulat adalah set roll termurah dan paling toleran terhadap lebar koil. IBR menang di tempat pembeli bekerja dengan standar lembaran nasional. Trapesium menahan bentang terlebar antar gording, karena itu mendominasi gudang industri.

Spesifikasi Teknis

Ini angka pada mesin roll forming atap satu lapis standar kami. Ketebalan dan lebar koil menggeser poros, motor, dan jumlah dudukan, jadi anggap ujung atas setiap rentang sebagai mesin lain.
ParameterMesin standarDampak pada lini
Lebar gulungan600 sampai 1250 mmLebar muka rol dan langkah pemandu
Ketebalan material0,2 sampai 0,8 mmCelah rol, ukuran motor, gaya potong
Batas luluh235 sampai 550 MPaJumlah stasiun dan kekakuan poros
Dudukan pembentuk16 sampai 26Kehalusan permukaan dan ketepatan rusuk
Diameter poros76 mm, ASTM 1045Lendutan pada lebar penuh
Material rolASTM 1045, krom 0,05 mmKeausan lapisan pada gulungan dicat
Motor utama7.5 kWKecepatan pada ketebalan maksimum
Stasiun hidrolik4 kWSiklus potong dan opsi decoiler
Kecepatan kerja8 sampai 15 m/menitKeluaran per shift
KontrolPLC Panasonic, panjang dengan encoderToleransi panjang dan hitungan batch
Toleransi panjangplus minus 1,5 mmKesesuaian di lokasi dan sisa bahan
Power supply380 V, 50 Hz, tiga faseUkuran genset di lokasi
Di atas 0,8 mm pada lebar 1250 mm, minta poros 90 mm dan motor 11 kW. Rangka dan gunting harus ikut tumbuh. Membangun mesin roll forming atap 1,2 mm di atas rangka 0,5 mm adalah kesalahan spesifikasi paling sering yang kami lihat pada gambar masuk.

Dari Lebar Koil ke Lebar Efektif

Pada mesin roll forming atap, lebar efektif selalu lebih kecil dari lebar koil. Selisihnya adalah baja yang dipakai rib ditambah potong tepi, dan set roll yang menentukannya. Operator tidak bisa mengubahnya dengan menyetel pemandu.
Lebar gulunganLebar efektifBaja terpakai untuk rib dan potong tepiProfil
1250 mm1000 mm250 mm, 20,0 persenTrapesium TR35
1000 mm840 mm160 mm, 16,0 persenTrapesium sempit
940 mm890 mm50 mm, 5,3 persenIBR 890
762 mm686 mm76 mm, 10,0 persenIBR 686
914 mm762 mm152 mm, 16,6 persenGelombang 3 inci
1250 mm1050 mm200 mm, 16,0 persenWidespan
Hitung harga dalam lebar efektif, beli koil dalam lebar umpan. Tukang atap menagih per meter persegi atap jadi, jadi angka yang sampai ke pelanggan selalu lebar efektif. Kolom persentase adalah tuas biaya yang sebenarnya. Jalankan tonase sama lewat profil dengan potong 20 persen dan Anda menjual atap 20 persen lebih sedikit dari koil yang sama.

Kecepatan, Keluaran dan Hitungan Shift

Kecepatan pada lembar data mesin roll forming atap adalah kecepatan mesin tanpa gangguan. Keluaran nyata lebih rendah, dan selisih keduanya adalah tempat sebagian besar rencana bisnis gagal.
KonstruksiStandKecepatan mesinLembaran per shift 8 jam pada 3,6 m
Satu lapis standar16 sampai 208 sampai 15 m/menit750 sampai 1.400
Kecepatan tinggi servo20 sampai 2625 sampai 30 m/menit1.900 sampai 2.800
dua lapis16 plus 168 sampai 12 m/menit700 sampai 1.100
Genteng dengan press tangga18 sampai 223 sampai 6 m/menit250 sampai 500
Hitungannya sederhana. Pada 12 m/menit lembaran 3,6 m butuh 18 detik, jadi mesin roll forming atap membuat sekitar 200 lembar per jam tanpa henti. Satu shift delapan jam, tetapi ganti koil, pengepakan, dan istirahat operator mengambil 25 sampai 35 persen. Rencanakan 70 persen dari angka teoretis dan Anda tidak akan kecewa.
Kecepatan mesin jarang menjadi penghambat pada mesin roll forming atap. Koil 5 t pada 0,5 mm dan lebar 1250 mm berjalan sekitar 1.000 m, yaitu kira-kira 280 lembar. Itu satu ganti koil setiap 85 menit pada kecepatan penuh, dan setiap ganti biayanya 8 sampai 12 menit dengan dekoil hidrolik. Beli dekoil 10 t sebelum membeli mesin yang lebih cepat.
mesin pembentuk profil panel atap kecepatan tinggi

Panel Samping atau Pilar Pemandu

Dua struktur samping muncul pada setiap mesin roll forming atap. Keduanya menahan blok geser yang membawa ujung poros. Bedanya pada cara beban berjalan.
Panel samping adalah pelat baja penuh di setiap sisi, dibor untuk setiap dudukan. Kaku, sederhana, dan tetap siku setelah satu dekade di bengkel panas. Pilar pemandu memakai pilar terpisah per dudukan. Terlihat lebih ringan dan memberi akses lebih baik ke roll untuk dibersihkan.
Pandangan kami lugas. Untuk pekerjaan atap 0,2 sampai 0,8 mm pada lebar 1250 mm, rangka pelat baja las lebih kuat daripada rangka pilar pada harga yang sama, dan sebagian besar pabrik di Tiongkok sudah membangunnya begitu. Pilih pilar ketika akses servis lebih penting daripada kekakuan, yang terjadi pada jalur kaset dan dua lapis di mana roll sering diganti.
Mesin Pembentuk Rol Atap Dua Lapis

Opsi yang Mengubah Harga

Enam di antaranya dikirim pada setiap mesin roll forming atap yang kami buat. Sisanya dihitung per proyek, dan masing-masing menggeser harga terkirim pada orde yang sudah diketahui.
ItemCommon we useOpsional
Pembuka gulungan5 t manual5 t atau 10 t hidrolik
Struktur sampingWall panel typeGuide pillar type
Material rolBaja 45#, dikromBaja bantalan GCr15
Penanganan produkMeja keluar tanpa penggerakauto stacker
BantalanHRBSKF, FAG, NSK
Komponen listrikDomestic brandSiemens, Panasonic, Mitsubishi
PemotonganGunting potong belakangGergaji terbang untuk gauge berat
KontrolTombol tekan plus penghitungLayar sentuh, memori batch, dukungan jarak jauh
Dua opsi mesin roll forming atap paling cepat balik modal. Dekoil hidrolik menghapus pemuatan koil manual dan 10 menit pergantian yang menyertainya. Penumpuk otomatis melindungi lapisan cat pada lembaran terakhir setiap tumpukan, dan itulah lembaran yang diperiksa pelanggan.

Cara menentukan spesifikasi lini

Kirim empat hal dan penawaran mesin roll forming atap berhenti menjadi tebakan.
  1. Gambar penampang lembaran dengan tinggi rib, jarak, dan lebar efektif. Foto tidak cukup, karena selisih rib 20 mm mengubah semua roll.
  2. Rentang lebar dan ketebalan koil, dengan mutu baja dan lapisan. Baja galvanis, pra-cat, dan Galvalume terbentuk berbeda pada ketebalan sama.
  3. Keluaran yang dibutuhkan per shift dan panjang lembaran yang paling banyak Anda jual. Keduanya menentukan jenis potong dan panjang meja keluar.
  4. Daya di lokasi. Pasokan 380 V dan genset dengan start lembut adalah mesin yang berbeda.
Dari itu kami membangun set roll di Copra, menyimulasikan pola bunga, dan memastikan jumlah dudukan sebelum baja dipotong. Jika profil Anda tidak ada di pustaka kami, halaman profil khusus mencantumkan apa yang harus ada di gambar. Di katalog mesin lembaran logam ada katalog lengkap rangka dan opsi.
Untuk jalur panel yang memasok pabrik lebih besar, gambar yang sama juga menetapkan bagaimana mesin double layer dan ridge cap dipasangkan padanya, sehingga atap dan lisnya keluar dari satu set perangkat cetakan.
Kami membangun mesin roll forming lembaran atap sejak 2005, dengan lebih dari 80 insinyur dan teknisi dan lebih dari 500 mesin di lebih dari 50 negara, di bawah ISO 9001 dan CE. Profil atap yang dibangun sesuai standar nasional diperiksa terhadap standar tersebut sebelum pengiriman. Untuk pasar AS dan Kanada, Metal Building Manufacturers Association. menerbitkan tabel panel dan beban yang akan dikutip pelanggan Anda. Pemasok koil dan tukang atap bekerja menurut praktik detail NRCA , dan American Galvanizers Association mencakup sisi lapisan seng dalam spesifikasi.

Pertanyaan yang Sering Diajukan tentang Mesin Roll Forming Atap

T: Apa spesifikasi standar mesin roll forming atap?

J: Koil 600 sampai 1250 mm, ketebalan 0,2 sampai 0,8 mm, 16 sampai 26 dudukan, poros 76 mm, motor utama 7,5 kW, stasiun hidrolik 4 kW, dan dekoil 5 t. Konstruksi itu berjalan 8 sampai 15 m/menit dengan toleransi panjang plus minus 1,5 mm.

T: Bisakah satu mesin membuat beberapa profil atap?

J: Tidak dengan satu set roll pada satu mesin roll forming atap. Tinggi rib, jarak, dan lebar efektif ada di roll, jadi penampang baru butuh roll baru atau kaset. Mengubah lebar koil saja tidak perlu perangkat baru, cukup setel pemandu samping.

T: Berapa lembar yang dihasilkan per shift?

J: Mesin roll forming atap satu lapis standar pada 12 m/menit membuat sekitar 1.400 lembar 3,6 m dalam delapan jam pada efisiensi 70 persen. Jalur servo kecepatan tinggi mencapai 2.000 atau lebih, tetapi ganti koil 5 t setiap 85 menit membatasi angka nyata.

T: Ketebalan dan kekuatan baja apa yang bisa dibentuk?

J: 0,2 sampai 0,8 mm pada 235 sampai 550 MPa di rangka standar. Atap biasanya 0,45 sampai 0,55 mm galvanis atau pra-cat. Di atas 0,8 mm pada lebar penuh 1250 mm, minta poros 90 mm dan motor 11 kW.

T: Berapa lebar koil yang hilang menjadi lebar efektif?

J: Antara 5 dan 20 persen tergantung profil. Tanyakan ke penjual mesin roll forming atap mana pun persentase itu sebelum membandingkan harga. IBR 890 kehilangan 5,3 persen, gelombang 3 inci kehilangan 16,6 persen, dan trapesium TR35 kehilangan 20 persen. Persentase itu cara tercepat membandingkan dua profil pada biaya per meter persegi.

T: Panel samping atau pilar pemandu, mana yang saya pilih?

J: Panel samping untuk mesin roll forming atap yang membentuk 0,2 sampai 0,8 mm pada lebar 1250 mm. Lebih kaku dan lebih lama tetap siku. Pilar pemandu masuk akal pada jalur kaset dan dua lapis di mana roll sering keluar dan akses lebih penting daripada kekakuan.

T: Apakah mesin dua lapis lebih baik daripada dua jalur tunggal?

J: Tergantung ruang lantai. Satu rangka menjalankan IBR dan gelombang dari satu dekoil dan satu kabinet kontrol, yang memangkas separuh jejak dan jumlah operator. Dua jalur tunggal lebih mahal tetapi memungkinkan dua profil berjalan bersamaan.

T: Berapa waktu pengiriman dan apa yang terjadi di lokasi?

J: 45 sampai 60 hari setelah gambar disetujui, ditambah dua sampai tiga minggu untuk perangkat kaset. Commissioning dan pelatihan operator makan 7 sampai 10 hari dengan insinyur kami di lokasi, termasuk koil pertama dan kalibrasi panjang.
Terakhir diperbarui: 2026-11-01
Riwayat Perubahan Artikel
2026-11-01: Penulisan ulang penuh halaman 593. Teks 2018 diganti, ditambahkan enam keluarga profil dengan lebar efektif, konversi koil ke lebar efektif, hitungan keluaran per shift, tabel spesifikasi 12 baris, empat gambar isi, halaman profil dan tautan otoritatif, serta delapan pertanyaan umum.
Pemicu Tinjauan Berikutnya
Revisi standar lembaran atap nasional di pasar ekspor utama
Pergerakan harga baja di atas 15 persen
Perangkat kaset atau dua lapis baru dirilis

Permintaan Cepat

Kirimkan kebutuhan Anda — kami akan membalas dalam 24 jam.

Klik atau seret file ke sini
PDF, DWG, DXF, STEP, PNG, JPG — Maks 20MB

Pertanyaan berhasil dikirim!

Terima kasih atas minat Anda pada Believe Industry. Tim rekayasa kami akan menghubungi Anda dalam 24 jam.

Butuh respons segera? Kirim email enquiry@believeindustry.com

Daftar isi

Postingan Terbaru Believe Industry

Tips Membeli Guide, Teknologi Mesin, dan Perawatan