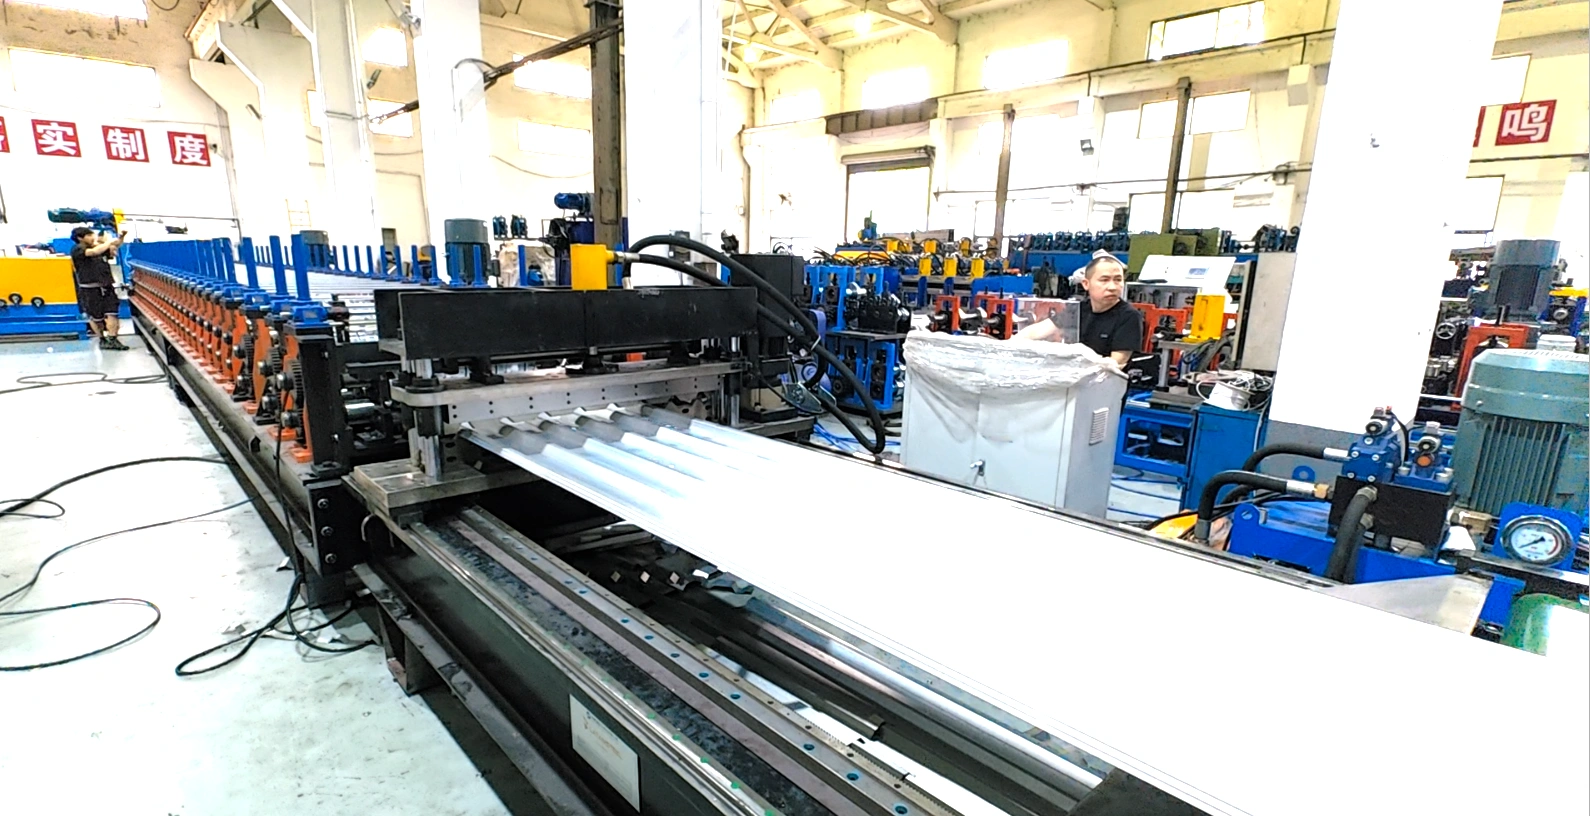
Utama / Mesin Roll Forming / mesin roll forming kepingan logam / mesin membentuk gulungan kepingan bumbung

mesin membentuk gulungan kepingan bumbung

Lebar Efektif Menentukan Mesin, Bukan Panjang Kepingan

Jawapan ringkas: Mesin roll forming bumbung menukar gegelung bersalut rata menjadi kepingan bumbung dan dinding siap dalam satu laluan berterusan. Saiznya ditentukan oleh keratan profil dan lebar efektif, bukan panjang kepingan. Binaan piawai membentuk keluli 0,2 hingga 0,8 mm pada 8 hingga 15 m/min di 16 hingga 26 dirian.
Kebanyakan pembeli mesin roll forming bumbung bermula dengan gambar bumbung dan permintaan harga. Gambar tidak menjawab dua soalan yang membentuk mesin. Keratan apa pada kepingan itu, dan berapa lebar satu panel siap selepas ditindih. Dua nombor itu menetapkan set penggelek, diameter aci, langkah potong, dan sebahagian besar harga akhir.
Halaman ini meliputi seluruh keluarga. Setiap profil di bawah ada halaman terperinci sendiri dengan dimensi dan acuan. Baca halaman ini dahulu untuk memutuskan mesin roll forming bumbung mana yang anda perlukan, kemudian buka halaman profil untuk nombornya.
Bumbung Spandeck Berusuk Trapezoid dan Mesin Pembentuk Gulung Pelapisan Dinding

Apa Yang Dilakukan Mesin Roll Forming Bumbung

Mesin roll forming bumbung terdiri daripada enam modul. Gegelung masuk di satu hujung, kepingan siap keluar di hujung yang lain, dan tiada apa yang manual selepas laluan dilaraskan.
  1. Penyahgegelung 5 t sebagai piawai, memegang gegelung dan melepaskannya dengan tegangan balik.
  2. Suapan dan pemandu, sepasang penggelek sisi boleh laras yang mengekalkan jalur di tengah.
  3. Dirian pembentuk, rangka penggelek yang membengkokkan jalur menjadi profil langkah demi langkah.
  4. Penebukan atau embos, hanya pada profil jubin yang perlukan tangga atau garis bayang.
  5. Pemotongan, gunting atau gergaji yang memotong jalur bergerak mengikut panjang pesanan.
  6. Meja keluar atau penimbun, yang menyambut kepingan tanpa mencederakan salutan.
Pemotongan ialah bahagian yang paling membezakan mesin roll forming bumbung. Gunting potong belakang bergerak bersama jalur dan memotong sambil bergerak, jadi mesin tidak pernah berhenti antara kepingan. Itulah yang mengekalkan laluan 15 m/min pada 15 m/min. Gergaji berhenti dan potong lebih murah dan menerima bahan lebih tebal, tetapi setiap kepingan memerlukan satu henti dan satu mula semula, kira-kira satu saat setiap potong pada panjang 3,6 m.
Proses Pembentukan Gulungan Lembaran Atap

Enam Keluarga Profil, Satu Reka Bentuk Rangka

Mesin roll forming bumbung ialah rangka, pemacu, dan satu set penggelek. Rangka dan pemacu berulang di seluruh keluarga. Penggelek dan pemandu sisi tidak. Sebab itu satu bengkel boleh melayani beberapa pasaran dengan mesin asas yang sama dan acuan berbeza.
Keluarga profilLebar bergunaRib atau jarakDi mana ia dijual
Beralun bulat762 mm atau 1000 mmjarak 76,2 mm, kedalaman 18 mmAfrika, Timur Tengah, eksport umum
IBR, rib kotak terbalik686 mm atau 890 mmtinggi rib 38 mmAfrika selatan
Trapezoid atau spandeck840 mm atau 1000 mmrib 35 mm, jarak 200 mmEropah, GCC, Australia
profil kotak1000 mmrib 32 mm, dasar rataUK, Ireland
sambungan tegak300 hingga 500 mmsambungan 25 hingga 65 mmBumbung komersial cerun rendah
Jubin dan jubin bertanggamodul 1000 hingga 1200 mmjarak jubin tambah tanggaKediaman, pasaran naik taraf
Mesin roll forming bumbung yang ditempah untuk eksport biasanya keluar dengan salah satu daripada tiga keluarga pertama. Beralun ialah set penggelek paling murah dan paling toleran terhadap lebar gegelung. IBR menang di tempat pembeli bekerja dengan piawai kepingan kebangsaan. Trapezoid menanggung rentang terlebar antara gelegar, sebab itu ia menguasai gudang industri.
Halaman profil dengan dimensi penuh: kepingan beralun, kepingan IBR, trapezoid lebar, profil kotak, sambungan tegak, dan jubin logam.

Spesifikasi Teknikal

Ini nombor pada mesin roll forming bumbung satu lapis piawai kami. Ketebalan dan lebar gegelung menggerakkan aci, motor, dan bilangan dirian, jadi anggap hujung atas setiap julat sebagai mesin lain.
ParameterBinaan standardKesan pada talian
Lebar gegelung600 hingga 1250 mmLebar muka penggelek dan lejang pemandu
Ketebalan bahan0,2 hingga 0,8 mmJarak penggelek, saiz motor, daya potong
Had alah235 hingga 550 MPaBilangan stesen dan kekukuhan aci
Stesen pembentukan16 hingga 26Kemasan permukaan dan ketepatan rusuk
Diameter syaf76 mm, ASTM 1045Lenturan pada lebar penuh
Bahan penggelekASTM 1045, krom 0,05 mmHaus salutan pada gegelung bercat
Motor utama7.5 kWKelajuan pada ketebalan maksimum
Stesen hidraulik4 kWKitaran potong dan pilihan dekoiler
Kelajuan kerja8 hingga 15 m/minKeluaran setiap syif
KawalanPLC Panasonic, panjang dengan pengekodToleransi panjang dan kiraan kelompok
Toleransi panjangtambah tolak 1,5 mmPemasangan di tapak dan pembaziran
Bekalan kuasa380 V, 50 Hz, tiga fasaSaiz penjana di tapak
Melebihi 0,8 mm pada lebar 1250 mm, minta aci 90 mm dan motor 11 kW. Rangka dan gunting perlu tumbuh bersamanya. Membina mesin roll forming bumbung 1,2 mm di atas rangka 0,5 mm ialah kesilapan spesifikasi paling biasa yang kami lihat dalam lukisan masuk.

Dari Lebar Gegelung ke Lebar Efektif

Pada mesin roll forming bumbung, lebar efektif sentiasa lebih kecil daripada lebar gegelung. Jurangnya ialah keluli yang digunakan oleh rib ditambah potong tepi, dan set penggelek yang menetapkannya. Pengendali tidak boleh mengubahnya dengan melaraskan pemandu.
Lebar gegelungLebar bergunaKeluli digunakan oleh rib dan potong tepiProfil
1250 mm1000 mm250 mm, 20,0 peratusTrapezoid TR35
1000 mm840 mm160 mm, 16,0 peratusTrapezoid sempit
940 mm890 mm50 mm, 5,3 peratusIBR 890
762 mm686 mm76 mm, 10,0 peratusIBR 686
914 mm762 mm152 mm, 16,6 peratusBeralun 3 inci
1250 mm1050 mm200 mm, 16,0 peratusWidespan
Sebut harga dalam lebar efektif, beli gegelung dalam lebar suapan. Tukang bumbung mengenakan harga setiap meter persegi bumbung siap, jadi nombor yang sampai kepada pelanggan sentiasa lebar efektif. Lajur peratus ialah tuas kos sebenar. Jalankan tonase sama melalui profil dengan potong 20 peratus dan anda menjual 20 peratus lebih sedikit bumbung daripada gegelung yang sama.

Kelajuan, Keluaran dan Kiraan Syif

Kelajuan pada helaian data mesin roll forming bumbung ialah kelajuan mesin tanpa gangguan. Keluaran sebenar lebih rendah, dan jurang antara keduanya ialah tempat kebanyakan rancangan perniagaan gagal.
BinaanStandKelajuan mesinKepingan setiap syif 8 jam pada 3,6 m
Satu lapis piawai16 hingga 208 hingga 15 m/min750 hingga 1,400
Kelajuan tinggi servo20 hingga 2625 hingga 30 m/min1,900 hingga 2,800
dua lapis16 tambah 168 hingga 12 m/min700 hingga 1,100
Jubin dengan pres tangga18 hingga 223 hingga 6 m/min250 hingga 500
Kiraannya mudah. Pada 12 m/min kepingan 3,6 m mengambil 18 saat, jadi mesin roll forming bumbung membuat kira-kira 200 kepingan sejam tanpa henti. Satu syif ialah lapan jam, tetapi tukar gegelung, pembungkusan, dan rehat pengendali mengambil 25 hingga 35 peratus. Rancang 70 peratus daripada nombor teori dan anda tidak akan kecewa.
Kelajuan mesin jarang menjadi halangan pada mesin roll forming bumbung. Gegelung 5 t pada 0,5 mm dan lebar 1250 mm berjalan kira-kira 1,000 m, iaitu lebih kurang 280 kepingan. Itu satu tukar gegelung setiap 85 minit pada kelajuan penuh, dan setiap tukar berharga 8 hingga 12 minit dengan penyahgegelung hidraulik. Beli penyahgegelung 10 t sebelum membeli mesin yang lebih laju.
mesin pembentukan profil panel bumbung kelajuan tinggi

Panel Sisi atau Tiang Pemandu

Dua struktur sisi muncul pada setiap mesin roll forming bumbung. Kedua-duanya memegang blok gelongsor yang membawa hujung aci. Bezanya pada cara beban bergerak.
Panel sisi ialah plat keluli penuh pada setiap sisi, dibor untuk setiap dirian. Ia kaku, mudah, dan kekal bersegi selepas satu dekad di bengkel panas. Tiang pemandu menggunakan tiang berasingan setiap dirian. Ia kelihatan lebih ringan dan memberi akses lebih baik kepada penggelek untuk dibersihkan.
Pandangan kami lurus. Untuk kerja bumbung 0,2 hingga 0,8 mm pada lebar 1250 mm, rangka plat keluli kimpalan lebih kuat daripada rangka tiang pada harga yang sama, dan kebanyakan kilang di China sudah membinanya begitu. Pilih tiang apabila akses servis lebih penting daripada kekakuan, yang berlaku pada laluan kaset dan dua lapis di mana penggelek sering ditukar.
Mesin Pembentuk Gulung Bumbung Dua Lapisan

Pilihan Yang Mengubah Harga

Enam daripadanya dihantar pada setiap mesin roll forming bumbung yang kami bina. Selebihnya disebut harga mengikut projek, dan setiap satu menggerakkan harga terkirim pada urutan yang diketahui.
ItemCommon we usePilihan
Pembuka gegelung5 t manual5 t atau 10 t hidraulik
Struktur sisiWall panel typeGuide pillar type
Bahan penggelekKeluli 45#, disadur kromKeluli galas GCr15
Pengendalian produkMeja keluar tanpa pemacuHalaman penyusun automatik kami
GalasHRBSKF, FAG, NSK
Komponen elektrikDomestic brandSiemens, Panasonic, Mitsubishi
PemotonganGunting potong belakangGergaji terbang untuk tolok berat
KawalanButang tekan campur pembilangSkrin sentuh, memori kelompok, sokongan jauh
Dua pilihan mesin roll forming bumbung paling cepat balik modal. Penyahgegelung hidraulik menghapuskan pemuatan gegelung manual dan 10 minit pertukaran yang menyertainya. Penimbun automatik melindungi lapisan cat pada kepingan terakhir setiap timbunan, dan itulah kepingan yang diperiksa pelanggan.

Cara menentukan spesifikasi baris

Hantar empat perkara dan sebut harga mesin roll forming bumbung berhenti menjadi tekaan.
  1. Lukisan keratan kepingan dengan tinggi rib, jarak, dan lebar efektif. Gambar tidak cukup, kerana beza rib 20 mm mengubah semua penggelek.
  2. Julat lebar dan ketebalan gegelung, dengan gred keluli dan salutan. Keluli bergalvani, pracat, dan Galvalume terbentuk berbeza pada ketebalan sama.
  3. Keluaran yang diperlukan setiap syif dan panjang kepingan yang paling banyak anda jual. Kedua-duanya menentukan jenis potong dan panjang meja keluar.
  4. Kuasa di tapak. Bekalan 380 V dan penjana dengan mula lembut ialah mesin yang berbeza.
Daripadanya kami membina set penggelek dalam Copra, mensimulasikan corak bunga, dan mengesahkan bilangan dirian sebelum keluli dipotong. Jika profil anda tiada dalam pustaka kami, halaman profil tersuai menyenaraikan apa yang perlu ada dalam lukisan. Dalam katalog mesin kepingan logam ada katalog penuh rangka dan pilihan.
Untuk laluan panel yang membekal kilang lebih besar, lukisan yang sama juga menetapkan bagaimana mesin double layer dan ridge cap dipadankan dengannya, supaya bumbung dan acuannya keluar dari satu set acuan.
Kami telah membina mesin roll forming kepingan bumbung sejak 2005, dengan lebih 80 jurutera dan juruteknik dan lebih 500 mesin di lebih 50 negara, di bawah ISO 9001 dan CE. Profil bumbung yang dibina mengikut piawaian nasional disemak berdasarkan piawaian itu sebelum penghantaran. Untuk pasaran AS dan Kanada, Metal Building Manufacturers Association. menerbitkan jadual panel dan beban yang akan disebut oleh pelanggan anda. Pembekal gegelung dan tukang bumbung bekerja mengikut amalan perincian NRCA , dan American Galvanizers Association meliputi bahagian salutan zink dalam spesifikasi.

Soalan Lazim tentang Mesin Roll Forming Bumbung

S: Apakah spesifikasi piawai mesin roll forming bumbung?

J: Gegelung 600 hingga 1250 mm, ketebalan 0,2 hingga 0,8 mm, 16 hingga 26 dirian, aci 76 mm, motor utama 7,5 kW, stesen hidraulik 4 kW, dan penyahgegelung 5 t. Binaan itu berjalan 8 hingga 15 m/min dengan toleransi panjang tambah tolak 1,5 mm.

S: Bolehkah satu mesin membuat beberapa profil bumbung?

J: Tidak dengan satu set penggelek pada satu mesin roll forming bumbung. Tinggi rib, jarak, dan lebar efektif ada pada penggelek, jadi keratan baharu perlukan penggelek baharu atau kaset. Menukar lebar gegelung sahaja tidak perlukan acuan baharu, cuma laraskan pemandu sisi.

S: Berapa kepingan yang dihasilkan setiap syif?

J: Mesin roll forming bumbung satu lapis piawai pada 12 m/min membuat kira-kira 1,400 kepingan 3,6 m dalam lapan jam pada kecekapan 70 peratus. Laluan servo kelajuan tinggi mencapai 2,000 atau lebih, tetapi tukar gegelung 5 t setiap 85 minit mengehadkan nombor sebenar.

S: Ketebalan dan kekuatan keluli apa yang boleh dibentuk?

J: 0,2 hingga 0,8 mm pada 235 hingga 550 MPa pada rangka piawai. Bumbung biasanya 0,45 hingga 0,55 mm bergalvani atau pracat. Melebihi 0,8 mm pada lebar penuh 1250 mm, minta aci 90 mm dan motor 11 kW.

S: Berapa lebar gegelung yang hilang kepada lebar efektif?

J: Antara 5 dan 20 peratus bergantung pada profil. Tanya penjual mana-mana mesin roll forming bumbung peratusan itu sebelum membandingkan harga. IBR 890 hilang 5,3 peratus, beralun 3 inci hilang 16,6 peratus, dan trapezoid TR35 hilang 20 peratus. Peratusan itu cara terpantas membandingkan dua profil pada kos setiap meter persegi.

S: Panel sisi atau tiang pemandu, mana yang saya pilih?

J: Panel sisi untuk mesin roll forming bumbung yang membentuk 0,2 hingga 0,8 mm pada lebar 1250 mm. Ia lebih kaku dan lebih lama kekal bersegi. Tiang pemandu masuk akal pada laluan kaset dan dua lapis di mana penggelek sering keluar dan akses lebih penting daripada kekakuan.

S: Adakah mesin dua lapis lebih baik daripada dua laluan tunggal?

J: Bergantung pada ruang lantai. Satu rangka menjalankan IBR dan beralun dari satu penyahgegelung dan satu kabinet kawalan, yang memangkas separuh jejak dan bilangan pengendali. Dua laluan tunggal lebih mahal tetapi membolehkan kedua-dua profil berjalan serentak.

S: Berapa masa penghantaran dan apa yang berlaku di tapak?

J: 45 hingga 60 hari selepas lukisan diluluskan, ditambah dua hingga tiga minggu untuk acuan kaset. Pentauliahan dan latihan pengendali mengambil 7 hingga 10 hari dengan jurutera kami di tapak, termasuk gegelung pertama dan penentukuran panjang.
Kemas kini terakhir: 2026-11-01
Log Perubahan Artikel
2026-11-01: Penulisan semula penuh halaman 593. Teks 2018 diganti, ditambah enam keluarga profil dengan lebar efektif, penukaran gegelung ke lebar efektif, kiraan keluaran syif, jadual spesifikasi 12 baris, empat imej isi, halaman profil dan pautan berwibawa, serta lapan entri soalan lazim.
Pencetus Semakan Seterusnya
Semakan piawai kepingan bumbung kebangsaan di pasaran eksport utama
Pergerakan harga keluli melebihi 15 peratus
Acuan kaset atau dua lapis baharu dikeluarkan

Pertanyaan Pantas

Hantarkan keperluan anda — kami akan membalas dalam masa 24 jam.

Klik atau seret fail ke sini
PDF, DWG, DXF, STEP, PNG, JPG — Maks 20MB

Soalan dihantar dengan jaya!

Terima kasih atas minat anda terhadap Believe Industry. Pasukan kejuruteraan kami akan menghubungi anda dalam masa 24 jam.

Perlukan respons segera? Emel enquiry@believeindustry.com

Isi kandungan

Siaran Terkini Believe Industry

Panduan Membeli & Teknologi Mesin & Tips Penjagaan

Heavy gauge strip punching station with servo feeder on a step beam line

Roll Forming Papan Tanda: 7 Profil Billboard dan Tiang Kukuh

Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...

Baca lagi