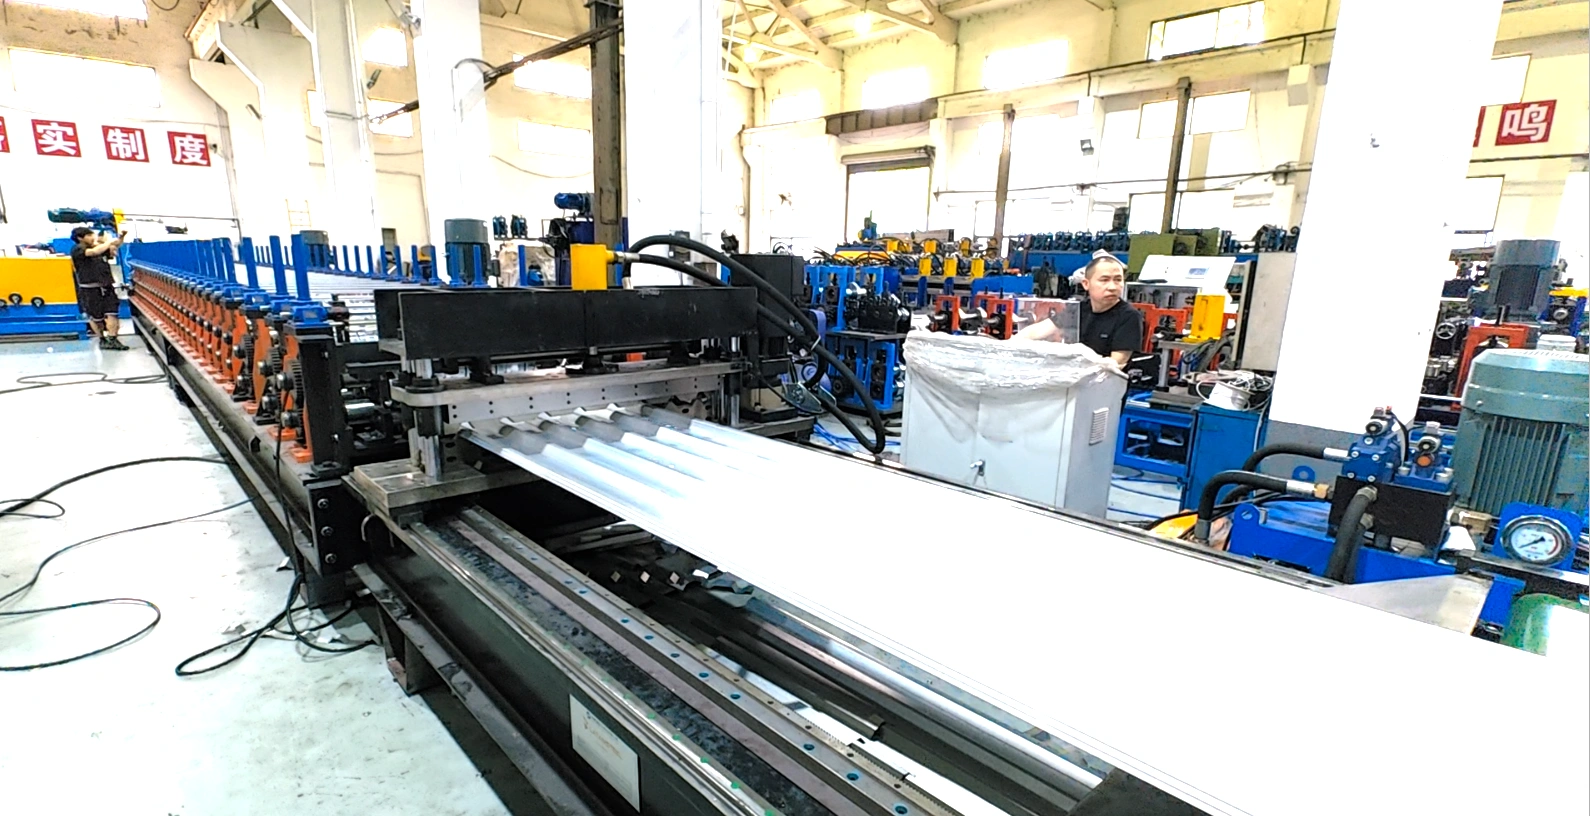
آلة تشكيل لفائف صفائح التسقيف

عرض التغطية يحدد الخط، لا طول اللوح

الإجابة المختصرة: آلة تشكيل صفائح الأسقف تحول البكرة المطلية المسطحة إلى صفائح أسقف وجدران جاهزة في تمريرة واحدة متصلة. تُقاس بقطاع البروفيل وعرض التغطية، لا بطول اللوح. البنية القياسية تشكل فولاذاً من 0.2 إلى 0.8 مم بسرعة 8 إلى 15 م/دقيقة على 16 إلى 26 حامل تشكيل.
معظم مشتري آلة تشكيل صفائح الأسقف يبدأون بصورة لسطح وطلب سعر. الصورة لا تجيب عن السؤالين اللذين يحددان الآلة. ما القطاع على ذلك اللوح، وما عرض اللوح النهائي بعد التراكب. هذان الرقمان يحددان طقم الدرافيل وقطر العمود وشوط القطع وجزءاً كبيراً من السعر النهائي.
تغطي هذه الصفحة العائلة كاملة. لكل بروفيل مذكور أدناه صفحة مفصلة بأبعاده وأدواته. اقرأ هذه أولاً لتقرر أي آلة تشكيل صفائح أسقف تحتاج، ثم افتح صفحة البروفيل للأرقام.
آلة تشكيل لفائف الكسوة للأسقف والجدران ذات السطح المضلع شبه المنحرف

ماذا تفعل آلة تشكيل صفائح الأسقف

تتكون آلة تشكيل صفائح الأسقف من ست وحدات. تدخل البكرة من طرف وتخرج الصفائح الجاهزة من الطرف الآخر، ولا شيء يدوي بعد ضبط الخط.
  1. مفك البكرة 5 طن كمعيار، يثبت البكرة ويطلقها بشد عكسي.
  2. التغذية والتوجيه، زوج من درافيل جانبية قابلة للضبط يحفظ الشريط في المنتصف.
  3. حوامل التشكيل، مجموعات الدرافيل التي تثني الشريط إلى البروفيل خطوة بخطوة.
  4. التخريم أو النقش، فقط على بروفيلات القرميد التي تحتاج درجة أو خط ظل.
  5. القطع، مقص أو منشار يقطع الشريط المتحرك بالطول المطلوب.
  6. طاولة الخروج أو المرصاف، تستقبل اللوح دون إتلاف الطلاء.
القطع هو أكثر ما يفرق بين بنى آلات تشكيل صفائح الأسقف. مقص القطع الخلفي يسير مع الشريط ويقطع أثناء الحركة، فلا تتوقف الماكينة بين لوح وآخر. هذا ما يبقي خط 15 م/دقيقة على 15 م/دقيقة. منشار التوقف والقطع أرخص ويتحمل مادة أسمك، لكن كل لوح يكلف توقفاً وإعادة انطلاق، نحو ثانية لكل قطع بطول 3.6 م.
عملية تشكيل لفائف صفائح التسقيف

ست عائلات بروفيل، تصميم هيكل واحد

آلة تشكيل صفائح الأسقف هي هيكل ومجموعة إدارة وطقم درافيل. الهيكل والإدارة يتكرران في العائلة كلها. الدرافيل والأدلة الجانبية لا تتكرر. لهذا يستطيع ورشة واحدة خدمة أسواق عدة بالماكينة الأساسية نفسها وأدوات مختلفة.
عائلة البروفيلالعرض الفعالالضلع أو الخطوةأين يُباع
مموج، موجة دائرية762 مم أو 1000 ممخطوة 76.2 مم، عمق 18 ممأفريقيا، الشرق الأوسط، تصدير عام
IBR، ضلع صندوقي مقلوب686 مم أو 890 ممارتفاع الضلع 38 ممجنوب أفريقيا
شبه منحرف أو سبانديك840 مم أو 1000 ممضلع 35 مم، خطوة 200 ممأوروبا، الخليج، أستراليا
بروفيل صندوقي1000 ممضلع 32 مم، قاع مسطحالمملكة المتحدة، أيرلندا
درز قائم300 إلى 500 مموصلة 25 إلى 65 ممأسقف تجارية منخفضة الميل
قرميد وقرميد متدرجوحدة 1000 إلى 1200 ممخطوة القرميد زائد الدرجةسكني، أسواق التجديد
آلة تشكيل صفائح الأسقف المطلوبة للتصدير تأتي عادة بواحدة من العائلات الثلاث الأولى. المموج أرخص طقم درافيل وأكثره تسامحاً مع عرض البكرة. IBR يفوز حيث يعمل المشتري بمعيار وطني للصفائح. شبه المنحرف يحمل أوسع بحر بين المدادات، ولهذا يسيطر على المستودعات الصناعية.

المواصفات الفنية

هذه أرقام آلة تشكيل صفائح الأسقف القياسية أحادية الطبقة لدينا. السماكة وعرض البكرة يحركان العمود والمحرك وعدد الحوامل، لذا اعتبر أعلى كل مدى ماكينة أخرى.
المعاملالتنفيذ القياسيالتأثير على الخط
عرض الملف600 إلى 1250 ممعرض وجه الأسطوانة ومشوار الأدلّة
سماكة المادة0.2 إلى 0.8 ممخلوص الأسطوانات وحجم المحرك وقوة القص
حد الخضوع235 إلى 550 ميجاباسكالعدد المحطات وصلابة العمود
محطات التشكيل16 إلى 26نعومة السطح ودقة الضلع
قطر العمود76 mm, ASTM 1045الانحراف على العرض الكامل
مادة الأسطواناتASTM 1045، كروم 0.05 ممتآكل الطلاء على اللفة المدهونة
المحرك الرئيسي7.5 كيلوواطالسرعة عند أقصى سماكة
المحطة الهيدروليكية4 kWدورة القص وخيارات وحدة فك اللف
سرعة التشغيل8 إلى 15 م/دقيقةالإنتاج لكل وردية
التحكمPLC باناسونيك، الطول بالمشفّرسماحية الطول وعدّ الدفعات
تفاوت الطولزائد أو ناقص 1.5 ممملاءمة الموقع والهدر
مصدر الطاقة380 فولت، 50 هرتز، ثلاثي الطورتحجيم المولّد في الموقع
فوق 0.8 مم عند عرض 1250 مم، اطلب عمود 90 مم ومحرك 11 كيلوواط. على الهيكل والمقص أن ينموا معه. بناء آلة تشكيل صفائح أسقف 1.2 مم على هيكل 0.5 مم هو أكثر خطأ مواصفات شيوعاً نراه في الرسومات الواردة.

من عرض البكرة إلى عرض التغطية

في آلة تشكيل صفائح الأسقف، عرض التغطية أصغر من عرض البكرة دائماً. الفرق هو الفولاذ الذي تستهلكه الأضلاع زائد تشذيب الحافة، ويحدده طقم الدرافيل. لا يستطيع المشغل تغييره بضبط الدليل.
عرض الملفالعرض الفعالالفولاذ المستهلك في الأضلاع والتشذيبالمقطع
1250 مم1000 مم250 مم، 20.0 بالمئةشبه منحرف TR35
1000 مم840 mm160 مم، 16.0 بالمئةشبه منحرف ضيق
940 mm890 مم50 مم، 5.3 بالمئةIBR 890
762 mm686 mm76 مم، 10.0 بالمئةIBR 686
914 mm762 mm152 مم، 16.6 بالمئةمموج 3 إنش
1250 مم1050 مم200 مم، 16.0 بالمئةعريض
سعّر بعرض التغطية واشترِ البكرة بعرض التغذية. صاحب السقف يسعّر بالمتر المربع من السطح النهائي، فالرقم الذي يصل العميل هو عرض التغطية دائماً. عمود النسبة هو رافعة التكلفة الحقيقية. مرّر الوزن نفسه في بروفيل بتشذيب 20 بالمئة وستبيع سقفاً أقل بـ20 بالمئة من البكرة نفسها.

السرعة والإنتاج وحساب الوردية

السرعة في ورقة بيانات آلة تشكيل صفائح الأسقف هي سرعة الماكينة دون انقطاع. الإنتاج الحقيقي أقل، والفجوة بينهما هي مكان فشل معظم خطط العمل.
البنيةالحواملسرعة الماكينةلوح لكل وردية 8 ساعات بطول 3.6 م
أحادي الطبقة قياسي16 إلى 208 إلى 15 م/دقيقة750 إلى 1,400
سرعة عالية بمحرك سيرفو20 إلى 2625 إلى 30 م/دقيقة1,900 إلى 2,800
ثنائي الطبقة16 زائد 168 إلى 12 م/دقيقة700 إلى 1,100
قرميد مع مكبس درجة18 إلى 223 إلى 6 م/دقيقة250 إلى 500
الحساب بسيط. عند 12 م/دقيقة يحتاج لوح 3.6 م إلى 18 ثانية، فتنتج آلة تشكيل صفائح الأسقف نحو 200 لوح في الساعة دون توقف. الوردية ثماني ساعات، لكن تغيير البكرة والتغليف واستراحات المشغلين تأخذ 25 إلى 35 بالمئة. خطط على 70 بالمئة من الرقم النظري ولن تُفاجأ.
سرعة الماكينة نادراً ما تكون عنق الزجاجة في آلة تشكيل صفائح الأسقف. بكرة 5 طن بسماكة 0.5 مم وعرض 1250 مم تعطي نحو 1,000 م، أي قرابة 280 لوحاً. هذا تغيير بكرة كل 85 دقيقة بالسرعة الكاملة، وكل تغيير يكلف 8 إلى 12 دقيقة مع مفك هيدروليكي. اشترِ مفك 10 طن قبل أن تشتري ماكينة أسرع.
آلة التشكيل باللف للوحات الأسطح عالية السرعة

لوح جانبي أو عمود دليلي

تظهر بنيتان جانبيتان في كل آلة تشكيل صفائح أسقف. كلتاهما تثبت الكتل المنزلقة التي تحمل طرفي العمود. الفرق في مسار الحمل.
اللوح الجانبي صفيحة فولاذية كاملة على كل جهة، مثقوبة لكل حامل. صلب وبسيط ويبقى متعامداً بعد عقد في ورشة حارة. العمود الدليلي يستخدم أعمدة منفصلة لكل حامل. يبدو أخف ويعطي وصولاً أفضل للدرافيل للتنظيف.
رأينا صريح. لعمل أسقف 0.2 إلى 0.8 مم بعرض 1250 مم، هيكل الصفيحة الفولاذية الملحومة أقوى من هيكل الأعمدة بالسعر نفسه، ومعظم المصانع الصينية تبنيه كذلك أصلاً. اختر الأعمدة عندما يكون وصول الصيانة أهم من الصلابة، وهذا يحدث في خطوط الكاسيت وثنائي الطبقة حيث تُغيَّر الدرافيل كثيراً.
آلة تشكيل لفة السقف ذات الطبقة المزدوجة

خيارات تغيّر السعر

ستة منها تُركَّب في كل آلة تشكيل صفائح أسقف نصنعها. الباقي يُسعَّر حسب المشروع، وكل واحد يحرك سعر التسليم بمقدار معروف.
البندCommon we useاختياري
وحدة فك اللفائف5 طن يدوي5 أو 10 طن هيدروليكي
البنية الجانبيةWall panel typeGuide pillar type
مادة الأسطواناتفولاذ 45# مطلي بالكرومفولاذ محامل GCr15
مناولة المنتجطاولة إخراج بدون محركالمكدس الآلي
المحاملHRBSKF, FAG, NSK
القطع الكهربائيةDomestic brandSiemens, Panasonic, Mitsubishi
القصمقص القطع الخلفيمنشار طائر للسماكات الثقيلة
التحكمأزرار مع عدّادشاشة لمس وذاكرة دفعات ودعم عن بعد
خياران في آلة تشكيل صفائح الأسقف يستردان ثمنهما أسرع. المفك الهيدروليكي يزيل التحميل اليدوي للبكرة والعشر دقائق التي تأتي معه. المرصاف الأوتوماتيكي يحمي طبقة الدهان على آخر لوح في كل كومة، وهو اللوح الذي يفحصه العميل.

كيف تحدد مواصفات الخط

أرسل أربعة أشياء يتوقف عرض سعر آلة تشكيل صفائح الأسقف عن كونه تخميناً.
  1. رسم مقطعي للوح مع ارتفاع الضلع والخطوة وعرض التغطية. الصورة لا تكفي، لأن 20 مم فرقاً في الضلع يغير كل الدرافيل.
  2. مدى عرض البكرة والسماكة، مع درجة الفولاذ والطلاء. المجلفن والمدهون مسبقاً وGalvalume تتشكل بشكل مختلف عند السماكة نفسها.
  3. الإنتاج المطلوب لكل وردية والطول الأكثر بيعاً. كلاهما يحدد نوع القطع وطول طاولة الخروج.
  4. كهرباء الموقع. تغذية 380 فولت ومولد بإقلاع ناعم ماكينتان مختلفتان.
من ذلك نبني طقم الدرافيل في Copra ونحاكي نمط الزهرة ونثبت عدد الحوامل قبل قطع أي فولاذ. إذا لم يكن بروفيلك في مكتبتنا، فصفحة الملفات المخصصة تسرد ما يجب أن يحتويه الرسم. وفي كتالوج آلات الصفائح المعدنية الكتالوج الكامل للهياكل والخيارات.
لخطوط الألواح التي تغذي مصنعاً أكبر، يحدد الرسم نفسه أيضاً كيف تُطابق ماكينات double layer و ridge cap معه، ليخرج السقف وملحقاته من طقم أدوات واحد.
بنينا ماكينات الرول فورمينج لألواح الأسقف منذ عام 2005، بأكثر من 80 مهندسًا وفنيًا وأكثر من 500 ماكينة في أكثر من 50 دولة، تحت ISO 9001 وCE. تُفحص مقاطع الأسقف المصنوعة وفق معيار وطني مقابل ذلك المعيار قبل الشحن. لسوق الولايات المتحدة وكندا، Metal Building Manufacturers Association. ينشر جداول الألواح والأحمال التي سيقتبسها عملاؤك عليك. موردو البكرات وعمال الأسقف يعملون وفق ممارسة التفصيل لدى NRCA ، و الجمعية الأمريكية للجلفنة تغطي جانب طلاء الزنك في المواصفات.

أسئلة شائعة عن آلة تشكيل صفائح الأسقف

س: ما المواصفات القياسية لآلة تشكيل صفائح الأسقف؟

ج: بكرة 600 إلى 1250 مم، سماكة 0.2 إلى 0.8 مم، 16 إلى 26 حامل تشكيل، عمود 76 مم، محرك رئيسي 7.5 كيلوواط، وحدة هيدروليكية 4 كيلوواط، ومفك بكرة 5 طن. هذه البنية تعمل 8 إلى 15 م/دقيقة بتفاوت طول زائد أو ناقص 1.5 مم.

س: هل يمكن لآلة واحدة تشغيل عدة بروفيلات أسقف؟

ج: لا بطقم درافيل واحد على آلة تشكيل صفائح أسقف واحدة. ارتفاع الضلع والخطوة وعرض التغطية تعيش في الدرافيل، فالقطاع الجديد يحتاج درافيل جديدة أو كاسيت. تغيير عرض البكرة وحده لا يحتاج أدوات جديدة، بل ضبط الدليل الجانبي.

س: كم لوحاً تنتج في الوردية؟

ج: آلة تشكيل صفائح أسقف قياسية أحادية الطبقة عند 12 م/دقيقة تنتج نحو 1,400 لوح بطول 3.6 م في ثماني ساعات بكفاءة 70 بالمئة. خطوط السيرفو السريعة تصل إلى 2,000 أو أكثر، لكن تغيير بكرة 5 طن كل 85 دقيقة يحد الرقم الحقيقي.

س: ما سماكة وقوة الفولاذ التي يشكلها الخط؟

ج: 0.2 إلى 0.8 مم عند 235 إلى 550 ميجاباسكال على الهيكل القياسي. السقف عادة 0.45 إلى 0.55 مم مجلفن أو مدهون مسبقاً. فوق 0.8 مم بالعرض الكامل 1250 مم، اطلب عمود 90 مم ومحرك 11 كيلوواط.

س: كم عرض بكرة أخسر مقابل عرض التغطية؟

ج: بين 5 و20 بالمئة حسب البروفيل. اسأل بائع أي آلة تشكيل صفائح أسقف عن هذه النسبة قبل مقارنة الأسعار. IBR 890 يخسر 5.3 بالمئة، والمموج 3 إنش يخسر 16.6 بالمئة، وشبه المنحرف TR35 يخسر 20 بالمئة. هذه النسبة أسرع طريق لمقارنة بروفيلين بتكلفة المتر المربع.

س: لوح جانبي أم عمود دليلي، أيهما أختار؟

ج: اللوح الجانبي لآلة تشكيل صفائح أسقف تشكل 0.2 إلى 0.8 مم بعرض 1250 مم. أصلب ويحفظ التعامد أطول. العمود الدليلي منطقي في خطوط الكاسيت وثنائي الطبقة حيث تخرج الدرافيل كثيراً والوصول أهم من الصلابة.

س: هل الآلة ثنائية الطبقة أفضل من خطين منفردين؟

ج: يعتمد على مساحة الأرض. هيكل واحد يشغل IBR والمموج من مفك واحد ولوحة تحكم واحدة، ما يخفض البصمة وعدد المشغلين إلى النصف. خطان منفردان أغلى لكنهما يتيحان تشغيل البروفيلين في الوقت نفسه.

س: ما مدة التسليم وماذا يحدث في الموقع؟

ج: 45 إلى 60 يوماً بعد اعتماد الرسم، مع إضافة أسبوعين إلى ثلاثة لأدوات الكاسيت. التشغيل وتدريب المشغلين يستغرقان 7 إلى 10 أيام بمهندسنا في الموقع، بما في ذلك البكرة الأولى ومعايرة الطول.
آخر تحديث: 2026-11-01
سجل تغييرات المقال
2026-11-01: إعادة كتابة كاملة للصفحة 593. استُبدل نص 2018، وأُضيفت ست عائلات بروفيل بأعراض التغطية، وتحويل البكرة إلى عرض التغطية، وحساب الإنتاج للوردية، وجدول مواصفات من 12 صفاً، وأربع صور داخل النص، وصفحات البروفيل وروابط مرجعية، وثمانية أسئلة وأجوبة.
محفّزات المراجعة المقبلة
تعديل المعيار الوطني لصفائح الأسقف في سوق تصدير رئيسي
تحرك سعر الفولاذ أكثر من 15 في المئة
صدور أدوات كاسيت أو ثنائي طبقة جديدة

طلب سريع

أرسل لنا متطلباتك — سنرد خلال 24 ساعة.

انقر أو اسحب الملفات هنا
PDF, DWG, DXF, STEP, PNG, JPG — بحد أقصى 20 ميغابايت

تم إرسال طلبك بنجاح!

شكرًا لاهتمامك بـ Believe Industry. سيتواصل معك فريق الهندسة لدينا خلال 24 ساعة.

هل تحتاج إلى رد عاجل؟ راسلنا عبر البريد الإلكتروني enquiry@believeindustry.com

جدول المحتويات

أحدث المنشورات Believe Industry

نصائح شراء التوجيه وتقنية المعدات والصيانة