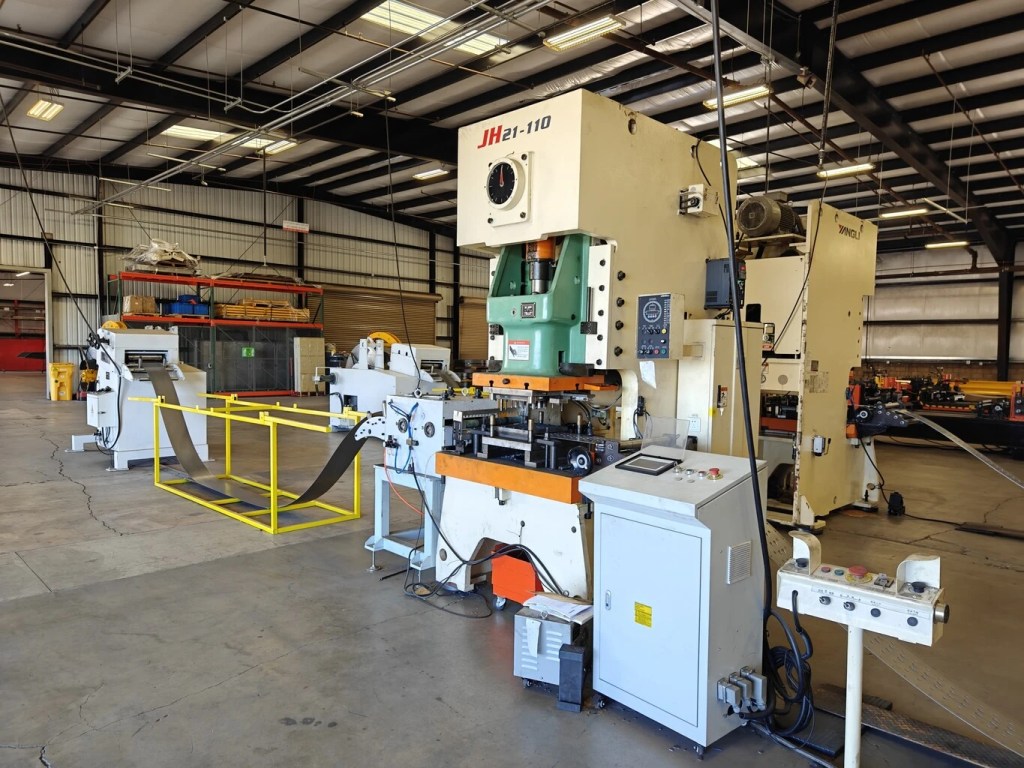
kelajuan produksi rak pallet

Kelajuan pengeluaran rak palet: bagaimana merancang output barisan

Adakah anda memerlukan mesin pembentuk profil untuk projek anda?
Dapatkan sebut harga percuma daripada Believe Industry — lebih 15 tahun dalam pembuatan mesin pembentuk profil tersuai.
Minta Sebut Harga Muat turun katalog

Kelajuan pengeluaran rak palet: bagaimana merancang output barisan

Kelajuan pengeluaran rak pallet ditetapkan oleh keseluruhan sel, bukan oleh mesin pembentuk semata-mata. Loji rak menghasilkan tiang dan rasuk, dan yang lebih perlahan daripada kedua-duanya menentukan output sebenar anda. Panduan ini melihat sel sebagai satu sistem, kerana mesin pembentuk yang lebih pantas di sebalik punch perlahan atau susun automatik manual masih menghantar bilangan rak yang sama sehari.
Jawapan Ringkas: Kelajuan pengeluaran rak pallet mengikut langkah paling perlahan dalam sel: punching, pembentukan, pemotongan atau susunan. Barisan tiang berjalan pada 10–15 m/min dengan punch akhbar dan melebihi 30 m/min dengan servo. Barisan rasuk bergerak dalam julat yang serupa. Output sebenar kilang bertambah terutamanya daripada pertukaran yang lebih pantas dan susunan automatik, bukan daripada kelajuanvisory lebih tinggi mesin pembentuk.

Apa yang benar-benar mengehadkan kelajuan pengeluaran rak palet

Mesin pembentuk jarang menjadi punca halangan. Tiang berlubang menunggu kitar punching. Rasuk menunggu susunan. Loji yang mengejar kelajuan pengeluaran rak pallet dengan membeli mesin pembentuk lebih pantas sering mendapati keuntungannya hilang di hujung barisan. Petakan sel dahulu, kemudian belanjakan pada kekangan sebenar.
Tiang dan rasuk mengalir sebagai dua aliran yang mesti bertemu di titik pemasangan atau penghantaran. Jika tiang tiba lebih cepat daripada rasuk, lantai akan dipenuhi tiang. Kelajuan pengeluaran rak pallet yang seimbang bermakna kedua-dua aliran selesai pada kadar yang serupa, jadi tiada satu pun bertumpuk menunggu yang lain.

Kelajuan mengikut kaedah tebukan

Punch menentukan kadar bagi kedua-dua profil. Punch hidraulik perlahan tetapi boleh mengendalikan lubang yang padat. Punch akhbar ialah alat kerja utama bagi lubang standard rasuk tetes dan rasuk bertangga. Punch putaran servo adalah yang terpantas tetapi terbaik pada corak yang lebih ringan.
Kaedah tebukanKelajuan barisan tiang menegakKelajuan barisan rasuk
Tebukan hidraulik3 hingga 4 m/min3 hingga 4 m/min
Tebukan tekan10 hingga 15 m/min10 hingga 15 m/min
Putar servoLebih 30 m/minLebih 30 m/min
Rancang kelajuan pengeluaran rak pallet mengikut punch yang anda benar-benar gunakan. Barisan servo berkadar 40 m/min yang tersekat pada 12 m/min dengan bilangan lubang anda tetap sahaja barisan 12 m/min untuk produk anda.

Aliran bahan dan pembukaan gegelung

Barisan yang kehabisan bahan ialah barisan yang berhenti. Kelajuan pengeluaran rak pallet bergantung pada pengendalian gegelung yang memastikan kedua-dua mesin pembentuk mendapat bekalan. Pemecah gegelung berkapasiti tinggi dan trolley gegelung yang bertukar tanpa berhenti lama membolehkan mesin pembentuk beroperasi sepanjang syif dan bukannya menunggu crane.
Pertukaran lebar ialah satu kelewatan lain. Tiang dan rasuk menggunakan lebar jalur yang berbeza, jadi sangga gegelung tukar pantas atau gegelung suapan kedua akan memendekkan jarak antara kerja. Untuk pesanan bercampur, rancang jadual supaya pertukaran lebar dikumpulkan, dan ini melindungi kelajuan pengeluaran rak pallet sepanjang hari.
Kualiti gegelung juga penting. Gegelung dengan tepi buruk atau ketebalan tidak konsisten menyebabkan sumbatan dan penolakan yang menghentikan barisan di tengah larian. Beli mengikut spesifikasi ketat dan semak semasa terimaan, kerana gegelung buruk costing lebih banyak dalam masa henti berbanding harga bahan apabila anda mengira meter bagi setiap syif.

Pertukaran konfigurasi ialah tempat di mana meter hilang

Setiap pertukaran profil menghentikan barisan. Loji dengan empat pertukaran produk bagi satu syif kehilangan lebih masa berbanding loji dengan satu larian panjang yang panjang, walaupun pada kelajuan maksimum yang sama. Kelajuan pengeluaran rak pallet bertambah paling banyak daripada pertukaran yang lebih pantas: perkakasan berporos, set penggelek yang ditetapkan lebih awal, dan program punching yang dipanggil daripada pengawal.
Perkakasan berporos meletakkan beberapa set penggelek pada paksi bersama, jadi pengendali boleh menggeser satu keluar dan memasukkan set seterusnya. Ini boleh memendekkan pertukaran dua jam kepada dua puluh minit. Sepanjang sebulan pertukaran, masa yang diperoleh ini biasanya lebih besar daripada keuntungan apabila mesin pembentuk lebih pantas.
Troli penggelek yang ditetapkan lebih awal membawa idea ini lebih jauh. Profil seterusnya dibina dan diukur di luar barisan, kemudian dimasukkan sebagai satu unit. Mesin pembentuk terus beroperasi semasa pertukaran disiapkan, jadi kelajuan pengeluaran rak pallet tidak lagi berhenti untuk penyediaan. Kilang dengan banyak pesanan pendek mendapat peningkatan terbesar daripada pendekatan ini.

Pemotongan dan penyusunan menutup gelintang

Pemotongan mesti menyusul barisan atau ia akan membatasi kelajuan pengeluaran rak pallet. Gunting terbang memotong semasa keratan bergerak, jadi barisan tidak pernah berhenti. Gunting berhenti menghentikan setiap bahagian, yang baik untuk larian pendek tetapi mengehadkan output bervolum tinggi.
Penumpukan merupakan kekangan tersembunyi yang terakhir. Penanganan manual tiang dan balok yang panjang memperlambat baris dan berisiko menyebabkan kerosakan. Penumpuk automatik dan pengikat membolehkan mesin pembentuk berjalan pada kelajuan penessimatan yang ditetapkan, dan di situlah kebanyakan kilang sebenarnya memulihkan kelajuan pengeluaran rak pallet.

Satu contoh pengiraan kapasiti yang praktikal

Ambil barisan tiang pada 12 m/min, dua syif selama 8 jam, dengan 30 minit henti setiap syif. Itu kira-kira 1,080 meter setiap syif sebelum menolak sisa. Tambahkan 20 minit pertukaran yang dijimatkan oleh perkakasan berporos, dan barisan yang sama memperoleh kira-kira 240 meter setiap syif. Bagi 20 syif sebulan, ia hampir 5,000 meter tanpa mesin baharu.
LeverKeuntungan setiap syif
Pertukaran konfigurasi lebih pantas (alat sedia)‎+200 hingga 300 m
Timbunan automatik‎+300 hingga 500 m
Pengurusan gegelung yang lebih baik‎+100 hingga 200 m
Rancang kelajuan pengeluaran rak pallet berdasarkan angka seperti ini. Keuntungan terbesar biasanya datang daripada susunan automatik, kerana ia membuang had atas yang keras di hujung barisan.
Piawaian menetapkan paras minimum bagi setiap meter yang dihantar. Komponen rak mesti memenuhi piawaian RMI ANSI MH16.1 di Amerika Syarikat, FEM 10.2.02 di Eropah, dan menggunakan ASTM A1008 Piawaian menetapkan paras minimum bagi setiap meter yang dihantar. Komponen rak mesti memenuhi keluli gred. Kekalkan had tersebut dalam tetapan barisan supaya kelajuan yang diperoleh tidak sekali-kali berakhir dengan audit yang gagal pada pembeli.

Cara meningkatkan output tanpa membeli mesin pembentukan baharu

Mulakan dengan mengukur masa sel. Catat di mana barisan menunggu: punching, pertukaran gegelung, pertukaran perkakasan atau susunan. Belanjakan dahulu pada langkah itu. Satu barisan mesin pembentukan profil yang sudah membentuk mengikut spesifikasi jarang perlu diganti untuk meningkatkan kelajuan pengeluaran rak pallet.
Bagi sisi tiang, panduan panduan kelajuan dan output upright rak menguasai kelajuan setiap mesin secara terperinci. Manual panduan pembeli upright rak dan panduan mesin rasuk bertangga merangkumi kedua-dua aliran. Panduan barisan tiang pelbagai spesifikasi menunjukkan bagaimana satu barisan mengendalikan pelbagai profil tiang dengan lebih sedikit pertukaran.

Soalan Lazim

Soalan: Apa yang menentukan kelajuan pengeluaran rak palet?

Jawapan: langkah paling perlahan dalam sel: punching, pembentukan, pemotongan atau susunan. Mesin pembentuk jarang menjadi faktor pembatas. Petakan tempat barisan menunggu, kemudian belanjakan pada langkah itu untuk meningkatkan output sebenar setiap syif.

Soalan: Pada kelajuan berapa barisan tiang dan rasuk beroperasi?

Jawapan: dengan punch akhbar, kedua-duanya berjalan pada 10–15 m/min. Punch putaran servo melebihi 30 m/min pada corak ringan. Rancang berdasarkan punch yang anda benar-benar gunakan, bukan kelajuan tertinggi dalam brosur.

Soalan: Adakah mesin yang lebih pantas meningkatkan output?

Jawapan: lazimnya bukan banyak. Jika punch, pertukaran atau stacker ialah punca sebenar, mesin pembentuk yang lebih pantas hanya akan menunggu. Masa pertukaran yang diperoleh semula dan susunan automatik biasanya menambah lebih banyak meter setiap syif.

S: Berapa banyak sumbangan penukaran format yang lebih pantas?

Jawapan: perkakasan berporos boleh memendekkan pertukaran dua jam kepada dua puluh minit. Pada barisan 12 m/min itu memperoleh kira-kira 200 hingga 300 meter setiap syif, dan kesannya bertumpu sepanjang bulan.

S: Piawaian mana yang terpakai dalam pengeluaran rak?

Jawapan: sistem rak mesti memenuhi RMI ANSI MH16.1 di Amerika Syarikat, FEM 10.2.02 di Eropah, dan ASTM A1008 untuk gred keluli. Sahkan kelas yang diperlukan pembeli sebelum menetapkan toleransi barisan.

S: Di manakah tempat terbaik untuk melabur dahulu?

Jawapan: ukur masa sel dan cari tempat menunggu. Kebanyakan kilang memulihkan kelajuan pengeluaran rak pallet yang paling banyak daripada susunan automatik di hujung barisan, kemudian daripada pertukaran yang lebih pantas dengan perkakasan berporos.

Log perubahan artikel

Diterbitkan kali pertama: 9 Mac 2026
Kemas kini terakhir: 12 Okt 2026
Changelog:
  • 12 Oktober 2026: Dikemas kini untuk pematuhan GEO. Tajuk clickbait “7 Strategi Kuasa” telah dibuang, dan blok jawapan langsung, dua jadual, enam soalan lazim dengan soalan dicetak tebal serta satu log perubahan dengan nama bulan penuh telah ditambah. Kandungan diperluas daripada 1,030 kepada kira-kira 1,620 perkataan. Tiga pautan otoriti (RMI, FEM, ASTM) dan lapan pautan dalaman, termasuk halaman tiang, telah ditambah. Ia dibezakan daripada panduan kelajuan dan pengeluaran tiang rak yang hidup dengan menumpukan pada output sel keseluruhan dan perancangan kapasiti, bukan pada kelajuan satu mesin.
**Pencetus semakan seterusnya:** pelancaran kelas kelajuan punch servo yang baharu, perubahan 20 peratus dalam minat carian bagi “kelajuan pengeluaran rak pallet”, semakan baharu RMI atau FEM, atau perubahan besar dalam automasi pengendalian gegelung.

Isi kandungan

Temui lebih banyak daripada Believe Industry Company| Pengilang, Pembekal & Pengeksport Mesin Pembentuk Gulung

Langgan sekarang untuk terus membaca dan mendapatkan akses kepada arkib penuh.

Teruskan membaca