Adres
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
Adres
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM

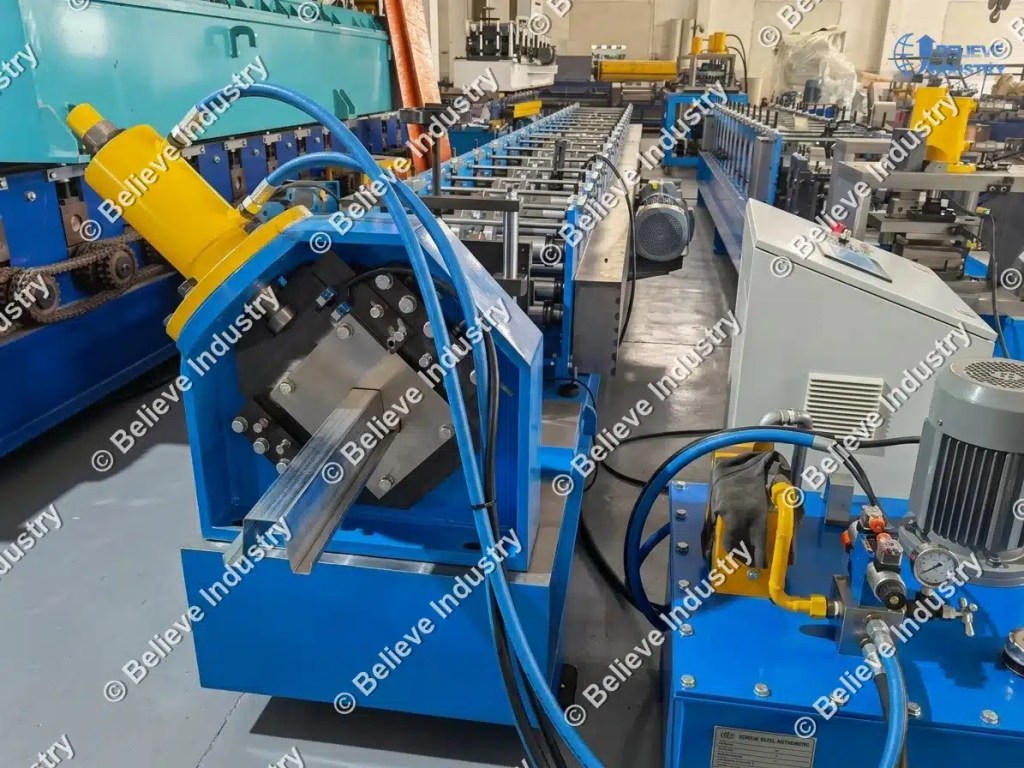
Bir silindir şapka bükme makinesi, düz çelik şeridi şapka şeklinde bir kesite büken bir bükme hattıdır: geniş, düz bir üst kısım, iki 90 derecelik ayak ve tabanda iki dışa doğru kıvrılmış flanş. Profil, yandan bakıldığında silindir şapkaya benzer, bu nedenle adı da buradan gelir. Standart bir hat, 0,4 ila 3,0 mm kalınlığında şerit kullanır, 14 ila 22 bükme standı aracılığıyla kesiti şekillendirir ve dakikada 8 ila 30 metre profil üretir.
Silindir şapka şekillendirme makinesi tanımı: İsteğe bağlı hat içi delme ve hattın tam hızda çalışmasını sağlayan hareketli kesme özelliğine sahip, rulo halindeki çeliği tek geçişte şapka profili veya silindirik şapka profiline dönüştüren sürekli soğuk haddeleme hattı.
Alıcılar aynı makineye çeşitli isimler veriyor. Alçıpan ustaları "çıta kanalı makinesi" diyor. Otomotiv tedarikçileri "şapka kesitli rulo şekillendirme makinesi" diyor. Depo inşaatçıları "üst şapka aşık makinesi" diyor. Aletler farklı olsa da, şekillendirme prensibi aynıdır ve bu prensip aşağıda açıklananla aynıdır. Bir rulo şekillendirme makinesi nasıl çalışır?Çift silindirler aracılığıyla kademeli bükme, her istasyonda az miktarda açı, ısı yok.
Makinenin fiyatını belirlemeden önce, çizimi kesinleştirin. Profil her şeyi belirler: stand sayısı, rulo malzemesi, delme deseni ve kesim tipi.
Bir silindir şapka profili beş bölgeden oluşur: düz tepe, iki dikey ağ, iki yatay taban flanşı ve bunları birbirine bağlayan dört büküm yarıçapı. Her bükümün, birkaç destek boyunca kendi açı ilerlemesine ihtiyacı vardır; bu nedenle bir silindir şapka kesiti, aynı yükseklikteki basit bir C profiline göre daha fazla destek gerektirir. Profil geometrisi ve destek sayısı arasındaki ilişki ayrıntılı olarak ele alınmıştır. rulo şekillendirme makinesi tasarımı.
Üretimini yaptığımız yaygın silindir şapka ve şapka kanalı ölçüleri:
| Profil | Taç genişliği | Web yüksekliği | Flanş genişliği | Çelik kalınlığı | Tipik Kullanım |
|---|---|---|---|---|---|
| 25×15 ebatlarında çıta kanalı | 25 mm | 15 mm | 5 mm | 0,4-0,6 mm | Alçıpan tavan çerçevesi |
| 38×13 ebatlarında tırtıklı kanal | 38 mm | 13 mm | 6 mm | 0,5-0,7 mm | Duvar çıtaları, bölmeler |
| Şapka kanalı 62×24 | 62 mm | 24 mm | 12 mm | 0,6-1,0 mm | Cephe alt çerçevesi |
| Silindir şapka 73×30 | 73 mm | 30 mm | 15 mm | 0,8-1,2 mm | Asma kat kirişleri, destekler |
| Silindir şapka 100×50 | 100 mm | 50 mm | 20 mm | 1,2-2,0 mm | Raf sistemleri, platform çerçeveleme |
| Otomotiv şapka bölümü | 40-180 mm | 20-60 mm | 10-30 mm | 1,0-3,0 mm HSLA | Salıncaklar, gövde takviyesi |
O tablodaki iki sayı diğerlerinden daha önemlidir. Web yüksekliği, şerit genişliğini ve şekillendirme zorluğunu belirler. Çelik kalınlığı ise tahrik gücünü ve rulo standı rijitliğini belirler. Bu ikisini yanlış ayarlarsanız, satış görevlisinin ne söz verdiğine bakılmaksızın makine asla doğru çalışmaz. Kuzey Amerika çıta kanalı boyutları şunları takip eder: SSMA ürün teknik kılavuzları, Bu nedenle, kalıp üretimine başlamadan önce çizimlerinizi bu tablolarla karşılaştırın. rulo şekillendirme işlemi Sayfa, derin kesitlerin ardındaki gerilme matematiğini açıklıyor; daha detaylı bilgi edinmek isterseniz inceleyebilirsiniz.

Şerit düz bir şekilde girer ve silindirik bir şekilde çıkar. Bu iki nokta arasında makine sabit bir sıra izleyerek çalışır.
Çoğu hat önce tepeyi oluşturur, ardından ağları her kademede 10 ila 15 derecelik adımlarla aşağı doğru büker ve son dört ila altı kademede taban flanşlarını dışa doğru çevirerek bitirir. Flanşların en son oluşturulması, kesitin haddehane boyunca stabil kalmasını sağlar. 50 mm derinliğinde bir şapka profili tipik olarak 16 ila 18 kademe gerektirir; sığ 15 mm'lik çıta kanalı 12 ila 14 kademede sorunsuz çalışır.
Komple bir silindir şapka şekillendirme makinesi hattı yedi bölümden oluşur:
Delme pozisyonu gerçekten önemli bir karardır. Ön delme, düz şeritte delikler açar; bu doğru ve ucuzdur, ancak kesit oluşurken delikler biraz hareket eder. Frezeden sonra yapılan son delme, delik pozisyonunu şekillendirilmiş şapka profili üzerinde tam olarak korur, ancak bu daha yavaş bir üretim hattı anlamına gelir. Çoğu çıta profili alıcısı ön delmeyi tercih eder; otomotiv şapka profili alıcıları ise neredeyse her zaman son delmeyi tercih eder veya lazer istasyonları kullanır. Profil delme ile ilgili ticari haberler... Üretici Aynı öncelik sıralamasını tekrarlıyor: önce delik toleransı, sonra hız.
Orta sınıf bir silindir şapka şekillendirme makinesi için kullanılabilir bir teknik özellik sayfası şöyle görünür:
| Kalem | Tipik özellikler |
|---|---|
| Şerit kalınlığı | 0,5 ila 2,0 mm |
| Şerit genişliği | 150 ila 400 mm |
| Malzeme | Galvanizli çelik G300-G550, ASTM A653, 450 MPa'ya kadar HSLA |
| Şekillendirme Ayakları | 16 ila 18 istasyon |
| Merdane Malzemesi | GCr15 rulman çeliği, HRC 58-62 sertliğine kadar sertleştirilmiştir. |
| Mil Çapı | 60 ila 80 mm |
| Hat hızı | 10 ila 25 m/dak delme, 30 m/dak'ya kadar kesme hızı. |
| Tahrik | Zincir veya dişli kutusu, 7,5 ila 15 kW ana motor |
| Ayırmak | Uçan makas veya testere, +/-1,5 mm uzunluk toleransı |
| Kontrol | HMI'lı PLC, reçete depolama, enkoder uzunluğu takibi |
Rulo malzemesi dikkat gerektirir. Ucuz üretim hatlarında, birkaç yüz ton G550 galvanizli çelikten sonra çizilen yumuşak rulolar kullanılır. Sertleştirilmiş GCr15 veya D2 takım rulolarında ısrar edin ve sertlik sertifikasını isteyin. Olukların ve rulo yüzeyindeki detayların şekillendirme kalitesini nasıl değiştirdiği hakkında bilgi edinmek faydalı olacaktır. oluklar ve rulo şekillendirme makinesi tasarımı Herhangi bir şey imzalamadan önce.
Silindir şapka şeklindeki makineler, çoğu alıcının beklediğinden daha fazla sektörde karşımıza çıkıyor. Son kullanım amacını bilmek, hangi makine sınıfını satın almanız gerektiğini belirlemenize yardımcı olur.
Alçıpan ve bölme çerçeveleme, hacimli pazarımızdır. Şapka profili veya çıta profili, levha için düz bir yüzey oluşturmak üzere dikmelerin ve kirişlerin üzerine takılır. Hatlar, düşük takım gerilimiyle yüksek hızda 0,5 mm galvanizli olarak işlenir. Tüm uygulama yelpazesi web sitemizde mevcuttur. alçıpan bölme rulo şekillendirme makinesi genel bakış.
Cephe alt çerçeveleme, korozyona duyarlı bir pazardır. Yağmur perdesi sistemleri, yalıtımın üzerine şapka profili üzerine asılır, bu nedenle çelik daha ağır galvanizli veya en az Z275 kalitesindedir ve delik desenleri her kaplama projesine göre değişir. Bu alıcılar esnek delme ve hızlı desen değişimine ihtiyaç duyarlar.
Otomotiv sektörü hassas üretim pazarıdır. Gövde takviye şapka profilleri, 1,0 ila 3,0 mm kalınlığında HSLA ve çift fazlı çeliklerden üretilir ve 0,5 mm'nin altında dar yarıçaplar ve tolerans bantlarına sahiptir. Servo besleme, şekillendirme sonrası kesme ve hat içi delik kontrolü standarttır. otomotiv rulo şekillendirme makineleri Bu sayfa dersi ayrıntılı olarak ele almaktadır.
Raf ve asma kat iskelet sistemleri, mukavemet gerektiren bir pazardır. Derin üst profiller, yük altında kiriş ve dik destek görevi görür ve alıcılar kalınlığı 2,0 mm ve üzerine doğru itmektedir. Eğer hedefiniz platform iskelet sistemleri ise, okumaya devam edin. asma kat döşeme rulo şekillendirme kılavuzu Birincisi, kiriş ve üst profil bölümleri genellikle hızlı takım değiştirme imkanıyla aynı hatta yer aldığından.
Silindir şapka şekillendirme makineleriyle ilgili şikayetlerin çoğu makineden değil, malzemeden kaynaklanmaktadır. özel rulo şekillendirme makinesi Tek bir bobin spesifikasyonuna göre tasarlanmıştır ve sapmalar hızla ortaya çıkar.
Üç kural tüm uygulamalar için geçerlidir. Akma dayanımını tasarıma uygun hale getirin, çünkü G550 rulo halinde G300'den tamamen farklı davranır. Kalınlığı takım boşluğuna uygun hale getirin, çünkü 0,05 mm daha kalın bir rulo flanşlarda dalgalanmaya neden olabilir. Kaplamayı ortama uygun hale getirin, çünkü kıyı cephesinde kullanılan Z120 çıta profili, bina sahibinin garantisini paslandıracaktır. Galvanizli kaliteler sipariş edilirken dikkate alınmalıdır. ASTM A653 veya EN 10346 standardına uygun olarak, tedarikçinin sözlü vaadine aykırı olmamak kaydıyla.
Bobin özellikleri ve şekillendirme davranışı arasındaki tüm etkileşim aşağıda açıklanmıştır. Malzemenin rulo şekillendirme makinesi tasarımına etkisi. İlk bobin siparişinizi vermeden önce okuyun, ilk hurda raporunuzdan sonra değil.
Daha basit profillerle karşılaştırma yapmak için, C profilli rulo şekillendirme makinesi Aynı çelik üzerinde daha az destek ayağı kullanılır. Üstten dikme profilinde ekstra destek ayakları için ödeme yaparsınız ve kilogram başına daha sert bir çelik kesiti elde edersiniz. Bu sertlik-ağırlık oranı, üstten dikme profilinin var olma sebebinin tamamıdır.
Fiyat dört şeye bağlıdır: kalınlık aralığı, delme karmaşıklığı, kesim tipi ve otomasyon seviyesi. Çin'de üretilen ve dünya çapında ihraç edilen hatlar için 2026 yılına ait tahmini fiyat aralıkları:
| Satır sınıfı | Kalınlık | Delme | Fiyat aralığı (FOB Çin) |
|---|---|---|---|
| Kürk kanalı hattı | 0,4-0,8 mm | Ön delme | 28.000-45.000 ABD doları |
| Standart silindir şapka çizgisi | 0.8-2.0 mm | Ön delme | 45.000-80.000 ABD doları |
| Kalın silindir şapka çizgisi | 2,0-3,0 mm | Öncesi + sonrası yumruk | 80.000-130.000 ABD doları |
| Otomotiv şapka bölümü | 1,0-3,0 mm HSLA | Servo besleme, kesim sonrası | 150.000 ABD doları ve üzeri |
Nakliye, gümrük vergisi, yedek parçalar ve devreye alma dahil olmak üzere tam maliyet analizi yöntemi şu şekildedir: rulo şekillendirme makinesi fiyatı. Devreye alma deneyiminden bir uyarı: listedeki en ucuz teklif genellikle sertleştirilmiş ruloları veya uçan kesme parçasını içermez. Bunları eklediğinizde, uygun fiyat ortadan kalkar.
11 numaralı madde, alıcıların atlayıp sonradan pişman oldukları maddedir. Tedarikçinin yumuşak test bobini üzerinde ayarlanmış bir silindir şapka şekillendirme makinesi, G550'nizde bir vardiya içinde arıza yapacaktır. Çelikle sevkiyat öncesi deneme yapılmasında ısrar edin.


İskele Sacı Makinesi Birleşik Devletler Alıcısına Gönderilmek Üzere Hazır...
Devamını Oku

Marine Roll Forming Machines: 5 Gemi İnşaatı Profili, bir marine roll...
Devamını Oku
Demiryolu için profil haddeleme makinesi: 5 altyapı profili. Bir raylı...
Devamını Oku
Raf dikme makinesi kurulumu: ilk iyi profilinize giden 12 adım...
Devamını Oku English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








