Adres
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM

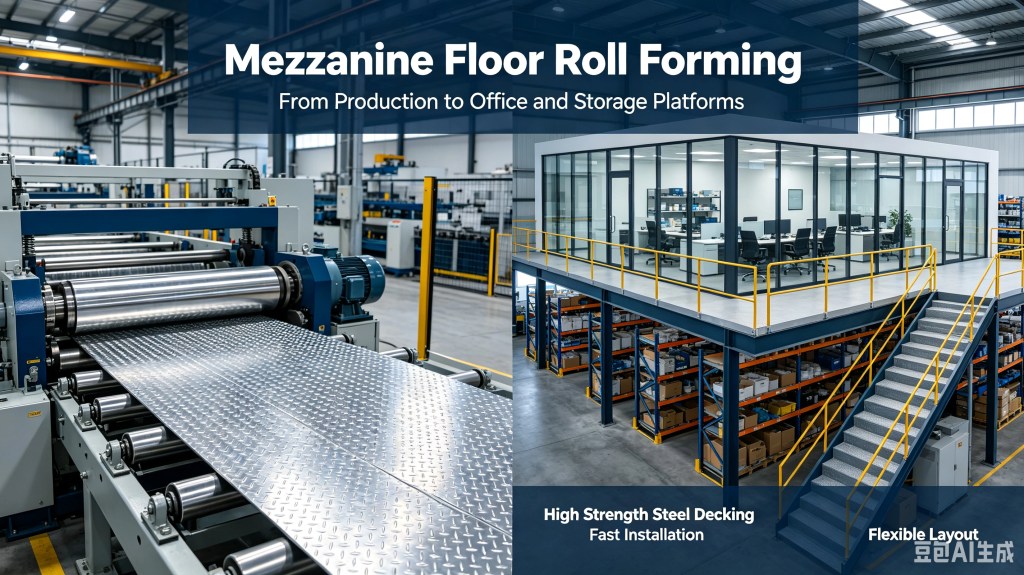
Bir asma kat, binanızın taban alanını genişletmeden kullanılabilir alanınızı iki katına çıkarır. Mevcut zemin ve tavan arasına çelik bir platform ekleyerek ofis, depolama veya üretim için ikinci bir kat oluşturursunuz. Bu platformları destekleyen yapısal bölümler, asma kat rulo şekillendirme adı verilen bir işlemden elde edilir.
Asma kat rulo şekillendirme yöntemi, düz çelik bobinleri şekillendirilmiş yapısal profillere dönüştürür. Bu profiller arasında kirişler, ana kirişler, kenar kaplamaları, döşeme plakaları, destek kanalları ve korkuluk direkleri bulunur. Her profilin belirli bir yük taşıma kapasitesi ve bağlantı yöntemi vardır. Bunların hepsi birlikte eksiksiz bir asma kat sistemi oluşturur.
Believe Industry Company Dünya çapındaki üreticiler için asma kat rulo şekillendirme makineleri üretiyoruz. 15 yılı aşkın deneyimimizle 20'den fazla ülkeye ürün gönderdik. Bu kılavuz, bu makinelerin ne ürettiğini, hangi uygulamalara hizmet ettiğini ve hangi özelliklerin en önemli olduğunu ele almaktadır.
Ara kat rulo şekillendirme, çelik şeritleri yükseltilmiş platformlar için yapısal profillere dönüştüren soğuk bir rulo şekillendirme işlemidir. Çelik, oda sıcaklığında bir dizi silindirden geçer. Isıl işlem yok, kaynak deformasyonu yok, malzeme israfı yok.
Tipik bir asma kat rulo şekillendirme hattı, bir açıcı ile başlar, çelik şeridi doğrultma silindirlerinden geçirir, ardından 18 ila 30 şekillendirme istasyonundan geçirir. Her istasyon, son profil ortaya çıkana kadar çeliği kademeli olarak büker. Uçan kesme testeresi, hattı durdurmadan bitmiş bölümü istenen uzunlukta keser.
Sonuç olarak, sıkı boyut toleranslarına sahip tutarlı bir yapısal kesit elde edilir. Cıvata ve bağlantı elemanları için delikler, şekillendirmeden önce veya sonra hat üzerinde açılabilir. Bu önemlidir çünkü asma kat platformları kaynaklı değil, cıvatalı yapılardır. Her bağlantı noktasında hassas delik yerleşimi gereklidir.
Rulo şekillendirme yöntemiyle üretilen asma kat bölümleri, kaynaklı alternatiflere göre üç açıdan üstünlük sağlar: boyut tutarlılığı, üretim hızı ve malzeme optimizasyonu. İyi yapılandırılmış bir asma kat rulo şekillendirme hattı dakikada 15 ila 25 metre hızla çalışır. Bu da tek bir vardiyada 500 metrekarelik bir asma kat için yeterli bölüm üretilebileceği anlamına gelir.
Sürecin ayrıntıları hakkında daha fazla bilgiyi web sitemizde bulabilirsiniz. Rulo şekillendirme makinesi sayfa.
Komple bir asma kat sistemi altı farklı profil tipine ihtiyaç duyar. Her biri kendine özgü bir rulo şekillendirme takımı konfigürasyonuna ihtiyaç duyar.
| Profil | İşlev | Malzeme Kalınlığı | Şekillendirme istasyonları |
|---|---|---|---|
| Ana Kiriş (C veya Z) | Ana yük taşıyıcı açıklık | 2.5 to 4.0 mm | 22 ila 30 |
| Zemin Kirişi | Kirişe dik ikincil destek | 2.0 to 3.0 mm | 18 ila 24 |
| Zemin Kaplama Paneli | Yürüme yüzeyi alt tabakası | 0.8 to 1.5 mm | 16 ila 22 |
| Kenar Kesimi | Çevre bitirme ve güvenlik kenarı | 1,0 ila 2,0 mm | 14 ila 18 |
| Destek Kanalı | Kolon bağlantısı ve destekleme | 2.0 to 3.5 mm | 18 ila 24 |
| Korkuluk Direği | Güvenlik korkuluğu desteği | 2.0 to 3.0 mm | 12 ila 16 |
Ana kirişler, tüm asma katın yapısal yükünü taşır. Destek kolonları arasında uzanırlar ve katın maksimum hareketli yük taşıma kapasitesini belirlerler. Çoğu asma kat rulo şekillendirme sistemi, yüksek mukavemet-ağırlık oranları sundukları ve nakliye için verimli bir şekilde iç içe geçebildikleri için C-kesit veya Z-kesit kirişler üretir.
3,0 mm kalınlığında, 150 mm gövde yüksekliğinde ve 60 mm flanş genişliğinde bir C kesitli kiriş, 4 metrelik bir açıklık boyunca metrekare başına 400 kg'lık düzgün dağılımlı bir yükü taşıyabilir. Bu, çoğu ofis ve hafif depolama asma kat uygulaması için gereken şartları karşılar.
Döşeme kirişleri ana kirişlere dik olarak uzanır ve döşeme kaplaması için bağlantı noktalarını sağlar. Döşeme paneli, yürüme yüzeyinin kendisidir. Birçok sistemde, döşeme paneli, yan yana kenetlenen ve kendinden delmeli vidalarla kirişlere sabitlenen oluklu veya nervürlü çelik bir levhadır.
Döşeme paneli profilinin, yaya trafiği altında deformasyonu önleyecek kadar sağlam olması gerekir. 38 mm nervür yüksekliğine sahip 1,0 mm kalınlığındaki nervürlü döşeme paneli, standart hareketli yük altında genellikle açıklığın 1/360'ından daha az deformasyona uğrar. Bu, çoğu yapı yönetmeliğinin asma kat döşemesi rulo şekillendirme uygulamaları için kabul ettiği eşiktir.
O Palet Raflama Silindirik Şekillendirme Makinesi Ürettiğimiz sistemler, asma kat rulo şekillendirme hatlarıyla benzer tasarım prensiplerini paylaşmaktadır. Her ikisi de depo ortamları için yapısal bölümler üretir, ancak asma kat profilleri zemin yüklerini, raf profilleri ise dikey depolama yüklerini taşır.
Ofis asma katları, depolama platformlarından farklı bir amaca hizmet eder. Ayak altında sağlam bir his vermeli, bölme duvarlarını desteklemeli ve ısıtma, havalandırma, elektrik ve veri kablolarını barındırmalıdır. Rulo şekillendirme gereksinimleri de buna göre değişir.
Ofis asma katları, doğru şekilde tasarlanmadığı takdirde ses ve titreşimi iletir. Çözüm, çelik döşeme panelinin üzerine, genellikle akustik yalıtkanlar üzerine çimento levha veya kontrplak olan ikincil bir alt döşeme katmanıdır. Asma kat döşeme kalıbından gelen çelik döşeme paneli, yapısal tabanı sağlar.
Ofis uygulamalarında titreşim, statik yükten daha önemlidir. İnsanların üzerinde yürüdüğünde zıplayan bir zemin kabul edilemez. Çözüm, daha sık aralıklarla daha sert kirişler kullanmaktır. Ofis asma katlarında kirişler genellikle 400 mm aralıklarla yerleştirilirken, depolama platformlarında bu aralık 600 mm'dir.
Ofis asma katlarında genellikle sökülebilir bölme duvarlarına ihtiyaç duyulur. Rulo şekillendiriciden elde edilen ana kiriş profili, bölme duvarı bağlantı elemanlarını kabul eden önceden delinmiş bir yuva deseni içermelidir. Biz tasarlıyoruz dikey raflı rulo şekillendirme makineleri Benzer hat içi delme sistemleriyle. Servo tahrikli hidrolik zımbalar, kiriş uzunluğu boyunca programlanabilir aralıklarla delik desenleri oluşturur.
Depolama amaçlı asma katlar, ofis platformlarından daha ağır yükleri taşıyabilir. Tasarım önceliği akustik konfor değil, yük taşıma kapasitesidir. Tipik depolama asma katlarının canlı yükleri metrekare başına 500 ila 1000 kg arasında değişmektedir. Bazı endüstriyel depolama platformları metrekare başına 2000 kg'a kadar ulaşmaktadır.
| Uygulama | Hareketli Yük (kg/m2) | Kiriş Kalınlığı | Kiriş Aralığı | Güverte Kalınlığı |
|---|---|---|---|---|
| Hafif depolama | 500 | 2,5 mm | 600 mm | 0,8 mm |
| Orta depolama | 750 | 3,0 mm | 500 mm | 1,0 mm |
| Ağır depolama | 1000 | 3,5 mm | 400 mm | 1,2 mm |
| Endüstriyel depolama | 1500-2000 | 4,0 mm | 300 mm | 1,5 mm |
Daha ağır yükler, daha kalın çelik ve daha sık aralık gerektirir. Bir asma kat rulo şekillendirme makinesi, ağır depolama uygulamaları için 4,0 mm'ye kadar kalınlıktaki malzemeleri işleyebilmelidir. Şekillendirme istasyonları, hafif hizmet hatlarına kıyasla daha ağır rulo milleri ve yatak bloklarına ihtiyaç duyar.
Birçok depolama asma katı, zemin seviyesindeki palet raflarının üzerinde yer alır. Asma kat kolonları, altındaki raf dikmeleriyle aynı hizadadır. Bu ortak kolon yaklaşımı, zemin alanından tasarruf sağlar ve toplam çelik tonajını azaltır. Kutu kiriş silindirik şekillendirme makinesi Hem raf sistemi hem de asma kat kenarı için yatay kirişleri üretir.
Bu entegre sistemlerde, asma kat rulo şekillendirme makinesi rafların üzerindeki zemin yapısını oluşturur. Palet raf hattı ise altındaki depolama yapısını oluşturur. Her iki sistemi de tek bir üreticinin sağlaması, iki seviye arasında boyut uyumluluğunu garanti eder.
Bir asma kat rulo şekillendirme makinesi sipariş edilirken, üretim kapasitesini belirleyen altı parametre vardır.
| Parametre | Menzil | Neden önemli |
|---|---|---|
| Malzeme Kalınlığı | 0,8 ila 4,0 mm | Güverte panellerini ana kirişlere kadar kaplar. |
| Profil genişliği | 50 ila 300 mm | Ana kirişe kenar kaplaması yapılmasını sağlar. |
| Şekillendirme Hızı | 15 to 25 m/min | Proje teslim tarihleri için verimlilik |
| Merdane İstasyonları | 12 ila 30 | Karmaşık profiller için daha fazla istasyon |
| Kesim Uzunluğu Toleransı | artı veya eksi 1,5 mm | Cıvatalı montaj hassasiyet gerektirir. |
| Delme Sistemi | Servo-hidrolik, sıralı | Bağlantılar için delik desenleri |
Herhangi bir asma kat rulo şekillendirme projesi için ilk karar noktası malzeme kalınlığı aralığıdır. Sadece döşeme panelleri üretiyorsanız, 0,8 ila 1,5 mm yeterlidir. Aynı hatta ana kirişler ve döşeme elemanları üretiyorsanız, 2,0 ila 4,0 mm kapasiteye ihtiyacınız vardır. Bazı üreticiler iki ayrı asma kat rulo şekillendirme hattı kullanır: biri hafif ölçülü döşeme panelleri için, diğeri yapısal profiller için.
Kalıplama hızı, proje zaman çizelgelerini doğrudan etkiler. 1000 metrekarelik bir asma kat için yaklaşık 2000 metre kiriş kesitine ihtiyaç duyulur. Dakikada 20 metre hızla, bu, asma kat rulo kalıplama makinesinin iki saatten daha kısa bir çalışma süresi anlamına gelir. Kiriş üretimi, döşeme panelleri ve kaplamalar da eklendiğinde, komple bir zemin paketi tek bir üretim hattından tek bir vardiyada üretilebilir.
Ara kat rulo şekillendirme işleminde tipik olarak galvanizli çelik rulo kullanılır. ASTM A653 (ABD), EN 10346 (AB) veya AS 1397 (Avustralya) standartlarına uygundur. Çinko kaplama, nemin dalgalandığı depo ortamlarında korozyon direnci sağlar.
| Standart | Bölge | Akma dayanımı | Çinko Kaplama |
|---|---|---|---|
| ASTM A653 Paslanmaz Çelik Kalite 50 | BİZ | 340 MPa | G90 (Z275) |
| EN 10346 S350GD | AB | 350 MPa | Z275 |
| AS 1397 G450 | Avustralya | 450 MPa | Z275 |
| JIS G 3302 SGCC | Japonya | 205+ MPa | Z275 |
Dış mekan veya yüksek nemli uygulamalar için bazı üreticiler Z350'ye yükseltme yapar veya alüminyum-çinko kaplı çelik (AZ150) kullanır. Şekillendirme işlemi oda sıcaklığında gerçekleştiği için, rulo şekillendirme kalıpları bu kaplamaları herhangi bir modifikasyona gerek kalmadan işleyebilir.
O C destek kesiti silindirik şekillendirme makinesi Aynı galvanizli çelik serisini kullanır. Asma kat kolonları ve raf sistemleri için destek bölümleri aynı malzeme özelliklerine sahiptir.
Rulo şekillendirme, asma kat bölümlerinin üretilmesinin tek yolu değildir. İki alternatif yöntem daha mevcuttur, ancak her birinin dezavantajları vardır.
| Yöntem | Hız | Boyutsal Tolerans | Malzeme Atığı | Ayar maliyeti |
|---|---|---|---|---|
| Profil makinesi | 15-25 m/dak | artı veya eksi 0,5 mm | yüzde 2'nin altında | Yüksek |
| Basınçlı frenleme | 2-4 m/dak | artı veya eksi 1,0 mm | %5-8 | Düşük |
| Kaynaklı imalat | 0,5-1,5 m/dak | artı veya eksi 2,0 mm | yüzde 10-15 | Orta |
Pres bükme yöntemi küçük ölçekli üretim için uygundur. Kalıp maliyeti daha düşüktür ve kurulum daha hızlıdır. Ancak hızı, asma kat rulo şekillendirme yöntemine göre 4 ila 10 kat daha yavaştır ve tolerans kontrolü daha kötüdür. 500 metrekarelik bir asma kat için 3000 metre uzunluğunda profil gerekiyorsa, pres bükme yöntemiyle bu işlem 4 ila 6 gün sürerken, rulo şekillendirme yöntemiyle tek vardiyada tamamlanabilir.
Kaynakla imalat en yavaş ve en az hassas yöntemdir. Sadece, kalıplama yatırımı gerektirmeyen, tek seferlik özel bölümler için mantıklıdır. Çoğu ticari asma kat projesinde yalnızca rulo şekillendirilmiş bölümler kullanılır.
O kanal profili rulo şekillendirme makinesi Bu, başka bir karşılaştırmayı göstermektedir. Destek kanalları, asma kat sistemlerinde benzer destek işlevleri görür ve rulo şekillendirme yöntemiyle asma kat yapısal bölümleriyle aynı hız ve hassasiyette üretilirler.
Ara katlar, bulundukları yere bağlı olarak belirli bina yönetmeliklerine tabidir. ABD'de, Uluslararası Bina Kodu (IBC) Asma kat tasarımını düzenler. AB'de, Eurocode 3 (EN 1993) Avustralya, Avustralya Yapı Kodunu (BCA) takip etmektedir.
O AISI S100 standardı Bu standart, Kuzey Amerika'daki soğuk şekillendirilmiş çelik tasarımını kapsamaktadır. Asma kat döşemelerinde kullanılan rulo şekillendirme yöntemiyle soğuk şekillendirilmiş çelik profiller üretildiği için bu konu doğrudan önem taşımaktadır. Standart, kesit özelliklerine bağlı olarak rulo şekillendirilmiş profillerin yük taşıma kapasitesini hesaplamak için tasarım formülleri sunmaktadır.
OSHA 1910.23 4 fit veya daha yüksek tüm açık kenarlı asma katlarda korkuluk bulunması zorunludur. Asma kat kalıplama makinesinden alınan korkuluk direği profili, üst korkulukta 200 poundluk yanal bir kuvvete dayanabilmelidir. Bu gereklilik, direk kalınlığını belirler ve bu kalınlık genellikle minimum 2,5 mm'dir.
O oluklu destek kanalı rulo şekillendirme makinesi Bu sistem, korkuluk rayları ve ara destekler olarak kullanılabilen kanallar üretir. Bu kanallar, korkuluk direklerine cıvatalarla bağlanır ve güvenlik korkuluk sistemini tamamlar.
Bir tedarikçinin üretime hazır asma kat rulo şekillendirme makinesi teslim edip edemeyeceğini belirleyen üç faktör vardır: kalıpçılık deneyimi, hat konfigürasyonu ve satış sonrası destek.
Her asma kat profili özel bir tasarımdır. Tedarikçi, profil çizimlerinizi CAD simülasyonu ve prototip testleri yoluyla silindir kalıplarına dönüştürmelidir. Komple bir asma kat silindir şekillendirme hattı, açıcı, doğrultucu, servo besleyici, pres, şekillendirme istasyonları, uçan kesici ve çıkış tablasını içerir. Tedarikçi, her istasyonu malzeme aralığınıza ve profil boyutlarınıza göre yapılandırmalıdır. Uyumsuzluk, geri yaylanmaya ve deformasyona neden olur.
Rulo şekillendirme makineleri sürekli bakım gerektirir. Rulmanlar aşınır, silindirlerin yenilenmesi gerekir, PLC programlarının güncellenmesi şarttır. 7/24 teknik destek ve yedek parça sağlayan bir tedarikçi, asma kat rulo şekillendirme üretiminizin kesintisiz devam etmesini sağlar.
Believe Industry Company Çatı kaplama, raf sistemleri, destek kanalları ve kablo kanalları uygulamalarında 200'den fazla özel rulo şekillendirme profili üretmiştir. Bu deneyim, asma kat rulo şekillendirme projelerine doğrudan aktarılmaktadır.
Asma kat rulo şekillendirme makinesi, çelik ruloları asma katlar için yapısal profillere dönüştüren soğuk rulo şekillendirme makinesidir. Ana kirişler, döşeme kirişleri, döşeme panelleri, kenar çıtaları, destek kanalları ve korkuluk direkleri üretir. Makine, üretimi durdurmadan, uçan testere ile kesitleri istenen uzunlukta keserek sürekli çalışır.
Asma kat bölümlerinde kullanılan çelik kalınlığı 0,8 mm ile 4,0 mm arasında değişmektedir. Döşeme panellerinde genellikle 0,8 ila 1,5 mm, döşeme kirişlerinde 2,0 ila 3,0 mm, ana kirişlerde ise 2,5 ila 4,0 mm kalınlık kullanılır. Tam kalınlık, taşıma yükü gereksinimine, açıklık uzunluğuna ve kiriş aralığına bağlıdır.
Asma kat rulo şekillendirme makinesinin maliyeti şu aralıktadır: 45,000 BİRd Profil karmaşıklığına, malzeme kalınlığı aralığına, şekillendirme istasyonlarına ve delme sistemine bağlı olarak 180.000'e kadar çıkabilir. Hat içi delme sistemine sahip hatlar daha yüksek fiyatlıdır. İletişime geçin. Believe Industry Profil çizimlerinize göre fiyat teklifi almak için.
Hayır. Çoğu üretici iki asma kat rulo şekillendirme hattı kullanır: biri yapısal profiller (kirişler, döşeme kirişleri, kanallar) için, diğeri ise levha profiller (döşeme panelleri, kenar çıtaları) için. Yapısal ve levha profiller arasındaki kalınlık farkı, tek hatlı bir yaklaşımı pratik olmaktan çıkarır.
Asma kat, bina yönetmeliklerine tamamen uygun ve kullanım amaçlı (ofisler, üretim alanları) tasarlanmış, binaya kalıcı bir yapısal eklentidir. Yükseltilmiş depolama platformu ise yalnızca malzeme depolama için tasarlanmış daha hafif bir yapıdır. Asma katlar daha kalın çelik, akustik yalıtım ve yönetmeliklere uygun korkuluklar gerektirir. Depolama platformları ise konfordan ziyade yük taşıma kapasitesine öncelik verir.
500 metrekarelik bir asma katın, tüm rulo şekillendirilmiş profiller önceden kesilmiş ve delinmiş olarak geldiğinde, şantiyede montajı 5 ila 10 gün sürer. Cıvatalı montaj yöntemi, şantiyede kaynak yapılmasına gerek olmadığı anlamına gelir. Montaj süresi, ekip büyüklüğüne, şantiye erişimine ve mevcut bina yapılarıyla entegrasyon karmaşıklığına bağlıdır.
Günlük bakım, hidrolik yağın kontrol edilmesini, silindir yüzeylerinin temizlenmesini ve zımba hizalamasının doğrulanmasını içerir. Aylık görevler arasında rulman yağlaması ve servo besleyici kalibrasyonu yer alır. Yıllık bakım ise silindirlerin yenilenmesini ve PLC yazılım güncellemelerini kapsar.
Ara kat rulo şekillendirme yöntemi, ofisler ve depolama alanları için yükseltilmiş platformlar oluşturan çelik profilleri üretir. Bu işlem hızlı, hassas ve malzeme açısından verimlidir. Tam bir ara kat sistemi altı temel profilden oluşur ve her biri özel rulo şekillendirme ekipmanı gerektirir.
Ofis platformları akustik yalıtım, daha sık kiriş aralığı ve bölme duvar entegrasyonu gerektirir. Depolama platformları ise daha ağır çelik ve zemin seviyesindeki raflarla entegrasyon gerektirir. Her ikisi de asma kat rulo şekillendirme yönteminin sağladığı tutarlılık ve hızdan faydalanır.
Believe Industry Company 15 yılı aşkın kalıpçılık deneyimiyle asma kat rulo şekillendirme makineleri üretiyoruz. 20'den fazla ülkeye sevkiyat yapıyoruz. Her makine özel tasarlanmış rulolar, hat içi delme sistemleri ve eksiksiz satış sonrası destek ile birlikte gelir. Asma kat profil gereksinimleriniz hakkında görüşmek için bizimle iletişime geçin.
Son güncelleme: 8 Temmuz 2026
Makale Değişiklik Günlüğü:
Sonraki İnceleme Tetikleyicileri:
İskele Sacı Makinesi Birleşik Devletler Alıcısına Gönderilmek Üzere Hazır...
Devamını OkuMarine Roll Forming Machines: 5 Gemi İnşaatı Profili, bir marine roll...
Devamını OkuDemiryolu için profil haddeleme makinesi: 5 altyapı profili. Bir raylı...
Devamını OkuRaf dikme makinesi kurulumu: ilk iyi profilinize giden 12 adım...
Devamını OkuOkumaya devam etmek ve tüm arşive erişim kazanmak için hemen abone olun.