العنوان
رقم 1، طريق Yd، حي هويشان، مدينة ووكسي، مقاطعة جيانغسو. 214183
ساعات العمل
من الاثنين إلى الجمعة: 9 صباحا - 5 مساء
السبت: 9 صباحا - 4 مساء
العنوان
رقم 1، طريق Yd، حي هويشان، مدينة ووكسي، مقاطعة جيانغسو. 214183
ساعات العمل
من الاثنين إلى الجمعة: 9 صباحا - 5 مساء
السبت: 9 صباحا - 4 مساء
يبدأ عمل آلات التشكيل بالدرفلة للحاويات بلفة من فولاذ مقاوم للصدأ بسماكة 1.6mm وينتهي بلوح مموّج يجب أن يصمد عشرين عاماً في هواء البحر وتكديساً بتسعة مستويات. وهذه هي مهمة العمل كاملة. لا شيء في هذه الفئة تجميلي. وكل مقطع يحمل حملاً إنشائياً.
تعريف آلات تشكيل الحاويات بالدرفلة: a continuous cold forming line that turns Corten or high-strength steel coil into the corrugated panels, cross members, and rails used in ISO shipping containers and road trailers, with in-line cutting to a fixed panel or member length.
The category splits into two sub-markets. Container lines run wide corrugated panels for box manufacturing and depot repair. Trailer lines run narrower structural sections for dry vans, flatbeds, and container chassis. Same machine family, different tooling, different tolerances. You can see how forming stations are arranged on a خط ماكينة التشكيل بالدرفلة before you read the profile detail below.
بنينا وأطلقنا خطوط رول فورمينج في أكثر من 50 دولة منذ عام 2005. أعمال الحاويات والمقطورات هي الفئة التي يخسر فيها المشترون أكثر. الملف هنا ليس من درجة أسقف قياسية، والتفاوت المهم ليس عرض المقطع بل عمق الموجة. أخطئ 3 مم فتفشل اللوحة في اختبار الحمل العمودي الذي يعتمد عليه تصميم الحاوية بأكمله.
خطوط الأسقف والتكسيح تشكّل فولاذًا بسماكة 0.4 إلى 0.6mm. أما عمل الحاويات فيضاعف تلك السماكة ويبدّل عائلة الفولاذ بالكامل.
ثلاثة أمور تجعل مقاطع النقل أصعب من مقاطع المباني.
يكتسب Corten طبقة صدأ واقية، لكنه أيضًا يتصلّب بسبب العمل SPA-H and Corten A carry a minimum yield of 345 MPa, roughly 40% above a standard galvanized roofing grade. Deep corrugation on that steel springs back harder, so the forming schedule needs more passes and tighter roll gaps than a roofing line of the same gauge. Our تشكيل اللفة الباردة breakdown covers springback control in detail.
التعريق محمّل للأحمال. The 36mm ribs on a container side panel are what let a stack of nine containers push 192,000 kg through the corner posts without the walls buckling. Depth tolerance on a container rib is typically plus or minus 1.5mm. Miss it and the wall loses stiffness in the direction that matters.
حواف الألواح محضّرة للحام. Every side panel carries a flat edge, about 37mm wide, that gets welded to the next panel. Edge straightness and edge camber decide how fast the welding head can run. A panel with 2mm of edge wave costs more in welding rework than it saved in steel.
الوثائق المرجعية متاحة للعموم. تحدّد ISO 1496-1 مواصفات حاويات الشحن من السلسلة 1، وتعرّف ASTM A606 Type 4 الفولاذ المقاوم للعوامل الجوية الذي تشكّله معظم المصانع. اقرأ الاثنتين قبل تثبيت طلب العُدَد.
| المقطع | المادة والسماكة | البُعد الأساسي | سرعة الخط | المحطات |
|---|---|---|---|---|
| لوح جانبي معرّق للحاوية | Corten A / SPA-H، من 1.6 إلى 2.0mm | عمق 36 مم، عرض الموجة 208 مم | 12 إلى 20 م/دقيقة | من 22 إلى 30 |
| لوح سقف الحاوية وبابها | SPA-H أو Q235، من 1.6 إلى 2.5 مم | عمق 20 مم، مسافة 210 مم، 5 موجات | 15 إلى 25 م/دقيقة | 18 إلى 24 |
| القضيب الجانبي لقاع الحاوية والعارضة العرضية للأرضية | SPA-H، نحو 4.5mm | مقطع C أو Z، بمركزين يبعدان 25 إلى 30cm | من 8 إلى 14 م/دقيقة | 16 إلى 22 |
| العارضة العرضية لأرضية المقطورة والقضيب الجانبي للهيكل | Q345 / A572 Gr.50، من 3.0 إلى 4.6 مم | قناة من 3 إلى 4 بوصة، بمركزين يبعدان 12 إلى 16 بوصة | 10 إلى 18 م/دقيقة | من 14 إلى 20 |
| قوس سقف المقطورة وعمود الجدار الجانبي | جلفالوم أو مدهون مسبقًا، من 0.8 إلى 1.6mm | قناة مقوسة، بمركزين يبعدان 16 إلى 24 بوصة | 20 إلى 35 م/دقيقة | من 12 إلى 18 |
سرعات الخط تفترض إنتاجًا متواصلًا مع قطع طائر. أما عدد المحطات فيفترض نظام قطع بالميل مستقلًا، لا خطًا متكاملًا من البكرة إلى الحاوية.
اللوح الجانبي للحاوية هو محرك الحجم. تستخدم الحاوية الجافة 20 ft خمسة ألواح لكل جدار جانبي، تُلحم حافة بحافة، أي عشرة ألواح لكل حاوية. اضرب ذلك في وحدات 40 ft وفي الإنتاج السنوي للحاويات حتى تصبح الأرقام كبيرة بسرعة.
الهندسة تحددها الصناعة. عمق التعريق 36mm. عرض الموجة نحو 208mm، موزعًا على سطح علوي 72mm وسطح سفلي 70mm ومنحدرات 68mm. نصف قطر الانحناء عند الطيات R5. يحتفظ كل لوح بحافة مستوية بعرض 37mm على الجانبين لأغراض اللحام.
المادة هي Corten A وفق ASTM A606 Type 4 أو SPA-H وفق JIS G3114، بسماكة 1.6 مم للحاويات العامة و2.0 مم لوحدات high cube والخدمة الشاقة. تتراوح نسبة النحاس بين 0.25 و0.55 في المئة، وهذا المحتوى من النحاس هو ما يمنح الفولاذ مقاومة التآكل الجوي. وهو أيضاً ما يضيّق نافذة التشكيل. يتصلّب Corten بالإجهاد أسرع من الفولاذ الكربوني العادي، لذا يحتاج flower pattern إلى انحناءات وسيطة أكثر لمنع تشقق نصف القطر الخارجي R5.
Finished panel dimensions land near 1,116mm by 2,323mm for a 20 ft side wall. Note that 1,116mm sits well inside a normal uncoiler’s range, so a container panel line is not a wide-line special case. Our وحدة فك اللفائف guide covers the payoff end for this width class.
أرقام الآلات:
التحكم في العمق هو اختبار التكليف التشغيلي المهم. نفحصه بمقياس المقطع وليزر عند ثلاث نقاط عبر اللوح، ونوثّق القراءات في تقرير FAT.

تستخدم ألواح السقف تمويجاً مختلفاً، لذا تشتري معظم المصانع طقم عُدَد ثانياً لماكينة درفلة الحاويات بدل محاولة مشاركة طقم واحد. خمس موجات مستديرة بعمق 20 مم ومسافة 210 مم، ومقاس اللوح قريب من 1,045 مم في 2,356 مم. سقف حاوية 20 قدماً يأخذ عشرة ألواح. وسقف 40 قدماً يأخذ نحو عشرين. والسماكة من 1.6 إلى 2.0 مم في SPA-H أو، في الوحدات الأرخص، في Q235 العادي.
الموجة المستديرة أقل عمقاً من ضلع الجدار الجانبي، وهذا يغيّر مشكلة التشكيل. الموجات الضحلة على السماكة الرقيقة أكثر عرضة لظاهرة oil canning، لذا تحمل خطوط السقف محطات أكثر بزيادات انحناء أصغر، وكثيراً ما تضيف مُسوّي شدّ قبل المدرَفة. جودة السطح مهمة أيضاً. تخضع الحاويات للسفع بالحبيبات ثم الطلاء، واللوح الذي يحمل آثار بكرات يظهر عبر طبقة الطلاء النهائية. خط ألواح السقف عالية السرعة لدينا يستخدم المنهج نفسه: إضافة محطات بدل إضافة ضغط البكرات.
تحمل ألواح الأبواب أسمك سماكة في الحاوية، 2.0 إلى 2.5mm. وهي تعمل على العائلة نفسها من الخطوط بقوالب مختلفة. وبابان لكل حاوية يعني أن الحجم أقل من الجدران الجانبية، لكن تكلفة القوالب أعلى بسبب السماكة ولأن المموّجات يجب أن تتجاوز هندسة قضيب القفل.

القضيب الجانبي السفلي والعوارض المتقاطعة للأرضية هما القسمان اللذان لا يزال معظم مشتري آلات التشكيل بالدرفلة للحاويات يشترونهما من الخارج. وتشكيلهما في المصنع هو الخطوة الأعلى هامشاً بالنسبة لمنشأة حاويات أو مستودع، لأن هذه القطع تتآكل قبل الألواح بوقت طويل.
القضيب الجانبي السفلي قناة مشكّلة بارداً بسماكة نحو 4.5mm من فولاذ SPA-H يمتد على كامل طول الحاوية. وهو ما تُلحم فيه العوارض المتقاطعة للأرضية. والعارضة المتقاطعة للأرضية مقطع C أو Z، بسماكة نحو 4.5mm أيضاً، وتتباعد بمقدار 25 إلى 30cm. وتحمل الحاوية 20 ft منها 24 عارضة. وإذا تآكل عنصران متجاوران حتى اخترقا، فإن أرضية الخشب الرقائق بسماكة 28mm تنحدر على شكل حرف V تحت حمل منتظم قدره 20,000 kg.
That spacing sets the production rate. Cutting 24 members per container at 10 m/min is a continuous job, which is why these lines run with an automatic stacker and rarely stop between coils. Closed structural sections follow the same forming logic as our تشكيل صواني الكابلات بالدرفلة platform, where the section closes over the last four or five stations and springback control decides whether the seam lines up.

ينقسم عمل المقطورات إلى ما تشكّله بالدرف وما تلحمه. هذا التميين يوفّر على المشترين الكثير، وهو أول ما يجب تثبيته في المواصفات.
قطع المقطورات المشكّلة بالدرف:
ما يبقى صفيحة ملحومة: العارضة الرئيسية بمقطع H وعمق 500mm. في مقطور بطول 13m ذات لوح جانبي تتألف هذه العارضة من شفة علوية 14mm وبطن 8mm وشفة سفلية 16mm. ولا تنتج أي آلة تشكيل بالدرفلة هذا المقطع بتكلفة اقتصادية. أما أعمدة زوايا الحاويات فحالة مختلفة، إذ تُشكَّل بارداً بسماكة نحو 6mm وتدخل فعلاً المصنع، لكن العارضة الرئيسية للمقطور لا تدخل. فكن حذراً من أي عرض سعر يدّعي غير ذلك.
يكرّر مصنّعو المقطورات الحجة الهندسية نفسها كل عام. إزالة الوزن من العوارض المستعرضة دون فقدان الصلابة. الدرفلة تجيب على ذلك، لأن مقطعاً مشكّلاً من فولاذ عالي المقاومة بسماكة 3.5 مم من Q345 يحمل الحمل نفسه الذي يحمله مجرى مدرفل على الساخن بسماكة 4.5 مم. خمسون كيلوغراماً أقل في المقطورة تعني وقوداً وحمولة للأسطول الذي يشتريها. هذه هي منطقية تخفيف الوزن نفسها الكامنة وراء الدرفلة لقطاع السيارات، مطبقة على نطاق أكبر بكثير وبسماحية أوسع. وتنشر Truck Trailer Manufacturers Association الممارسات الموصى بها التي تُحيل إليها معظم المواصفات في أمريكا الشمالية.
أرقام الآلات لخط يجمع بين العارضات العرضية والقضبان:

أقواس السقف هي قطع المقطورات الأعلى حجمًا التي لا يفكر فيها أحد. تحمل الشاحنة الجافة 53 ft قوسًا كل 16 إلى 24 inch على طول السقف، أي ما بين 27 و40 قوسًا لكل مقطورة. مع فولاذ مطلي بسماكة 0.8 إلى 1.2mm فإنها تتشكل بسرعة.
خطوة التشكيل بسيطة. قناة ضحلة أو مقطع قبّعي من فولاذ منخفض عالي المقاومة أو جلفالوم، يُشكَّل على 12 إلى 18 محطة. ثم يأتي الجزء الذي يحدّد ما إذا كان السقف سيتسرّب. يُثنى القوس بعد التشكيل وفق نصف قطر تاج السقف، ويجب أن تستقر قدما القوس ضمن نحو 3mm من القضيب العلوي حتى يستقر غشاء السقف مستوياً. وفي خط مزوّد محطة تقويم ضمن الخط، يُشكَّل القوس ويُثنى ويُقاس ويُقطع دون خطوة مناولة ثانية.
أعمدة الجدار الجانبي في المقطورات الجافة تعمل على مسافات 12 إلى 16 بوصة وتحمل اللوح. وتتنافس طريقتان في التنفيذ. الطريقة الأقدم هي عمود على شكل Z أو قبّعة يُثبَّت بالبرشام أو باللصق خلف صفيحة مسطحة. أما الطريقة الأحدث، الشائعة في المقطورات ذات اللوح الجانبي الأوروبية والصينية، فهي مقطع صندوقي مبرّد على البارد متعدد الأضلاع يحل محل تجميع الصفيحة المسطحة والعمود كلياً. وتحتاج هذه الطريقة آلة تشكيل أعرض بـ 20 إلى 26 محطة وتلغي عملية برشام واحدة من التصنيع.
المواصفات:

| الجزء | طريقة الإنتاج | السبب |
|---|---|---|
| لوح جانبي وسقف وباب الحاوية | المشكل بالدرفلة | تعرّج عميق متصل، وإنتاج مرتفع، وتحكم في حافة اللحام |
| القضيب الجانبي لقاع الحاوية، العارضة العرضية للأرضية | المشكل بالدرفلة | مقطع ثابت، 24 قطعة لكل حاوية |
| عمود زاوية الحاوية | يُشكَّل على البارد ثم يُلحم | مقطع مغلق عميق عند 6mm، وحجم إنتاج منخفض لكل وحدة |
| قالب زاوية الحاوية | فولاذ مصبوب | قطعة مسار الحمل، هندسة ISO 1161 ثابتة |
| العارضة العرضية للمقطورة، القضيب الجانبي، قضيب الاحتكاك | المشكل بالدرفلة | أطوال طويلة، مقطع ثابت، وأهداف وزن |
| العارضة الرئيسية للمقطورة، مقطع H | صفيحة ملحومة | عمق 500 مم، شفة من 8 إلى 16 مم، حجم منخفض لكل طول |
| المحور، التعليق، المسمار الماسي، أرجل الرفع | مُشتراة | ليس جزءًا من التشكيل |
اطبع هذا الجدول. نحو 60% من وزن الفولاذ في حاوية أو مقطورة يمكن أن يخرج من آلة التشكيل بالدرفلة. الباقي ملحوم أو مصبوب أو مشترى، ولا يستطيع أي مورد تغيير ذلك.
| متري | الرقم | مصدر |
|---|---|---|
| إنتاج الحاويات الجديدة في الصين، 2025 | نحو 6.45 مليون TEU | جمعية صناعة الحاويات الصينية، 2026 |
| التغيّر مقابل 2024 | انخفاض 20.4 في المئة | بلا تغيير |
| توقعات الصين 2026 | من 4.5 إلى 5.0 مليون TEU | بلا تغيير |
| حصة الصين في السوق العالمي | أعلى من 96 في المئة | بلا تغيير |
| الطاقة المركبة في الصين | 12.5 مليون TEU سنويًا | بلا تغيير |
| أسطول الحاويات العالمي | 33.69 مليون TEU، 7,497 سفينة | بيانات الأسطول، نهاية 2025 |
| عمر خدمة الحاوية | من 15 إلى 25 سنة | الممارسة الصناعية |
اقرأ هذه الأرقام بعناية. انخفض الإنتاج 20.4% في 2025 ويُتوقع أن ينخفض مرة أخرى في 2026، في حين تبلغ الطاقة المركبة 12.5 مليون TEU. الاستغلال لا يتجاوز النصف بقليل. هذا سوق قاسٍ لأي شخص يشتري خط ألواح جديدًا سعيًا وراء حجم الحاويات.
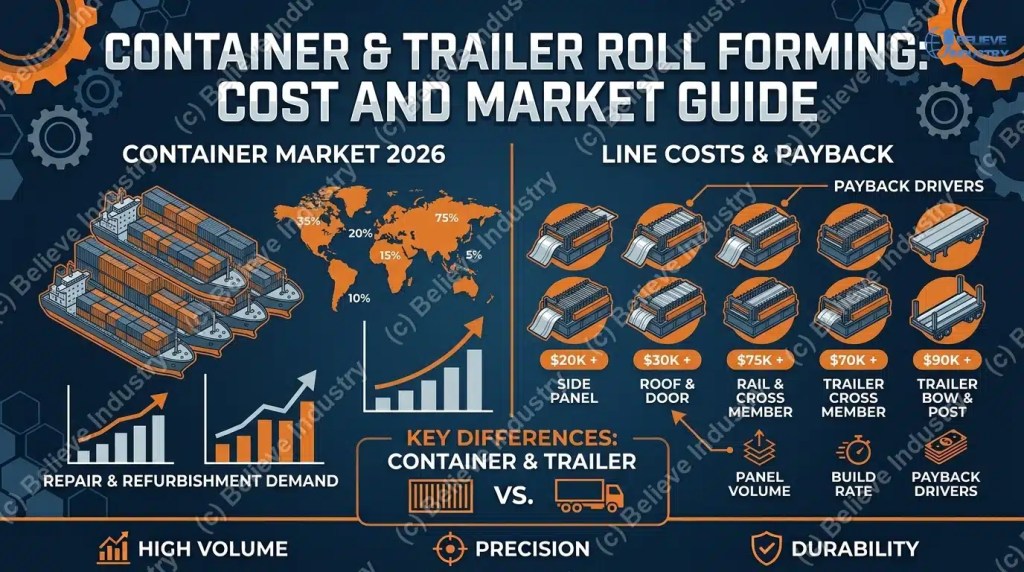
المال ليس في إنتاج الحاويات الجديدة. بل في الإصلاح والتجديد. أسطول من 33.69 مليون TEU بعمر خدمة من 15 إلى 25 سنة يولّد تدفقاً دائماً من الألواح البديلة، وورش إصلاح المستودعات تشتري خطوطاً أصغر من مصانع الحاويات. ويضع Institute of International Container Lessors معايير الفحص والإصلاح التي تعمل بها المستودعات. إذا كنت تقيّم ماكينة درفلة حاويات في 2026، فقناة الإصلاح هي المكان الأقل تنافساً على الطلب.
| نوع الخط | نطاق السعر المعتاد | محرّك الاسترداد |
|---|---|---|
| خط الألواح الجانبية للحاويات | $180,000 to $420,000 | حجم الألواح، وعقود توريد مصانع الصناديق |
| خط ألواح السقف والأبواب للحاويات | $120,000 to $260,000 | يُجمَّع مع خط الألواح الجانبية |
| خط قضبان الحاويات والعارضات العرضية | $90,000 to $200,000 | حجم إصلاح المستودعات |
| خط العارضات العرضية والقضبان للمقطورات | $110,000 to $240,000 | عدد الوحدات أسبوعيًا، ومواصفة الوزن |
| خط قوس سقف المقطورة وعمود الجدار | $70,000 to $180,000 | معدل بناء المقطورات |
حالة الهامش واضحة على مستوى القطع. فاللوح الجانبي من Corten بسماكة 1.6mm وبمقاس 1,116mm × 2,400mm يزن نحو 35.7 kg. وبأسعار Corten تكون كلفة المادة نحو $28 إلى $34. وتباع الألواح النهائية في نطاق $39 إلى $45 عند الكميات الكبيرة وأعلى في طلبات الإصلاح بقطعة واحدة. وهذا هامش رقيق على الفولاذ وحده.
الهامش الربح يكمن في السماكة والعمق. اللوح بمقطع المكعب العالي 2.0mm يحمل فولاذاً أكثر وسعراً أعلى. وخط ألواح يعمل بـ 18 m/min ينتج نحو 7 ألواح في الدقيقة عند طول قطع 2.4m، فليست الإنتاجية هي القيد. القيد هو من يشتري الألواح. مستودعات الإصلاح بعقود ثابتة تحقق نتيجة أفضل من تركيبة ألواح سقف وجانب بقيمة $200,000 مما يحققه مصنع الصناديق في خط جانبي مخصص بقيمة $400,000.
ماكينة درفلة الحاويات تقع في فئة تكلفة مختلفة عن معدات التسقيف السلعية. خط صفائح التسقيف يتنافس على السعر لكل متر. وخط ألواح الحاويات يتنافس على دقة عمق التمويج وجودة حافة اللحام وسلوك Corten في التشكيل. السرعة تبيع المعدات السلعية. والسماحية تبيع معدات النقل.
If your product mix spans both containers and trailers, a ماكينة التشكيل بالدرفلة ثنائية الطبقة can carry two shallow profiles on one base, but do not expect it to handle container ribs on one deck and trailer rails on the other. The gauge gap is too wide. A آلة تشكيل اللفة المخصصة built around your actual panel schedule usually beats a catalogue line, and the price drivers are station count, cutoff type, and whether you need an in-line curver.


Steel Silo Roll Forming: 4 Profiles for Grain and Cement...
اقرأ المزيد

Two Cable Tray Roll Forming Machines Ready to Ship to...
اقرأ المزيد
A roll forming machine price ranges from 20,000 for a basic stud and...
اقرأ المزيد
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
اقرأ المزيد English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



