Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
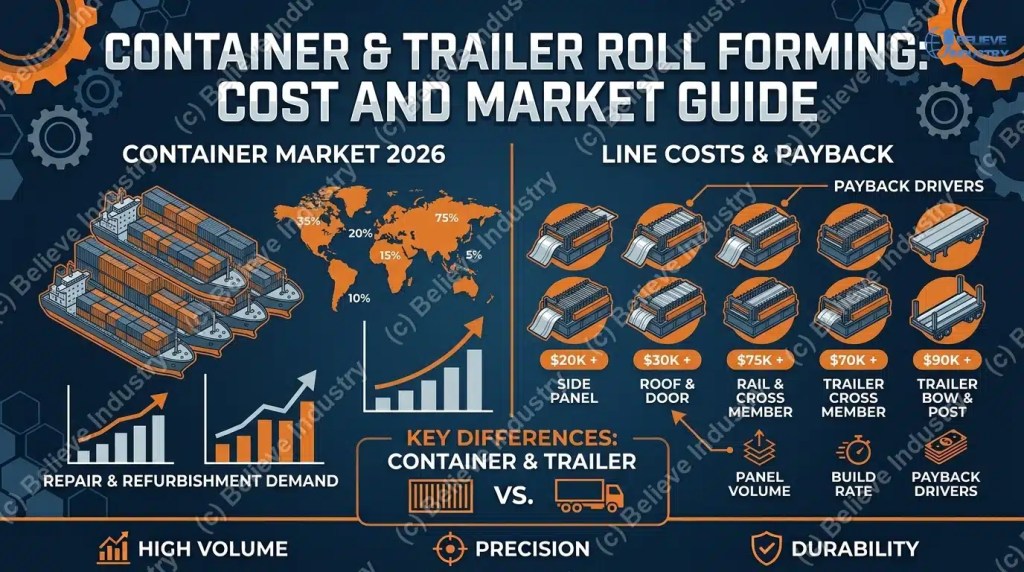
Pekerjaan Mesin Roll Forming kontainer dimulai dari coil baja tahan korosi 1.6mm dan berakhir dengan panel bergelombang yang harus bertahan menghadapi dua puluh tahun udara asin dan penumpukan setinggi sembilan lapis. Itulah seluruh deskripsi pekerjaannya. Tidak ada satu pun dalam kategori ini yang bersifat dekoratif. Setiap profil memikul beban struktural.
Definisi Mesin Roll Forming kontainer: a continuous cold forming line that turns Corten or high-strength steel coil into the corrugated panels, cross members, and rails used in ISO shipping containers and road trailers, with in-line cutting to a fixed panel or member length.
The category splits into two sub-markets. Container lines run wide corrugated panels for box manufacturing and depot repair. Trailer lines run narrower structural sections for dry vans, flatbeds, and container chassis. Same machine family, different tooling, different tolerances. You can see how forming stations are arranged on a lini mesin roll forming before you read the profile detail below.
Kami membangun dan melakukan komisioning lini roll forming di lebih dari 50 negara sejak 2005. Pekerjaan kontainer dan trailer adalah kategori di mana pembeli paling sering tergoda. Coil di sini bukan grade atap standar, dan toleransi yang penting bukan lebar profil, melainkan kedalaman gelombang. Salah 3 mm saja, panel akan gagal uji beban vertikal yang diandalkan seluruh desain kontainer.
Lini atap dan cladding membentuk baja 0.4 sampai 0.6mm. Pekerjaan kontainer melipatgandakan ketebalan itu dan mengganti seluruh keluarga baja.
Tiga hal membuat profil transportasi lebih sulit daripada profil bangunan.
Corten membentuk lapisan pelindung, tetapi juga mengalami pengerasan kerja SPA-H and Corten A carry a minimum yield of 345 MPa, roughly 40% above a standard galvanized roofing grade. Deep corrugation on that steel springs back harder, so the forming schedule needs more passes and tighter roll gaps than a roofing line of the same gauge. Our pembentukan gulungan dingin breakdown covers springback control in detail.
Gelombang adalah pemikul beban. The 36mm ribs on a container side panel are what let a stack of nine containers push 192,000 kg through the corner posts without the walls buckling. Depth tolerance on a container rib is typically plus or minus 1.5mm. Miss it and the wall loses stiffness in the direction that matters.
Tepi panel adalah persiapan las. Every side panel carries a flat edge, about 37mm wide, that gets welded to the next panel. Edge straightness and edge camber decide how fast the welding head can run. A panel with 2mm of edge wave costs more in welding rework than it saved in steel.
Dokumen acuannya bersifat publik. ISO 1496-1 menetapkan spesifikasi kontainer kargo seri 1, dan ASTM A606 Type 4 mendefinisikan baja tahan cuaca yang dibentuk sebagian besar pabrik. Baca keduanya sebelum mengunci pesanan tooling.
| Profil | Material dan ketebalan | Dimensi kunci | Kecepatan lini | Stasiun |
|---|---|---|---|---|
| Panel samping kontainer bergelombang | Corten A / SPA-H, 1.6 sampai 2.0mm | Kedalaman 36 mm, lebar gelombang 208 mm | 12 sampai 20 m/menit | 22 hingga 30 |
| Panel atap dan pintu kontainer | SPA-H atau Q235, 1,6 sampai 2,5 mm | Kedalaman 20 mm, pitch 210 mm, 5 gelombang | 15 hingga 25 m/min | 18 sampai 24 |
| Rail sisi bawah kontainer dan member silang lantai | SPA-H, sekitar 4.5mm | Penampang C atau Z, jarak 25 sampai 30cm | 8 sampai 14 m/min | 16 sampai 22 |
| Member silang lantai trailer dan rail sisi chassis | Q345 / A572 Gr.50, 3,0 sampai 4,6 mm | Channel 3 sampai 4 inch, jarak 12 sampai 16 inch | 10 sampai 18 m/menit | 14 sampai 20 |
| Bow atap trailer dan tiang dinding samping | Galvalume atau baja yang sudah dicat, 0.8 sampai 1.6mm | Channel bengkok, jarak 16 sampai 24 inch | 20 sampai 35 m/menit | 12 to 18 |
Kecepatan lini mengasumsikan produksi berkelanjutan dengan cutoff flying. Jumlah stasiun mengasumsikan pengaturan potong-ke-panjang yang berdiri sendiri, bukan lini terintegrasi dari coil ke box.
Panel samping kontainer adalah penggerak volume. Kontainer dry 20 ft memakai lima panel per dinding samping, dilas tepi ke tepi, sehingga sepuluh panel per box. Kalikan dengan unit 40 ft dan output box tahunan, dan angkanya langsung menjadi besar.
Geometri sudah ditetapkan oleh industri. Kedalaman gelombang adalah 36mm. Lebar gelombang sekitar 208mm, terbagi menjadi bidang atas 72mm, bidang bawah 70mm, dan kemiringan 68mm. Radius tekukan pada lipatan berada di R5. Setiap panel mempertahankan tepi datar 37mm di kedua sisi untuk pengelasan.
Materialnya Corten A sesuai ASTM A606 Type 4 atau SPA-H sesuai JIS G3114, dengan 1,6 mm untuk kontainer serba guna dan 2,0 mm untuk unit high cube dan tugas berat. Kandungan tembaga 0,25 sampai 0,55 persen, dan tembaga itulah yang memberi baja ketahanan korosi atmosfer. Itu juga yang mempersempit jendela pembentukan. Corten mengeras kerja lebih cepat daripada baja karbon biasa, jadi flower pattern butuh lebih banyak tekukan antara agar radius luar R5 tidak retak.
Dimensi panel jadi berada di sekitar 1.116 mm kali 2.323 mm untuk dinding samping 20 kaki. Perhatikan bahwa 1.116 mm masih jauh di dalam rentang uncoiler normal, jadi lini panel kontainer bukan kasus khusus lini lebar. Panduan uncoiler kami membahas ujung pembukaan untuk kelas lebar ini.
Angka mesin:
Kontrol kedalaman adalah uji komisioning yang menentukan. Kami memeriksanya dengan profile gauge dan laser pada tiga titik melintang panel dan mencatat pembacaannya di laporan FAT.

Panel atap memakai korugasi berbeda, jadi sebagian besar pabrik membeli set tooling kedua untuk mesin roll forming kontainer daripada mencoba berbagi satu. Lima gelombang membulat, kedalaman 20 mm, pitch 210 mm, dengan ukuran panel mendekati 1.045 mm kali 2.356 mm. Atap kontainer 20 kaki memakai sepuluh panel. Atap 40 kaki memakai sekitar dua puluh. Ketebalan 1,6 sampai 2,0 mm pada SPA-H atau, pada unit lebih murah, Q235 biasa.
Gelombang membulat lebih dangkal daripada rusuk dinding samping, dan itu mengubah masalah pembentukannya. Gelombang dangkal pada ketebalan tipis lebih rawan oil canning, jadi lini atap membawa lebih banyak stasiun dengan kenaikan tekukan lebih kecil dan sering menambahkan tension leveler sebelum mill. Finishing permukaan juga penting. Kontainer di-sandblast lalu dicat, dan panel dengan bekas roll akan tembus terlihat di lapisan cat. Lini panel atap berkecepatan tinggi kami memakai pendekatan yang sama, menambah stasiun alih-alih menambah tekanan roll.
Panel pintu membawa ketebalan terberat dalam kontainer, yaitu 2.0 sampai 2.5mm. Panel ini berjalan pada keluarga lini yang sama dengan tooling berbeda. Dua daun pintu per kontainer berarti volumenya lebih rendah dibanding dinding samping, tetapi biaya tooling lebih besar karena ketebalannya dan karena gelombangnya harus cukup untuk melewati geometri batang pengunci.

Rail sisi bawah dan member silang lantai adalah penampang yang masih banyak dibeli dari luar oleh pembeli Mesin Roll Forming kontainer. Membentuknya sendiri di pabrik adalah langkah bermargin tertinggi yang dapat dilakukan operasi kontainer atau depot, karena bagian-bagian ini aus jauh sebelum panel aus.
Rail sisi bawah adalah channel cold formed dari SPA-H setebal sekitar 4.5mm yang membentang sepanjang kontainer. Inilah bagian yang dilas oleh member silang lantai. Member silang lantai berupa penampang C atau Z, juga sekitar 4.5mm, dengan jarak 25 sampai 30cm. Kontainer 20 ft memuat 24 buah. Jika dua member yang bersebelahan berkarat tembus, lantai kayu 28mm melendut ke bentuk V di bawah beban merata 20,000 kg.
That spacing sets the production rate. Cutting 24 members per container at 10 m/min is a continuous job, which is why these lines run with an automatic stacker and rarely stop between coils. Closed structural sections follow the same forming logic as our mesin roll forming talang kabel platform, where the section closes over the last four or five stations and springback control decides whether the seam lines up.

Pekerjaan trailer terbagi menjadi yang Anda bentuk dengan roll forming dan yang Anda las. Pembedaan itu menghemat banyak uang bagi pembeli, dan itu hal pertama yang harus ditegaskan dalam spesifikasi.
Bagian trailer hasil roll forming:
Yang tetap dari pelat las: beam utama H setinggi 500mm. Pada trailer side board 13m, beam ini memakai top flange 14mm, web 8mm, dan bottom flange 16mm. Tidak ada roll former yang menghasilkan penampang itu secara ekonomis. Tiang sudut kontainer adalah kasus berbeda, karena dibentuk cold pada ketebalan sekitar 6mm dan memang melewati mill, tetapi beam utama trailer tidak. Waspadai setiap penawaran yang mengklaim sebaliknya.
Pembuat trailer mengulang argumen rekayasa yang sama setiap tahun. Mengurangi berat cross member tanpa kehilangan kekakuan. Roll forming menjawabnya, karena profil canai bertekanan tinggi 3,5 mm Q345 memikul beban yang sama dengan kanal canai panas 4,5 mm. Lima puluh kilo lebih ringan per trailer berarti bahan bakar dan muatan bagi armada yang membelinya. Itu logika yang sama di balik roll forming otomotif, diterapkan pada skala jauh lebih besar dengan toleransi lebih longgar. Truck Trailer Manufacturers Association menerbitkan praktik yang direkomendasikan yang dirujuk sebagian besar spesifikasi Amerika Utara.
Angka mesin untuk lini gabungan member silang dan rail:

Bow atap adalah bagian trailer dengan volume tertinggi yang tidak dipikirkan siapa pun. Dry van 53 ft membawa satu bow setiap 16 sampai 24 inch sepanjang atap, yang berarti 27 sampai 40 bow per trailer. Dengan baja berlapis 0.8 sampai 1.2mm, bow dibentuk dengan cepat.
Tahap pembentukan sederhana. Penampang channel dangkal atau hat dari baja HSLA atau Galvalume, dibentuk pada 12 sampai 18 stasiun. Setelah itu datang bagian yang menentukan apakah atap bocor. Bow dibengkokkan sesuai radius puncak atap setelah pembentukan, dan kaki bow harus berada dalam toleransi sekitar 3mm dari rail atas agar skin atap duduk rata. Pada lini dengan stasiun pembengkokan inline, bow dibentuk, dibengkokkan, diukur, dan dipotong tanpa tahap penanganan kedua.
Tiang dinding samping pada dry van berjarak 12 sampai 16 inch dan menopang panel. Ada dua konstruksi yang saling bersaing. Cara lama memakai tiang Z atau hat yang dirivet atau direkat di belakang skin datar. Cara baru, yang lazim pada trailer side board Eropa dan China, adalah penampang kotak cold rolled multi rib yang menggantikan kombinasi sheet datar dan tiang secara menyeluruh. Konstruksi ini memerlukan roll former yang lebih lebar dengan 20 sampai 26 stasiun dan menghilangkan satu tahap riveting dari proses perakitan.
Spesifikasi:

| Komponen | Metode produksi | Alasannya |
|---|---|---|
| Panel samping, atap, pintu kontainer | Dibentuk roll forming | Gelombang dalam kontinu, volume tinggi, kendali tepi las |
| Rail sisi bawah kontainer, member silang lantai | Dibentuk roll forming | Penampang konstan, 24 member per kontainer |
| Tiang sudut kontainer | Dibentuk cold, kemudian dilas | Penampang tertutup dalam pada 6mm, volume rendah per unit |
| Corner casting kontainer | Baja cor | Bagian jalur beban, geometri ISO 1161 tetap |
| Member silang trailer, rail samping, rail pelindung | Dibentuk roll forming | Panjang material, penampang konstan, target berat |
| Beam utama trailer, penampang H | Pelat las | Kedalaman 500 mm, flange 8 sampai 16 mm, volume per panjang rendah |
| Axle, suspensi, kingpin, kaki penopang | Dibeli | Bukan bagian yang dibentuk |
Cetak tabel ini. Sekitar 60% berat baja dalam kontainer atau trailer bisa dihasilkan oleh roll former. Sisanya dilas, dicor, atau dibeli, dan tidak ada pemasok yang bisa mengubah itu.
| Metrik | Angka | Sumber |
|---|---|---|
| Produksi kontainer baru Tiongkok, 2025 | sekitar 6,45 juta TEU | Asosiasi Industri Kontainer Tiongkok, 2026 |
| Perubahan dibanding 2024 | turun 20,4 persen | sama |
| Prakiraan China 2026 | 4,5 sampai 5,0 juta TEU | sama |
| Pangsa pasar global Tiongkok | di atas 96 persen | sama |
| Kapasitas terpasang Tiongkok | 12,5 juta TEU per tahun | sama |
| Armada kontainer global | 33,69 juta TEU, 7.497 kapal | data armada, akhir 2025 |
| Masa pakai kontainer | 15 sampai 25 tahun | praktik industri |
Baca angka-angka itu dengan cermat. Output turun 20.4% pada 2025 dan diperkirakan turun lagi pada 2026, sementara kapasitas terpasang berada di 12.5 juta TEU. Tingkat pemanfaatan nyaris di atas separuh. Itu pasar yang brutal bagi siapa pun yang membeli lini panel baru untuk mengejar volume box.
Uangnya bukan di produksi boks baru. Ada di perbaikan dan renovasi. Armada 33,69 juta TEU dengan masa pakai 15 sampai 25 tahun menghasilkan aliran panel pengganti yang tetap, dan bengkel perbaikan depo membeli lini lebih kecil daripada pabrik boks. Institute of International Container Lessors menetapkan standar inspeksi dan perbaikan yang dipakai depo. Kalau Anda menilai mesin roll forming kontainer pada 2026, kanal perbaikan adalah tempat persaingan permintaan paling longgar.
| Jenis lini | Rentang harga tipikal | Pendorong balik modal |
|---|---|---|
| Lini panel samping kontainer | $180,000 to $420,000 | Volume panel, kontrak pasokan pabrik kontainer |
| Lini panel atap dan pintu kontainer | $120,000 to $260,000 | Digabungkan dengan lini panel samping |
| Lini rail dan member silang kontainer | $90,000 to $200,000 | Volume perbaikan depo |
| Lini member silang dan rail trailer | $110,000 to $240,000 | Unit per minggu, spesifikasi berat |
| Lini bow atap trailer dan tiang dinding | $70,000 to $180,000 | Laju pembuatan trailer |
Perhitungan margin pada bagian-bagiannya cukup jelas. Panel samping Corten 1.6mm dengan ukuran 1,116mm kali 2,400mm berbobot sekitar 35.7 kg. Coil pada harga Corten menempatkan biaya material di kisaran $28 sampai $34. Panel jadi terjual pada rentang $39 sampai $45 untuk pembelian dalam jumlah besar, dan lebih tinggi untuk pesanan perbaikan panel tunggal. Itu margin tipis jika hanya menghitung baja.
Margin terletak pada ketebalan dan kedalaman. Panel high cube 2.0mm memakai lebih banyak baja dan dihargai lebih tinggi. Lini panel yang berjalan 18 m/min menghasilkan sekitar 7 panel per menit pada panjang potong 2.4m, sehingga output bukan pembatasnya. Pembatasnya adalah siapa yang membeli panel tersebut. Depot perbaikan dengan kontrak berkelanjutan menyelesaikan pekerjaan kombinasi atap dan panel samping senilai $200,000 lebih baik daripada pabrik box yang mengerjakan lini samping khusus senilai $400,000.
Mesin roll forming kontainer berada di kelas biaya berbeda dari peralatan atap komoditas. Lini atap metal bersaing pada harga per meter. Lini panel kontainer bersaing pada akurasi kedalaman korugasi, kualitas tepi las, dan perilaku pembentukan Corten. Kecepatan menjual peralatan komoditas. Toleransi menjual peralatan transportasi.
If your product mix spans both containers and trailers, a mesin roll forming double layer can carry two shallow profiles on one base, but do not expect it to handle container ribs on one deck and trailer rails on the other. The gauge gap is too wide. A mesin pembentuk rol khusus built around your actual panel schedule usually beats a catalogue line, and the price drivers are station count, cutoff type, and whether you need an in-line curver.


What Is a Cable Tray Roll Forming Machine? How It...
Baca selengkapnya

Steel Silo Roll Forming: 4 Profiles for Grain and Cement...
Baca selengkapnya
Two Cable Tray Roll Forming Machines Ready to Ship to...
Baca selengkapnya
Roll Forming Machine Foundation: 5 Concrete Specs and Layout Rules...
Baca selengkapnya English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



