Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
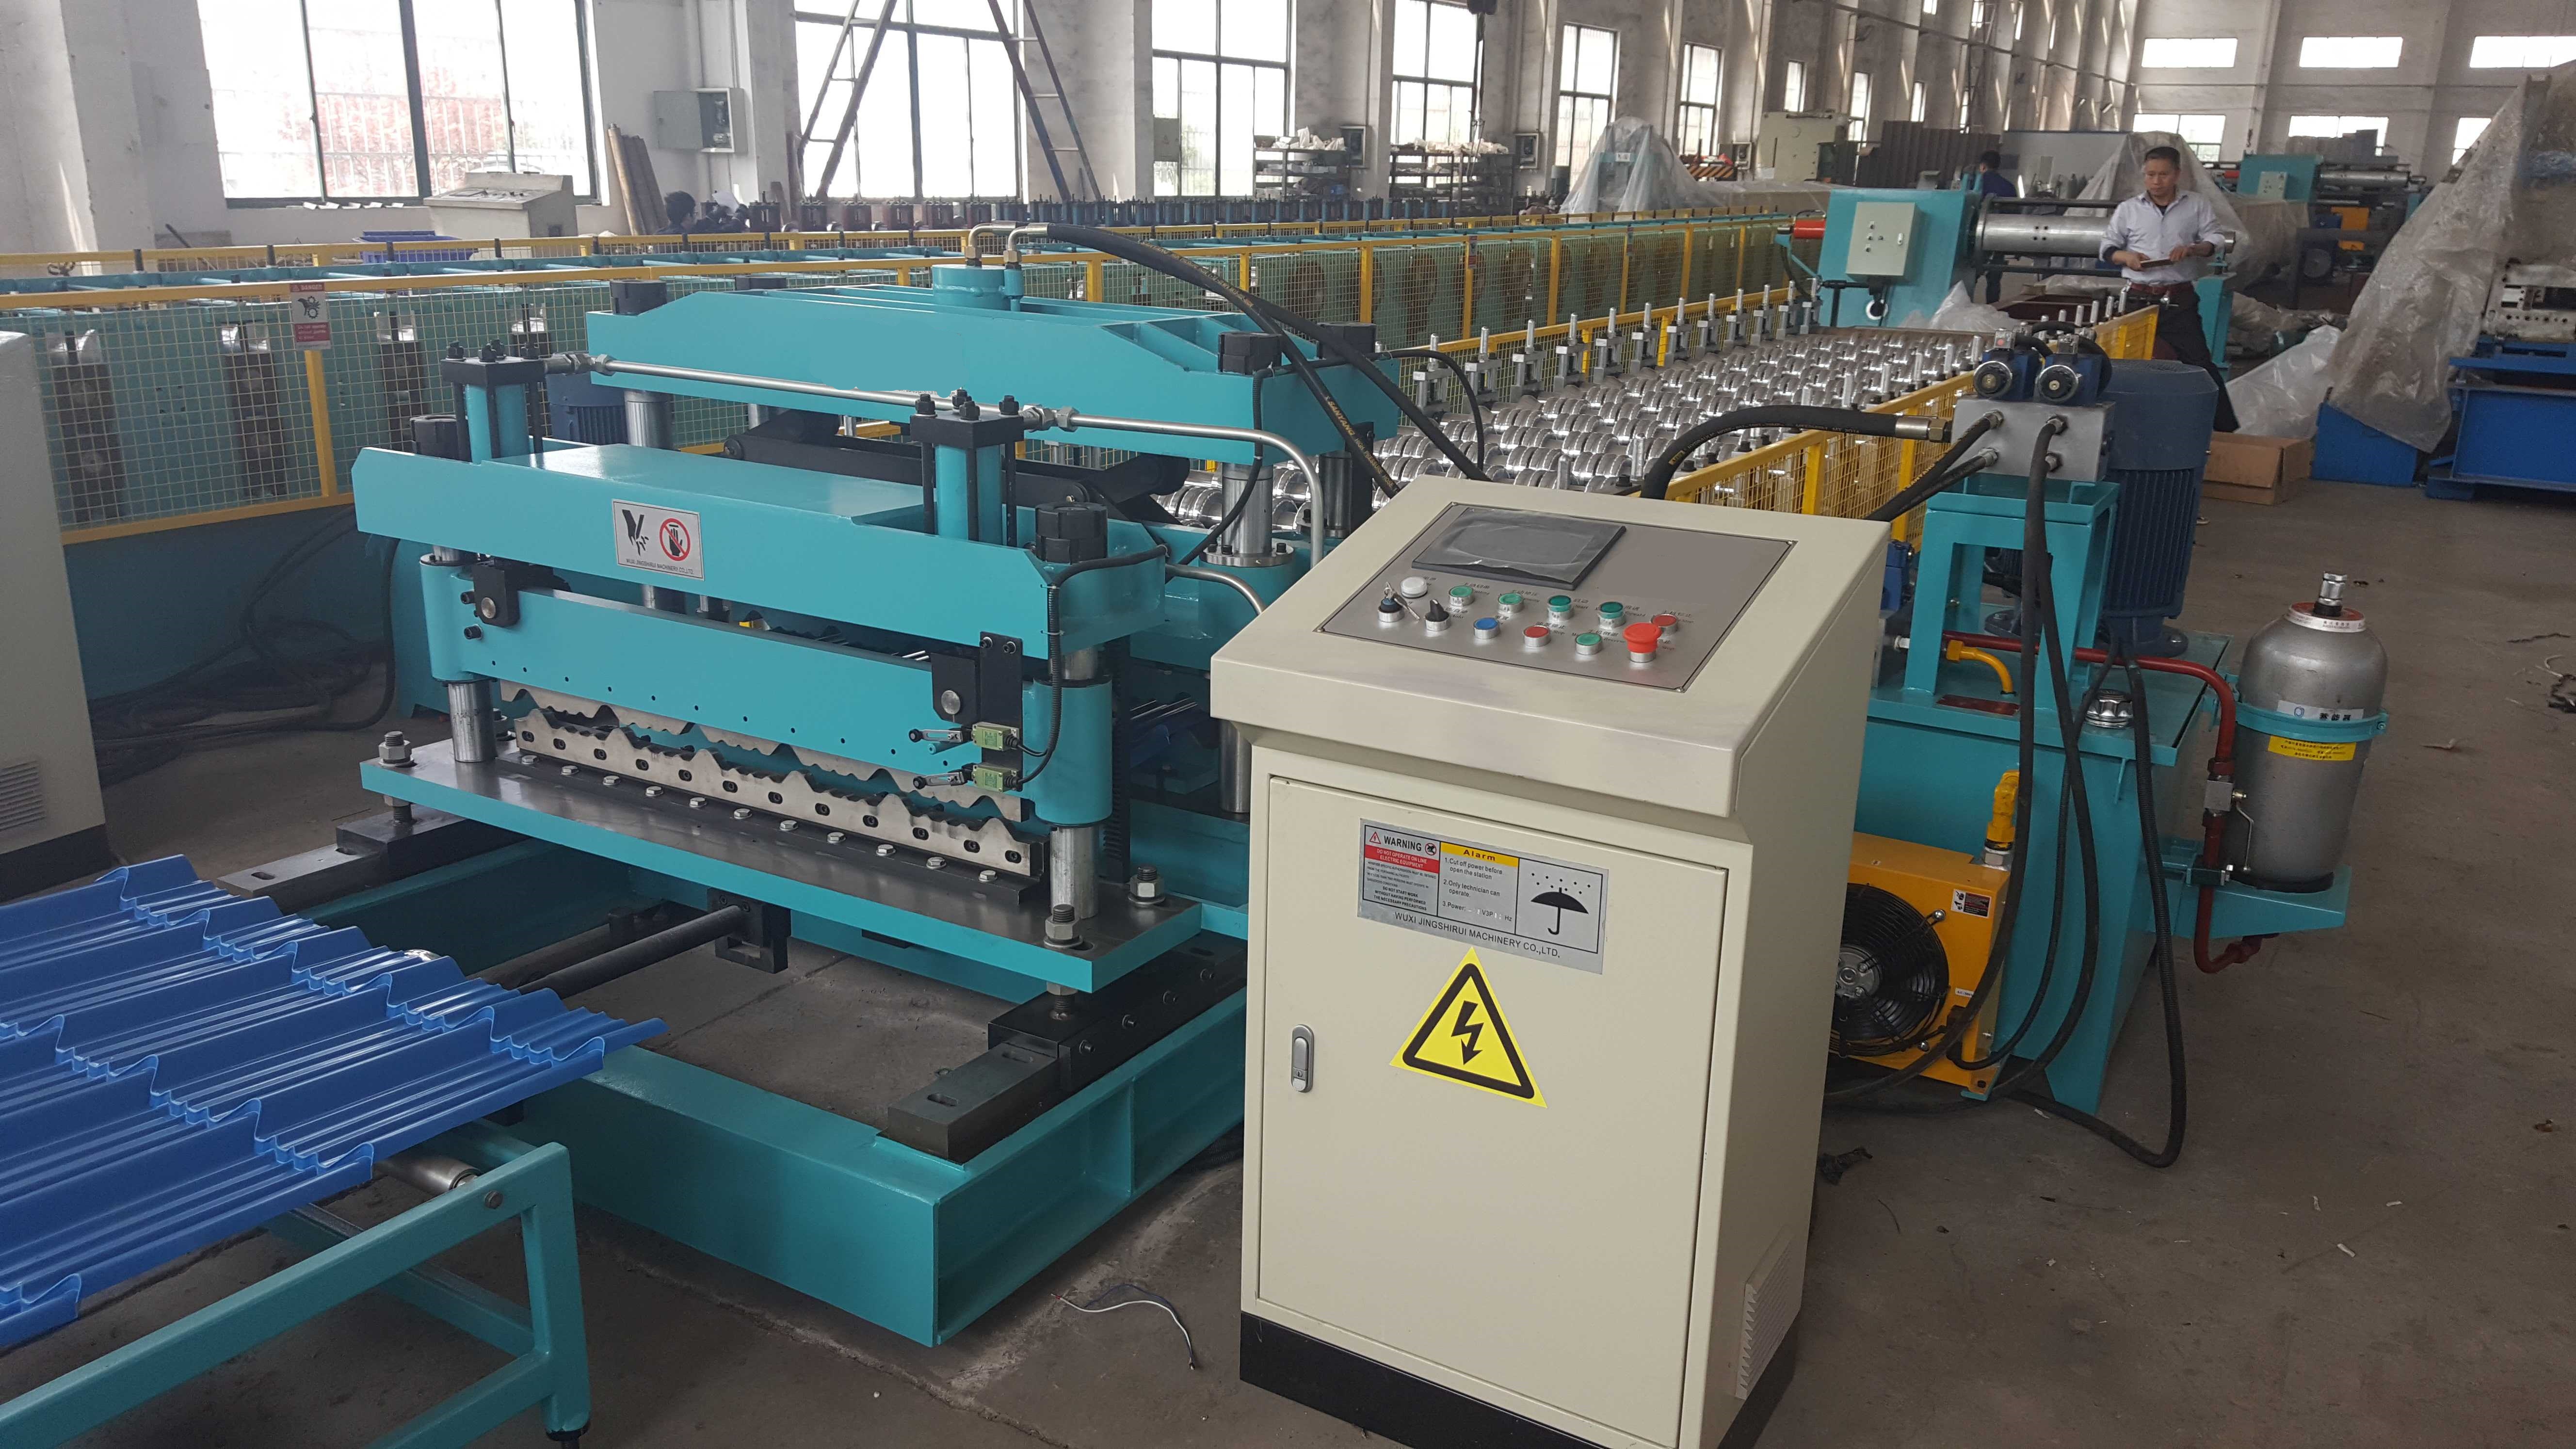
Mesin pembentuk gulungan genteng glasir mengubah koil berlapis yang rata menjadi genteng baja yang dari jalan terlihat seperti tanah liat bakar. Profilnya genteng bertingkat, ditutup cetakan hidraulis menjadi baris berulang. Finisnya cat kilap tinggi yang meniru glasir keramik, dari situ namanya berasal.
Jawaban singkat: mesin pembentuk gulungan genteng glasir membentuk baja pracat atau berlapis Al-Zn 0.30 sampai 0.80 mm menjadi genteng dengan langkah 250 sampai 350 mm dan lebar efektif 900 sampai 1150 mm, pada 4 sampai 8 m/min. Konstruksi standar memakai 16 stasiun pembentuk, motor utama 7.5 kW dan unit pon dan potong empat pilar, dan menghasilkan sekitar 2,300 m genteng per shift delapan jam.
Dua angka menentukan konstruksi, dan keduanya tidak ada di foto atap yang biasa dikirim pembeli. Panjang langkah menentukan cetakan, lebar efektif menentukan koil. Halaman ini membahas keduanya, lalu koil, lapisan dan pekerjaan di lokasi.
Keluaran mesin pembentuk gulungan genteng glasir tampak seperti deretan genteng tanah liat. Setiap baris adalah langkah naik dengan hidung membulat. Rusuk di antara baris menutup sambungan samping, dan tepi bawah satu lembar duduk di atas tepi atas lembar di bawahnya, sehingga langkah menyembunyikan sambungan.
Konstruksi umum membuat langkah 320 mm pada lebar efektif 1000 mm. Pada baja 0.45 mm lembar itu berbobot sekitar 3.8 kg per meter persegi. Satu meter persegi memuat 3.1 baris genteng, dan satu meter linier menutup satu meter persegi atap. Rasio itu yang menentukan biaya per meter persegi, bukan tonase.
Glasir adalah klaim finis, bukan klaim bentuk. Genteng bertingkat dengan poliester dof dijual sebagai genteng bertingkat. Profil yang sama dengan lapisan bening kilap 40 dijual sebagai glasir. Pembeli di Nigeria, Kenya, Filipina dan Indonesia meminta glasir karena kilapnya menjual atap. Pembeli di Rusia dan Eropa Timur meminta genteng bertingkat karena potongannya lebih penting. Keduanya keluar dari perkakas yang sama, dan bedanya ada di pesanan koil.
Delapan modul menyusun mesin pembentuk gulungan genteng glasir. Koil masuk di satu ujung, genteng bertumpuk keluar di ujung lain, dan tidak ada yang ditangani tangan setelah batch diatur.
Pres langkah membedakan mesin pembentuk gulungan genteng glasir dari lini atap biasa. Rol dapat membengkokkan rusuk, tetapi tidak dapat menutup langkah 14 mm dengan hidung membulat dalam satu lintasan. Cetakan hidraulis melakukannya sekali tekan saat strip berhenti. Jeda itulah sebabnya lini disebut 4 sampai 8 m/min, dibanding 15 m/min pada lini trapesium.
Urutan di lantai adalah buka gulungan, pemakanan, pembentukan, pres langkah, pon, potong, pengumpulan. Panjangnya 18 sampai 22 m.
Empat keluarga genteng bertingkat menutup hampir semua pesanan mesin pembentuk gulungan genteng glasir. Keluarga menentukan cetakan, lebar koil menentukan lebar efektif.
| Keluarga profil | Panjang langkah | Lebar efektif | Kemiringan minimum | Wilayah penjualan |
|---|---|---|---|---|
| Genteng bertingkat klasik | 320 mm | 1000 mm | 15 derajat | Nigeria, Ghana, Kenya, Filipina |
| Genteng bertingkat sempit | 300 mm | 900 mm | 15 derajat | Indonesia, Malaysia, Vietnam |
| Genteng S Spanyol | 300 sampai 350 mm | 1050 sampai 1150 mm | 14 derajat | Timur Tengah, Afrika Utara |
| Genteng bertingkat dalam | 350 mm | 1000 mm | 12 derajat | Rusia, Kazakhstan, Eropa Timur |
Lebar efektif selalu lebih kecil dari lebar koil, karena rusuk samping dan sambungan memakan selisihnya. Koil 1250 mm yang memberi lebar efektif 1000 mm kehilangan 20 persen. Angka itu masuk dalam perbandingan harga, sebab mesin pembentuk gulungan genteng glasir murah dengan kehilangan besar menjadi mahal per meter persegi.
| Lebar gulungan | Lebar efektif tipikal | Kehilangan material | Genteng per meter persegi pada langkah 320 mm |
|---|---|---|---|
| 1000 mm | 820 mm | 18 persen | 3.8 |
| 1200 mm | 1000 mm | 17 persen | 3.1 |
| 1250 mm | 1050 mm | 16 persen | 3.0 |
| 1250 mm | 1150 mm | 8 persen | 2.7 |
Genteng per meter persegi: bagi satu meter persegi dengan lebar efektif kali panjang langkah dalam meter. Pada lebar efektif 1.05 m dan langkah 0.32 m hasilnya 2.98.
Tabel ini konstruksi ekspor standar untuk mesin pembentuk gulungan genteng glasir dengan lebar efektif 1000 mm. Setiap baris punya opsi, dan gambar final yang menentukan.
| Item | Mesin standar | Opsi |
|---|---|---|
| Lebar gulungan | 1000 sampai 1250 mm | Sampai 1300 mm |
| Ketebalan baja | 0,30 sampai 0,80 mm | 0.25 mm untuk pekerjaan tepi |
| Batas luluh | 235 sampai 450 MPa | 550 MPa dengan langkah dikurangi |
| Panjang langkah | 320 mm | Set cetakan 250, 300 atau 350 mm |
| Tinggi langkah | 14 mm | 12 sampai 18 mm |
| Stasiun pembentuk | 16 | 14 sampai 20 |
| Diameter poros | 76 mm | 90 mm di atas koil 1250 mm |
| Material rol | Baja tempa 45, krom keras 0.03 sampai 0.05 mm | GCr15 untuk koil abrasif |
| Motor utama | 7.5 kW | 11 kW untuk 8 m/min |
| Kecepatan lini | 4 sampai 8 m/menit | Pemakanan servo untuk batch pendek |
| Stasiun hidrolik | 11 kW, 16 MPa, dengan akumulator | 5.5 kW pada konstruksi ringan |
| Cetakan pon dan potong | Cr12MoV, dikeraskan sampai HRC 58 sampai 62 | Cr12 untuk suku cadang |
| Toleransi panjang | plus minus 1.5 mm pada 3000 mm | plus minus 1.0 mm dengan servo |
| Sistem Kontrol | PLC Panasonic, layar sentuh, inverter Yaskawa, encoder Omron | Mitsubishi atau Siemens |
| Catu daya listrik | 380 V, 50 Hz, tiga fasa | 415 V atau 440 V, 60 Hz |
| Berat gulungan | Dekoiler hidraulis 5 t | Manual 3 t, hidraulis 10 t |
| Diameter dalam koil | 480 sampai 530 mm | Mandrel standar 508 mm |
| Panjang mesin | 18 sampai 22 m | Tata letak kaset |
| Berat Mesin | 8 sampai 11 t | Tergantung jumlah rumah rol |
Dua baris penting sebelum memesan. Diameter poros membatasi lebar strip dan kedalaman langkah yang dapat dijaga rata oleh mill. Jumlah rumah rol menentukan bertahapnya pembentukan rusuk, dan langkah dalam pada baja tipis perlu rumah rol tambahan agar tidak ada bekas tarikan.
Pada mesin pembentuk gulungan genteng glasir, pesanan koil menentukan berapa lama atap bertahan. Tiga lapisan penting, dan masing masing layak ditulis di pesanan.
Langkah dalam menuntut keuletan. DX51D+AZ dan S250GD sampai S280GD membentuk langkah 14 mm tanpa retak di hidung. G550 tahan beban angin tetapi retak pada langkah dalam, jadi tempatnya di lembar trapesium dan gelombang. Bila pekerjaan perlu kekuatan dan langkah dalam sekaligus, turunkan langkah ke 10 mm dan naikkan ketebalan.
AZ150 adalah standar ekspor untuk mesin pembentuk gulungan genteng glasir: 150 g per meter persegi total, kedua sisi, dari paduan 55 persen aluminium, 43.4 persen seng dan 1.6 persen silikon menurut EN 10346 dan ASTM A792. Paduan itu menjaga atap pesisir hidup melewati 20 tahun. AZ100 cocok untuk pasar daratan kering. Data korosi Galvanizeit adalah rujukan yang kami berikan kepada pembeli yang bertanya mengapa bukan seng biasa.
Mesin pembentuk gulungan genteng glasir tidak dapat melindungi tepi yang buruk. Tepi gunting pada lembar 0.35 mm membuka baja telanjang, jadi permukaan potong adalah tempat karat mulai. Biarkan lini yang memotong, bukan tangan.
Poliester 20 sampai 25 micron adalah finis biasa pada mesin pembentuk gulungan genteng glasir, dengan lapisan atas kilap 30 sampai 40 unit. SMP lebih tahan warna di bawah matahari kuat. PVDF 25 sampai 27 micron cocok untuk garansi warna 20 tahun dan atap dalam 1 km dari laut.
Satu batas mengejutkan pembeli setiap bulan. Koil berlapis batu tidak dapat dibentuk, karena granulnya retak di langkah dan rontok di rusuk. Lapisan batu diberikan setelah pembentukan oleh pelapis khusus, jadi mesin pembentuk gulungan genteng glasir memasok genteng telanjang dan pelapis menambah finis. Koil pracat dan PVDF berjalan tanpa perubahan.
Kecepatan mesin pembentuk gulungan genteng glasir bukan satu angka. Mill membentuk pada satu laju dan berhenti untuk pres langkah, jadi angka yang dikutip mencakup keduanya.
| Kecepatan lini | Meter per shift 8 jam | Luas atap pada lebar efektif 1.05 m | Genteng per shift pada langkah 320 mm |
|---|---|---|---|
| 4 m/menit | 1,530 | 1,600 m² | 4,800 |
| 6 m/menit | 2,300 | 2,415 m² | 7,250 |
| 8 m/menit | 3,060 | 3,215 m² | 9,560 |
Angka itu mengasumsikan efisiensi 80 persen. Koil 5 t berukuran 1.2 m kali 0.45 mm menghasilkan sekitar 1,180 m, jadi mesin pembentuk gulungan genteng glasir 6 m/min mengganti koil dua kali per shift. Dua operator menjalankannya.
Batch pendek mengubah hitungan. Pesanan 20 lembar pada mesin pembentuk gulungan genteng glasir berarti 20 siklus langkah dan 20 potong, jadi waktunya lebih banyak untuk indeks daripada membentuk. Pemakanan servo membantu, begitu juga cetakan yang ditukar tanpa menyetel ulang pres.
Mesin pembentuk gulungan genteng glasir berada di ujung dekoratif keluarga genteng, dan empat halaman di situs ini bertumpang tindih. Bedanya di potongan, bukan harga.
| Mesin | Profil | Cocok untuk |
|---|---|---|
| Mesin genteng glasir | Genteng bertingkat dengan baris 250 sampai 350 mm | Atap rumah yang harus tampak seperti genteng tanah liat |
| Mesin genteng atap logam | Tampilan sirap dan genteng, relief dangkal | Ganti atap, struktur ringan |
| Mesin profil genteng baja | Profil khusus, sampai 30 mm kedalaman | Pembeli dengan gambar sendiri |
| Monterey V1100 | Genteng bertingkat Rusia dengan alur kondensat | Rusia, Kazakhstan, atap iklim dingin |
Mulai dari mesin roll forming lembaran logam indeks bila potongan untuk mesin pembentuk gulungan genteng glasir masih terbuka. Untuk tampilan sirap, baca mesin pembentuk gulungan genteng atap metal halaman. Bila gambar sudah di tangan, profil genteng baja halaman membahas perkakas khusus. Untuk pasar Rusia, buka Monterey V1100.
Mesin pembentuk gulungan genteng glasir juga berpasangan dengan lini penutup bubungan, karena setiap atap genteng perlu penutup yang sesuai warna dan kemiringan. Halaman mesin pembentuk gulungan penutup bubungan membahasnya. Yang menjalankan lembar dan genteng sekaligus kadang menambah mesin roll forming double layer untuk sisi lembar dan menjaga lini genteng terpisah.
Genteng dari mesin pembentuk gulungan genteng glasir tetap bocor bila detailnya salah. Kemiringan minimum 15 derajat untuk langkah 320 mm dan 12 derajat untuk langkah dalam. Di bawah itu, kapiler menarik air ke atas sambungan saat hujan deras.
Sambungan samping menutup satu rusuk penuh, yang sudah dibentuk set rol. Sambungan ujung menutup satu langkah plus 100 mm, agar hidung genteng atas duduk di bidang genteng bawah. Pengencang dipasang di puncak rusuk, tidak pernah di kanal, masing masing dengan ring penyekat. Panduan NRCA untuk atap curam mengikuti aturan yang sama.
Pesan penutup dari batch koil yang sama. Bidang genteng glasir dengan bubungan galvanis polos terlihat belum selesai, dan atap melengkung perlu opsi lengkung yang dipesan bersama mesin.
Mesin pembentuk gulungan genteng glasir 16 rumah rol dengan dekoiler hidraulis masuk ke satu kontainer 40 kaki high cube plus satu 20 kaki. Bodi mill dikirim dalam dua atau tiga bagian berbaut, dengan kabel bernomor dan permukaan mesin berminyak.
Di lokasi urutannya tetap. Pasang alas lantai, ratakan mill sampai 0.5 mm sepanjangnya, baut bagiannya, sambungkan selang dan daya. Isi stasiun hidraulis dengan oli kelas 46, jalankan pompa tanpa beban sepuluh menit, lalu periksa kebocoran.
Komisioning memakan 7 sampai 10 hari dengan seorang insinyur di lokasi: larian coil pertama, penyesuaian kedalaman step, kalibrasi panjang dengan meteran baja, dan pelatihan layar sentuh. Insinyur kami telah melakukan komisioning lini di lebih dari 50 negara sejak 2005, dan mesin membawa ISO 9001 serta tanda CE.
Catu daya menyebabkan sebagian besar keterlambatan pada mesin pembentuk gulungan genteng glasir. Pastikan tegangan, frekuensi dan fasa sebelum pesanan dilepas, karena kabinet 380 V 50 Hz tidak jalan pada 440 V 60 Hz tanpa transformator.
T: Apa bedanya mesin genteng glasir dan mesin genteng bertingkat?
T: Berapa lebar koil untuk lebar efektif 1000 mm?
T: Berapa genteng dalam satu meter persegi?
T: Dapatkah mesin membentuk baja 0.8 mm pada lebar penuh?
T: Seberapa cepat mesin pembentuk gulungan genteng glasir berjalan?
T: Dapatkah menghasilkan genteng berlapis batu?
T: Dapatkah panjang langkah diubah nanti?
T: Berapa waktu pengiriman?
Kirim gambar profil, lebar koil, ketebalan baja dan pasar tujuan, dan kami akan memastikan jumlah rumah rol dan ukuran cetakan untuk mesin pembentuk gulungan genteng glasir sebelum mengutip harga. Tim kami membangun lini pembentuk khusus sejak 2005, dan mesin pembentuk gulungan genteng glasir termasuk konstruksi paling mudah dibenarkan bila koil dan potongan ditentukan bersama. Gunakan halaman kontak untuk mulai, atau bandingkan jajaran lengkap di mesin roll forming lembaran logam indeks.
Terakhir diperbarui: 2026-11-02
Riwayat Perubahan Artikel
2026-11-02: Penulisan ulang penuh halaman 3148. Daftar komponen 2018 diganti panduan pembeli yang mencakup keluarga profil, konversi koil ke lebar efektif, genteng per meter persegi, tabel 19 baris, pilihan lapisan, hitungan shift, perbandingan mesin, detail atap dan delapan pertanyaan.
Pemicu Tinjauan Berikutnya
Revisi standar profil genteng bertingkat di pasar ekspor utama
Pergerakan harga koil Al-Zn di atas 15 persen
Jajaran cetakan langkah baru atau opsi pemakanan servo
Terima kasih atas minat Anda pada Believe Industry. Tim rekayasa kami akan menghubungi Anda dalam 24 jam.
Tips Membeli Guide, Teknologi Mesin, dan Perawatan
A roll forming machine price ranges from 20,000 for a basic stud and...
Baca selengkapnyaCable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Baca selengkapnyaBillboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Baca selengkapnyaHeavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Baca selengkapnya