Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
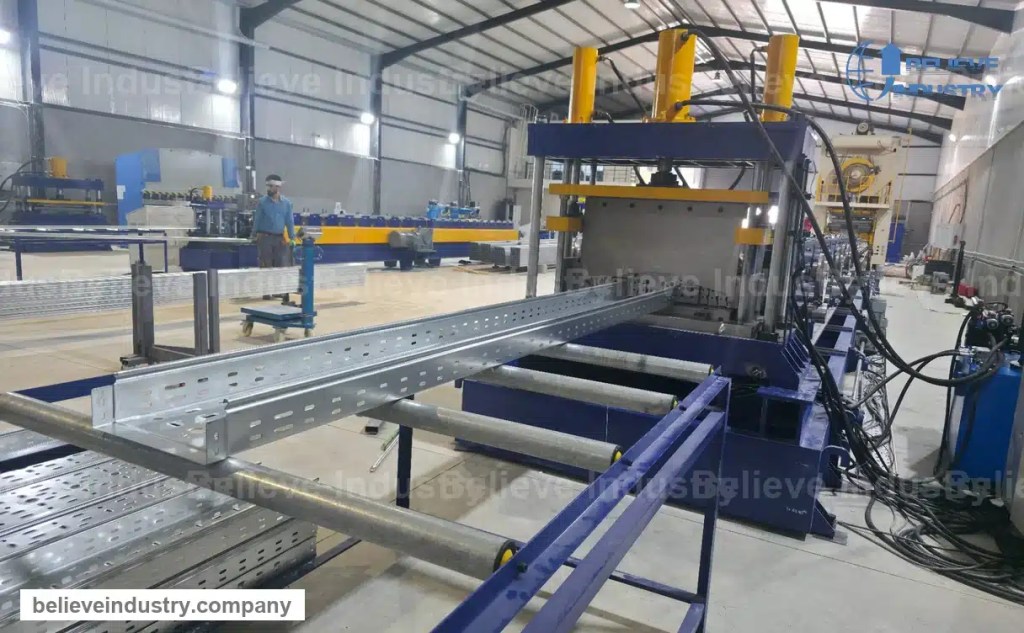
Lini produksi cable tray tipe Rusia telah menyelesaikan instalasi, commissioning, dan produksi uji di dalam pabrik pelanggan di Rusia. Lini produksi cable tray ini membentuk basis cable tray perforasi sekaligus tutup solid dalam satu rantai produksi, dan lini tersebut lolos uji coba pada kedua profil. Berikut ini adalah isi lini tersebut, apa yang telah dikonfirmasi oleh uji coba, dan apa yang diterima pembeli Rusia pada pembangunan lini produksi cable tray yang sebanding.
Short answer: Lini produksi cable tray yang dipasang di Rusia berisi uncoiler (mesin buka koil) dan leveler (mesin pelurus), servo feeder dengan mesin press punch, die punch, bagian roll forming untuk cable tray dan untuk tutup, perangkat potong hidrolik dengan ekspansi ujung untuk sambungan praktis, serta kontroler dan sistem hidrolik. Lini produksi cable tray ini telah menyelesaikan produksi uji dan sekarang sudah berjalan untuk produksi massal.
Urutannya ditentukan oleh cara lembaran bergerak melewati lini. Koil di bagian masuk, bagian tray yang sudah jadi keluar di bagian keluar.
| Tahap | Unit pada lini ini | Fungsi |
|---|---|---|
| 1 | Uncoiler dan leveler | Memegang koil baja dan menghilangkan tegangan koil sebelum pelubangan |
| 2 | Feeder servo | Memasok strip dengan pitch tepat yang disesuaikan dengan die punch |
| 3 | Mesin press punch | Menggerakkan die punch pada laju stroke yang diperlukan |
| 4 | Die punch | Memotong pola perforasi dan slot ujung dalam satu stroke |
| 5 | Bagian roll forming, tray | Membentuk strip datar menjadi profil tray perforasi |
| 6 | Bagian roll forming, tutup | Membentuk profil tutup dari lini yang sama |
| 7 | Perangkat potong hidrolik dengan ekspansi | Memotong setiap bagian sesuai panjang dan mengekspansi ujung untuk sambungan praktis |
| 8 | Kontroler dan sistem hidrolik | Mengatur urutan lini, pengaturan panjang, dan penanganan gangguan |
Mesin roll forming cable tray menghabiskan sebagian besar anggaran akurasinya di stasiun pelubangan, bukan di rol. Basis tray memiliki baris lubang perforasi oblong sepanjang flange samping ditambah pola slot di ujung sambungan, sedangkan tutup memiliki pola yang berbeda. Mesin press punch menangani keduanya, sehingga lini ini tidak membutuhkan stasiun pengeboran atau laser tersendiri di hilir.
Karena perforasi merupakan pola berulang yang tetap, pitch servo feeder dan pitch die punch dicocokkan sekali pada saat commissioning. Mengubah panjang tray berarti mengubah pengaturan feeder dan panjang potong di kontroler, bukan mengganti tooling pelubangan. Itulah sebabnya lini produksi cable tray ini menggunakan servo feeder alih-alih roll feed mekanis.

Strip datar pertama-tama memasuki bagian roll forming untuk tray. Basis mengambil profil U dengan pengembalian flange samping, kemudian flange samping menerima pola perforasi yang sudah dipotong di bagian hulu. Lini produksi cable tray yang sama membawa bagian roll forming kedua untuk tutup, sehingga tray dan tutup keluar dari satu rantai produksi dengan panjang yang cocok. Bagi kontraktor listrik Rusia yang membeli sistem lengkap, kombinasi tersebut menghilangkan press tutup terpisah yang jika tidak harus berada di gedung kedua.

Ujung lini adalah perangkat potong hidrolik yang memotong setiap bagian sesuai panjang yang dipesan. Pada pembangunan ini, perangkat tersebut juga memiliki fungsi ekspansi pada posisi potong, sehingga ujung bagian tray sedikit terbuka setelah dipotong. Ujung jantan dan betina dari dua bagian kemudian saling meluncur dan terpasang tanpa bagian konektor terpisah.
Detail itu lebih penting di pasar dingin daripada di pasar hangat. Pabrik di Rusia yang menjalankan lini produksi cable tray sepanjang musim dingin mengalami kontraksi baja, dan sambungan yang hanya mengandalkan toleransi rapat tidak akan terpasang dengan bersih pada pagi yang dingin. Ujung yang terekspansi menghilangkan toleransi tersebut dari sambungan dan menjaga koneksi tetap rapat sepanjang musim. Cara ini juga lebih cepat di lapangan, karena installer tidak perlu memasang bracket sambungan terpisah untuk setiap sambungan.

Produksi uji pada lini produksi cable tray ini dijalankan pada profil tray maupun profil tutup. Uji tersebut memastikan kesesuaian perforasi dengan flange, kecocokan panjang tray dan tutup yang benar, serta geometri ujung terekspansi pada bagian yang sudah jadi. Uji tersebut juga memberikan angka output terukur kepada pembeli untuk perencanaan shift, bukan sekadar angka katalog.
Dua detail muncul dari uji coba tersebut yang sering ditanyakan pembeli secara tertulis. Pertama, perforasi tray harus jatuh pada pengembalian flange, bukan pada bidang rata basis, jika tidak pola slot akan melemahkan bagian tersebut. Kedua, panjang tutup harus dicocokkan dengan panjang tray di kontroler, bukan dengan perkiraan visual saat pemotongan. Keduanya diperbaiki saat commissioning pada lini produksi cable tray ini sebelum produksi massal dimulai.
Kecepatan lini di sini mengikuti metode pelubangan, bukan bagian roll forming. Servo feeder yang menggerakkan mesin press punch mekanis pada perforasi padat menghasilkan 10 to 15 m/min pada kelas mesin ini. Rol roll forming dapat berjalan lebih cepat, tetapi press menentukan laju seluruh rantai. Kami menentukan ukuran seluruh lini berdasarkan laju pelubangan sejak penawaran pertama.

Believe Industry telah membangun lini roll forming kustom sejak 2005. Lebih dari 80 insinyur, 500+ proyek telah dikirim ke 50+ negara, bersertifikat ISO 9001 dan CE. Lini cable tray dan lini instalasi listrik merupakan bagian dari rekam jejak tersebut.
Q: Apa saja yang termasuk dalam lini produksi cable tray tipe Rusia?
A: Pembangunan yang kami pasang di Rusia berisi uncoiler dan leveler, servo feeder, mesin press punch, die punch, bagian roll forming untuk cable tray dan tutup, perangkat potong hidrolik dengan ekspansi ujung, serta kontroler dan sistem hidrolik.
Q: Apa yang diperiksa oleh produksi uji?
A: Uji tersebut memeriksa kesesuaian perforasi dengan flange tray, kecocokan panjang antara tray dan tutup, geometri ujung terekspansi pada bagian yang sudah jadi, serta output lini terukur untuk perencanaan shift.
Q: Mengapa ujung cable tray diekspansi?
A: Ekspansi membuat ujung jantan dan betina dapat saling meluncur dan terpasang tanpa konektor terpisah, sehingga menjaga sambungan tetap rapat dalam cuaca dingin dan mempercepat instalasi di lapangan.
Q: Apakah satu lini produksi cable tray dapat membuat tray dan tutup sekaligus?
A: Ya. Pembangunan ini memiliki bagian roll forming untuk tray dan satu bagian lagi untuk tutup, sehingga kedua profil keluar dari rantai produksi yang sama dengan panjang yang cocok.
Q: Pada kecepatan berapa lini ini berjalan?
A: Kecepatan mengikuti metode pelubangan. Dengan servo feeder dan mesin press punch mekanis pada perforasi padat, 10 to 15 m/min adalah kecepatan normal. Press yang menentukan kecepatan lini, bukan bagian roll forming.
Q: Apakah instalasi dan commissioning termasuk?
A: Ya. Insinyur kami menyetel die punch, menyetel leveler, mencocokkan pitch feeder dengan die, menetapkan panjang tray dan tutup, serta menjalankan produksi uji dengan kehadiran operator Anda sebelum serah terima.
Originally published: January 3, 2026
Last updated: January 3, 2026
Catatan perubahan:
Next Review Triggers:** Angka output produksi massal dari pabrik Rusia, perubahan pada tata letak perforasi tray standar Rusia, pembaruan GOST atau TR CU yang memengaruhi dimensi cable tray, atau perubahan 20 persen pada minat pencarian untuk “cable tray production line”.


Rolling Shutter Roll Forming: Shopfront to Warehouse Applications Short answer:...
Baca selengkapnya
Door Manufacturing Roll Forming: Residential to Industrial Applications Short answer:...
Baca selengkapnyaFalse Ceiling Roll Forming Applications: T-Grid and Suspension Systems Short...
Baca selengkapnya
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Baca selengkapnya English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



