Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
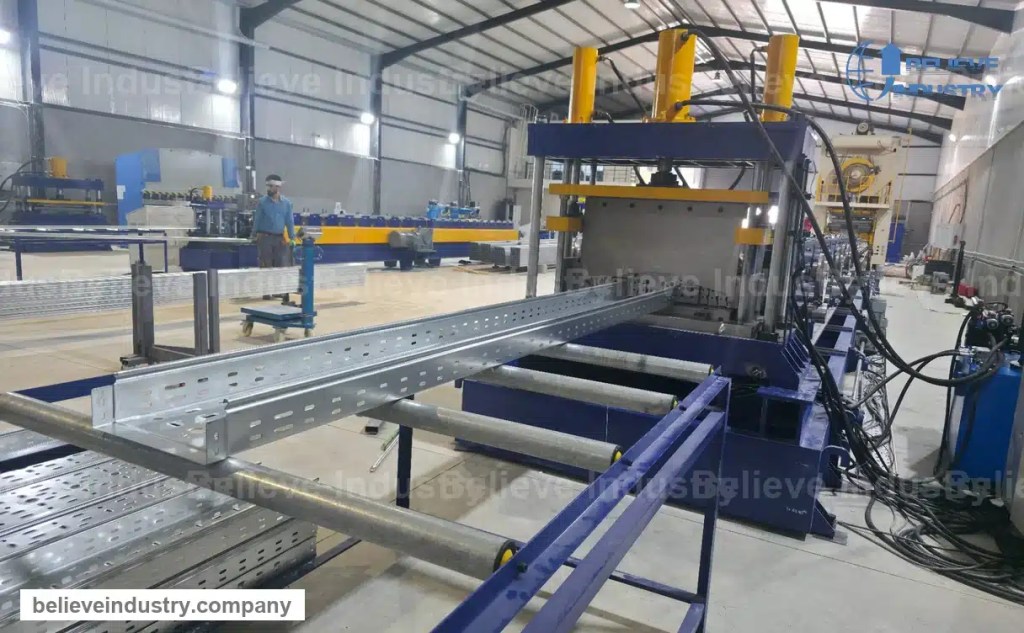
Garis produksi cable tray jenis Rusia telah melengkapkan pemasangan, commissioning, dan produksi ujian di dalam kilang pelanggan di Rusia. Garis produksi cable tray ini membentuk asas cable tray berlubang dan tutup pepejal dalam satu rantaian, dan ia telah melepasi larian ujian pada kedua-dua profil. Berikut adalah kandungan garis ini, apa yang disahkan oleh larian ujian, dan apa yang diterima oleh pembeli Rusia bagi pemasangan garis produksi cable tray yang setanding.
Short answer: Garis produksi cable tray yang dipasang di Rusia mengandungi uncoiler dan leveler, servo feeder bersama punch press, punch dies, bahagian roll forming untuk cable tray dan tutup, peranti potong hidraulik dengan pengembangan hujung untuk hujung sambungan mudah, serta sistem pengawal dan sistem hidraulik. Garis produksi cable tray telah melengkapkan produksi ujian dan kini sedang menjalankan produk siri.
Urutan ini ditetapkan oleh cara keping bergerak melalui garis. Koil di bahagian masuk, bahagian cable tray siap di bahagian keluar.
| Peringkat | Unit pada barisan ini | Fungsi |
|---|---|---|
| 1 | Uncoiler dan leveler | Memegang koil keluli dan melegakan tegasan koil sebelum proses punching |
| 2 | Penyuap servo | Menghantar strip pada pitch tepat yang sepadan dengan punch die |
| 3 | Mesin tebuk | Memandu punch dies pada kadar strok yang diperlukan |
| 4 | Acuan punch | Memotong corak perforasi dan slot hujung dalam satu strok |
| 5 | Bahagian roll forming, tray | Membentuk strip rata ke dalam profil tray berlubang |
| 6 | Bahagian roll forming, tutup | Membentuk profil tutup daripada garis yang sama |
| 7 | Peranti potong hidraulik dengan pengembangan | Memotong setiap bahagian kepada panjang dan mengembangkan hujung untuk sambungan mudah |
| 8 | Sistem pengawal dan sistem hidraulik | Mengawal urutan garis, tetapan panjang, dan pengendalian kerosakan |
Dalam mesin roll forming cable tray, sebahagian besar bajet ketepatan dibelanjakan di stesen punching dan bukan pada roller. Asas tray membawa baris perforasi bujur sepanjang kellinger sisi serta corak slot pada hujung sambungan, manakala tutup membawa corak yang berbeza. Punch press mengendalikan kedua-duanya, jadi garis ini tidak memerlukan stesen gerudi atau laser berasingan selepas itu.
Kerana perforasi ialah pola berulang yang tetap, pitch servo feeder dan pitch punch die dipadankan sekali semasa commissioning. Menukar panjang tray bermakna menukar tetapan feeder dan panjang potong dalam pengawal, bukan alat ganti punching. Itulah sebabnya garis produksi cable tray ini menggunakan servo feeder dan bukan roll feed mekanikal.

Strip rata mula-mula memasuki bahagian roll forming untuk tray. Asas mengambil profil U bersama lipatan kellinger sisi, kemudian kellinger menerima corak perforasi yang sudah dipotong di hulu. Garis produksi cable tray yang sama membawa bahagian roll forming kedua untuk tutup, jadi tray dan tutup keluar daripada satu rantaian produksi dengan panjang yang sepadan. Bagi kontraktor elektrik Rusia yang membeli sistem lengkap, pasangan ini menghapuskan punch press tutup berasingan yang kebiasaannya perlu diletakkan di bangunan kedua.

Hujung garis ialah peranti potong hidraulik yang memotong setiap bahagian kepada panjang yang dipesan. Pada pemasangan ini ia juga membawa fungsi pengembangan pada kedudukan potong, jadi hujung bahagian tray mereang sedikit selepas dipotong. Hujung jantan dan betina dua bahagian kemudian slaid bersama dan berpaut tanpa komponen penyambung berasingan.
Butiran itu lebih penting dalam pasar sejuk berbanding pasar panas. Kilang Rusia yang menjalankan garis produksi cable tray sepanjang musim sejuk melihat keluli menyusut, dan sambungan yang bergantung pada toleransi ketat sahaja tidak akan berpaut dengan bersih pada pagi sejuk. Hujung yang dikembangkan mengeluarkan toleransi itu daripada sambungan dan mengekalkan sambungan yang ketat sepanjang musim. Ia juga lebih pantas di tapak, kerana pemasang tidak perlu memasang bracket sambungan berasingan bagi setiap sambungan.

Produksi ujian pada garis produksi cable tray ini dijalankan pada profil tray dan profil tutup. Larian itu mengesahkan penjajaran perforasi terhadap kellinger, pemadanan panjang tray dan tutup yang betul, serta geometri hujung yang dikembangkan pada bahagian siap. Ia juga memberi pembeli angka output terukur untuk perancangan syif dan bukan nombor katalog.
Dua perkara keluar daripada larian ujian itu yang sering ditanya pembeli secara bertulis. Pertama, perforasi tray mesti mendarat pada lipatan kellinger dan bukan pada bidang rata asas, jika tidak corak slot akan melemahkan bahagian itu. Kedua, panjang tutup mesti dipadankan dengan panjang tray dalam pengawal dan bukan secara mata di tempat potong. Kedua-duanya telah dibetulkan semasa commissioning pada garis produksi cable tray ini sebelum produksi siri bermula.
Kelajuan garis di sini mengikut kaedah punching dan bukan bahagian roll forming. Servo feeder yang memandu punch press mekanikal pada perforasi padat berjalan pada 10 to 15 m/min bagi kelas mesin ini. Roll forming roll boleh berjalan lebih pantas, tetapi press menetapkan rentak seluruh rantaian. Kami menentukan saiz keseluruhan garis berdasarkan kadar punching sejak sebut harga pertama.

Believe Industry telah membina garis roll forming tersuai sejak 2005. Lebih 80 jurutera, 500+ projek dihantar ke 50+ negara, diperPensijilatan ISO 9001 dan CE. Garis cable tray dan pemasangan elektrik adalah sebahagian daripada rekod tersebut.
Q: Apa yang disertakan dalam garis produksi cable tray jenis Rusia?
A: Pemasangan yang kami pasang di Rusia mengandungi uncoiler dan leveler, servo feeder, punch press, punch dies, bahagian roll forming untuk cable tray dan tutup, peranti potong hidraulik dengan pengembangan hujung, serta sistem pengawal dan sistem hidraulik.
Q: Apa yang diperiksa oleh larian produksi ujian?
A: Larian ujian memeriksa penjajaran perforasi terhadap kellinger tray, pemadanan panjang antara tray dan tutup, geometri hujung yang dikembangkan pada bahagian siap, serta output garis yang diukur untuk perancangan syif.
Q: Mengapa hujung cable tray dikembangkan?
A: Pengembangan membolehkan hujung jantan dan betina slaid bersama dan berpaut tanpa penyambung berasingan, yang mengekalkan sambungan ketat dalam cuaca sejuk dan mempercepat pemasangan di tapak.
Q: Bolehkah satu garis produksi cable tray menghasilkan tray dan tutup?
A: Ya. Pemasangan ini membawa bahagian roll forming untuk tray dan satu bahagian lagi untuk tutup, jadi kedua-dua profil keluar daripada rantaian produksi yang sama dengan panjang yang sepadan.
Q: Pada kelajuan berapa garis ini berjalan?
A: Kelajuan mengikut kaedah punching. Dengan servo feeder dan punch press mekanikal pada perforasi padat, 10 to 15 m/min adalah biasa. Press menetapkan kelajuan garis, bukan bahagian roll forming.
Q: Adakah pemasangan dan commissioning disertakan?
A: Ya. Jurutera kami menetapkan punch die, melaraskan leveler, memadankan pitch feeder dengan die, menetapkan panjang tray dan tutup, serta menjalankan produksi ujian dengan pengendali anda hadir sebelum penyerahan.
Originally published: January 3, 2026
Last updated: January 3, 2026
Log perubahan:
Next Review Triggers:** Angka output produksi siri daripada kilang Rusia, perubahan pada susunan perforasi tray standard Rusia, kemas kini GOST atau TR CU yang mempengaruhi dimensi cable tray, atau perubahan 20 peratus dalam minat carian bagi “garis produksi cable tray”.


Rolling Shutter Roll Forming: Shopfront to Warehouse Applications Short answer:...
Baca lagi
Door Manufacturing Roll Forming: Residential to Industrial Applications Short answer:...
Baca lagiFalse Ceiling Roll Forming Applications: T-Grid and Suspension Systems Short...
Baca lagi
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Baca lagi English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



