Adres
No 1, Yd Caddesi, Huishan Bölgesi, Wuxi Şehri, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
Adres
No 1, Yd Caddesi, Huishan Bölgesi, Wuxi Şehri, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
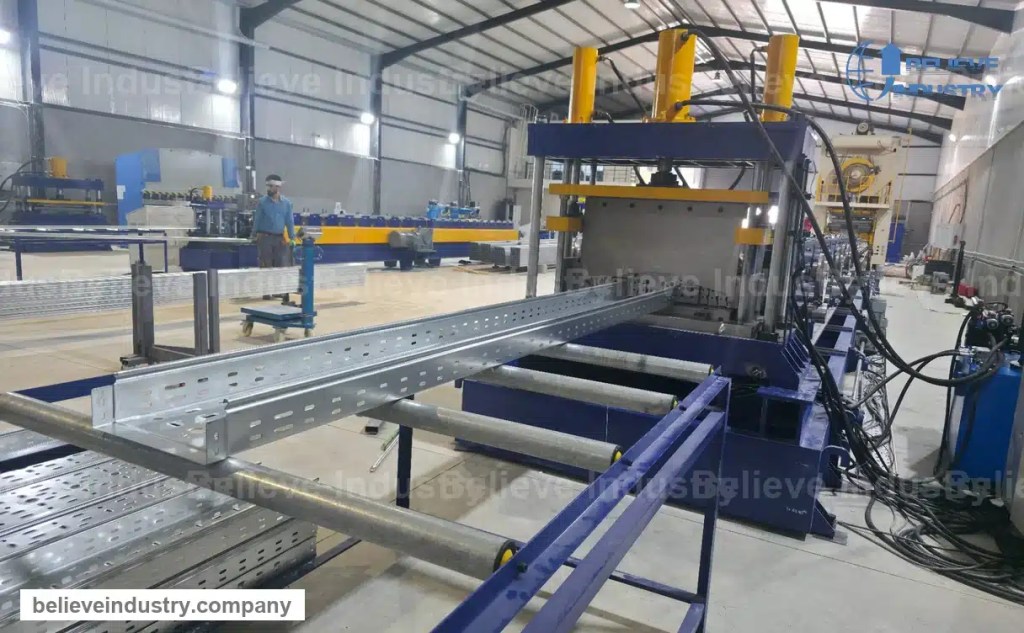
Rus tipi kablo tepsisi üretim hattı, Rusya'daki bir müşteri fabrikası içinde kurulum, devreye alma ve deneme üretimini tamamladı. Bu kablo tepsisi üretim hattı, hem perforasyonlu kablo tepsisi tabanını hem de dolu kapağı tek zincir içinde şekillendirir ve her iki profil üzerinde deneme çalıştırmasını başarıyla tamamladı. Aşağıda hattın içeriği, deneme çalıştırmasının neyi doğruladığı ve karşılaştırılabilir bir kablo tepsisi üretim hattı yapısında Rus alıcının ne teslim aldığı anlatılmaktadır.
Short answer: Rusya'ya kurulan kablo tepsisi üretim hattı; bir açıcı ve düzleştirici, delme presi ile birlikte servo besleyici, delme kalıpları, hem kablo tepsisi hem de kapak için profil makinesi bölümleri, kolay birleşim uçları için uç genişletmeli hidrolik kesme ünitesi, ayrıca kontrolör ve hidrolik sistemler içerir. Kablo tepsisi üretim hattı deneme üretimini tamamladı ve şimdi seri ürün çalıştırıyor.
Sıralama, sacın hat boyunca nasıl hareket ettiğiyle belirlenir. Girişte rulo, çıkışta tamamlanmış tepsi bölümleri.
| Aşama | Bu hattaki ünite | İşlev |
|---|---|---|
| 1 | Açıcı ve düzleştirici | Çelik ruloyu tutar ve delme öncesinde rulo gerilmesini giderir |
| 2 | Servo besleyici | Şeridi, delme kalıbına eşlenmiş tam adımda besler |
| 3 | Delme presi | Delme kalıplarını gereken strok hızında çalıştırır |
| 4 | Delme kalıpları | Perforasyon desenini ve uç yuva bölümlerini tek strokta keser |
| 5 | Profil makinesi bölümü, tepsi | Düz şeridi perforasyonlu tepsi profiline şekillendirir |
| 6 | Profil makinesi bölümü, kapak | Kapak profilini aynı hattan şekillendirir |
| 7 | Uç genişletmeli hidrolik kesme ünitesi | Her bölümü sipariş edilen uzunlukta keser ve uçları kolay birleşim için genişletir |
| 8 | Kontrolör ve hidrolik sistemler | Hat sırasını, uzunluk ayarlarını ve arıza işlemesini yürütür |
Bir kablo tepsisi profil makinesi, hassasiyet bütçesinin büyük bölümünü merdanelerde değil, delme istasyonunda harcar. Tepsi tabanı, yan flanşlar boyunca uzamış delik dizileri ve bağlantı uçlarında yuva desenleri taşır; kapak ise farklı bir desen taşır. Delme presi ikisini de işler, bu nedenle hatta sonrasında ayrı bir delme veya lazer istasyonu gerekmez.
Perforasyon sabit bir tekrar olduğu için, servo besleyici adımı ile delme kalıbı adımı devreye alma sırasında bir kez eşleştirilir. Tepsi uzunluğunu değiştirmek, delme takımını değil, besleyici ayarını ve kontrolördeki kesim uzunluğunu değiştirmek demektir. Bu nedenle bu kablo tepsisi üretim hattı, mekanik rulo beslemesi yerine servo besleyici kullanır.

Düz şerit önce tepsi için olan profil makinesi bölümüne girer. Taban, yan flanş dönüşüyle birlikte U profilini alır, ardından flanşlara üstte önceden kesilmiş perforasyon deseni uygulanır. Aynı kablo tepsisi üretim hattı, kapak için ikinci bir profil makinesi bölümü taşır; böylece tepsi ve kapak, eşleşen uzunluklarda tek üretim zincirinden çıkar. Eksiksiz bir sistem satın alan Rus bir elektrik taahhüt firması açısından bu eşleştirme, aksi hâlde ikinci bir binada duracak ayrı kapak presini ortadan kaldırır.

Hattın sonu, her bölümü sipariş edilen uzunlukta kesen hidrolik bir kesme ünitesidir. Bu yapıda kesim noktasında bir genişletme işlevi de bulunur; böylece kesimden sonra tepsi bölümünün uçları hafifçe açılır. İki bölümün erkek ve dişi uçları daha sonra birleşerek ayrı bir konnektör parçası olmadan iç içe oturur.
Bu ayrıntı, sıcak bir pazarda olduğundan daha çok soğuk bir pazarda önem taşır. Kış aylarında kablo tepsisi üretim hattı çalıştıran bir Rus fabrikasında çelik büzülür ve yalnızca sıkı toleransa dayanan bir birleşim, soğuk bir sabah temiz oturmaz. Genişletilmiş uçlar bu toleransı birleşimden çıkarır ve bağlantıyı mevsim boyunca sıkı tutar. Saha içinde de daha hızlıdır; çünkü montajcı her birleşim için ayrı bir ek parça takmaz.

Bu kablo tepsisi üretim hattında deneme üretimi, hem tepsi hem de kapak profili üzerinde gerçekleştirildi. Çalıştırma, perforasyonun flanşa göre hizalanmasını, tepsi ve kapak uzunluklarının eşleşmesini ve tamamlanmış bölümlerdeki genişletilmiş uç geometrisini doğruladı. Ayrıca müşteriye, vardiya planlaması için bir katalog değeri yerine ölçülmüş bir çıktı verisi sağladı.
Alıcıların yazılı olarak sıkça sorduğu iki ayrıntı bu deneme çalıştırmasından çıktı. Birincisi, tepsi perforasyonunun tabanın düz yüzeyine değil, flanş dönüşüne denk gelmesi gerekir; aksi hâlde yuva deseni bölümü zayıflatır. İkincisi, kapak uzunluğu kesim noktasında gözle değil, kontrolörde tepsi uzunluğuyla eşleştirilmelidir. Her ikisi de bu kablo tepsisi üretim hattında seri üretim başlamadan önce devreye alma sırasında düzeltildi.
Buradaki hat hızı, profil makinesi bölümüne değil, delme yöntemine bağlıdır. Yoğun perforasyonda mekanik bir delme presini süren servo besleyici, bu makine sınıfında 10 to 15 m/min hızda çalışır. Profil makinesi hadleri daha hızlı çalışabilir, ancak tüm zincirin temposunu pres belirler. Hattın tamamını, ilk tekliften itibaren delme hızına göre boyutlandırırız.

Ayrıca daha önce bu makine ailesini kapsayan bir Rus kablo tepsisi profil makinesi video sayfası hazırladık. Bu kurulum, o sayfanın saha karşılığıdır: aynı makine sınıfı artık bir Rus fabrikasında üretim çalıştırıyor.
Believe Industry, 2005'ten bu yana özel profil makinesi hatları üretiyor. 80'den fazla mühendis, 50'den fazla ülkeye gönderilmiş 500+ proje, ISO 9001 ve CE sertifikalı. Kablo tepsisi ve elektrik tesisatı hatları bu kayıtların bir parçasıdır.
Q: Rus tipi kablo tepsisi üretim hattında neler bulunur?
A: Rusya'ya kurduğumuz yapı; bir açıcı ve düzleştirici, servo besleyici, delme presi, delme kalıpları, hem kablo tepsisi hem de kapak için profil makinesi bölümleri, uç genişletmeli hidrolik kesme ünitesi ve kontrolör ile hidrolik sistemler içerir.
Q: Deneme üretimi çalıştırması neyi kontrol eder?
A: Deneme çalıştırması; perforasyonun tepsi flanşlarına göre hizalanmasını, tepsi ile kapak arasındaki uzunluk eşleşmesini, tamamlanmış bölümlerdeki genişletilmiş uç geometrisini ve vardiya planlaması için ölçülen hat çıktısını kontrol eder.
Q: Kablo tepsisi uçları neden genişletiliyor?
A: Genişletme, erkek ve dişi uçların ayrı bir konnektör olmadan birleşip oturmasını sağlar; bu durum birleşimi soğuk havada sıkı tutar ve saha içindeki montajı hızlandırır.
Q: Bir kablo tepsisi üretim hattı hem tepsi hem de kapak üretebilir mi?
A: Evet. Bu yapı tepsi için bir profil makinesi bölümü ve kapak için ikinci bir bölüm taşır; her iki profil de eşleşen uzunluklarda aynı üretim zincirinden çıkar.
Q: Hat hangi hızda çalışır?
A: Hız, delme yöntemine bağlıdır. Yoğun perforasyonda servo besleyici ve mekanik delme presi ile 10 to 15 m/min normaldir. Hat hızını, profil makinesi bölümü değil, pres belirler.
Q: Kurulum ve devreye alma dahil mi?
A: Evet. Mühendislerimiz delme kalıbını kurar, düzleştiriciyi ayarlar, besleyici adımını kalıpla eşleştirir, tepsi ve kapak uzunluklarını ayarlar ve devretmeden önce operatörünüzün katılımıyla deneme üretimi yapar.
Originally published: January 3, 2026
Last updated: January 3, 2026
Değişlik günlüğü:
Next Review Triggers:** Rus fabrikasından seri üretim çıktı verileri, standart Rus tepsi perforasyon düzeninde bir değişiklik, kablo tepsisi ölçülerini etkileyen bir GOST veya TR CU güncellemesi veya “cable tray production line” arama ilgisinde yüzde 20'lik bir değişiklik.


Rolling Shutter Roll Forming: Shopfront to Warehouse Applications Short answer:...
Devamını Oku
Door Manufacturing Roll Forming: Residential to Industrial Applications Short answer:...
Devamını OkuFalse Ceiling Roll Forming Applications: T-Grid and Suspension Systems Short...
Devamını Oku
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Devamını Oku English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



