Adres
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM

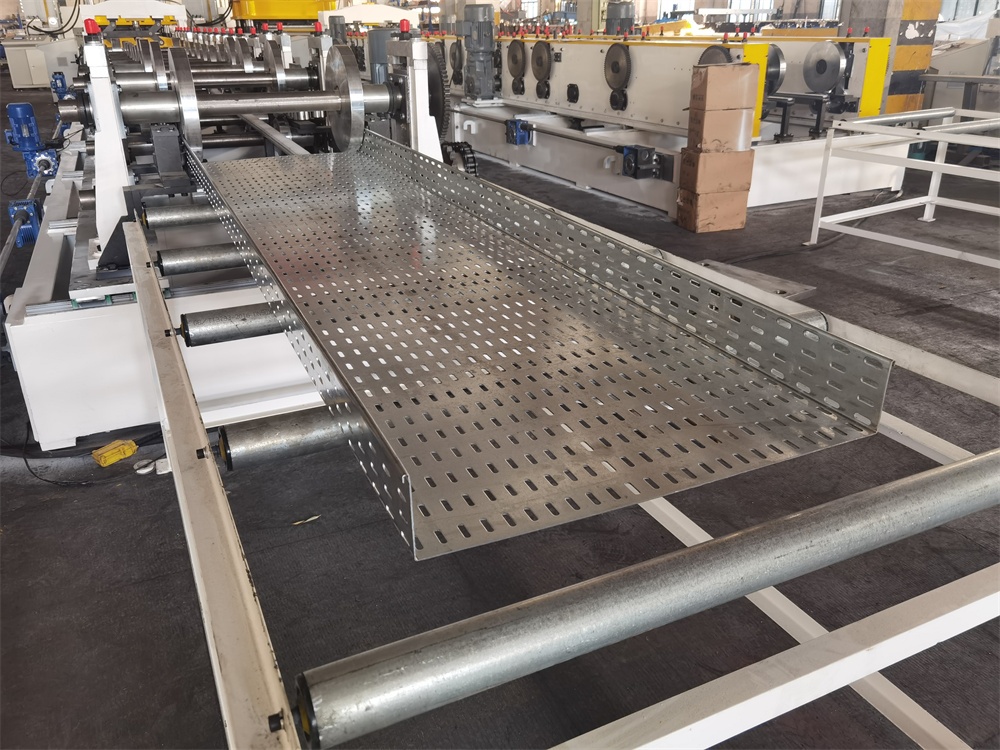
Bir kablo tavası haddeleme makinesi, düz metal bobinleri tek bir sürekli geçişte bitmiş kablo tavası profillerine dönüştürür. Ham galvanizli çelik, paslanmaz çelik veya alüminyum şerit bir taraftan beslenir. Bitmiş tava bölümleri diğer taraftan çıkar—uzunluğu kesilmiş, delinmiş ve gönderilmeye hazır.
Isıtma yok. Şekillendirme sırasında kaynak yok. Sadece hassas işlenmiş merdane istasyonları dizisi boyunca soğuk bükme.
Bu, bir kablo tavası haddeleme makinesinin yaptığının özüdür. Manuel bükmeyi, yavaş pres işlemlerini ve tutarsız el yapımı üretimi, dakikada 10–15 metre hızında çalışan otomatik bir üretim hattıyla değiştirir.
Kablo tavası, ticari ve endüstriyel binalarda yönlendirilmiş elektrik kablolarını, veri hatlarını ve enstrümantasyon kablolarını destekleyen yapısal bir sistemdir. Vikipedi'nin kablo tavası referansına ve National Electrical Code (NEC) Madde 392'ye göre, kablo tavası borudan (conduit) ve açık kablolamadan farklı, tanınmış bir destek sistemi olarak kabul edilir.
Borunun (conduit) aksine, kablo tavası yeni kabloları bir borudan geçirmeden doğrudan tava içine yerleştirmenizi sağlar. Bu, gelecekteki yükseltmeleri ve kablo eklemelerini hızlı ve ucuz hale getirir.
Bu nedenle kablo tavası şu alanlar için varsayılan seçenek haline gelmiştir:
Kuzey Amerika'da NEMA VE 1 standardı, kablo tavası sınıflandırmasını, yük testini ve malzeme özelliklerini yönetir. CSA C22.2 gibi benzer standartlar Kanada'da geçerlidir.
Her kablo tavası makinesi aynı profili üretmez. Tava türü uygulamaya, kablo yüküne ve ortama bağlıdır. EIA/TIA kablo tavası standartları, kurulum gereksinimlerini endüstri sektörüne göre daha fazla sınıflandırır.
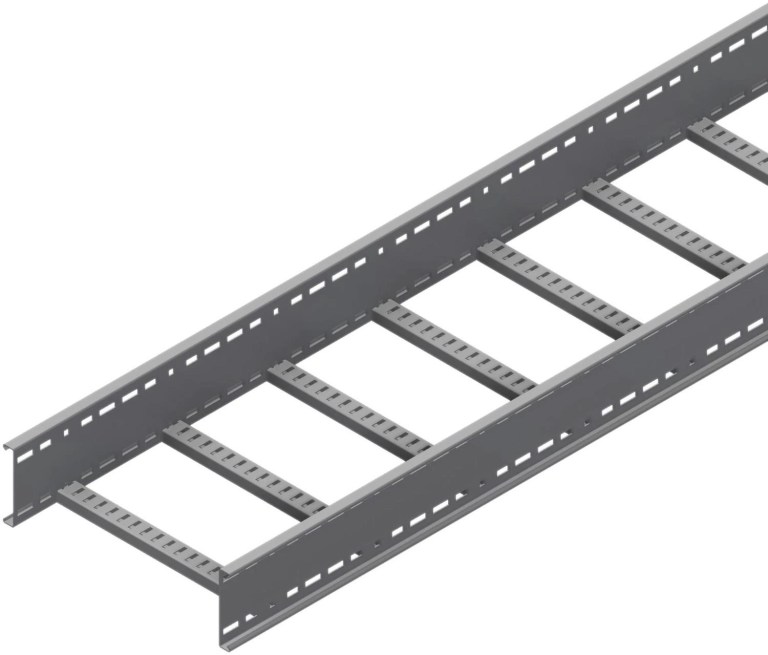
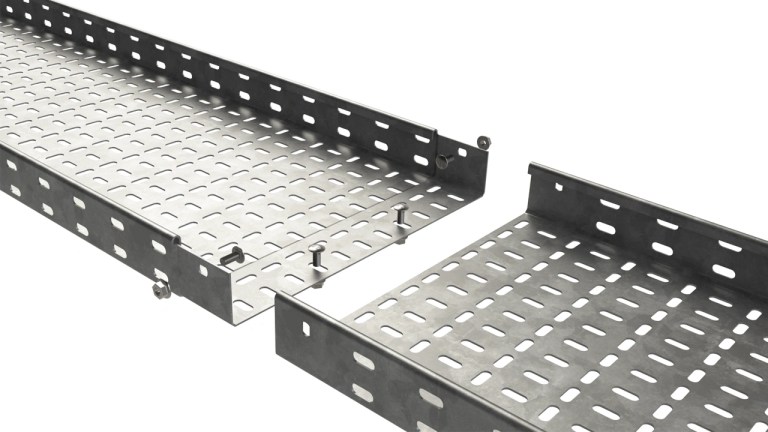
Merdiven tipi tavalarda düzenli aralıklarla yerleştirilmiş basamak çubuklarıyla bağlanan iki paralel yan raylı vardır. Maksimum havalandırma ve en kolay kablo erişimi sağlarlar. Çoğu ağır hizmet güç tesisatı, basamak yapısı yüksek dayanım-ağırlık oranı sağladığı için merdiven tavası kullanır. Bu, bir kablo tavası haddeleme makinesinde üretilen en yaygın profildir.
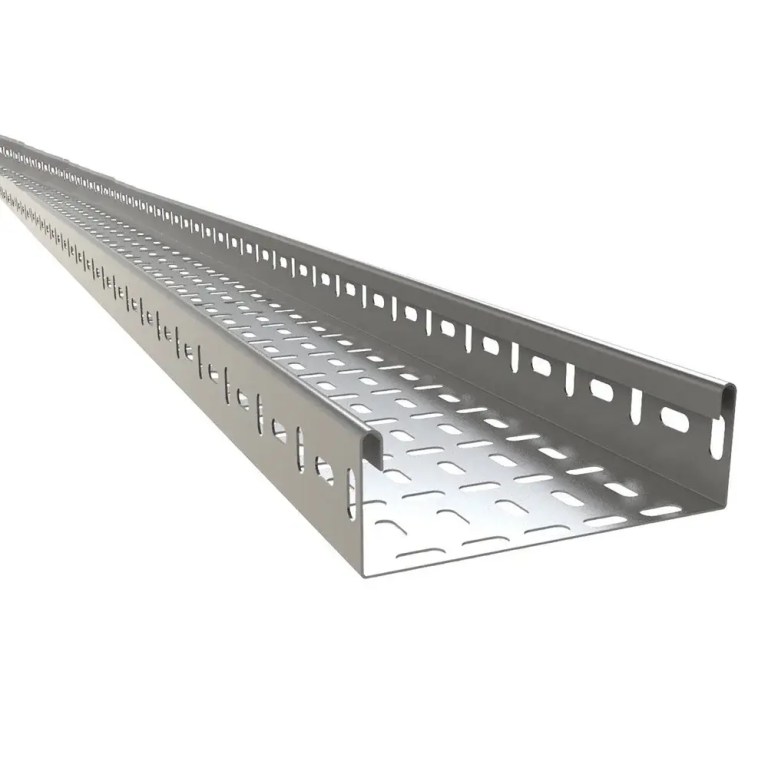
Delikli tavalarda desenli delinmiş havalandırma deliklerine sahip sağlam bir taban vardır. Merdiven tavalarına göre daha fazla kablo destek yüzeyi sunarken hala bir miktar hava akışına izin verir. Ticari binalarda ve hafif endüstriyel ortamlarda yaygındır.
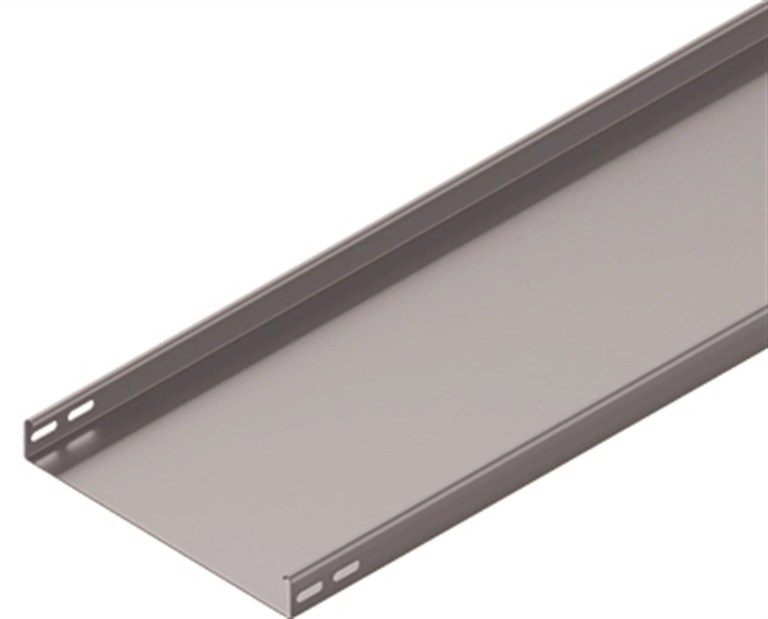
Sağlam tabanlı tavalar kabloları tamamen kapatır. Toz, döküntü ve fiziksel hasara karşı maksimum koruma sağlar. Temiz odalarda, gıda işleme tesislerinde ve düşen cisim tehlikesi olan alanlarda kullanılır.
Kanal tavası tek parça bir oluk—kapak yok, delik yok. Basit, düşük maliyetli ve küçük kablo hatları için uygundur. Genellikle enstrümantasyon ve kontrol kablolaması için kullanılır. Bazı alıcılar kanal profilleri için temel bir kablo tavası makinesiyle başlar, ardından sipariş hacmi arttıkça tam üretim hattına yükseltir.
Rus tipi kablo tavası—yerel olarak лоток (latok) olarak bilinir—NEMA veya IEC 61537 yerine GOST standardını (ГОСТ Р МЭК 61537) takip eder. Profil geometrisi Batı tasarımlarından çeşitli şekillerde farklılık gösterir:
| Özellik | Rus Tipi (GOST) | Batı NEMA/IEC |
|---|---|---|
| Yan ray profili | İçe doğru flanşlı Z-kesit | Düz veya dışa flanşlı C |
| Standart genişlikler | 50, 100, 150, 200, 300, 400, 600 mm | 100–600 mm (NEMA adımları) |
| Standart uzunluklar | 2,000 mm ve 3,000 mm | 3,000 mm (NA'da 10 ft) |
| Kapak bağlantısı | Tıklama uyumlu veya vidalı, sıkı oturan | Kelepçeli veya ayrı bağlantı elemanı |
| Malzeme standardı | GOST 14918 (galvanizli sac) | ASTM A653 / EN 10346 |
| Yüzey kaplaması | Sıcak daldırma galvanizli veya toz kaplamalı | Ön-galvanizli veya HDG |
| Geçerli standard | GOST R 52868 / GOST R IEC 61537 | NEMA VE 1 / IEC 61537 |
Profil farkının haddeleme makinesi için neden önemli olduğu:
Z-kesit yan rayı, standart C-kanal merdiven tavasına kıyasla farklı bir merdane takımı sırası gerektirir. İçe doğru flanş kendine doğru katlanır, bu da daha sıkı merdane boşlukları ve ek bir şekillendirme geçişi gerektirir. Rusya, Kazakistan, Belarus veya diğer BDT pazarlarındaki bir alıcı kablo tavası belirttiğinde, genellikle GOST uyumlu profiller gerektirir—bu da kablo tavası haddeleme makinesinin bu geometri için özel olarak takımlandığı anlamına gelir.
Delikli лоток (ЛПО — delikli tava) ve sağlam tabanlı лоток (ЛМ), Rus pazarındaki en yaygın iki çeşittir. ЛПО üzerindeki delik deseni, tanımlı delik aralığı ve kenar paylarıyla GOST normlarını takip eder.
GOST profilleri için yapılandırılmış bir kablo tavası makinesi, genellikle bir merdane değişimiyle standart Batı profillerini de üretebilir ve üreticilere karma ihracat pazarları için esneklik sağlar.
Modern bir kablo tavası haddeleme makinesi, merdane değişimi ve PLC kontrollü genişlik ayarı yoluyla bu profiller arasında geçiş yapabilir. Bazı hatlar aynı ekipmanda hem tava hem de eşleşen kapağı bile işler.
Malzeme seçimi korozyon direnci, yük kapasitesi ve maliyeti etkiler. Steel Construction Institute, yapısal uygulamalarda galvanizli çelik performansı üzerine ayrıntılı rehberlik sağlar. ASTM A653 şartnamesi, bir kablo tavası haddeleme makinesi için besleme malzemesi olarak yaygın kullanılan galvanizli çelik sac gereksinimlerini kapsar.
| Malzeme | En İyi Kullanım | Tipik kalınlık |
|---|---|---|
| Ön-galvanizli çelik | Kapalı ticari, standart endüstriyel | 1.0–1.5 mm |
| Sıcak daldırma galvanizli | Açık alan, yüksek korozyon, kimya tesisleri | 1.5–2.5 mm |
| Paslanmaz çelik (304/316) | Gıda işleme, denizcilik, ilaç | 1.0–2.0 mm |
| Alüminyum | Hafif kurulumlar, açık deniz platformları | 1.2–2.0 mm |
Ön-galvanizli çelik, maliyet ve korozyon korumasını dengelediği için bir kablo tavası haddeleme makinesi için en yaygın besleme malzemesidir. Sıcak daldırma galvanizli malzeme, kurulum ortamı gerektirdiğinde belirtilir—ancak daha kalın çinko kaplaması zamanla merdane aşınmasını hızlandırabilir.
Bu Kablo Tavası Yük ve Tip Motoru, elektrik ve haddeleme endüstrileri için tasarlanmış profesyonel düzeyde bir yapısal araçtır. NEMA VE 1 standartlarına dayanarak Güvenli Çalışma Yükünü (kg/m) ve Sehimi (deflection) hesaplar, kullanıcıların Merdiven, Delikli ve Sağlam Taban mimarileri arasında geçiş yapmasına olanak tanır.
Mühendisler belirli yan ray yüksekliklerini, tava genişliklerini ve malzeme kalınlıklarını girerek, bir profilin belirli bir açıklık boyunca belirli kablo ağırlıklarını destekleyip desteklemeyeceğini belirleyebilir. Bu, malzeme kullanımını optimize ederken endüstriyel güvenlik ve yapısal bütünlük gereksinimlerine uyumu sağlamak için gerekli bir yardımcı programdır.
Endüstriyel Haddeleme Şartnamesi Aracı
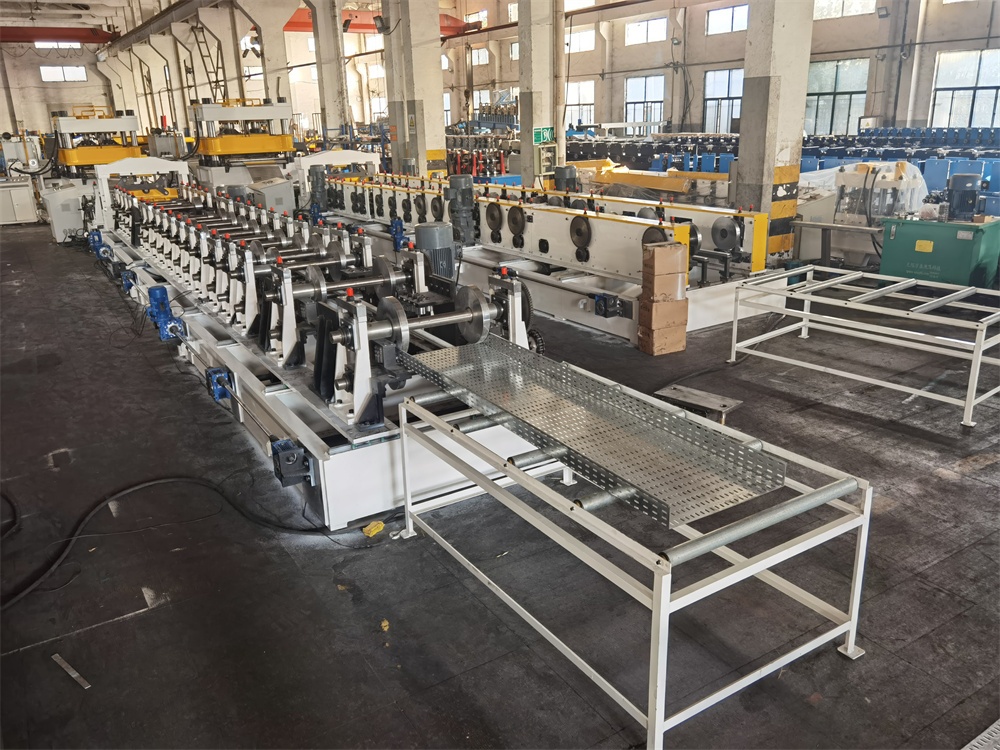
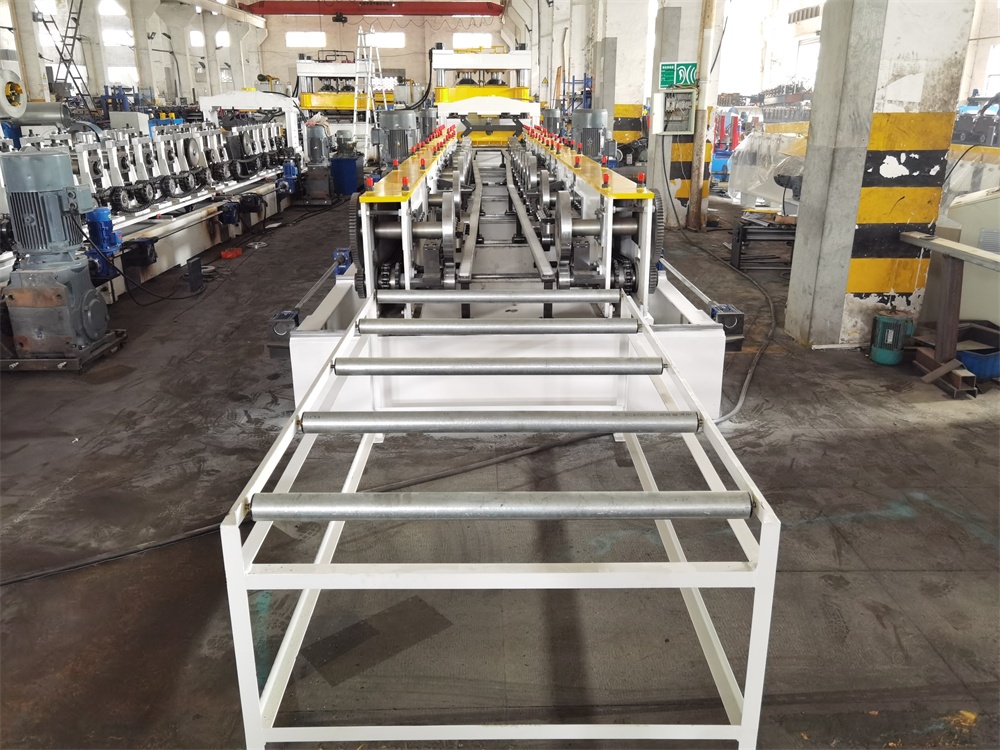
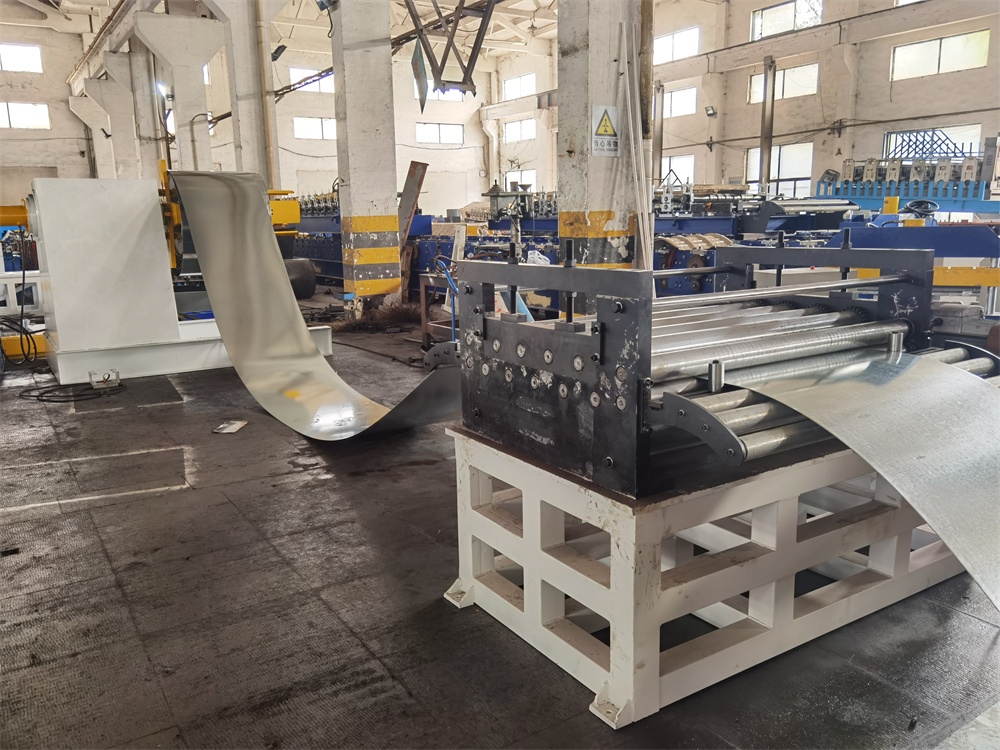
Tüm hat, Makaralı Açıcı (Uncoiler), Düzeltici (Leveler), Servo Besleyici ve Punch Presi, Haddeleme Ünitesi, Kesim Ünitesi, Kontrol Kutusu, Toplama Masasından oluşur.
Elektrikli Açma– düzeltme– Servo Besleme ve Delme– Yönlendirme–Haddeleme– Düzeltme– Takip Kesme– Toplama.
| Parametre | Teknik Özellik |
|---|---|
| Maksimum kapasite | 3 ton |
| İç çap | 508 mm |
| Dış çap | 1,500 mm'e kadar |
| Motor gücü | 3 kW |
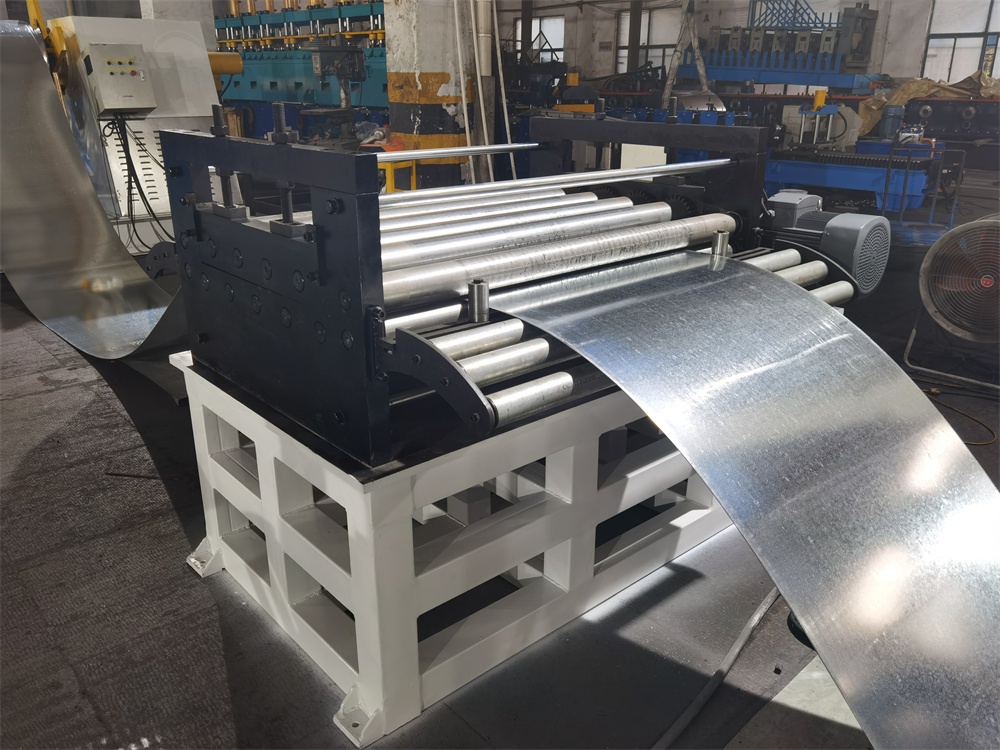
Makaralı açıcı (decoiler) bobini tutar ve şeridi kontrollü gerilimle besler. 3 ton kapasite, kablo tavası işi için standart üretim bobin ağırlıklarını karşılar.
| Parametre | Teknik Özellik |
|---|---|
| Yapılandırma | 3 üst + 4 alt (toplam 7) |
| Mil Çapı | 80 mm |
| Motor gücü | 3 kW |
Düzeltme, şeridin şekillendirme istasyonlarına girmeden önce bobin setini ve boyuna eğriliği giderir. Uygun düzeltme olmadan, şekillendirilmiş tava yay veya burulma kusurlarına sahip olur. Bu, kaplama işleminden kaynaklanan artık gerilimin düzlük sorunlarını artırabileceği ön-galvanizli malzeme işleyen bir kablo tavası makinesi için özellikle kritiktir.
| Parametre | Teknik Özellik |
|---|---|
| Besleme tipi | Servo tahrikli |
| Malzeme Genişliği | 0–200 mm |
| Malzeme kalınlığı | 0–3.2 mm |
| Besleme motoru | 3 kW |
| Maksimum hat hızı | 200 m/min |
| Punch pres modeli | APA-110 |
| Punch kapasitesi | 110 ton |
| Strok hızı | 60–90 SPM |
| Ana motor | 11 kW × 4 |
| Kalıp yastığı | 6,3 ton |
| Parametre | Teknik Özellik |
|---|---|
| Şekillendirme kalınlığı | 1.0–2.5 mm |
| Kalıplama hızı | 10–15 m/min |
| Şekillendirme istasyonları | 22 istasyon |
| Merdane Malzemesi | GCR15 rulman çeliği, sertleştirilmiş ve tavlanmış |
| Mil Malzemesi | ASTM 1045, 75 mm çap, tavlanmış |
| Tahrik tipi | Zincir veya dişli kutusu |
| Motor gücü | 15 kW |
| Genişlik ayarı | PLC kontrollü otomatik |
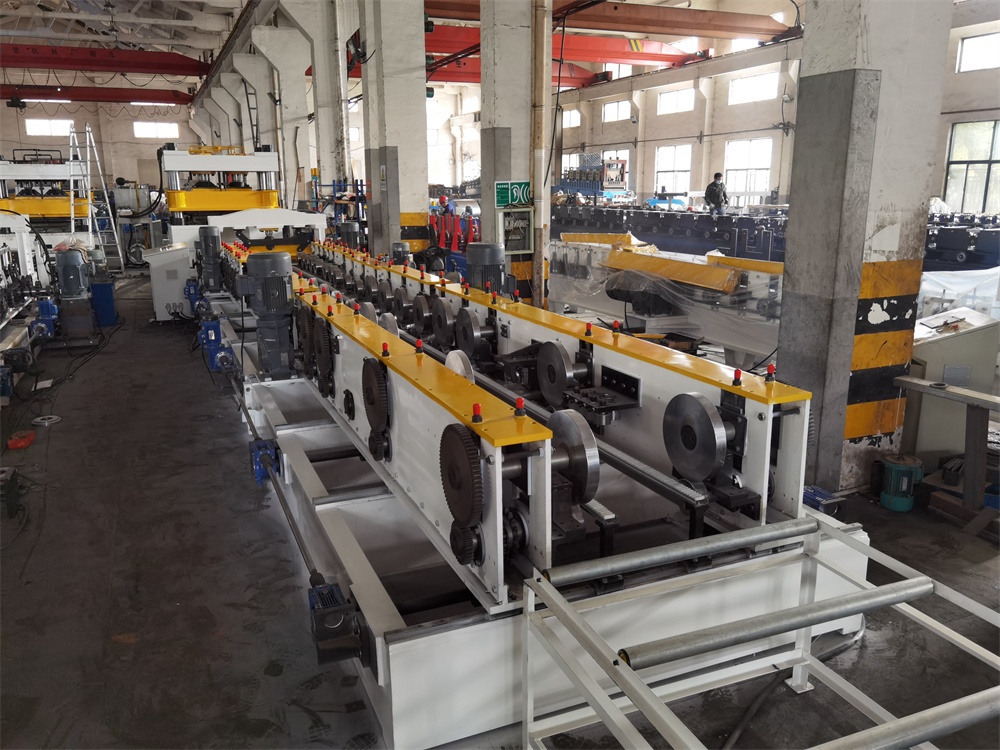
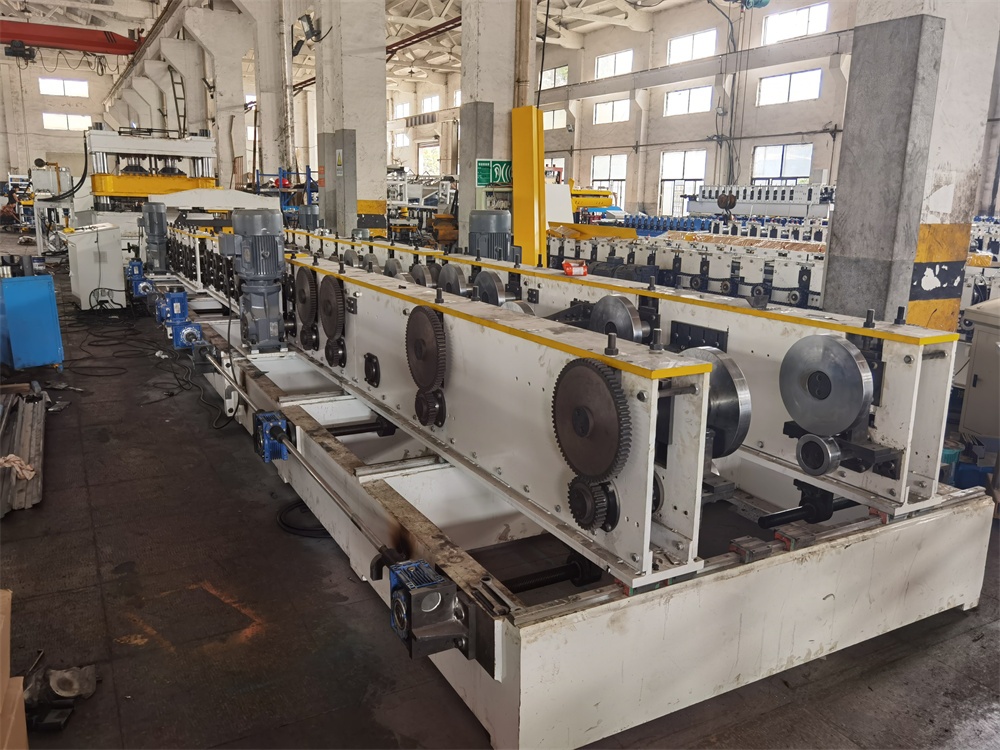
Yirmi iki şekillendirme istasyonu, düz şeridi kademeli olarak bitmiş tava kesitine büker. haddeleme işlemi, malzeme çatlağını önlemek ve boyutsal toleransı korumak için her istasyonda artımlı bükme kullanır—tipik olarak geçiş başına 1–3 derece açı değişimi.
PLC kontrollü genişlik ayarı, şekillendirme istasyonlarının manuel olarak yeniden konumlandırılmasına gerek kalmadan farklı tava genişlikleri (300 mm, 450 mm, 600 mm) arasında hızlı değişim sağlar. Bu esneklik, modern bir kablo tavası haddeleme makinesinin eski sabit genişlikli tasarımlara göre önemli bir avantajıdır.
| Parametre | Teknik Özellik |
|---|---|
| Kesme tipi | Takip hidrolik (durdurmadan) |
| Bıçak Malzemesi | Cr12MoV, HRC 58–62 |
| Hidrolik istasyon gücü | 15 kW |
Hidrolik kesme, hatla senkronize çalışır. Kesme bıçağı hareketli şeridi izler, hedef uzunlukta keser ve geri çekilir—tümü üretimi durdurmadan. Cr12Mov takım çeliği, standart kalınlıkta malzemeyle yüz binlerce kesim boyunca kenarını korur. Bu durdurmadan kesme yeteneği, sürekli vardiya çalışmasını hedefleyen yüksek çıktılı bir kablo tavası haddeleme makinesi için gereklidir.
| Bileşen | Marka |
|---|---|
| PLC | Panasonic veya Siemens |
| Enkoder | Omron |
| Dokunmatik ekran | MCGS veya Siemens |
| Inverter | Yaskawa |
| Kablolama | Havacılık tipi fiş konnektörleri |
Üretim hızı, malzeme kalınlığına, profil karmaşıklığına ve delme deseni yoğunluğuna bağlıdır.
| Profil Tipi | Tipik Hız | Üretim Hızı (6m parça/saat) |
|---|---|---|
| Merdiven tavası 300mm | 12 m/min | ~120 adet |
| Merdiven tavası 600mm | 10 m/min | ~100 adet |
| Delikli tava 450mm | 10 m/min | ~100 adet |
| Sağlam taban 300mm | 15 m/min | ~150 adet |
Tek vardiya (8 saat) çalışan standart bir kablo tavası makinesi 800–1.200 parça üretebilir. Bu, aynı vardiyayı çalıştıran 15–20 manuel üretim istasyonunun yerini alır. İki vardiya çalışan bir kablo tavası haddeleme makinesi, işçilik maliyetini ikiye katlamadan bu çıktıyı ikiye katlar.
Maliyet, yapılandırmaya, malzeme aralığına ve otomasyon seviyesine göre değişir. Güncel fiyatlar için ayrıntılı kablo tavası haddeleme hattı maliyet dökümümüzü 2026 için kontrol edin. International Electrotechnical Commission (IEC) da farklı ihracat pazarları için kablo tavası haddeleme makinesi tasarım gereksinimlerini etkileyen referans standartları yayınlar.
Temel maliyet etkenleri şunları içerir:
Kablo tavası hatlarının pazarda nerede yer aldığını anlamak için bunu daha geniş haddeleme makinesi maliyet manzarasıyla karşılaştırın.
Believe Industry Company, 2005'ten beri haddeleme ürünleri üretmekte ve ihraç etmektedir. Çin'in Wuxi kentindeki fabrikamız geniş bir metal şekillendirme ekipmanı yelpazesi üretmektedir. Kablo tavası üretim hatları, palet raf makineleri, strut kanal şekillendiriciler ve dilme hatları ile birlikte çekirdek ürün kategorilerimizden birini temsil eder.
Kablo tavası haddeleme makinemizi farklı kılan:
Tek birim. Beli Rollforming, her kablo tavası haddeleme makinesini siparişe göre üretir. Parti minimumu yoktur.
Evet, merdane değişimiyle. Tek bir kablo tavası haddeleme makinesi, PLC ayarı yoluyla farklı tava genişliklerini işler. Profil değişiklikleri (merdiven, delikli veya sağlam taban) bir merdane seti değişimi gerektirir. Değişim tipik olarak 2–4 saat sürer.
Standart kablo tavası hatları 1,0–2,5 mm işler. Ağır hizmet konfigürasyonları 3,0 mm'e kadar uzanır. 110 tonluk punch pres, 3,2 mm malzeme boyunca delmeyi karşılar. Bir kablo tavası haddeleme makinesi belirttiğinizde, kalınlık aralığının en yaygın siparişlerinizle eşleştiğinden emin olun.
Yerinde kurulum ve devreye alma, standart bir kablo tepsisi üretim hattı için 5–7 gün sürer. Bu, mekanik hizalama, elektrik bağlantısı, PLC kalibrasyonu, deneme çalıştırmaları ve operatör eğitimini içerir. Her kablo tepsisi haddeleme makinesi ayrıntılı bir kurulum kılavuzu ve video dokümantasyonu ile gönderilir.
Çoğu üretici, ekipman maliyetini 12–18 ay içinde işçilik tasarrufu, malzeme verimliliği ve artan çıktı yoluyla geri kazanır. Fabricators & Manufacturers Association (FMA), otomatik haddeleme kalıplamanın elle imalata kıyasla birim başına işçilik maliyetlerini tipik olarak –80 oranında azalttığını bildirmektedir. Ayrıntılı kablo tepsisi hattı maliyet analizimize bakın; üretim hacminize dayalı ROI hesaplamaları için.
Üretim sırasında bir operatör PLC dokunmatik ekranını izler. Bobin yükleme ve bitmiş tepsilerin boşaltılması, bobin ağırlığına ve üretim hızına bağlı olarak ikinci bir işçi gerektirebilir. Bir kablo tepsisi haddeleme makinesi üzerinde yeni bir operatörü eğitmek tipik olarak 1–2 gün denetimli uygulamalı pratik gerektirir.
Evet. Alüminyum kablo tepsisi, hafif ve denizcilik uygulamalarında yaygındır. Rulo basıncı ve hız ayarlarının çeliğe kıyasla alüminyum için ayarlanması gerekir—ancak aynı kablo tepsisi makinesi her ikisini de yapılandırma değişiklikleriyle işler.
Rutin bakım; rulo yağlama, hidrolik yağ kontrolleri, punch kalıbı muayenesi ve enkoder kalibrasyonunu içerir. İyi bakımı yapılmış bir kablo tepsisi haddeleme makinesi 10–15 yıl boyunca tutarlı çıktı sağlar. haddeleme makinesi yağlama kılavuzumuz eksiksiz bakım programını kapsar.
Bugün Believe Industry Company ile irtibata geçin; yükümlülük gerektirmeyen teknik danışmanlık için.
Eski ekipmanların üretim potansiyelinizi kısıtlamasına izin vermeyin. Beli Rollforming'in dünya standartlarındaki çözümleriyle endüstriyel otomasyonda bir sonraki adımı atın.
Uzmanlarımızla Danışın: Belirli profil gereksinimlerinize yönelik uyarlanmış teknik bir analiz alın.
Teklif İste: En son kablo tepsisi kalıplama hatlarımızın kapsamlı bir dökümünü alın.
Teknik Kütüphanemizi Keşfedin: Hassas mühendisliğimizin arkasındaki mekanizmayı anlamak için haddeleme makinesi teknolojisine ilişkin kapsamlı analizimizi okuyun.
Believe Industry'ye ilginiz için teşekkür ederiz. Mühendislik ekibimiz 24 saat içinde size dönecektir.
Satın Alma Kılavuzu, Makine Teknolojisi ve Bakım İpuçları
3 Strut Channel Roll Forming Machines Ready to Ship to...
Devamını Okuİskele Sacı Makinesi Birleşik Devletler Alıcısına Gönderilmek Üzere Hazır...
Devamını OkuMarine Roll Forming Machines: 5 Gemi İnşaatı Profili, bir marine roll...

Devamını OkuDemiryolu için profil haddeleme makinesi: 5 altyapı profili. Bir raylı...
Devamını Oku